

Piezas de repuesto para trituradoras Descripción general de las especificaciones de producto
| Parámetro | Piezas de trituradoras de mandíbulas | Piezas de trituradoras de cono | Piezas de trituradoras de impacto |
|---|---|---|---|
| Material primario | Mn13Cr2 / Mn18Cr2 | Mn18Cr2 / Mn22Cr2 | Fundición con alto contenido en cromo (Cr26) |
| Dureza (HB) | 180-220 (tal como se funde); se endurece con el trabajo hasta más de 500 | 200-240 (tal cual); se endurece con el trabajo hasta 550+. | 58-65 HRC |
| Tolerancia dimensional | ±0,5 mm en las superficies de contacto | ±0,3 mm en las superficies de asiento | ±0,2 mm en el ajuste del rotor |
| Límite máximo de desgaste | Reducción de la altura del diente >30% | Grosor del revestimiento <25 mm | Reducción de la longitud de la barra de soplado >20 mm |
| Par de apriete (fijación principal) | 680-750 Nm (M30 grado 10.9) | 820-900 Nm (M36 grado 10.9) | 450-520 Nm (M24 grado 10.9) |
| Espacio libre de instalación | 0,1-0,15 mm (placa de mordazas a marco) | 0,05-0,10 mm (del manto a la cabeza) | 0,02-0,05 mm (barra de soplado a ranura del rotor) |
| Temperatura de funcionamiento | -20°C a +80°C | -20°C a +90°C | -20°C a +100°C |
| Tratamiento de superficies | Granallado, revestimiento antioxidante | Granallado, imprimado | Rectificado de precisión, fosfatado |
| Normas aplicables | ISO 9001 / ASTM A128 | ISO 9001 / DIN 1.3401 | ISO 9001 / BS EN 12513 |
| Plazo de entrega (estándar) | 7-15 días laborables | 10-20 días laborables | 7-15 días laborables |
Por qué las piezas de repuesto para trituradoras equivocadas cuestan más de lo que cree
Una trituradora de mandíbulas de una mina de cobre del norte de Chile averió su placa de mandíbulas primaria en 340 horas de funcionamiento, aproximadamente la mitad de la vida útil prevista. El análisis posterior al fallo reveló que la placa se había fundido con acero Mn13 sin modificación de cromo, lo que la hacía totalmente inadecuada para la alimentación de cuarcita altamente abrasiva del emplazamiento. La parada imprevista costó a la empresa una pérdida de producción estimada en $180.000 USD en cuatro días, sin contar el flete urgente de las piezas de repuesto de emergencia. Esta cifra empequeñece la diferencia de precio de $2.400 entre la placa de calidad inferior y un componente de Mn18Cr2 correctamente especificado.
No se trata de un caso aislado. En las plantas de procesamiento de minerales y canteras de áridos de todo el mundo, la selección de piezas de repuesto para trituradoras sigue tratándose como un centro de costes y no como una decisión de ingeniería. El resultado es un ciclo repetitivo de desgaste prematuro, paradas imprevistas y compras reactivas, todo lo cual se puede evitar con el marco técnico adecuado.
Qué cubren realmente las piezas de recambio para trituradoras
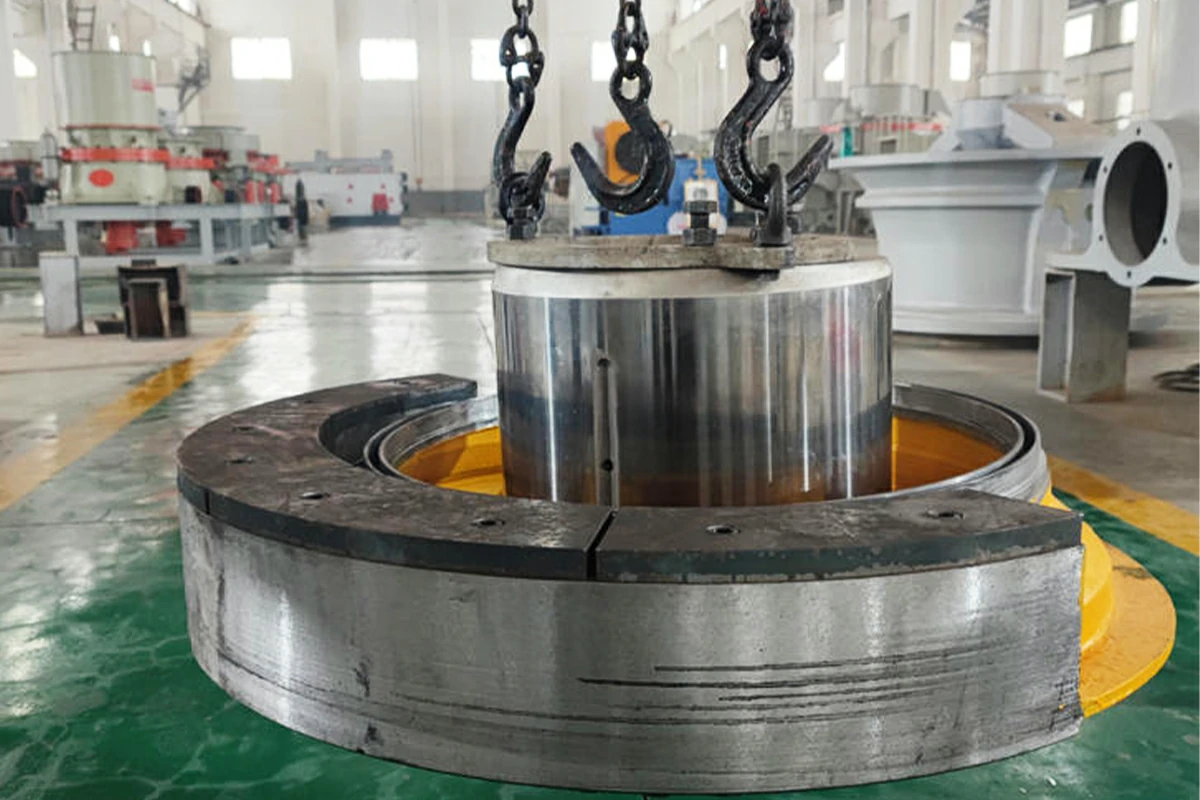
El término piezas de repuesto para trituradoras engloba una amplia categoría de componentes, cada uno con distintos modos de fallo y requisitos de material. En las trituradoras de mandíbulas, los principales elementos de desgaste son las placas fijas y móviles de las mandíbulas, las placas basculantes, los conjuntos de pitman, las placas de las mejillas y los alojamientos de los cojinetes. Las trituradoras de cono consumen mantos, revestimientos de cuba, conjuntos de cabezal, casquillos excéntricos y cojinetes de empuje. Las trituradoras de impacto exigen la atención más frecuente a las barras de soplado, los discos del rotor, las placas de impacto, las placas de alimentación y los revestimientos laterales.
Además de estas piezas de desgaste primarias, la categoría más amplia de piezas de repuesto para trituradoras también incluye ejes, volantes, barras tensoras, muelles, juntas hidráulicas y transmisiones por correa trapezoidal. Agrupar todas estas piezas en una única estrategia de aprovisionamiento es un error. Cada subgrupo requiere su propia especificación de material, protocolo de inspección e intervalo de sustitución, y tratarlos de forma idéntica es lo que hace que las plantas acaben con los almacenes llenos de existencias equivocadas.
Análisis y comparación de la composición de los materiales
La ciencia de los materiales que hay detrás de las piezas de desgaste de las trituradoras tiene más matices de los que la mayoría de los equipos de compras aprecian. Las dos familias de aleaciones dominantes son el acero con alto contenido en manganeso y el hierro blanco con alto contenido en cromo, y para elegir entre ellas (o entre sus subcategorías) es necesario evaluar honestamente el índice de abrasión y la gravedad del impacto del material de alimentación.
| Tipo de aleación | Contenido de Mn | Contenido | Dureza de fundición | Mejor aplicación |
|---|---|---|---|---|
| Estándar Mn13 | 11-14% | 0% | 180-200 HB | Aplicaciones de baja abrasión y alto impacto |
| Mn13Cr2 | 11-14% | 1,5-2,5% | 190-220 HB | Abrasión media, impacto moderado |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 210-240 HB | Trituración primaria de alta abrasión e impacto |
| Mn22Cr2 | 20-23% | 1,5-2,5% | 220-250 HB | Abrasión extrema, entornos de trituración fina |
| Hierro blanco con alto contenido en Cr (Cr26) | <1% | 23-28% | 58-65 HRC | Alta abrasión, menor impacto - barras de impacto de trituradoras de impacto |
Un punto crítico que a menudo se pasa por alto: el acero con alto contenido en manganeso depende del endurecimiento por deformación para alcanzar su dureza de servicio. Esto significa que el componente debe experimentar una tensión de impacto suficiente durante el funcionamiento antes de alcanzar la dureza superficial máxima. En aplicaciones de bajo impacto o de alimentación fina, es posible que el Mn13 nunca se endurezca completamente y se desgaste con rapidez. Por el contrario, la fundición blanca con alto contenido en cromo ofrece una excelente resistencia a la abrasión desde el primer día, pero es quebradiza bajo cargas de alto impacto: una aplicación incorrecta puede provocar una fractura catastrófica en lugar de un desgaste gradual.
Algunas de las piezas de desgaste para trituradoras más fiables del mercado posventa se fabrican mediante técnicas de fundición bimetálicas, que combinan un soporte de acero al manganeso resistente con una cara de desgaste de carburo de cromo. Estos componentes son especialmente adecuados para las fases secundarias de trituración de conos, en las que se producen simultáneamente abrasión e impactos moderados.
La perspectiva de un ingeniero de campo
Llevo más de dos décadas encargando y auditando circuitos de trituración en el África subsahariana, el sudeste asiático y Sudamérica. En ese tiempo, he inspeccionado componentes defectuosos de casi todos los principales fabricantes de trituradoras: Metso, Outotec, Sandvik, Thyssenkrupp, FLSmidth, Kleemann y otros. La conclusión más común no es que las piezas fueran defectuosas en sí, sino que se aplicaron de forma incorrecta.
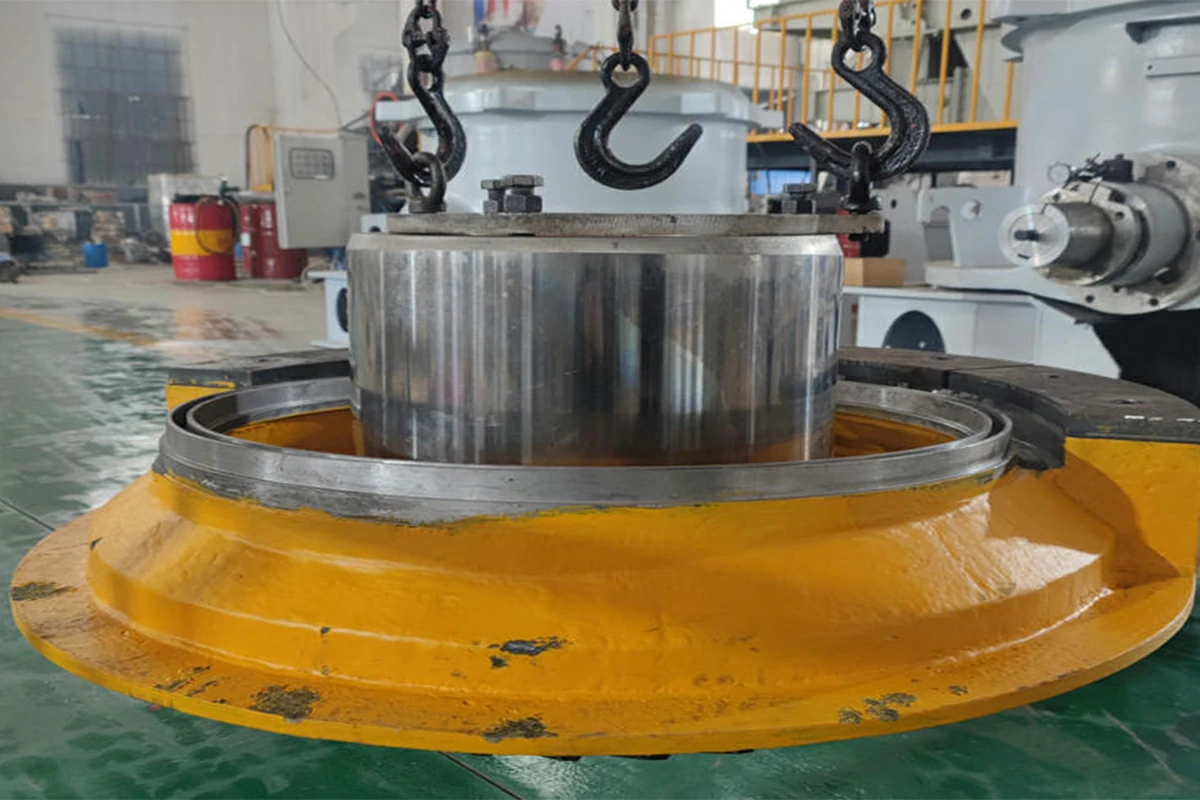
Recuerdo una visita a una explotación de mineral de hierro con una trituradora giratoria Thyssenkrupp en la que el equipo de mantenimiento había estado comprando cóncavos de repuesto a tres proveedores diferentes simultáneamente para controlar los costes. El resultado fue un desajuste en la geometría del perfil del revestimiento: las tolerancias, que deberían haberse mantenido en 0,5 mm, habían aumentado hasta más de 2 mm en segmentos de revestimiento adyacentes. El lanzamiento excéntrico se cargaba de forma desigual, el eje principal funcionaba a 12 °C por encima de su línea de base térmica y el emplazamiento estaba consumiendo los conjuntos de cojinetes de araña al doble del ritmo previsto. El cambio a un único proveedor cualificado y la revalidación de la geometría del revestimiento redujeron la frecuencia de sustitución de rodamientos en 60% en dos trimestres.
La lección es sencilla: las piezas de repuesto de las trituradoras no son productos intercambiables. La trazabilidad de la ingeniería, la certificación dimensional y la verificación de los materiales no son negociables, especialmente en el caso de los componentes de alta carga que funcionan dentro de los conjuntos de trituradoras giratorias y de cono.
Recomendaciones de mantenimiento preventivo para piezas de desgaste de trituradoras
Un programa estructurado de mantenimiento preventivo basado en la gestión de piezas de repuesto para trituradoras es la forma más eficaz de reducir los tiempos de inactividad imprevistos. El siguiente marco refleja las mejores prácticas derivadas de la experiencia sobre el terreno y se ajusta a los principios de gestión de activos de la norma ISO 55000.
- Establecer un perfil de desgaste de referencia: Durante las primeras 100 horas de funcionamiento con nuevas camisas o placas de mandíbulas, tome medidas dimensionales en cuatro puntos equidistantes de la superficie de desgaste. Tome nota de estas mediciones como referencia. A partir de entonces, vuelva a medir cada 250 horas. Esto le permitirá proyectar la vida útil restante con confianza, en lugar de basarse únicamente en la inspección visual.
- Controlar continuamente la temperatura de los rodamientos: En las trituradoras de cono y giratorias, instale termopares en los conjuntos de buje excéntrico y cojinete de empuje. Un aumento sostenido de más de 15 °C por encima del valor de referencia es un indicador precoz de degradación de la lubricación o desalineación geométrica, dos factores que aceleran el desgaste de las piezas de repuesto circundantes.
- Gire las barras de soplado al desgaste 50%: En las trituradoras de impacto de eje horizontal, no espere a que las barras de impacto alcancen el límite de descarte antes de girarlas. La rotación en el punto de desgaste 50% distribuye la tensión del impacto más uniformemente por el disco del rotor y prolonga considerablemente la vida útil del rotor. Realice un seguimiento del tonelaje acumulado en lugar de las horas de funcionamiento, ya que la densidad de alimentación varía considerablemente entre turnos.
- Inspeccione las placas basculantes cada 500 horas: Las placas basculantes son componentes sacrificables diseñados para fallar antes que el pitman o el bastidor en caso de sobrecarga. Las grietas o deformaciones superficiales de más de 1,5 mm deben provocar su sustitución inmediata. En cualquier operación seria de áridos, lo normal es disponer de un stock de reserva de al menos dos placas basculantes por máquina.
- Verifique el par de apriete de los tornillos después de las primeras 8 horas de funcionamiento: Las piezas de repuesto de la trituradora que incluyen conexiones empernadas -placas de mandíbulas, segmentos de revestimiento, barras de soplado- experimentarán un asentamiento inicial y micromovimientos durante el período de rodaje. Vuelva a apretar todos los tornillos críticos según las especificaciones después del primer turno. Para los tornillos M30 de grado 10.9 de las placas de mordazas, el par de apriete objetivo es de 680-750 Nm. La falta de reapriete es una de las causas más comunes del aflojamiento prematuro de la camisa y del desgaste acelerado.
- Implantar un sistema de trazabilidad de piezas: Cada componente de repuesto que entre en su trituradora debe llevar un número de lote, un certificado de material y una fecha de instalación. Una simple hoja de cálculo es suficiente para las operaciones más pequeñas; las plantas más grandes se benefician de la integración con su GMAO. Sin trazabilidad, es imposible identificar si un problema de desgaste tiene su origen en la propia pieza, en las condiciones de funcionamiento o en el procedimiento de instalación.

Adquisición responsable de piezas de repuesto para trituradoras
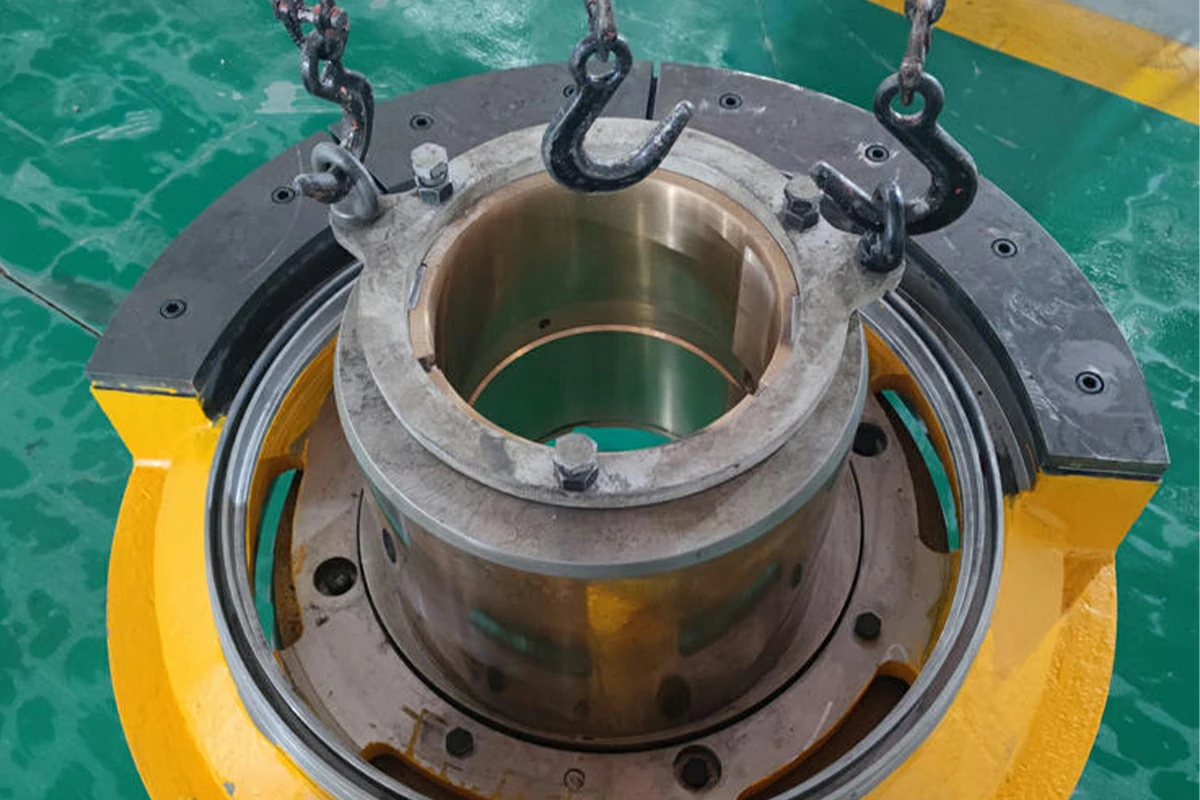
El mercado mundial de piezas de repuesto para trituradoras ha crecido sustancialmente en la última década, impulsado por el aumento del coste de los componentes OEM y la mejora de la calidad de los fabricantes independientes. Sin embargo, la diferencia de calidad entre los mejores y los peores proveedores del mercado de repuestos sigue siendo significativa, y las consecuencias de un componente de calidad inferior en una trituradora primaria son lo suficientemente graves como para justificar una diligencia debida.
Al evaluar a un proveedor de piezas para trituradoras, solicite como mínimo lo siguiente: una certificación ISO 9001 en vigor, certificados de ensayo de materiales (MTC) expedidos conforme a la norma EN 10204 3.1 o 3.2, informes de inspección dimensional para el número de pieza específico y al menos tres referencias de operaciones con equipos comparables. Los proveedores que no puedan facilitar estos documentos a petición del cliente no deben ser tenidos en cuenta para los componentes de desgaste críticos, independientemente de la competitividad de los precios.
Para las operaciones que utilizan equipos de Thyssenkrupp, FLSmidth o Krupp -cuyos diseños de trituradoras giratorias y de mandíbulas heredados siguen en servicio en un número significativo de plantas de procesamiento de minerales antiguas- la disponibilidad de piezas OEM es cada vez más irregular. Esto ha creado un mercado legítimo y creciente de piezas de repuesto para trituradoras diseñadas por profesionales que reproducen las especificaciones originales de geometría y materiales. La clave que diferencia a estos proveedores es su capacidad de ingeniería inversa y su disposición a proporcionar una certificación dimensional con respecto a los planos originales.
Preguntas frecuentes
¿Cómo verifico que las piezas de recambio para trituradoras del mercado posventa cumplen la misma norma de materiales que los componentes OEM?
Solicite un certificado de ensayo de materiales (MTC) expedido conforme a la norma EN 10204, concretamente 3.1 (verificado por el fabricante) o 3.2 (verificado por terceros). El certificado debe especificar la composición química, los valores de dureza y los registros de tratamiento térmico. Si tiene acceso a un analizador XRF portátil in situ, puede cotejar la composición de la aleación con el certificado en el momento de la recepción de la mercancía. En el caso de componentes de gran valor, como mantos, cóncavos o camisas giratorias, considere la posibilidad de contratar a un laboratorio de inspección independiente para que realice pruebas de verificación antes de la instalación.
¿Cuál es la mejor manera de almacenar las piezas de repuesto de una trituradora para evitar que se degraden antes de su instalación?
Las piezas de desgaste de la trituradora, especialmente las piezas fundidas de acero al manganeso, deben almacenarse en un lugar seco y cubierto, lejos del contacto directo con el suelo. Utilice maderos de estiba o estanterías de palés para garantizar la circulación de aire por debajo de los componentes y evitar la acumulación de humedad. El revestimiento anticorrosión aplicado en la fundición suele proporcionar entre 6 y 12 meses de protección en condiciones de almacenamiento normales. En el caso de componentes almacenados durante más de 12 meses, vuelva a aplicar una imprimación antioxidante antes de la instalación. Las juntas de goma, las juntas tóricas y los componentes de poliuretano deben almacenarse por separado en embalajes sellados, lejos de la exposición a los rayos UV y de fuentes de ozono; los elastómeros se degradan rápidamente cuando se almacenan cerca de motores eléctricos o equipos de soldadura.
¿Cuál es el tiempo de tránsito realista para las piezas de repuesto de trituradoras pedidas a nivel internacional y cómo debe gestionarse el aprovisionamiento de emergencia?
El transporte marítimo estándar de piezas de repuesto para trituradoras desde los principales centros de fabricación de China, India o Europa a la mayoría de los destinos mineros dura entre 20 y 45 días, dependiendo de la congestión portuaria y el despacho de aduanas. El transporte aéreo reduce este plazo a 5-10 días, pero conlleva un sobrecoste significativo, normalmente de 6 a 10 veces la tarifa del transporte marítimo para piezas fundidas pesadas. Para las operaciones en las que el coste del tiempo de inactividad supera los $50.000 USD al día, la economía del flete aéreo es sencilla. La mejor estrategia de mitigación consiste en mantener in situ un stock mínimo de seguridad de los componentes de mayor desgaste y duración. Identifique las cinco piezas con mayor frecuencia de averías, calcule la tasa de consumo en función del plazo de entrega y dimensione su almacén en consecuencia. Un inventario de piezas de repuesto bien gestionado reduce la frecuencia de aprovisionamiento de emergencia en un 70-80% en la mayoría de las operaciones.


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish