

Tres años ace unos años, un responsable de compras de una explotación de cobre a cielo abierto en Zambia cambió de proveedor de piezas de la trituradora a mitad de temporada para ahorrar aproximadamente 18% en el coste unitario. En 90 días, la planta había registrado cuatro paradas imprevistas. Las placas de mandíbula de repuesto, anunciadas como Mn18Cr2, no superaron la verificación espectroscópica a su llegada, con un resultado de Mn11,4% y Cr 0,3%, una composición más cercana al Mn13 estándar sin la modificación de cromo que confiere a la aleación su resistencia a la cuarcita abrasiva. La tolerancia dimensional en las superficies de contacto era de 1,8 mm, lo que provocó una distribución desigual de la carga en la placa basculante. Dos placas se fracturaron en 200 horas de funcionamiento. El impacto financiero total por la pérdida de producción, el transporte aéreo de emergencia y la mano de obra de mantenimiento reactivo superó los 1.440.000 USD, frente a un ahorro anual en piezas que se había previsto en 1.428.000 USD. El proveedor de piezas de la trituradora equivocado no sólo costó dinero. Le costó a la operación su disponibilidad de trituración durante todo un trimestre.
Esta situación no es excepcional. Es repetible y se repite en canteras y plantas de procesamiento de minerales de las principales regiones mineras del mundo. Elegir un proveedor de piezas para trituradoras no es un ejercicio de adquisición. Es una decisión de ingeniería con consecuencias directas sobre la disponibilidad de la máquina, la vida útil de los componentes y el coste total de propiedad.
Comprender lo que realmente le está vendiendo un proveedor de piezas de trituradoras
La categoría de piezas de trituradoras abarca un grupo de componentes amplio y técnicamente variado. Los elementos de desgaste primario -placas de mandíbula, mantos, revestimientos de cuba, barras de soplado y cóncavos- suponen la mayor parte del gasto de sustitución y conllevan las mayores consecuencias de fallo. Los componentes secundarios, como las placas basculantes, los conjuntos pitman, los casquillos excéntricos, los cojinetes de empuje y las varillas de tensión, están sometidos a cargas mecánicas continuas y requieren un control igualmente riguroso de los materiales y las dimensiones. Los elementos terciarios, como juntas, muelles y elementos de fijación, suelen adquirirse de forma oportunista, pero una especificación incorrecta puede acelerar el desgaste de los componentes primarios adyacentes.
Un proveedor creíble de piezas para trituradoras debe demostrar su capacidad en los tres niveles. Un proveedor que pueda fabricar placas de mandíbula según las especificaciones, pero que no pueda suministrar de forma fiable placas basculantes o casquillos excéntricos certificados, creará una fragmentación de las fuentes de suministro, lo que aumenta los gastos generales de aprovisionamiento e introduce un riesgo de compatibilidad dimensional cuando se montan componentes de diferentes fuentes en la misma máquina.
La base técnica que todo proveedor debe cumplir
Antes de iniciar cualquier negociación comercialproveedor de piezas para trituradoras deben evaluarse con respecto a una base técnica no negociable. Los siguientes parámetros definen la norma mínima para los componentes de desgaste primarios.
| Componente | Especificación del material | Dureza de fundición | Resistencia a la tracción | Tolerancia dimensional | Certificación requerida |
|---|---|---|---|---|---|
| Placas de mandíbula | Mn13Cr2 / Mn18Cr2 según ASTM A128 Grado E-1 | 180-240 HB | 700-900 MPa | ±0,5 mm en las superficies de contacto | ES 10204 3.1 MTC |
| Mantos cónicos / cóncavos | Mn18Cr2 / Mn22Cr2 | 200-250 HB | 750-950 MPa | ±0,3 mm en las superficies de asiento | EN 10204 3.1 o 3.2 MTC |
| Barras de impacto | Hierro blanco de alto contenido en Cr Cr26 según BS EN 12513 | 58-65 HRC | 400-550 MPa (aleación frágil) | ±0,2 mm en el ajuste de la ranura del rotor | EN 10204 3.1 MTC + informe de dureza |
| Placas basculantes | Hierro fundido o acero estructural, en función del emplazamiento | 180-220 HB | 600-750 MPa | ±0,5 mm en la cara de contacto del rodamiento | EN 10204 2.2 mínimo |
| Casquillos excéntricos | Estaño bronce CuSn10 o metal blanco | 80-100 HB | 280-350 MPa | ±0,05 mm de tolerancia de perforación (ajuste H7/h6) | ES 10204 3.1 MTC |
Cualquier proveedor de piezas para trituradoras que no pueda proporcionar certificados de ensayo de materiales conformes con la norma EN 10204 para los componentes de desgaste primarios previa solicitud -antes de que se emita la orden de compra- debe ser descalificado inmediatamente. El certificado debe indicar el número térmico, la composición química, los resultados de los ensayos mecánicos y el nombre de la autoridad de inspección responsable. Un documento que enumere sólo los grados nominales sin datos específicos del calor no es un certificado de ensayo de materiales válido; es un documento de marketing.
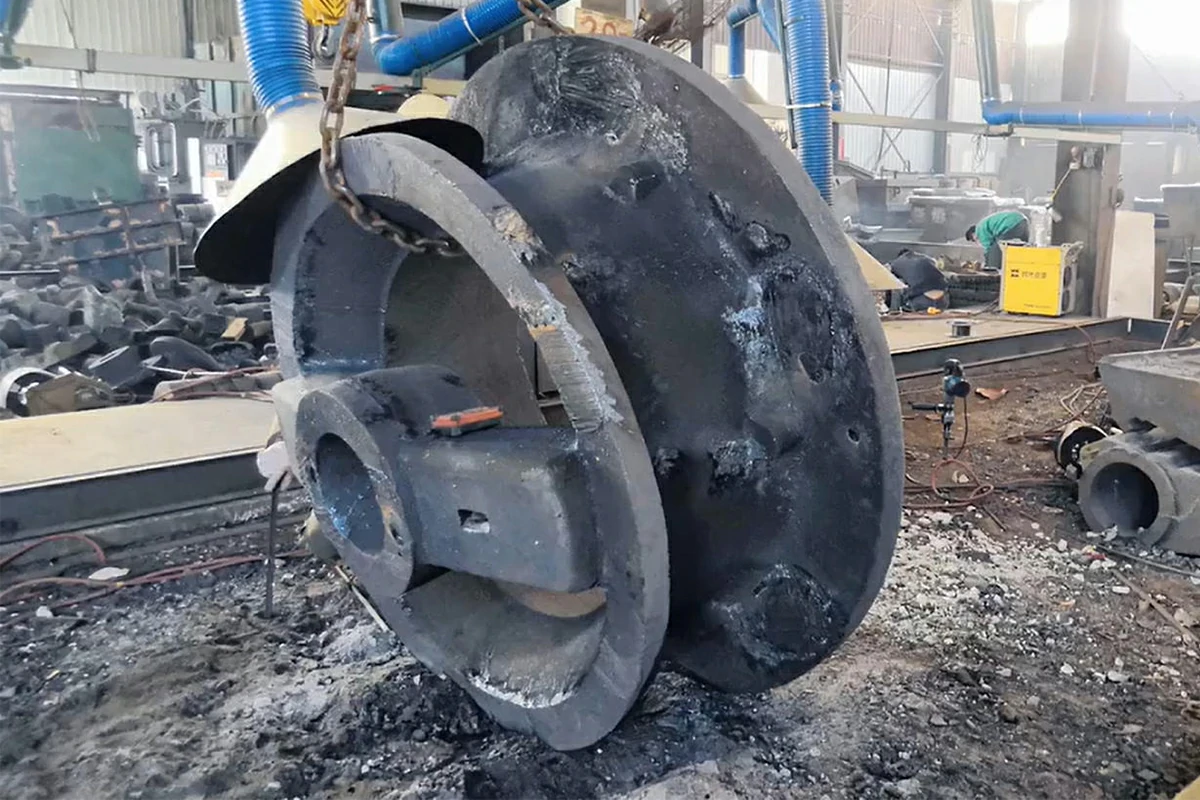
Criterios de cualificación de proveedores más allá de la ficha técnica
La documentación técnica es necesaria pero no suficiente. Un proveedor de piezas para trituradoras también debe ser evaluado en función del control del proceso de fabricación, la infraestructura de garantía de calidad y la experiencia práctica de su equipo de ingenieros. Los siguientes criterios proporcionan un marco de cualificación estructurado.
Verificación del proceso de fabricación
La producción de piezas fundidas de acero con alto contenido en manganeso para aplicaciones de trituración requiere un control preciso de la temperatura de colada, normalmente entre 1.380°C y 1.450°C, y un recocido en solución a 1.050°C-1.100°C seguido de un enfriamiento rápido con agua. Las desviaciones en el protocolo de tratamiento térmico afectan directamente a la microestructura austenítica que confiere al acero al manganeso su capacidad para endurecerse bajo tensión de impacto. Pida al proveedor que le facilite su procedimiento estándar de tratamiento térmico y que lo compare con las prácticas de fundición publicadas para ASTM A128 o calidades equivalentes. Un proveedor que no pueda explicar su ciclo de tratamiento térmico en términos de ingeniería se basa en el conocimiento de recetas institucionales en lugar de en un proceso metalúrgico controlado.
Capacidad de inspección dimensional
Confirmar que el proveedor utiliza una máquina de medición de coordenadas (MMC) o un equipo de inspección dimensional equivalente capaz de verificar las tolerancias críticas con una resolución de ±0,05 mm. Para las camisas de trituradoras de cono, el perfil de la superficie de asiento debe verificarse con respecto a la geometría del equipo original con una precisión de ±0,3 mm. La desviación acumulada por encima de este umbral crea una carga puntual en el conjunto del cabezal, lo que acelera el desgaste del buje excéntrico y aumenta el riesgo de giro del revestimiento, un modo de fallo que puede destruir una trituradora de cono en menos de dos horas de funcionamiento.
Plazo de entrega y posición de inventario
Un proveedor fiable de piezas para trituradoras mantiene un equilibrio entre la fabricación bajo pedido y las existencias estratégicas en almacén. Solicite por escrito el compromiso de plazo de entrega del proveedor, distinguiendo entre los artículos en stock y los fabricados bajo pedido. Para placas de mandíbula y revestimientos de cono estándar que coincidan con plataformas OEM comunes -series HP y GP de Metso Outotec, series CH y CS de Sandvik, revestimientos giratorios de Thyssenkrupp y FLSmidth-, un proveedor fiable debe poder confirmar un plazo de entrega ex stock o de 7-15 días para configuraciones estándar. Los plazos de entrega superiores a 30 días para componentes no personalizados indican una inversión insuficiente en inventario y representan un verdadero riesgo de continuidad del suministro para su empresa.
Asistencia técnica posventa
La relación con un proveedor de piezas para trituradoras no termina con la entrega. Evalúe si el proveedor puede proporcionar orientación sobre las dimensiones de instalación, especificaciones de par de apriete para elementos de fijación críticos y asistencia para el análisis de fallos en caso de que un componente no funcione correctamente. Como referencia, los pernos M36 de grado 10.9 utilizados para fijar los revestimientos de las trituradoras de cono requieren un par de apriete verificado de 820-900 Nm; los equivalentes M30 en los sistemas de montaje de las placas de mandíbula requieren 680-750 Nm. Un proveedor que no pueda confirmar estos valores para su aplicación específica no está preparado para ayudar a su equipo de mantenimiento cuando surjan problemas.
Banderas rojas que descalifican a un proveedor en la fase de cualificación
- Sin certificación de material trazable: Las declaraciones genéricas de grado sin datos de pruebas térmicas específicas indican un origen no controlado o una tergiversación deliberada del contenido de aleación.
- Precio sensiblemente inferior a la media del mercado: En el caso de las placas de mandíbula Mn18Cr2 de 500-800 kg, un precio inferior en más de 25% a la media del mercado para una especificación equivalente debería desencadenar la verificación del material antes de su utilización. La economía del acero al manganeso está bien establecida; los descuentos extremos se consiguen normalmente reduciendo el contenido de aleación u omitiendo el recocido en solución.
- Imposibilidad de facilitar instalaciones de referencia: Cualquier proveedor que afirme apoyar ThyssenkruppSi su empresa es un fabricante de maquinaria pesada, FLSmidth, Krupp o similar, debe poder nombrar al menos tres clientes activos que utilicen el mismo modelo de máquina con sus componentes.
- Resultados dimensionales incoherentes entre lotes: Solicite informes de inspección de dos lotes de producción distintos del mismo número de pieza. Una variación en las dimensiones clave entre lotes superior a ±0,5 mm indica un control inadecuado del proceso en la fundición.
- Sin certificación ISO 9001:2015: Aunque la certificación ISO por sí sola no garantiza la calidad de los productos, la ausencia de auditorías de sistemas de gestión de la calidad por parte de terceros constituye un riesgo de gobernanza importante para las operaciones con requisitos de contratación alineados con la norma ISO.
Crear una estrategia de suministro de doble origen
Ningún proveedor de piezas para trituradoras debe tener el monopolio del suministro de componentes de desgaste críticos. Una estrategia de doble fuente -manteniendo dos proveedores cualificados y auditados para cada categoría principal de piezas de desgaste- proporciona una protección de continuidad frente a interrupciones de la producción, retrasos en los envíos e inestabilidad financiera del proveedor. El proveedor secundario debe activarse en una rotación definida, recibiendo normalmente 20-30% de volumen rutinario, suficiente para mantener una relación comercial activa y un historial de instalación validado. Un proveedor que sólo reciba pedidos de emergencia no mantendrá la profundidad de existencias ni la disciplina de plazos de entrega necesarias para ser realmente útil en una crisis.
Documente el estado de cualificación de ambos proveedores en su GMAO y programe auditorías de recalificación cada 24 meses. La capacidad de los proveedores puede degradarse con el tiempo: el personal clave se marcha, los equipos de fundición envejecen y las presiones de costes pueden dar lugar a una sutil desviación de las especificaciones que solo se hace evidente mediante una nueva verificación periódica de las dimensiones y los materiales.
El cálculo del coste total de propiedad que necesita su equipo de compras
El error más persistente en la adquisición de piezas para trituradoras es evaluar el rendimiento del proveedor en función del precio unitario de compra y no del coste total de propiedad. La métrica correcta es el coste por tonelada triturada, que integra el precio unitario del componente, la vida útil real alcanzada, la mano de obra de instalación, las horas de inactividad atribuibles a fallos prematuros y el coste de eliminación. Una placa de mandíbulas con un precio de $1.800 USD y 2.200 horas de funcionamiento cuesta $0,82 por hora. Una placa con un precio de $1.450 USD que trabaje 1.400 horas antes de alcanzar el límite de desecho cuesta $1,04 por hora, y este cálculo aún no incluye el tiempo de inactividad adicional derivado de los cambios más frecuentes. Cuando estas cifras se presentan a la dirección de operaciones en términos de coste por tonelada, la com


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish