

Trois ans l y a quelques années, un responsable des achats d'une mine de cuivre à ciel ouvert en Zambie a changé de fournisseur de pièces de concassage en milieu de saison afin d'économiser environ 18% sur le coût unitaire. En l'espace de 90 jours, le site a enregistré quatre arrêts imprévus. Les plaques de mâchoires de remplacement - annoncées comme étant en Mn18Cr2 - ont échoué à la vérification spectroscopique à l'arrivée, avec un test de Mn11,4% et Cr 0,3%, une composition plus proche du Mn13 standard sans la modification du chrome qui donne à l'alliage sa résistance à l'abrasion du quartzite. La tolérance dimensionnelle sur les surfaces d'accouplement a été dépassée de 1,8 mm, ce qui a entraîné une répartition inégale de la charge sur la plaque à genouillère. Deux plaques à genouillère se sont rompues en l'espace de 200 heures de fonctionnement. L'impact financier total de la perte de production, du fret aérien d'urgence et de la main-d'œuvre de maintenance réactive a dépassé 1 440 000 USD, alors que l'économie annuelle en pièces détachées prévue était de 1 42 000 USD. Le choix du mauvais fournisseur de pièces de concassage n'a pas seulement coûté de l'argent. Il a coûté à l'entreprise sa disponibilité en matière de broyage pendant un trimestre entier.
Ce scénario n'est pas exceptionnel. Il est reproductible et se répète dans les carrières et les usines de traitement des minerais de toutes les grandes régions minières du monde. Le choix d'un fournisseur de pièces de concassage n'est pas un exercice d'approvisionnement. Il s'agit d'une décision technique qui a des conséquences directes sur la disponibilité de la machine, la durée de vie des composants et le coût total de possession.
Comprendre ce qu'un fournisseur de pièces de concasseur vous vend en réalité
La catégorie des pièces de concasseurs couvre un groupe de composants large et techniquement varié. Les pièces d'usure primaires - plaques de mâchoires, manchons, revêtements de bol, barres de soufflage et concaves - représentent la majorité des dépenses de remplacement et sont les plus susceptibles de tomber en panne. Les composants secondaires, y compris les plaques à bascule, les ensembles de pitons, les bagues excentriques, les paliers de butée et les barres de tension, sont soumis à des charges mécaniques soutenues et nécessitent un contrôle tout aussi rigoureux des matériaux et des dimensions. Les éléments tertiaires tels que les joints, les ressorts et les fixations sont souvent obtenus de manière opportuniste, mais une spécification incorrecte peut accélérer l'usure des composants primaires adjacents.
Un fournisseur de pièces de concassage crédible doit démontrer qu'il est en mesure de répondre à ces trois critères. Un fournisseur qui peut produire des plaques de mâchoires conformes aux spécifications, mais qui ne peut pas fournir de manière fiable des plaques à genouillère ou des bagues excentriques certifiées, créera une fragmentation de l'approvisionnement, ce qui augmentera les frais généraux et introduira un risque de compatibilité dimensionnelle lorsque des composants provenant de différentes sources seront montés sur la même machine.
La base technique à laquelle tout fournisseur doit se conformer
Avant toute négociation commercialeun fournisseur de pièces détachées pour concasseurs doivent être évalués par rapport à une base technique non négociable. Les paramètres suivants définissent la norme minimale pour les composants d'usure primaires.
| Composant | Spécification des matériaux | Tel que moulé Dureté | Résistance à la traction | Tolérance dimensionnelle | Certification requise |
|---|---|---|---|---|---|
| Plaques à mâchoires | Mn13Cr2 / Mn18Cr2 selon ASTM A128 Grade E-1 | 180-240 HB | 700-900 MPa | ±0,5 mm sur les surfaces de contact | EN 10204 3.1 MTC |
| Manchons de cône / Concaves | Mn18Cr2 / Mn22Cr2 | 200-250 HB | 750-950 MPa | ±0,3 mm sur les surfaces d'assise | EN 10204 3.1 ou 3.2 MTC |
| Barres de soufflage (impact) | Fer blanc à haute teneur en chrome Cr26 selon BS EN 12513 | 58-65 HRC | 400-550 MPa (alliage fragile) | ±0,2 mm sur l'ajustement de la fente du rotor | EN 10204 3.1 MTC + rapport de dureté |
| Plaques à bascule | Fonte ou acier de construction, en fonction du site | 180-220 HB | 600-750 MPa | ±0,5 mm sur la face de contact du roulement | EN 10204 2.2 minimum |
| Bagues excentriques | Bronze étain CuSn10 ou métal blanc | 80-100 HB | 280-350 MPa | Tolérance d'alésage ±0,05 mm (ajustement H7/h6) | EN 10204 3.1 MTC |
Tout fournisseur de pièces de concassage qui ne peut pas fournir sur demande des certificats d'essai des matériaux conformes à la norme EN 10204 pour les composants d'usure primaires - avant que le bon de commande ne soit établi - doit être disqualifié immédiatement. Le certificat doit indiquer le numéro de chauffage, la composition chimique, les résultats des essais mécaniques et le nom de l'autorité d'inspection responsable. Un document qui ne mentionne que les qualités nominales sans données spécifiques à la chaleur n'est pas un certificat d'essai des matériaux valable ; il s'agit d'un document de marketing.
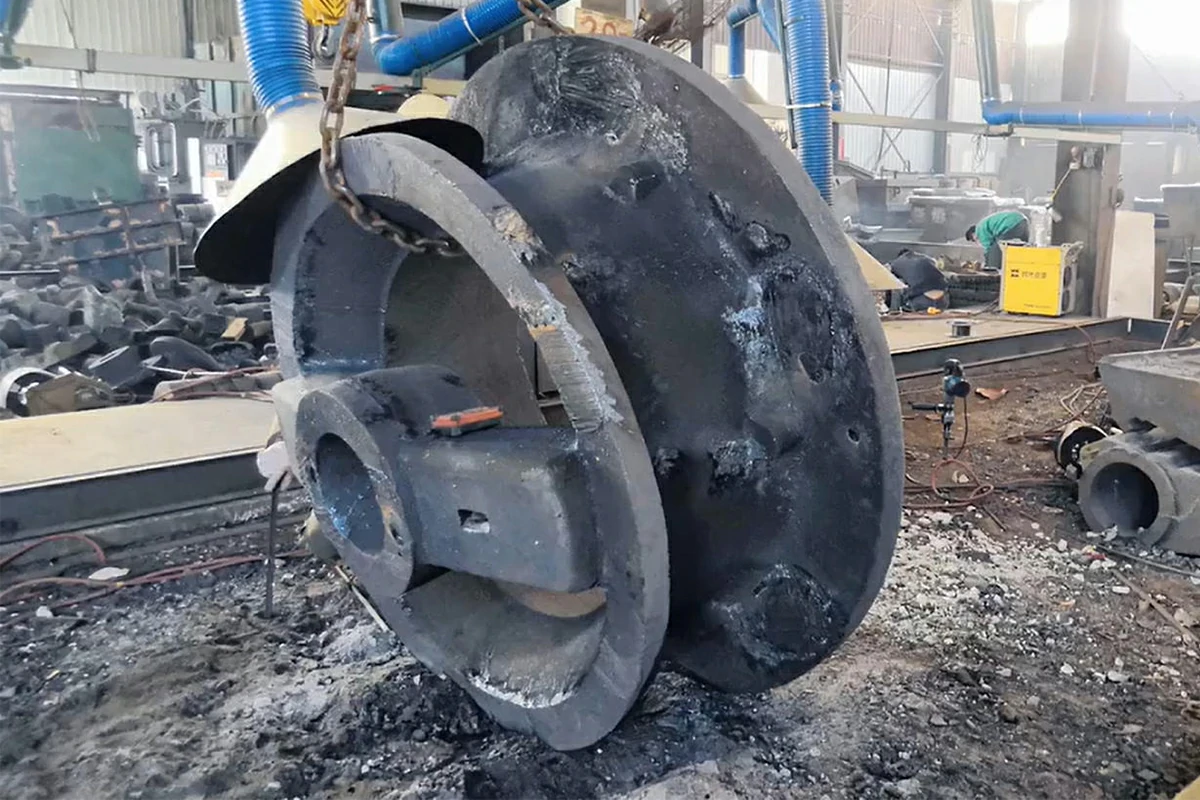
Critères de qualification des fournisseurs au-delà de la fiche technique
La documentation technique est nécessaire mais pas suffisante. Un fournisseur de pièces de broyeur doit également être évalué en fonction du contrôle du processus de fabrication, de l'infrastructure d'assurance qualité et de l'expérience pratique de son équipe d'ingénieurs. Les critères suivants constituent un cadre de qualification structuré.
Vérification du processus de fabrication
La production de pièces moulées en acier à haute teneur en manganèse pour les applications de broyage nécessite un contrôle précis de la température de coulée, généralement entre 1 380°C et 1 450°C, et un recuit de mise en solution à 1 050°C-1 100°C suivi d'une trempe rapide à l'eau. Les écarts dans le protocole de traitement thermique affectent directement la microstructure austénitique qui donne à l'acier au manganèse sa capacité à se durcir sous l'effet des chocs. Demandez au fournisseur de vous communiquer sa procédure de traitement thermique standard et de la comparer aux pratiques de fonderie publiées pour l'ASTM A128 ou les nuances équivalentes. Un fournisseur qui ne peut pas expliquer son cycle de traitement thermique en termes techniques fonctionne sur la base d'une recette institutionnelle plutôt que sur un processus métallurgique contrôlé.
Capacité d'inspection dimensionnelle
Confirmer que le fournisseur utilise une machine à mesurer tridimensionnelle (MMT) ou un équipement de contrôle dimensionnel équivalent capable de vérifier les tolérances critiques avec une résolution de ±0,05 mm. Pour les chemises de concasseurs à cône, le profil de la surface d'assise doit être vérifié par rapport à la géométrie de l'équipement d'origine avec une précision de ±0,3 mm. L'accumulation d'écarts au-delà de ce seuil crée une charge ponctuelle sur l'assemblage de la tête, ce qui accélère l'usure de la bague excentrique et augmente le risque de déformation de la chemise - un mode de défaillance qui peut détruire un concasseur à cône en moins de deux heures de fonctionnement.
Délai d'exécution et position des stocks
Un fournisseur fiable de pièces de concasseur maintient un équilibre entre la fabrication sur commande et le stock stratégique. Demandez au fournisseur de s'engager par écrit sur les délais de livraison, en faisant la distinction entre les articles en stock et les articles fabriqués sur commande. Pour les plaques à mâchoires et les revêtements de cône standard correspondant aux plates-formes OEM courantes - séries HP et GP de Metso Outotec, séries CH et CS de Sandvik, revêtements giratoires de Thyssenkrupp et FLSmidth - un fournisseur crédible doit être en mesure de confirmer un délai de 7 à 15 jours pour les configurations standard ou un délai de livraison ex-stock. Les délais d'exécution supérieurs à 30 jours pour les composants non personnalisés indiquent un investissement insuffisant dans les stocks et représentent un véritable risque pour la continuité de l'approvisionnement de votre entreprise.
Support technique après-vente
La relation avec un fournisseur de pièces de concassage ne s'arrête pas à la livraison. Il convient d'évaluer si le fournisseur peut fournir des conseils d'installation dimensionnels, des spécifications de couple pour les fixations critiques et une analyse des défaillances en cas de performances insuffisantes d'un composant. À titre de référence, les boulons M36 de classe 10.9 utilisés pour fixer les revêtements des concasseurs à cône nécessitent un couple vérifié de 820-900 Nm ; les équivalents M30 sur les systèmes de montage des plaques de mâchoires nécessitent 680-750 Nm. Un fournisseur qui ne peut pas confirmer ces valeurs pour votre application spécifique n'est pas en mesure d'aider votre équipe de maintenance en cas de problème.
Drapeaux rouges qui disqualifient un fournisseur au stade de la qualification
- Pas de certification de la traçabilité des matériaux : Les déclarations génériques de qualité sans données d'essai spécifiques à la chaleur indiquent soit un approvisionnement non contrôlé, soit une fausse représentation délibérée de la teneur en alliage.
- Prix nettement inférieur à la moyenne du marché : Pour les plaques à mâchoires en Mn18Cr2 de 500 à 800 kg, un prix inférieur de plus de 25% à la moyenne du marché pour une spécification équivalente devrait déclencher une vérification du matériau avant utilisation. L'économie de l'acier au manganèse est bien établie ; une réduction extrême est généralement obtenue en réduisant la teneur en alliage ou en omettant le recuit de mise en solution.
- Impossibilité de fournir des installations de référence : Tout fournisseur prétendant soutenir ThyssenkruppLes utilisateurs d'équipements de plate-forme lourds, de type FLSmidth, Krupp ou similaires doivent être en mesure de citer au moins trois sites de clients actifs utilisant le même modèle de machine avec leurs composants.
- Résultats dimensionnels incohérents d'un lot à l'autre : Demandez des rapports d'inspection pour deux lots de production distincts du même numéro de pièce. Une variation des dimensions clés entre les lots supérieure à ±0,5 mm indique un contrôle inadéquat du processus au niveau de la fonderie.
- Pas de certification ISO 9001:2015 : Bien que la certification ISO ne garantisse pas à elle seule la qualité des produits, l'absence d'audit du système de gestion de la qualité par une tierce partie constitue un risque de gouvernance important pour les opérations dont les exigences en matière de passation de marchés sont alignées sur celles de l'ISO.
Construire une stratégie d'approvisionnement à double source
Aucun fournisseur de pièces de concassage ne doit détenir le monopole de l'approvisionnement en pièces d'usure critiques. Une stratégie de double source - maintenir deux fournisseurs qualifiés et audités pour chaque catégorie de pièces d'usure primaires - offre une protection continue contre les interruptions de production, les retards d'expédition et l'instabilité financière des fournisseurs. Le fournisseur secondaire doit être activé selon une rotation définie, recevant généralement 20 à 30% du volume de routine, ce qui est suffisant pour maintenir une relation commerciale active et des antécédents d'installation validés. Un fournisseur qui ne reçoit que des commandes d'urgence ne maintiendra pas la profondeur de stock ou la discipline en matière de délais d'exécution nécessaires pour être véritablement utile en cas de crise.
Documentez le statut de qualification des deux fournisseurs dans votre GMAO et planifiez des audits de requalification sur un cycle de 24 mois. La capacité des fournisseurs peut se dégrader avec le temps - le personnel clé part, l'équipement de la fonderie vieillit et les pressions sur les coûts peuvent conduire à une dérive subtile des spécifications qui ne devient apparente que par une revérification périodique des dimensions et des matériaux.
Le calcul du coût total de possession dont votre équipe d'approvisionnement a besoin
L'erreur la plus persistante dans l'approvisionnement en pièces de concasseurs est d'évaluer les performances des fournisseurs sur la base du prix d'achat unitaire plutôt que sur le coût total de possession. La mesure correcte est le coût par tonne broyée, qui intègre le prix unitaire du composant, la durée de vie réelle atteinte, la main-d'œuvre d'installation, les heures d'immobilisation imputables à une défaillance prématurée et le coût de l'élimination. Une plaque à mâchoires d'un prix de $1 800 USD qui fonctionne 2 200 heures coûte $0,82 par heure. Une plaque vendue au prix de $1 450 USD qui fonctionne 1 400 heures avant d'atteindre la limite de mise au rebut coûte $1,04 par heure - et ce calcul n'inclut pas encore les temps d'arrêt supplémentaires dus à des remplacements plus fréquents. Lorsque ces chiffres sont présentés à la direction des opérations en termes de coût par tonne, la comm


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish