

Brecher-Ersatzteile Produktspezifikationen Übersicht
| Parameter | Backenbrecherteile | Kegelbrecherteile | Prallbrecherteile |
|---|---|---|---|
| Primäres Material | Mn13Cr2 / Mn18Cr2 | Mn18Cr2 / Mn22Cr2 | Gusseisen mit hohem Chromgehalt (Cr26) |
| Härte (HB) | 180-220 (wie gegossen); werkshärtend bis 500+ | 200-240 (wie gegossen); werkshärtend bis 550+ | 58-65 HRC |
| Abmessungstoleranz | ±0,5 mm an den Anschlussflächen | ±0,3 mm auf den Sitzflächen | ±0,2 mm bei Rotorpassung |
| Maximale Abnutzungsgrenze | Reduzierung der Zahnhöhe >30% | Dicke der Auskleidung <25 mm | Reduzierung der Blasbalkenlänge >20 mm |
| Schraubendrehmoment (Hauptbefestigung) | 680-750 Nm (M30 Klasse 10.9) | 820-900 Nm (M36 Klasse 10.9) | 450-520 Nm (M24 Klasse 10.9) |
| Einbaufreiheit | 0,1-0,15 mm (Backenplatte zu Rahmen) | 0,05-0,10 mm (Mantel bis Kopf) | 0,02-0,05 mm (Blasbalken zu Rotorschlitz) |
| Betriebstemperaturbereich | -20°C bis +80°C | -20°C bis +90°C | -20°C bis +100°C |
| Oberflächenbehandlung | Kugelgestrahlt, rostschutzbeschichtet | Kugelgestrahlt, grundiert | Präzisionsgeschliffen, phosphatiert |
| Anwendbare Normen | ISO 9001 / ASTM A128 | ISO 9001 / DIN 1.3401 | ISO 9001 / BS EN 12513 |
| Vorlaufzeit (Standard) | 7-15 Arbeitstage | 10-20 Arbeitstage | 7-15 Arbeitstage |
Warum die falschen Brecher-Ersatzteile mehr kosten, als Sie denken
Bei einem Backenbrecher in einer Kupfermine im Norden Chiles fiel die primäre Backenplatte nach 340 Betriebsstunden aus - etwa die Hälfte der erwarteten Lebensdauer. Die Analyse nach dem Ausfall ergab, dass die Platte aus Mn13-Stahl ohne Chrommodifikation gegossen worden war, was sie für das stark abrasive Quarzit-Material der Mine völlig ungeeignet machte. Der ungeplante Stillstand kostete den Betrieb in vier Tagen schätzungsweise $180.000 USD an Produktionsausfällen, nicht eingerechnet die Eilfracht für Notersatzteile. Dieser Betrag übersteigt den Preisunterschied von $2.400 zwischen dem minderwertigen Blech und einer ordnungsgemäß spezifizierten Mn18Cr2-Komponente bei weitem.
Dies ist kein Einzelfall. In Mineralaufbereitungsanlagen und Steinbrüchen auf der ganzen Welt wird die Auswahl von Brecherersatzteilen immer noch als Kostenstelle und nicht als technische Entscheidung behandelt. Das Ergebnis ist ein sich wiederholender Kreislauf aus vorzeitigem Verschleiß, ungeplanten Ausfallzeiten und reaktiven Beschaffungsmaßnahmen - die alle mit den richtigen technischen Rahmenbedingungen vermeidbar wären.
Was Brecher-Ersatzteile tatsächlich abdecken
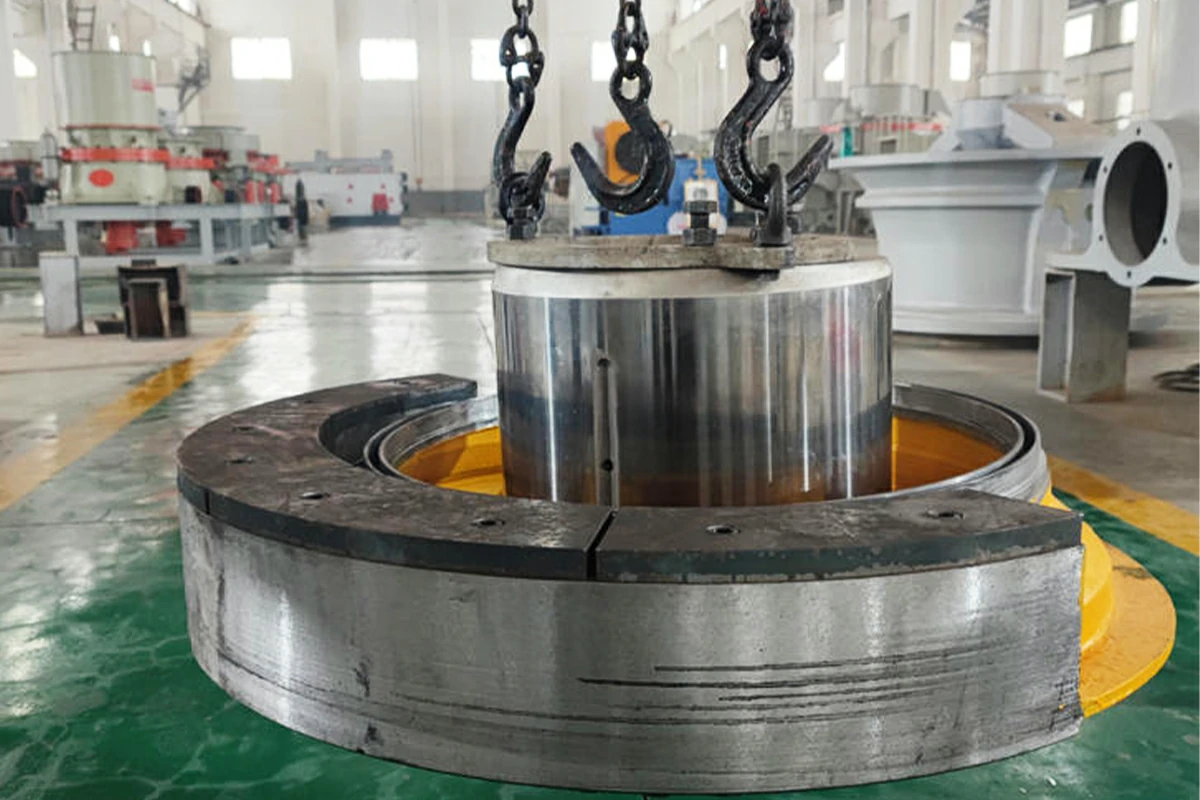
Der Begriff Brecherersatzteile umfasst eine große Kategorie von Komponenten, die jeweils unterschiedliche Ausfallarten und Materialanforderungen aufweisen. Bei Backenbrechern sind die Hauptverschleißteile die festen und beweglichen Backenplatten, Kniehebelplatten, Grubenheberbaugruppen, Backenplatten und Lagergehäuse. Bei Kegelbrechern werden Mantel, Trommelauskleidungen, Kopfbaugruppen, Exzenterbuchsen und Axiallager verbraucht. Bei Prallbrechern werden am häufigsten Schlagleisten, Rotorscheiben, Prallplatten, Aufgabeplatten und Seitenauskleidungen benötigt.
Neben diesen primären Verschleißteilen umfasst die breitere Kategorie der Brecherersatzteile auch Wellen, Schwungräder, Zugstangen, Federn, Hydraulikdichtungen und Keilriemenantriebe. Es ist ein Fehler, alle diese Teile in einer einzigen Beschaffungsstrategie zusammenzufassen. Jede Untergruppe erfordert eine eigene Materialspezifikation, ein eigenes Inspektionsprotokoll und ein eigenes Austauschintervall - und wenn man sie alle gleich behandelt, enden die Anlagen mit Lagern voller falscher Bestände.
Analyse und Vergleich der Materialzusammensetzung
Die Materialwissenschaft, die hinter Brecher-Verschleißteilen steckt, ist vielschichtiger, als den meisten Beschaffungsteams bewusst ist. Die beiden vorherrschenden Legierungsfamilien sind hochmanganhaltiger Stahl und hochchromhaltiges Weißeisen, und die Wahl zwischen ihnen - oder zwischen ihren Untersorten - erfordert eine ehrliche Bewertung des Abriebindexes und der Aufprallschwere Ihres Aufgabematerials.
| Legierung Typ | Mn Inhalt | Cr Inhalt | Härte im Gusszustand | Beste Anwendung |
|---|---|---|---|---|
| Norm Mn13 | 11-14% | 0% | 180-200 HB | Anwendungen mit geringem Abrieb und hoher Beanspruchung |
| Mn13Cr2 | 11-14% | 1,5-2,5% | 190-220 HB | Mittlerer Abrieb, mäßiger Stoß |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 210-240 HB | Vorbrecher mit hohem Abrieb und hoher Schlagwirkung |
| Mn22Cr2 | 20-23% | 1,5-2,5% | 220-250 HB | Extreme Abrasion, Feinzerkleinerung |
| Weißes Eisen mit hohem Cr-Gehalt (Cr26) | <1% | 23-28% | 58-65 HRC | Hoher Abrieb, geringerer Aufprall - Prallbrecher-Schlagleisten |
Ein kritischer Punkt, der häufig übersehen wird: Hochmanganstahl ist auf Kaltverfestigung angewiesen, um seine Gebrauchshärte zu erreichen. Das bedeutet, dass das Bauteil während des Betriebs einer ausreichenden Schlagbeanspruchung ausgesetzt sein muss, bevor es seine maximale Oberflächenhärte erreicht. Bei Anwendungen mit geringer Schlagbeanspruchung oder feiner Zuführung wird Mn13 möglicherweise nie vollständig gehärtet und verschleißt schnell. Umgekehrt bietet hochchromhaltiges Weißeisen vom ersten Tag an eine ausgezeichnete Abriebfestigkeit, ist aber bei hohen Stoßbelastungen spröde - ein falscher Einsatz kann eher zu einem katastrophalen Bruch als zu allmählichem Verschleiß führen.
Einige der zuverlässigsten Brecher-Verschleißteile, die heute auf dem Ersatzteilmarkt erhältlich sind, werden mit bimetallischen Gießverfahren hergestellt, bei denen ein zäher Manganstahl mit einer Chromkarbid-Verschleißfläche kombiniert wird. Diese Komponenten eignen sich besonders gut für sekundäre Kegelbrecherstufen, in denen gleichzeitig Abrieb und mäßiger Aufprall auftreten.
Die Sichtweise eines Ingenieurs vor Ort
Ich habe mehr als zwei Jahrzehnte damit verbracht, Brecherkreisläufe in Afrika südlich der Sahara, Südostasien und Südamerika in Betrieb zu nehmen und zu prüfen. In dieser Zeit habe ich ausgefallene Komponenten von fast allen großen Brecherherstellern inspiziert - Metso Outotec, Sandvik, Thyssenkrupp, FLSmidth, Kleemann und andere. Die einheitlichste Feststellung ist nicht, dass die Teile selbst defekt waren, sondern dass sie falsch eingesetzt wurden.
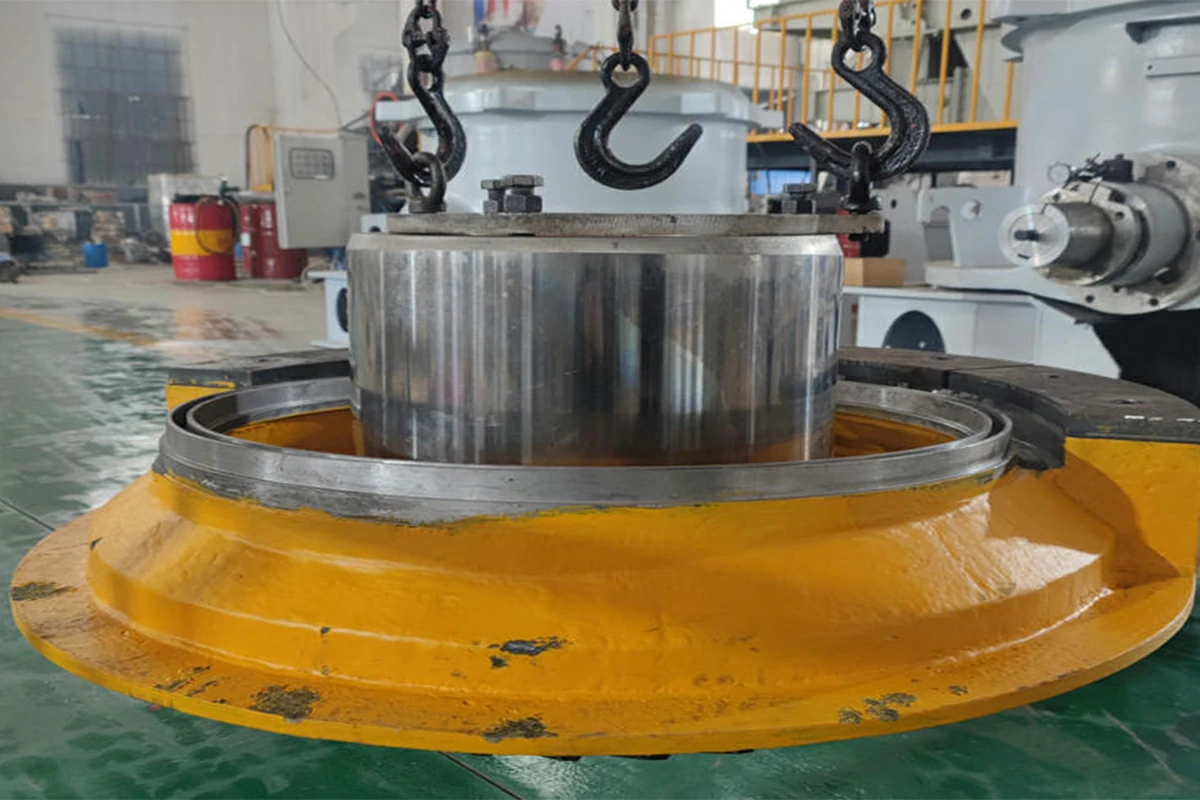
Ich erinnere mich an einen Besuch vor Ort bei einem Eisenerzbetrieb, der einen Thyssenkrupp-Kreiselbrecher betreibt, bei dem das Instandhaltungsteam aus Kostengründen gleichzeitig von drei verschiedenen Lieferanten Ersatzkonkaven beschafft hatte. Das Ergebnis war ein Missverhältnis in der Profilgeometrie der Laufbuchse - die Toleranzen, die innerhalb von 0,5 mm hätten gehalten werden müssen, waren auf über 2 mm über benachbarte Segmente der Laufbuchse gestiegen. Der exzentrische Wurf wurde ungleichmäßig belastet, die Hauptwelle lief 12°C über ihrer thermischen Basislinie, und der Standort verbrauchte die Zahnkranzlagereinheiten doppelt so schnell wie erwartet. Durch den Wechsel zu einem einzigen qualifizierten Lieferanten und die erneute Überprüfung der Laufbuchsengeometrie konnte die Häufigkeit des Lagerwechsels innerhalb von zwei Quartalen um 60% reduziert werden.
Die Lektion ist einfach: Brecherersatzteile sind keine austauschbaren Waren. Die technische Rückverfolgbarkeit, die Zertifizierung der Abmessungen und die Überprüfung der Materialien sind nicht verhandelbar - insbesondere bei hochbelasteten Komponenten, die in Kreisel- und Kegelbrecherbaugruppen eingesetzt werden.
Empfehlungen für die vorbeugende Wartung von Brecher-Verschleißteilen
Ein strukturiertes Programm zur vorbeugenden Instandhaltung, das sich auf das Ersatzteilmanagement für Brecher stützt, ist die effektivste Methode zur Reduzierung ungeplanter Ausfallzeiten. Der folgende Rahmen spiegelt bewährte Praktiken wider, die aus der Praxis abgeleitet wurden, und steht im Einklang mit den Grundsätzen der ISO 55000 für das Anlagenmanagement.
- Erstellen Sie ein grundlegendes Verschleißprofil: Führen Sie während der ersten 100 Betriebsstunden mit neuen Auskleidungen oder Backenplatten Maßmessungen an vier gleich weit voneinander entfernten Punkten der Verschleißfläche durch. Dokumentieren Sie diese als Ausgangswert. Messen Sie danach alle 250 Betriebsstunden erneut. Auf diese Weise können Sie die verbleibende Lebensdauer zuverlässig abschätzen, statt sich nur auf die Sichtprüfung zu verlassen.
- Überwachen Sie die Lagertemperatur kontinuierlich: Installieren Sie bei Kegel- und Kreiselbrechern Thermoelemente an den Exzenterbuchsen und Axiallagern. Ein anhaltender Anstieg von mehr als 15 °C über den Ausgangswert ist ein frühes Anzeichen für eine Verschlechterung der Schmierung oder eine geometrische Fehlausrichtung - beides beschleunigt den Verschleiß der umliegenden Ersatzteile.
- Drehen Sie die Schlagleisten bei 50% Verschleiß: Bei Horizontal-Prallbrechern sollten Sie mit dem Drehen der Schlagleisten nicht warten, bis diese die Ablegereife erreicht haben. Das Drehen am 50%-Verschleißpunkt verteilt die Schlagbeanspruchung gleichmäßiger über die Rotorscheibe und verlängert die Rotorlebensdauer erheblich. Verfolgen Sie die kumulierte Tonnage und nicht die Betriebsstunden, da die Aufgabedichte in den verschiedenen Schichten stark schwankt.
- Kontrollieren Sie die Kipphebelplatten alle 500 Stunden: Kippplatten sind Opferkomponenten, die so konstruiert sind, dass sie bei einer Überlast vor dem Lenkstockhebel oder dem Rahmen versagen. Risse oder Oberflächenverformungen von mehr als 1,5 mm sollten einen sofortigen Austausch auslösen. Die Beschaffung eines Pufferlagers von mindestens zwei Kippplatten pro Maschine ist Standard bei jedem ernsthaften Zuschlagstoffbetrieb.
- Überprüfen Sie das Anzugsmoment der Schrauben nach den ersten 8 Betriebsstunden: Brecher-Ersatzteile mit Schraubverbindungen - Backenplatten, Auskleidungssegmente, Schlagleisten - werden während der Einlaufphase einen anfänglichen Sitz und Mikrobewegungen aufweisen. Ziehen Sie alle kritischen Befestigungselemente nach der ersten Schicht erneut auf die Spezifikation an. Für M30-Schrauben der Güteklasse 10.9 an Backenplatten beträgt das Soll-Drehmoment 680-750 Nm. Das Versäumnis des Nachziehens ist eine der häufigsten Ursachen für ein vorzeitiges Lösen der Auskleidung und einen beschleunigten Verschleiß.
- Einführung eines Systems zur Rückverfolgbarkeit von Teilen: Jedes Ersatzteil, das in Ihren Brecher gelangt, sollte mit einer Chargennummer, einem Materialzertifikat und dem Einbaudatum versehen sein. Für kleinere Betriebe ist eine einfache Tabelle ausreichend; größere Anlagen profitieren von der Integration in ihr CMMS. Ohne Rückverfolgbarkeit ist es unmöglich festzustellen, ob ein Verschleißproblem auf das Teil selbst, die Betriebsbedingungen oder das Einbauverfahren zurückzuführen ist.

Brecher-Ersatzteile verantwortungsvoll beschaffen
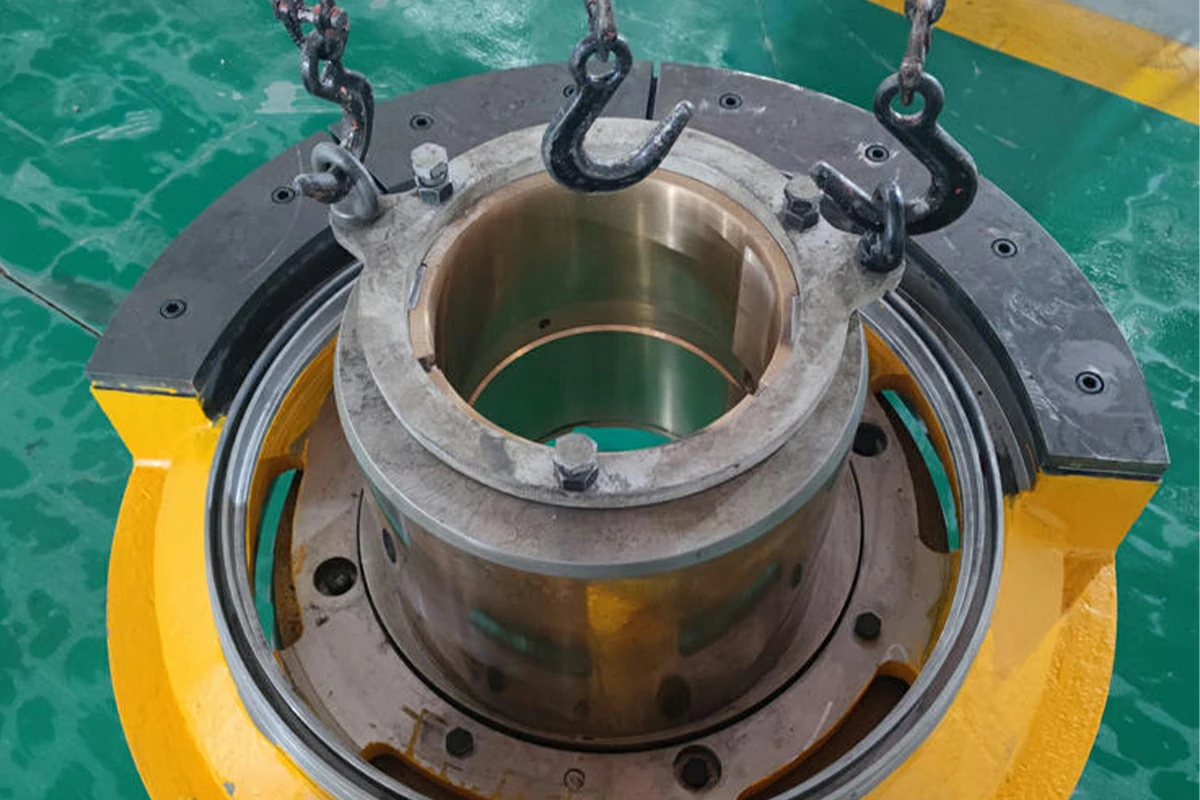
Der Weltmarkt für Brecherersatzteile ist in den letzten zehn Jahren erheblich gewachsen, was auf die steigenden Kosten der OEM-Komponenten und die zunehmende Qualität der unabhängigen Hersteller zurückzuführen ist. Die Qualitätslücke zwischen den besten und den schlechtesten Nachrüstungslieferanten ist jedoch nach wie vor beträchtlich - und die Folgen einer minderwertigen Komponente in einem Primärbrecher sind schwerwiegend genug, um eine sorgfältige Due Diligence zu rechtfertigen.
Fordern Sie bei der Bewertung eines Lieferanten von Brecherteilen mindestens Folgendes an: eine aktuelle ISO 9001-Zertifizierung, Materialprüfbescheinigungen (MTCs) gemäß EN 10204 3.1 oder 3.2, Maßprüfberichte für die spezifische Teilenummer und mindestens drei Referenzen von Betrieben mit vergleichbaren Anlagen. Lieferanten, die diese Unterlagen auf Anfrage nicht vorlegen können, sollten unabhängig von der preislichen Wettbewerbsfähigkeit nicht für kritische Verschleißteile in Betracht gezogen werden.
Für Betriebe, die mit Anlagen von Thyssenkrupp, FLSmidth oder Krupp arbeiten - deren alte Kreisel- und Backenbrecherkonstruktionen in einer beträchtlichen Anzahl älterer Aufbereitungsanlagen noch immer in Betrieb sind -, ist die Verfügbarkeit von OEM-Teilen zunehmend uneinheitlich geworden. Dadurch ist ein legitimer und wachsender Markt für professionell hergestellte Brecherersatzteile entstanden, die die ursprüngliche Geometrie und Materialspezifikationen nachbilden. Das Hauptunterscheidungsmerkmal zwischen diesen Anbietern ist ihre Reverse-Engineering-Fähigkeit und ihre Bereitschaft, Maßnachweise gegenüber den Originalzeichnungen zu erbringen.
Häufig gestellte Fragen
Wie kann ich sicherstellen, dass Aftermarket-Ersatzteile für Brecher denselben Materialstandard erfüllen wie OEM-Komponenten?
Fordern Sie ein Materialprüfungszertifikat (MTC) an, das gemäß der Norm EN 10204 ausgestellt wurde, insbesondere 3.1 (herstellergeprüft) oder 3.2 (fremdgeprüft). Das Zertifikat sollte die chemische Zusammensetzung, Härtewerte und Wärmebehandlungsprotokolle enthalten. Wenn Sie vor Ort Zugang zu einem tragbaren XRF-Analysator haben, können Sie die Legierungszusammensetzung beim Wareneingang stichprobenartig mit dem Zertifikat vergleichen. Bei hochwertigen Komponenten wie Mänteln, Konkaven oder Kreiselauskleidungen sollten Sie in Erwägung ziehen, ein unabhängiges Prüflabor mit der Durchführung von Verifizierungstests vor dem Einbau zu beauftragen.
Wie können Brecherersatzteile am besten gelagert werden, um eine Beschädigung vor dem Einbau zu verhindern?
Brecher-Verschleißteile - insbesondere Gussteile aus Manganstahl - sollten in einer trockenen, überdachten Umgebung gelagert werden, die keinen direkten Bodenkontakt zulässt. Verwenden Sie Stauholz oder Palettenregale, um die Luftzirkulation unter den Bauteilen zu gewährleisten und die Ansammlung von Feuchtigkeit zu verhindern. Eine in der Gießerei aufgetragene Korrosionsschutzschlichte bietet unter normalen Lagerbedingungen in der Regel einen Schutz von 6-12 Monaten. Bei Bauteilen, die länger als 12 Monate gelagert werden, ist vor dem Einbau erneut eine rostschützende Grundierung aufzutragen. Gummidichtungen, O-Ringe und Polyurethankomponenten sollten separat in versiegelten Verpackungen und geschützt vor UV-Strahlung und Ozonquellen gelagert werden; Elastomere zersetzen sich schnell, wenn sie in der Nähe von Elektromotoren oder Schweißgeräten gelagert werden.
Was ist eine realistische Lieferzeit für international bestellte Brecherersatzteile, und wie sollte die Beschaffung in Notfällen gehandhabt werden?
Die Standard-Seefracht für Brecherersatzteile von den großen Produktionszentren in China, Indien oder Europa zu den meisten Bergbaudestinationen dauert 20-45 Tage, je nach Überlastung der Häfen und Zollabfertigung. Luftfracht verkürzt diese Zeitspanne auf 5-10 Tage, ist aber mit einem erheblichen Kostenaufschlag verbunden - in der Regel das 6-10-fache der Seefrachtrate für schwere Gussteile. Für Betriebe, bei denen die Ausfallkosten $50.000 USD pro Tag übersteigen, ist die Wirtschaftlichkeit der Luftfracht eindeutig. Die beste Strategie zur Schadensbegrenzung besteht darin, einen minimalen Sicherheitsbestand der am stärksten beanspruchten Komponenten mit der längsten Lebensdauer vor Ort zu halten. Ermitteln Sie die fünf Teile mit der höchsten Ausfallhäufigkeit, berechnen Sie die Verbrauchsrate im Verhältnis zur Vorlaufzeit und bemessen Sie Ihren Lagerpuffer entsprechend. Ein gut verwalteter Ersatzteilbestand reduziert in den meisten Betrieben die Häufigkeit von Notfallbeschaffungen um 70-80%.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish