

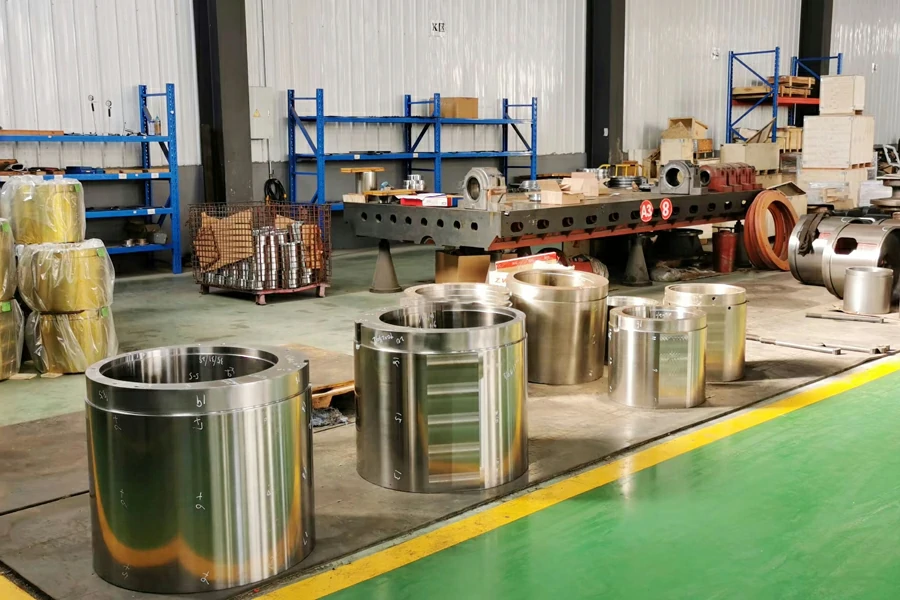
 Fábrica de piezas para trituradoras giratorias
Una mina de cobre chilena documentó la desintegración completa del manto a las 4.200 horas de funcionamiento en una trituradora giratoria KB63-89 de ThyssenKrupp, un componente diseñado originalmente para una vida útil de 12.000 horas. Los análisis metalúrgicos posteriores al fallo revelaron cavidades de contracción subsuperficiales de más de 80 mm de diámetro situadas a 120 mm por debajo de la superficie de trituración. Estas oquedades, indetectables con el inadecuado protocolo de pruebas ultrasónicas, se propagaron hasta convertirse en macrofisuras bajo cargas de compresión cíclicas de 850-1.100 MPa. El fallo catastrófico costó $340.000 en sustituciones de emergencia y 12 días de producción perdida en una operación de 45.000 TPD.
Este caso ilustra por qué la fabricación de piezas para trituradoras giratorias -en particular piezas de fundición ultrapesadas de entre 8 y 150 toneladas- requiere una capacidad de fundición especializada que va mucho más allá de las prácticas de fundición convencionales. La combinación de espesores de sección extremos, propiedades metalúrgicas exigentes y tolerancias de mecanizado de precisión crea un estrecho margen de proceso en el que las pequeñas desviaciones provocan fallos prematuros. Para los equipos de compras que evalúan a los proveedores de piezas para trituradoras giratorias, es esencial comprender estos aspectos críticos de fabricación para evitar la aceptación de componentes defectuosos.
Selección de materiales para componentes primarios de trituradoras giratorias
La especificación de materiales para las piezas de las trituradoras giratorias debe equilibrar requisitos contradictorios: dureza suficiente para resistir el desgaste abrasivo del procesamiento de mineral con dureza Mohs de 6-7, combinada con una tenacidad adecuada para absorber la energía del impacto durante el funcionamiento con alimentación por estrangulamiento. Esto requiere aleaciones endurecibles por deformación que aumenten la dureza superficial mediante deformación mecánica, manteniendo al mismo tiempo un núcleo dúctil.
Aceros con alto contenido en manganeso para piezas de desgaste
Los mantos y cóncavos de las trituradoras giratorias ThyssenKrupp KB63-89 y KB75-110 suelen especificar las siguientes calidades de acero austenítico al manganeso:
| Calidad del material | Composición química (%) | Dureza a la fundición (HBW) | Dureza endurecida por el trabajo (HBW) | Aplicación |
| Mn18Cr2 (ASTM A128 Grado C) | C: 1.1-1.4 Mn: 17.0-19.0 Cr: 1.8-2.5 Si: 0,4-0,7 | 200-240 | 480-550 | Membranas y cóncavos de servicio estándar para mineral abrasivo (Ai 0,30-0,50) |
| Mn22Cr2 (Alto contenido en Mn modificado) | C: 1.2-1.5 Mn: 21,0-23,0 Cr: 2,0-2,8 Si: 0,5-0,8 | 220-260 | 520-600 | Aplicaciones pesadas que procesan taconita o cuarcita muy abrasivas (Ai >0,50) |
| Mn13Cr2Mo (Grado de alta dureza) | C: 1.0-1.3 Mn: 12.0-14.0 Cr: 1.8-2.3 Mo: 0,8-1,2 | 180-220 | 450-520 | Aplicaciones dominadas por el impacto con alta competencia de mineral (UCS >180 MPa) |
Un contenido de carbono superior a 1,5% entraña el riesgo de formación de redes frágiles de carburo de cromo en los límites de grano, lo que reduce la tenacidad al impacto a <20 J según ISO 148-1. Por el contrario, el carbono por debajo de 1,0% no estabiliza suficientemente la austenita, lo que permite la transformación martensítica durante el servicio y provoca la fractura frágil.
Acero aleado para componentes estructurales
Para los bastidores principales, conjuntos de cruceta y alojamientos excéntricos de las trituradoras giratorias ThyssenKrupp -componentes que experimentan cargas de tracción en lugar de desgaste abrasivo- se especifican aceros aleados fundidos:
- ZG35CrMo (0,35% C, 1,0% Cr, 0,25% Mo): Resistencia a la tracción de 650-750 MPa después del temple y revenido. Se utiliza para alojamientos excéntricos y cajas de engranajes en los que el grosor de la sección alcanza 200-350 mm.
- ZG42CrMo (0,42% C, 1,0% Cr, 0,30% Mo): Resistencia a la tracción 800-900 MPa. Especificado para brazos de araña de alta tensión y conjuntos de suspensión sometidos a cargas dinámicas superiores a 5.000 kN.
Acería y metalurgia de cuchara para coladas ultrapesadas
La producción de piezas para trituradoras giratorias sin defectos comienza con un control preciso de la química y la limpieza de la masa fundida. Para piezas de fundición de más de 50 toneladas con secciones de más de 300 mm de grosor, la fundición convencional en horno de arco eléctrico (EAF) es insuficiente por sí sola, por lo que es necesaria la metalurgia secundaria para lograr la pureza necesaria.
Fusión primaria: Protocolo de horno de arco eléctrico
Paso 1 - Composición de la carga: Utilizar arrabio de gran pureza (C: 3,8-4,2%, Si: 0,8-1,2%) mezclado con chatarra de acero limpia. Evitar la chatarra contaminada que contenga cobre (>0,20%) o estaño (>0,015%), que no pueden eliminarse y provocan cortocircuitos en caliente durante la colada.
Paso 2 - Descarburación: Inyectar oxígeno para reducir el carbono al rango objetivo manteniendo la temperatura a 1.620-1.650°C. Para Mn18Cr2, el carbono objetivo es 1,15-1,35%. El sobrecalentamiento por encima de 1.680°C provoca una oxidación excesiva del manganeso (pérdida de escoria de MnO de 3-5%).
Paso 3 - Desulfuración: Añadir carburo de calcio (CaC₂) o siliciuro de calcio para conseguir un azufre <0,015%. El azufre forma inclusiones de MnS de bajo punto de fusión (punto de fusión 1.610 °C) que crean desgarros calientes durante la solidificación.
Metalurgia secundaria: Horno de afino de cuchara (LRF)
Transferencia de acero fundido al horno de afino de cuchara para desgasificación y control de inclusión:
- Agitación de argón: Argón de soplado de fondo a 40-80 L/min durante 15-25 minutos para hacer flotar las inclusiones no metálicas (Al₂O₃, SiO₂) hasta la capa de escoria. Densidad de inclusión objetivo
- Desgasificación al vacío (opcional para piezas críticas): Aplicar vacío de 50-100 Pa durante 8-12 minutos para reducir el hidrógeno a <2 ppm y el nitrógeno a <80 ppm. La porosidad del hidrógeno es catastrófica en las piezas fundidas de sección gruesa, ya que el gas atrapado no puede escapar durante la solidificación.
- Adición de aleación: Añadir ferrocromo, ferromanganeso y ferrosilicio para ajustar la química final. Un exceso de manganeso >1,5% por encima del objetivo desperdicia una ferroaleación cara y aumenta la tendencia a la contracción.
Consejo profesional: Para los mantos KB75-110 de ThyssenKrupp con un peso de 80-120 toneladas, solicite informes químicos de cuchara que muestren ≥3 calores mezclados para lograr una composición homogénea. Las coladas de un solo calentamiento de este tamaño presentan gradientes de composición superiores a ±2% Mn de arriba a abajo, creando zonas de dureza y resistencia al desgaste variables.
Proceso de fundición para espesores de sección extremos
El vertido de un manto de 100 toneladas con espesores de pared que oscilan entre 150 mm (secciones delgadas) y 450 mm (zonas de gran desgaste) presenta retos de solidificación únicos. El enfriamiento incontrolado crea cavidades de contracción, desgarros en caliente y tensiones residuales que provocan fallos prematuros.
Diseño de moldes e ingeniería de sistemas de inyección
Optimización de la relación de puerta: Para coladas de acero al manganeso de sección gruesa, utilice una relación de 1:2:4 colada-canal para mantener la velocidad del metal por debajo de 0,8 m/s durante el llenado del molde. Las velocidades más altas arrastran la escoria y crean turbulencias que atrapan películas de óxido (FeO, MnO) dentro de la colada.
Dimensionamiento de Riser: Calcular el volumen del tubo ascendente según el método de Caine con un margen de seguridad de 20%. Para una sección cilíndrica de 400 mm de diámetro y 500 mm de altura:
Volumen Riser = Volumen de colada × (1 + Contracción%) × Factor de seguridad
= (π × 0,2² × 0,5) m³ × 1,05 × 1,20
= 0.079 m³
Un volumen de tubo ascendente insuficiente crea una microporosidad dispersa por toda la pieza fundida que no puede detectarse mediante pruebas ultrasónicas estándar a una frecuencia de 2,25 MHz.
Simulación de solidificación y validación de procesos
Antes de colar las piezas de producción, los proveedores de piezas para trituradoras giratorias de renombre utilizan el software de simulación ProCAST o MAGMASOFT para predecir:
- Puntos calientes: Identificar las regiones que se solidifican en último lugar (normalmente en las transiciones geométricas) donde se formarán cavidades de contracción. Modificar la colocación del tubo ascendente para garantizar la solidificación direccional hacia los alimentadores.
- Distribución de la tasa de enfriamiento: Verificar que la velocidad de enfriamiento se mantiene dentro de 0,3-0,8°C/segundo durante toda la colada. Un enfriamiento más rápido forma martensita frágil; un enfriamiento más lento permite un engrosamiento del grano que reduce la tenacidad.
- Predicción de tensiones residuales: Modelar gradientes térmicos para identificar regiones de alta tensión que requieran un tratamiento térmico localizado o una modificación del diseño.
Enfriamiento con agua: fijación de la estructura austenítica
El acero al manganeso debe templarse en agua entre 1.050 y 1.100 ºC para congelar la estructura cristalina austenítica cúbica centrada en la cara (FCC) y evitar la precipitación de carburos. Este tratamiento térmico es fundamental: los mantos mal templados fallan a los 30-40% de la vida útil prevista.
Protocolo de calentamiento para coladas masivas
Paso 1 - Precalentamiento: Para coladas >30 toneladas, precalentar lentamente a 150°C/hora hasta 600°C y mantener durante 4 horas como mínimo. Esto evita el agrietamiento por choque térmico debido al rápido aumento de temperatura en secciones gruesas con baja conductividad térmica (λ = 12-18 W/m-K para acero al manganeso frente a 50 W/m-K para acero al carbono).
Paso 2 - Recocido de la solución: Calentar a 1.050-1.100°C a un ritmo controlado de 80-120°C/hora. Para un manto de 100 toneladas con 400 mm de espesor de sección, el tiempo total de calentamiento es de 18-24 horas. Mantener a temperatura durante 6-10 horas para disolver completamente los carburos de cromo (Cr₇C₃) de nuevo en la matriz de austenita.
Paso 3 - Enfriamiento rápido: Transferir la colada al tanque de enfriamiento con agua en los 3 minutos siguientes a la extracción del horno. La temperatura del agua debe mantenerse entre 18 y 25°C con una velocidad de circulación suficiente para alcanzar una velocidad de enfriamiento >50°C/minuto en el centro de colada. Una velocidad de enfriamiento inadecuada precipita carburo entre 650-850°C, formando una red quebradiza que se agrieta con el impacto.
Verificación de austenita retenida
El examen metalográfico posterior al temple debe confirmar >90% de austenita retenida según ASTM E975. El análisis de difracción de rayos X en 5 puntos de la pieza fundida debe mostrar:
- Austenita (fase γ): ≥90% fracción de volumen
- Martensita/Ferrita: <5% fracción de volumen
- Carburos: Fracción de volumen <5% (aparecen como pequeñas partículas discretas, no como redes de límites de grano).
Las piezas fundidas con un contenido de carburo >10% presentan un comportamiento frágil: la energía de impacto brusco desciende de 60-80 J (templado correcto) a <20 J (templado incorrecto).
Mecanizado de precisión de componentes de varias toneladas
El mecanizado del manto de una trituradora giratoria de 150 toneladas con una tolerancia dimensional de ±0,5 mm requiere equipos CNC especializados de alta resistencia y estrategias de fijación que eviten la deflexión bajo las fuerzas de corte.
Requisitos de la máquina herramienta
Para los mantos ThyssenKrupp KB75-110 (diámetro exterior 2.800-3.200 mm, altura 1.800-2.200 mm), son obligatorias las siguientes capacidades de la máquina:
- Torno vertical: Diámetro de giro mínimo de 4.000 mm, capacidad de carga de la mesa de 400 kN. Una rigidez inadecuada provoca vibraciones de vibración que producen un acabado superficial >Ra 6,3 μm y una excentricidad dimensional superior a ±1,5 mm.
- Potencia del husillo: ≥150 kW de potencia continua para mantener una velocidad de corte de 40-60 m/min en Mn18Cr2 (dureza 220-240 HBW). A menor potencia, la herramienta roza en lugar de cortar, lo que endurece la superficie hasta >400 HBW y acelera el desgaste de la herramienta.
- Material de la herramienta: Plaquitas cerámicas (Al₂O₃ + TiC) o CBN (nitruro de boro cúbico) para cortes de desbaste. Las plaquitas de metal duro fallan en 15-20 minutos al mecanizar acero al manganeso endurecido debido al rápido desgaste del cráter.
Estrategia de fijación y referencia
Interfaz de montaje: Mecanice la cara de la brida de montaje en una sola configuración para garantizar una perpendicularidad de 0,08 mm TIR con respecto a la línea central del orificio. Las operaciones de ajuste múltiple introducen errores de punto de referencia compuestos que causan rotación excéntrica y desgaste acelerado de la camisa.
Amortiguación de vibraciones: En el caso de secciones de pared delgada (<200 mm), rellene las cavidades internas con una mezcla de arena y epoxi para aumentar la relación de amortiguación y evitar la resonancia armónica a una frecuencia natural de 180-250 Hz (típica de las grandes piezas fundidas de acero al manganeso).
Normas de ensayos no destructivos para garantizar la calidad
La detección de defectos internos en piezas de trituradoras giratorias requiere múltiples técnicas de END debido a las difíciles propiedades de los materiales y al extremo grosor de las secciones.
Protocolo de pruebas ultrasónicas (UT)
El UT estándar según ASTM E94 que utiliza una frecuencia de 2,25 MHz no puede detectar con fiabilidad los defectos en el acero al manganeso debido a la elevada atenuación (α = 35-50 dB/m frente a 5-8 dB/m para el acero al carbono). El protocolo mejorado requiere:
- Reducción de frecuencia: Utilice transductores de 1,0 MHz para aumentar la profundidad de penetración en secciones gruesas >300 mm. Esto reduce la resolución espacial pero permite detectar grandes cavidades de contracción (>20 mm de diámetro).
- Pruebas de ondas cortantes: Aplicar transductores de ondas de cizallamiento de 45° para detectar defectos planares (desgarros calientes, grietas) orientados paralelamente a la superficie de colada que no se detectan con los ensayos de ondas de compresión.
- Criterios de aceptación: No hay indicaciones con tamaño de reflector equivalente >3% de espesor de sección. Para una sección de pared de 400 mm, el defecto máximo admisible es de 12 mm de diámetro.
Examen radiográfico de zonas críticas
Para las zonas de desgaste sometidas a esfuerzos de compresión máximos (1.000+ MPa), los ensayos radiográficos según ASTM E1742 proporcionan una mayor sensibilidad de detección de defectos:
- Nivel de energía: Acelerador lineal de 9 MeV necesario para penetrar secciones de acero al manganeso de 450 mm. Los rayos X convencionales de 320 kV son insuficientes para espesores superiores a 120 mm.
- Calidad de imagen: La sensibilidad del penetrómetro ASTM debe alcanzar 2-2T (sensibilidad de espesor 2% con alambre visible 2T). Esto asegura la detección de grupos de porosidad de contracción ≥2% fracción de área.
- Cobertura: Radiografía 100% de todas las secciones >300mm de espesor, solapamiento mínimo 30% entre exposiciones adyacentes para evitar zonas ciegas.
Verificación dimensional mediante MMC de gran tamaño
La inspección dimensional final de los mantos y cóncavos de las trituradoras giratorias debe verificar la compleja geometría tridimensional respecto a las especificaciones de los fabricantes de equipos originales con una incertidumbre <±0,15 mm. Esto requiere máquinas de medición por coordenadas dimensionadas para piezas ultrapesadas:
- Volumen de medición: Mínimo 4.000 × 4.000 × 3.000 mm (X-Y-Z) para alojar los componentes ThyssenKrupp KB75-110 más grandes.
- Precisión volumétrica: ±(3,5 + L/300) μm según ISO 10360-2, donde L es la longitud medida en mm. Para un manto de 3.000 mm de diámetro, el error máximo permitido es de ±13,5 μm.
- Estrategia de sondeo: Medir el perfil de aplastamiento en 360 puntos (cada 1° alrededor de la circunferencia) en 5 niveles de altura para verificar la tolerancia de ±0,5 mm de la envoltura. El análisis estadístico debe mostrar Cpk ≥1,33 para las dimensiones críticas.
Defectos comunes de fabricación y causas fundamentales
El análisis de fallos prematuros en piezas de trituradoras giratorias revela patrones de defectos recurrentes relacionados con un control inadecuado del proceso:
| Tipo de defecto | Pruebas visuales | Causa raíz | Fracaso Consecuencia |
| Cavidad de contracción subsuperficial | Indicación UT >50mm de diámetro a 80-150mm de profundidad, no visible en superficie | Un volumen insuficiente del tubo ascendente o una compuerta inadecuada provocan charcos aislados de metal líquido. | Propagación de grietas de la cavidad a la superficie a las 3.000-5.000 horas, fractura repentina. |
| Grietas por desgarro en caliente | Patrón de grieta irregular en las transiciones de sección, visible mediante MT/PT, orientado perpendicularmente a la tensión máxima. | Exceso de azufre (>0,025%) formando películas de MnS de baja fusión, o alimentación inadecuada del elevador durante la solidificación final. | Crecimiento progresivo de grietas bajo carga cíclica, desprendimiento de la camisa de la estructura principal. |
| Redes de carburo | Fase quebradiza continua en los límites de grano visible a 200× aumentos, dureza >400 HBW en estado bruñido. | Velocidad de enfriamiento lenta (<30°C/min) que permite la precipitación de carburo entre 650-850°C | Fractura frágil con mínima deformación plástica, a menudo en 2.000 horas. |
| Stringers de inclusión | Matrices lineales de partículas de Al₂O₃ o SiO₂ visibles en macrograbado, ductilidad reducida en ensayos de tracción. | Desescoriado inadecuado de la cuchara, atrapamiento de escoria durante el llenado turbulento del molde. | Delaminación en los largueros de inclusión bajo carga de compresión, desconchamiento de la superficie de desgaste. |
| Grietas de enfriamiento | Grietas radiales desde el diámetro interior hasta el exterior, a menudo en discontinuidades geométricas, abiertas durante el enfriamiento rápido con agua. | Choque térmico debido a un gradiente de velocidad de enfriamiento excesivo (diferencial de temperatura >150°C a través de la sección). | Rechazo inmediato, pieza inutilizable. Ocurre en <1% de piezas fundidas con protocolo de precalentamiento adecuado. |
Criterios de cualificación de proveedores para piezas críticas de trituradoras giratorias
Al evaluar proveedores de piezas para trituradoras giratorias Para los equipos KB63-89 o KB75-110 de ThyssenKrupp, los equipos de adquisición deben auditar las siguientes capacidades de fabricación:
Infraestructura técnica de fundición
- Capacidad de fusión: EAF de 80 toneladas como mínimo con horno de afino de cuchara. Los calores más pequeños requieren múltiples coladas que crean juntas frías y variaciones de composición en las grandes piezas fundidas.
- Equipo de vertido: Cucharas de tetera montadas en grúa con capacidad para más de 100 toneladas y control de flujo de artesa para mantener una velocidad de vertido constante ±5%.
- Horno de tratamiento térmico: Horno de vagoneta o de vagoneta con capacidad superior a 150 toneladas, uniformidad de temperatura de ±10°C según AMS 2750E. Los hornos discontinuos con capacidad inferior a 80 toneladas no pueden alojar los mantos ThyssenKrupp más grandes.
- Sistema de enfriamiento: Tanque de inmersión de 6m × 6m × 5m de profundidad como mínimo con capacidad de recirculación de 8.000+ L/min para mantener la temperatura del agua <30°C durante el enfriamiento de una colada de 100 toneladas.
Sistema de calidad y trazabilidad
- ISO 9001 + IATF 16949: Certificación específica para operaciones de fundición pesada, que demuestre el control documentado del proceso y la mejora continua.
- Trazabilidad del calor: Identificación de la colada grabada por láser que vincula el número de colada específico, la fecha de colada y el ciclo de tratamiento térmico. Permite el análisis de la causa raíz si se produce un fallo prematuro.
- Laboratorio metalúrgico: Capacidad in situ para realizar análisis químicos (OES), ensayos mecánicos (máquina universal de tracción ≥2.000 kN de capacidad) y metalografía. La subcontratación de estas pruebas a terceros retrasa la retroalimentación e impide el ajuste del proceso en tiempo real.
Apoyo técnico y capacidad de análisis de elementos finitos
- Simulación de solidificación: ProCAST o software equivalente para validar el diseño de la fundición antes de la producción. Solicite informes de simulación que muestren las ubicaciones de porosidad por contracción previstas y las estrategias de mitigación.
- Análisis de estrés: Modelado FEA de cargas de servicio reales para verificar la integridad estructural. Para conjuntos de araña y alojamientos excéntricos, confirmar que las concentraciones de tensión permanecen por debajo del límite de fatiga del material (normalmente 180-220 MPa para acero aleado fundido).
- Ingeniería inversa: Equipo de escaneado 3D (precisión de ±0,05 mm) para digitalizar piezas OEM desgastadas y generar modelos CAD para la fabricación de patrones. Esta capacidad es esencial cuando no se dispone de planos de OEM.
Coste total de propiedad: Fabricación de alta calidad frente a alternativas de bajo coste
Las decisiones de compra de piezas para trituradoras giratorias suelen basarse en el coste unitario inicial, pero este enfoque ignora la influencia dominante de la vida útil en el coste total de propiedad. Consideremos una comparación con el manto KB75-110:
Escenario A: Proveedor premium de piezas para trituradoras giratorias
- Coste unitario: $185.000
- Vida útil: 11.500 horas (aleación adecuada Mn22Cr2, inspección completa UT/RT, verificación CMM)
- Coste por hora de funcionamiento: $16,09
Escenario B: Proveedor alternativo de bajo coste
- Coste unitario: $128.000 (31% de ahorro sobre el precio de compra)
- Vida útil: 5.800 horas (aleación Mn18 genérica, sólo inspección visual, sin certificación de tratamiento térmico)
- Coste por hora de funcionamiento: $22,07
- Sustitución adicional no planificada: 1 cambio adicional al año
Coste anual total (suponiendo 8.000 horas de funcionamiento/año):
- Escenario A: $128.700 de coste del manto + $85.000 de mano de obra programada para el cambio = $213,700
- Escenario B: $221.800 de coste del manto + $170.000 de mano de obra (2× cambios) + $68.000 de producción perdida (8 horas adicionales de inactividad) = $459,800
La opción de "bajo coste" cuesta 2,15 veces más al año si se incluye la mano de obra y el tiempo de inactividad. Este cálculo excluye costes secundarios como el transporte urgente en caso de avería o los daños en el ordenador central por la fragmentación del manto.
La excelencia en la fabricación como seguro de fiabilidad
La producción de piezas de trituradoras giratorias sin defectos para los equipos de ThyssenKrupp exige la integración de fabricación avanzada de acero, simulación de fundición de precisión, control riguroso del tratamiento térmico e inspección exhaustiva mediante END. Para componentes de entre 8 y 150 toneladas con secciones de más de 400 mm de grosor, las pequeñas desviaciones en la composición de la aleación, la velocidad de enfriamiento o la precisión dimensional crean modos de fallo que sólo aparecen después de entre 3.000 y 5.000 horas de funcionamiento, mucho después de la instalación pero mucho antes de la vida útil prevista.
Los equipos de aprovisionamiento deben aplicar normas de cualificación de proveedores que verifiquen la capacidad de refinado de las cucharas, la capacidad de los hornos de tratamiento térmico y la precisión de las mediciones de las MMC. La solicitud de certificados de materiales, informes de simulación de solidificación y documentación de criterios de aceptación UT antes de la compra evita la aceptación de piezas de fundición de calidad inferior que fallan prematuramente. El ahorro de 31% en costes unitarios de los proveedores de piezas para trituradoras giratorias no cualificadas se traduce en un coste total 115% superior cuando se cuantifican la reducción de la vida útil y los tiempos de inactividad no planificados.
Exija documentación exhaustiva del proceso de fabricación -química de la cuna, curvas de enfriamiento rápido, registros de escaneado UT e informes de inspección CMM- antes de aceptar cualquier entrega de piezas de trituradoras giratorias. Verifique el cumplimiento del proceso en las instalaciones del proveedor si el control del valor de los componentes determina la vida útil, no el precio de compra.


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish