

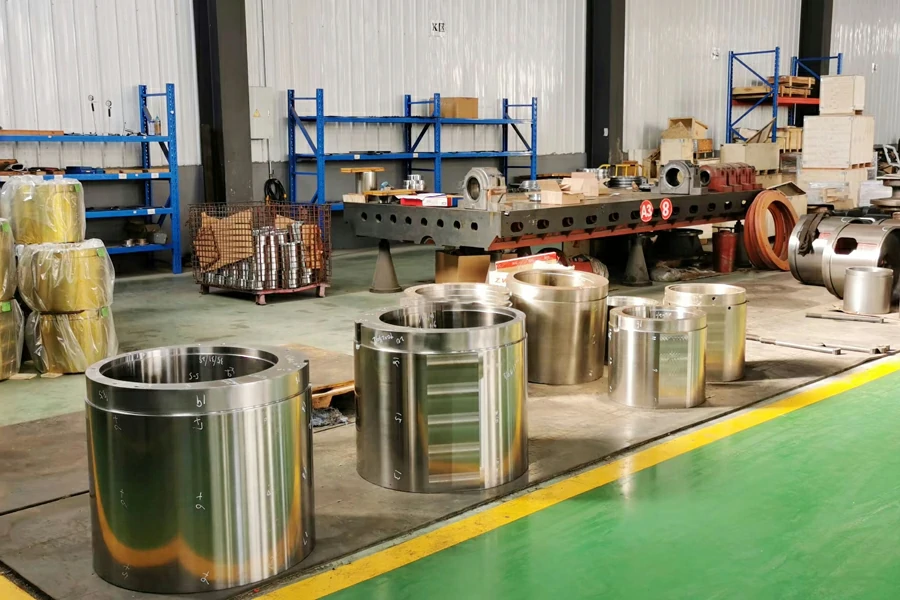
 Usine de pièces pour concasseurs giratoires
Une mine de cuivre chilienne a constaté la désintégration complète du manteau d'un concasseur giratoire ThyssenKrupp KB63-89 après 4 200 heures de fonctionnement, un composant initialement conçu pour une durée de vie de 12 000 heures. L'analyse métallurgique effectuée après la défaillance a révélé des cavités de retrait souterraines de plus de 80 mm de diamètre situées à 120 mm sous la surface de concassage. Ces cavités, indétectables grâce à un protocole d'essai aux ultrasons inadéquat, se sont propagées en macro-fissures sous des charges de compression cycliques de 850 à 1 100 MPa. La défaillance catastrophique a coûté $340 000 en remplacement d'urgence et 12 jours de perte de production pour une exploitation de 45 000 TPD.
Ce cas illustre la raison pour laquelle la fabrication de pièces de concasseurs giratoires - en particulier les pièces moulées ultra-lourdes de 8 à 150 tonnes - nécessite des capacités de fonderie spécialisées qui vont bien au-delà des pratiques de moulage conventionnelles. La combinaison d'une épaisseur de section extrême, de propriétés métallurgiques exigeantes et de tolérances d'usinage de précision crée une fenêtre de processus étroite où des écarts mineurs entraînent une défaillance prématurée. Pour les équipes d'achat qui évaluent les fournisseurs de pièces de concasseurs giratoires, il est essentiel de comprendre ces aspects critiques de la fabrication afin d'éviter d'accepter des composants défectueux.
Sélection des matériaux pour les composants du concasseur giratoire primaire
La spécification des matériaux pour les pièces des concasseurs giratoires doit concilier des exigences contradictoires : une dureté suffisante pour résister à l'usure abrasive due au traitement de minerais d'une dureté Mohs de 6 à 7, combinée à une ténacité adéquate pour absorber l'énergie d'impact lors d'une opération d'alimentation par étranglement. Cela nécessite des alliages d'écrouissage qui augmentent la dureté superficielle par déformation mécanique tout en conservant un noyau ductile.
Grades d'acier à haute teneur en manganèse pour composants d'usure
Les manchons et les concaves des concasseurs giratoires ThyssenKrupp KB63-89 et KB75-110 sont généralement fabriqués à partir des nuances d'acier austénitique au manganèse suivantes :
| Qualité des matériaux | Composition chimique (%) | Dureté à l'état brut (HBW) | Dureté à l'écrouissage (HBW) | Application |
| Mn18Cr2 (ASTM A128 Grade C) | C : 1.1-1.4 Mn : 17.0-19.0 Cr : 1.8-2.5 Si : 0,4-0,7 | 200-240 | 480-550 | Manchons et concaves standard pour minerais abrasifs (Ai 0.30-0.50) |
| Mn22Cr2 (Modified High-Mn) | C : 1.2-1.5 Mn : 21,0-23,0 Cr : 2.0-2.8 Si : 0,5-0,8 | 220-260 | 520-600 | Applications lourdes pour le traitement de taconite ou de quartzite hautement abrasifs (Ai >0,50) |
| Mn13Cr2Mo (qualité haute résistance) | C : 1.0-1.3 Mn : 12.0-14.0 Cr : 1.8-2.3 Mo : 0,8-1,2 | 180-220 | 450-520 | Applications dominées par l'impact avec une grande compétence en matière de minerai (UCS >180 MPa) |
Une teneur en carbone supérieure à 1,5% risque d'entraîner la formation de réseaux fragiles de carbure de chrome aux joints de grains, ce qui réduit la résilience à <20 J selon la norme ISO 148-1. Inversement, une teneur en carbone inférieure à 1,0% ne stabilise pas suffisamment l'austénite, ce qui permet une transformation martensitique en cours de service qui provoque une rupture fragile.
Acier allié pour composants structurels
Les aciers alliés coulés sont spécifiés pour les châssis principaux des concasseurs giratoires ThyssenKrupp, les assemblages d'araignées et les boîtiers d'excentriques - des composants qui subissent une charge de traction plutôt qu'une usure par abrasion :
- ZG35CrMo (0.35% C, 1.0% Cr, 0.25% Mo) : Résistance à la traction de 650 à 750 MPa après trempe et revenu. Utilisé pour les paliers d'excentriques et les boîtiers d'engrenages où l'épaisseur de la section atteint 200-350 mm.
- ZG42CrMo (0.42% C, 1.0% Cr, 0.30% Mo) : Résistance à la traction de 800 à 900 MPa. Spécifié pour les bras d'araignée et les ensembles de suspension soumis à des contraintes élevées et à des charges dynamiques supérieures à 5 000 kN.
Élaboration de l'acier et métallurgie en poche pour les pièces moulées ultra-lourdes
La production de pièces de concasseurs giratoires sans défaut commence par un contrôle précis de la chimie et de la propreté de la fonte. Pour les pièces moulées de plus de 50 tonnes dont l'épaisseur de la section dépasse 300 mm, la fusion en four électrique à arc conventionnel est insuffisante - la métallurgie secondaire est obligatoire pour atteindre la pureté requise.
Fusion primaire : Protocole du four à arc électrique
Étape 1 - Charger la composition : Utiliser de la fonte brute de haute pureté (C : 3,8-4,2%, Si : 0,8-1,2%) mélangée à de la ferraille d'acier propre. Éviter les déchets contaminés contenant du cuivre (>0,20%) ou de l'étain (>0,015%) qui ne peuvent pas être éliminés et qui provoquent un manque de chaleur pendant la coulée.
Étape 2 - Décarburation : Injecter de l'oxygène pour réduire le carbone à la plage cible tout en maintenant la température à 1 620-1 650 °C. Pour le Mn18Cr2, le carbone cible est de 1,15-1,35%. Une surchauffe supérieure à 1 680 °C entraîne une oxydation excessive du manganèse (perte de laitier MnO de 3-5%).
Étape 3 - Désulfuration : Ajouter du carbure de calcium (CaC₂) ou du siliciure de calcium pour obtenir un soufre <0,015%. Le soufre forme des inclusions de MnS à bas point de fusion (point de fusion 1 610°C) qui créent des déchirures chaudes pendant la solidification.
Métallurgie secondaire : Four d'affinage à poche (LRF)
Transfert de l'acier fondu dans le four d'affinage à poche pour le dégazage et le contrôle de l'inclusion :
- Argon Stirring : Soufflage d'argon à 40-80 L/min pendant 15-25 minutes pour faire flotter les inclusions non métalliques (Al₂O₃, SiO₂) dans la couche de laitier. Densité d'inclusion cible
- Dégazage sous vide (en option pour les pièces critiques) : Appliquer un vide de 50-100 Pa pendant 8-12 minutes pour réduire l'hydrogène à <2 ppm et l'azote à <80 ppm. La porosité à l'hydrogène est catastrophique dans les pièces moulées à section épaisse, car le gaz piégé ne peut pas s'échapper pendant la solidification.
- Ajout d'alliage : Ajouter du ferrochrome, du ferromanganèse et du ferrosilicium pour ajuster la chimie finale. Un dépassement du manganèse de >1,5% par rapport à la cible gaspille un ferro-alliage coûteux et augmente la tendance au rétrécissement.
Conseil de pro : Pour les manchons ThyssenKrupp KB75-110 d'un poids de 80 à 120 tonnes, demandez des rapports sur la chimie des poches de coulée montrant des mélanges de ≥3 chaleurs pour obtenir une composition homogène. Les pièces coulées à une seule chauffe de cette taille présentent des gradients de composition supérieurs à ±2% Mn de haut en bas, créant des zones de dureté et de résistance à l'usure variables.
Procédé de coulée pour des épaisseurs de section extrêmes
Le coulage d'un manteau de 100 tonnes avec une épaisseur de paroi allant de 150 mm (sections minces) à 450 mm (zones d'usure importantes) présente des défis uniques en matière de solidification. Un refroidissement incontrôlé crée des cavités de retrait, des déchirures à chaud et des contraintes résiduelles qui provoquent des défaillances prématurées.
Conception des moules et ingénierie des systèmes d'injection
Optimisation du taux d'accès : Pour les pièces coulées en acier au manganèse de forte épaisseur, utilisez un rapport de 1:2:4 entre la carotte et la porte pour maintenir la vitesse du métal en dessous de 0,8 m/s pendant le remplissage du moule. Des vitesses plus élevées entraînent le laitier et créent des turbulences qui piègent les films d'oxyde (FeO, MnO) à l'intérieur de la pièce moulée.
Dimensionnement des colonnes montantes : Calculer le volume de la colonne montante en utilisant la méthode de Caine avec une marge de sécurité de 20%. Pour une section cylindrique de 400 mm de diamètre et 500 mm de hauteur :
Volume de la colonne montante = Volume de la coulée × (1 + Retrait%) × Facteur de sécurité
= (π × 0,2² × 0,5) m³ × 1,05 × 1,20
= 0.079 m³
Un volume de colonne montante insuffisant crée une microporosité dispersée dans la coulée qui ne peut pas être détectée par un contrôle ultrasonique standard à la fréquence de 2,25 MHz.
Simulation de la solidification et validation du processus
Avant de couler les pièces de production, les fournisseurs de pièces de concasseur giratoire réputés utilisent les logiciels de simulation ProCAST ou MAGMASOFT pour prédire :
- Emplacement des points chauds : Identifier les régions qui se solidifient en dernier (typiquement aux transitions géométriques) où des cavités de retrait se formeront. Modifier l'emplacement des colonnes montantes pour assurer une solidification directionnelle vers les tuyaux d'alimentation.
- Distribution du taux de refroidissement : Vérifier que la vitesse de refroidissement reste comprise entre 0,3 et 0,8 °C/seconde pendant toute la durée de la coulée. Un refroidissement plus rapide forme de la martensite cassante ; un refroidissement plus lent permet un grossissement des grains qui réduit la ténacité.
- Prévision des contraintes résiduelles : Modéliser les gradients thermiques afin d'identifier les zones à forte contrainte nécessitant un traitement thermique localisé ou une modification de la conception.
Trempe à l'eau : verrouillage de la structure austénitique
L'acier au manganèse doit être trempé à l'eau entre 1 050 et 1 100 °C pour figer la structure cristalline cubique austénitique à faces centrées (FCC) et empêcher la précipitation des carbures. Ce traitement thermique est essentiel : les manchons mal trempés se brisent à 30-40% de la durée de vie prévue.
Protocole de chauffage pour les pièces coulées massives
Étape 1 - Préchauffage : Pour les pièces moulées de plus de 30 tonnes, préchauffer lentement à 150°C/heure jusqu'à 600°C et maintenir la température pendant au moins 4 heures. Cela permet d'éviter la fissuration par choc thermique due à une augmentation rapide de la température dans les sections épaisses à faible conductivité thermique (λ = 12-18 W/m-K pour l'acier au manganèse contre 50 W/m-K pour l'acier au carbone).
Étape 2 - Recuit de la solution : Chauffer à 1 050-1 100°C à une vitesse contrôlée de 80-120°C/heure. Pour un manteau de 100 tonnes avec une épaisseur de section de 400 mm, le temps de chauffage total est de 18 à 24 heures. Maintenir à température pendant 6 à 10 heures pour dissoudre complètement les carbures de chrome (Cr₇C₃) dans la matrice austénitique.
Étape 3 - Trempe rapide : Transférer la coulée dans le réservoir de trempe à l'eau dans les 3 minutes suivant l'extraction du four. La température de l'eau doit être maintenue entre 18 et 25 °C avec un taux de circulation suffisant pour atteindre une vitesse de refroidissement > 50 °C/minute au centre de coulée. Une vitesse de trempe inadéquate entraîne la précipitation du carbure entre 650 et 850 °C, formant un réseau fragile qui se fissure sous l'effet de l'impact.
Vérification de l'austénite retenue
L'examen métallographique après trempe doit confirmer que l'austénite retenue est >90% conformément à la norme ASTM E975. L'analyse par diffraction des rayons X en 5 endroits de la pièce coulée doit montrer :
- Austenite (phase γ) : fraction de volume ≥90%
- Martensite/Ferrite : <5% fraction volumique
- Carbures : Fraction volumique <5% (apparaissant sous forme de petites particules discrètes, et non de réseaux de limites de grains)
Les pièces coulées avec une teneur en carbure >10% présentent un comportement fragile - l'énergie d'impact du carpy chute de 60-80 J (correctement trempé) à <20 J (incorrectement trempé).
Usinage de précision de composants de plusieurs tonnes
L'usinage d'un manteau de concasseur giratoire de 150 tonnes avec une tolérance dimensionnelle de ±0,5 mm nécessite un équipement CNC spécialisé et robuste et des stratégies de fixation qui empêchent la déformation sous l'effet des forces de coupe.
Exigences relatives aux machines-outils
Pour les manchons ThyssenKrupp KB75-110 (diamètre extérieur 2 800-3 200 mm, hauteur 1 800-2 200 mm), les capacités suivantes de la machine sont obligatoires :
- Tour vertical : Diamètre de pivotement minimum de 4 000 mm, capacité de charge de la table de 400 kN. Une rigidité insuffisante entraîne des vibrations de broutage qui produisent un état de surface >Ra 6,3 μm et un battement dimensionnel supérieur à ±1,5 mm.
- Puissance de la broche : Puissance continue ≥150 kW pour maintenir une vitesse de coupe de 40-60 m/min dans le Mn18Cr2 (dureté 220-240 HBW). Une puissance inférieure entraîne un frottement de l'outil plutôt qu'une coupe, ce qui durcit la surface jusqu'à >400 HBW et accélère l'usure de l'outil.
- Matériau de l'outil : Plaquettes en céramique (Al₂O₃ + TiC) ou CBN (nitrure de bore cubique) pour les coupes d'ébauche. Les plaquettes en carbure tombent en panne au bout de 15 à 20 minutes lors de l'usinage d'acier au manganèse trempé en raison de l'usure rapide des cratères.
Stratégie de fixation et de référence
Interface de montage : Usiner la face de la bride de montage en une seule opération pour garantir une perpendicularité de 0,08 mm TIR par rapport à l'axe de l'alésage. Les opérations à réglages multiples introduisent des erreurs de référence cumulées qui provoquent une rotation excentrique et une usure accélérée des chemises.
Amortissement des vibrations : Pour les sections à paroi mince (<200 mm), remplir les cavités internes avec un mélange de sable et d'époxy afin d'augmenter le taux d'amortissement et d'empêcher la résonance harmonique à la fréquence naturelle de 180-250 Hz (typique pour les grandes pièces moulées en acier au manganèse).
Normes d'assurance qualité pour les essais non destructifs
La détection des défauts internes dans les pièces des concasseurs giratoires nécessite plusieurs techniques CND en raison des propriétés difficiles des matériaux et de l'épaisseur extrême des sections.
Protocole de contrôle par ultrasons (UT)
L'UT standard selon ASTM E94 utilisant la fréquence de 2,25 MHz ne peut pas détecter de manière fiable les défauts dans l'acier au manganèse en raison d'une forte atténuation (α = 35-50 dB/m contre 5-8 dB/m pour l'acier au carbone). Le protocole amélioré nécessite :
- Réduction de la fréquence : Utilisez des transducteurs de 1,0 MHz pour augmenter la profondeur de pénétration dans les sections épaisses >300 mm. Cela réduit la résolution spatiale mais permet de détecter les grandes cavités de retrait (>20 mm de diamètre).
- Test d'ondes de cisaillement : Appliquer des capteurs d'ondes de cisaillement à 45° pour détecter les défauts planaires (déchirures à chaud, fissures) orientés parallèlement à la surface de coulée qui ne sont pas détectés par les essais d'ondes de compression.
- Critères d'acceptation : Pas d'indications avec une taille de réflecteur équivalent >3% de l'épaisseur de la section. Pour une section de 400 mm de paroi, le défaut maximal admissible est de 12 mm de diamètre.
Examen radiographique des zones critiques
Pour les zones d'usure soumises à une contrainte de compression maximale (1 000+ MPa), les essais radiographiques conformes à la norme ASTM E1742 offrent une plus grande sensibilité pour la détection des défauts :
- Niveau d'énergie : Un accélérateur linéaire de 9 MeV est nécessaire pour pénétrer des sections d'acier au manganèse de 450 mm. Les rayons X conventionnels de 320 kV sont insuffisants pour les épaisseurs supérieures à 120 mm.
- Qualité de l'image : La sensibilité du pénétramètre ASTM doit atteindre 2-2T (sensibilité de l'épaisseur de 2% avec un fil visible de 2T). Cela permet de détecter des groupes de porosité de retrait ≥2%.
- Couverture : Radiographie 100% de toutes les sections d'une épaisseur supérieure à 300 mm, chevauchement minimum 30% entre les expositions adjacentes afin d'éviter les zones aveugles.
Vérification dimensionnelle à l'aide d'une MMT à grande échelle
L'inspection dimensionnelle finale des manchons et des concaves des concasseurs giratoires doit vérifier la géométrie 3D complexe par rapport aux spécifications OEM avec une incertitude <±0,15 mm. Cela nécessite des machines à mesurer tridimensionnelles dimensionnées pour des pièces ultra-lourdes :
- Volume de mesure : Minimum 4 000 × 4 000 × 3 000 mm (X-Y-Z) pour accueillir les plus grands composants ThyssenKrupp KB75-110.
- Précision volumétrique : ±(3,5 + L/300) μm selon ISO 10360-2, où L est la longueur mesurée en mm. Pour un manteau de 3 000 mm de diamètre, l'erreur maximale tolérée est de ±13,5 μm.
- Stratégie de sondage : Mesurer le profil d'écrasement en 360 points (tous les 1° autour de la circonférence) à 5 niveaux de hauteur pour vérifier la tolérance de l'enveloppe de ±0,5 mm. L'analyse statistique doit montrer un Cpk ≥1,33 pour les dimensions critiques.
Défauts de fabrication courants et causes profondes
L'analyse des défaillances prématurées de pièces de concasseurs giratoires révèle des schémas de défaillance récurrents liés à un contrôle inadéquat du processus :
| Type de défaut | Preuves visuelles/essais | Cause première | Conséquence de l'échec |
| Cavité de rétraction sous la surface | Indication UT >50mm de diamètre à 80-150mm de profondeur, non visible à la surface | Volume insuffisant de la colonne montante ou mauvaise fermeture causant des piscines de métal liquide isolées | Propagation des fissures de la cavité à la surface après 3 000 à 5 000 heures, fracture soudaine |
| Fissures de déchirure à chaud | Fissures irrégulières aux transitions de section, visibles par MT/PT, orientées perpendiculairement à la contrainte maximale | Excès de soufre (>0,025%) formant des films de MnS à bas point de fusion, ou alimentation inadéquate de la colonne montante pendant la solidification finale. | Croissance progressive des fissures sous charge cyclique, détachement du liner de la structure principale |
| Réseaux de carbure | Phase fragile continue aux joints de grains visible à un grossissement de 200×, dureté >400 HBW à l'état non trempé | Vitesse de trempe lente (<30°C/min) permettant la précipitation du carbure entre 650-850°C | Rupture fragile avec déformation plastique minimale, souvent dans les 2 000 heures. |
| Éléments d'inclusion | Réseaux linéaires de particules Al₂O₃ ou SiO₂ visibles dans la macro-échantillonage, ductilité réduite dans les essais de traction. | Décrassage inadéquat de la poche de coulée, piégeage du laitier lors du remplissage turbulent du moule | Délaminage des longerons d'inclusion sous charge de compression, écaillage de la surface d'usure |
| Fissures de trempe | Fissures radiales de l'alésage au diamètre extérieur, souvent au niveau de discontinuités géométriques, ouvertes lors de la trempe à l'eau. | Choc thermique dû à un gradient de vitesse de trempe excessif (différentiel de température de >150°C à travers la section) | Rejet immédiat, pièce inutilisable. Se produit dans <1% des pièces coulées avec un protocole de préchauffage approprié. |
Critères de qualification des fournisseurs pour les pièces critiques du broyeur giratoire
Lors de l'évaluation pièces de concasseur giratoire fournisseurs pour les équipements ThyssenKrupp KB63-89 ou KB75-110, les équipes chargées des achats doivent vérifier les capacités de fabrication suivantes :
Infrastructure technique de la fonderie
- Capacité de fusion : Four électrique à arc d'au moins 80 tonnes avec four d'affinage à poche. Les petites chaleurs nécessitent des coulées multiples qui créent des joints froids et des variations de composition dans les grandes pièces moulées.
- Matériel de coulée : Louches à thé montées sur pont roulant, d'une capacité de plus de 100 tonnes, avec contrôle du débit du répartiteur pour maintenir un taux de coulée constant ±5%.
- Four de traitement thermique : Four à fond plat ou à bogie d'une capacité de plus de 150 tonnes, avec une uniformité de température de ±10°C conformément à la norme AMS 2750E. Les fours discontinus d'une capacité inférieure à 80 tonnes ne peuvent pas accueillir les manchons ThyssenKrupp les plus grands.
- Système de trempe : Réservoir d'immersion d'une profondeur minimale de 6 m × 6 m × 5 m avec une capacité de recirculation de 8 000+ L/min pour maintenir la température de l'eau à moins de 30 °C pendant la trempe d'une coulée de 100 tonnes.
Système de qualité et traçabilité
- ISO 9001 + IATF 16949 : Certification spécifique aux opérations de coulée lourde, démontrant un contrôle documenté des processus et une amélioration continue.
- Traçabilité de la chaleur : Identification de la pièce moulée gravée au laser, liée à un numéro de chauffe spécifique, à la date de coulée et au cycle de traitement thermique. Permet une analyse des causes profondes en cas de défaillance prématurée.
- Laboratoire de métallurgie : Capacité d'analyse chimique (OES), d'essais mécaniques (machine de traction universelle d'une capacité ≥2 000 kN) et de métallographie sur le site. La sous-traitance de ces essais à des tiers retarde le retour d'information et empêche l'ajustement du processus en temps réel.
Soutien à l'ingénierie et capacité d'analyse des éléments finis
- Simulation de solidification : ProCAST ou un logiciel équivalent pour valider la conception de la coulée avant la production. Demandez des rapports de simulation indiquant les emplacements prévus des porosités de retrait et les stratégies d'atténuation.
- Analyse des contraintes : Modélisation FEA des charges de service réelles pour vérifier l'intégrité structurelle. Pour les assemblages d'araignées et les boîtiers d'excentriques, confirmer que les concentrations de contraintes restent inférieures à la limite de fatigue du matériau (généralement 180-220 MPa pour l'acier allié moulé).
- Ingénierie inverse : Équipement de balayage 3D (précision de ±0,05 mm) pour numériser les pièces d'origine usées et générer des modèles CAO pour la fabrication de patrons. Cette capacité est essentielle lorsque les dessins des équipementiers ne sont pas disponibles.
Coût total de possession : Fabrication haut de gamme et alternatives à bas coût
Les décisions d'achat de pièces pour les concasseurs giratoires sont souvent motivées par le coût unitaire initial, mais cette approche ne tient pas compte de l'influence dominante de la durée de vie sur le coût total de possession. Comparons un manteau KB75-110 :
Scénario A : Fournisseur de pièces pour concasseur giratoire de première qualité
- Coût unitaire : $185 000
- Durée de vie : 11 500 heures (alliage Mn22Cr2 approprié, inspection UT/RT complète, vérification CMM)
- Coût par heure de fonctionnement : $16.09
Scénario B : Fournisseur alternatif à faible coût
- Coût unitaire : $128 000 (31% d'économies sur le prix d'achat)
- Durée de vie : 5 800 heures (alliage générique Mn18, inspection visuelle uniquement, pas de certification de traitement thermique)
- Coût par heure de fonctionnement : $22.07
- Remplacement supplémentaire non planifié : 1 remplacement supplémentaire par an
Coût annuel total (en supposant 8 000 heures de fonctionnement par an) :
- Scénario A : $128.700 coût du manteau + $85.000 main-d'œuvre pour le remplacement programmé = $213,700
- Scénario B : $221.800 coût du manteau + $170.000 main-d'œuvre (2× changements) + $68.000 perte de production (8 heures d'arrêt supplémentaires) = $459,800
L'option "low cost" coûte 2,15 fois plus cher par an si l'on tient compte de la main-d'œuvre et des temps d'arrêt. Ce calcul exclut les coûts secondaires tels que le fret accéléré lors des pannes d'urgence ou les dommages causés à l'ordinateur central par la fragmentation du manteau.
L'excellence de la fabrication comme assurance de fiabilité
La production de pièces de concasseurs giratoires sans défaut pour les équipements ThyssenKrupp exige l'intégration d'une sidérurgie de pointe, d'une simulation de moulage de précision, d'un contrôle rigoureux du traitement thermique et d'une inspection CND complète. Pour les composants de 8 à 150 tonnes dont l'épaisseur de section dépasse 400 mm, des écarts mineurs dans la composition de l'alliage, le taux de trempe ou la précision des dimensions créent des modes de défaillance qui n'apparaissent qu'après 3 000 à 5 000 heures de fonctionnement - longtemps après l'installation mais bien avant la durée de vie escomptée.
Les équipes chargées des achats doivent appliquer les normes de qualification des fournisseurs qui vérifient la capacité d'affinage en poche, la capacité des fours de traitement thermique et la précision des mesures CMM. Demander des certificats de matériaux, des rapports de simulation de solidification et des documents sur les critères d'acceptation UT avant l'achat permet d'éviter d'accepter des pièces moulées de qualité inférieure qui se brisent prématurément. Les économies unitaires de 31% réalisées par les fournisseurs de pièces de concasseurs giratoires non qualifiés se traduisent par un coût total plus élevé de 115% lorsque la réduction de la durée de vie et les temps d'arrêt non planifiés sont quantifiés.
Exigez une documentation complète sur le processus de fabrication - chimie de la carcasse, courbes de trempe, enregistrements de balayage UT et rapports d'inspection CMM - avant d'accepter toute livraison de pièces de concasseurs giratoires. Vérifier la conformité du processus chez le fournisseur si le contrôle de la valeur des composants détermine la durée de vie et non le prix d'achat.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish