

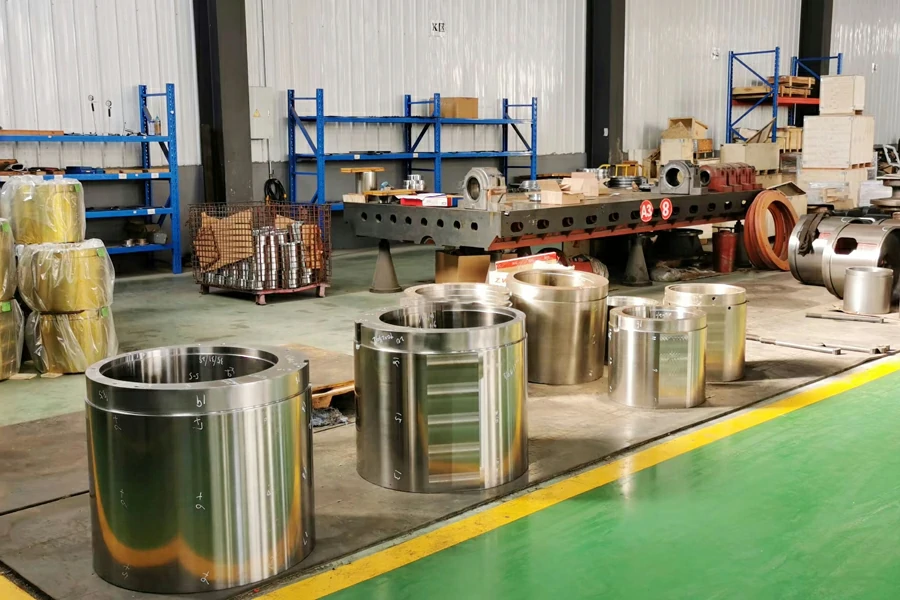
 مصنع أجزاء الكسارة المخروطية
وثّق أحد مناجم النحاس في تشيلي تفكك الوشاح بالكامل عند 4200 ساعة تشغيل على كسارة مخروطية من طراز ThyssenKrupp KB63-89 - وهو مكون مصمم في الأصل لعمر خدمة 12000 ساعة. كشف التحليل المعدني بعد العطل عن وجود تجاويف انكماش تحت السطح يتجاوز قطرها 80 مم وتقع تحت سطح التكسير بمقدار 120 مم. انتشرت هذه الفراغات، التي لا يمكن اكتشافها من خلال بروتوكول الاختبار بالموجات فوق الصوتية غير الملائم، إلى شقوق كبيرة تحت أحمال انضغاطية دورية تتراوح بين 850 و1100 ميجا باسكال. كلّف هذا الفشل الكارثي $340,000 دولار أمريكي في الاستبدال الطارئ و12 يومًا من الإنتاج المفقود في عملية تبلغ طاقتها الإنتاجية 45,000 طن يوميًا.
توضح هذه الحالة السبب في أن تصنيع أجزاء الكسارة المخروطية - خاصةً المسبوكات فائقة الثقل التي تتراوح من 8 إلى 150 طنًا - يتطلب قدرات مسبك متخصصة تتجاوز ممارسات الصب التقليدية. إن الجمع بين السُمك الشديد للمقطع، والخصائص المعدنية المتطلبة، والتفاوتات الدقيقة في التصنيع الآلي يخلق نافذة عملية ضيقة حيث تتسبب الانحرافات الطفيفة في حدوث فشل سابق لأوانه. بالنسبة لفرق المشتريات التي تقوم بتقييم موردي قطع غيار الكسارات الدورانية، فإن فهم هذه الأمور الحرجة في التصنيع أمر ضروري لتجنب قبول المكونات المعيبة.
اختيار المواد لمكونات الكسارة الدورانية الأولية
يجب أن توازن مواصفات المواد المستخدمة في أجزاء الكسارة المخروطية بين متطلبات متناقضة: الصلابة الكافية لمقاومة التآكل الكاشطة الناتجة عن معالجة الخام بصلابة موس 6-7، إلى جانب الصلابة الكافية لامتصاص طاقة الصدمات أثناء عملية التغذية الخانقة. وهذا يستلزم سبائك تصلب العمل التي تزيد من صلابة السطح من خلال التشوه الميكانيكي مع الحفاظ على قلب مطيل.
درجات الفولاذ عالي المنغنيز لمكونات التآكل
عادةً ما يتم تحديد درجات فولاذ المنجنيز الأوستنيتي الأوستنيتي التالية للكسارات المخروطية KB63-89 و KB75-110 للكسارات المقعرة من تيسين كروب:
| درجة المادة | التركيب الكيميائي (%) | الصلابة المصبوبة (HBW) | صلابة تصلب العمل (HBW) | التطبيق |
| Mn18Cr2 (ASTM A128 Grade C) | C: 1.1-1.4 Mn: 17.0-19.0 كر: 1.8-2.5 Si: 0.4-0.7 | 200-240 | 480-550 | عباءات الخدمة القياسية والأغطية المقعرة للخامات الكاشطة (Ai 0.30-0.50) |
| Mn22Cr2 (معدّل عالي المنغنيز) | C: 1.2-1.5 المغنيسيوم: 21.0 - 23.0 الكروم: 2.0-2.8 Si: 0.5-0.8 | 220-260 | 520-600 | التطبيقات الشاقة التي تعالج التكونيت أو الكوارتزيت عالي الكشط (Ai > 0.50) |
| Mn13Cr2Mo (درجة عالية الصلابة) | C: 1.0-1.3 منغوليا 12.0-14.0 كر: 1.8-2.3 المنيوم: 0.8-1.2 | 180-220 | 450-520 | التطبيقات التي يهيمن عليها الصدمات ذات الكفاءة العالية للخامات (UCS > 180 ميجا باسكال) |
يخاطر محتوى الكربون الذي يزيد عن 1.5% بتكوين شبكات هشة من كربيد الكروم عند حدود الحبيبات مما يقلل من صلابة الصدمات إلى <20 J وفقًا للمعيار ISO 148-1. وعلى العكس من ذلك، فإن الكربون الذي يقل عن 1.0% لا يكفي لتثبيت الأوستينيت، مما يسمح بالتحول المارتنسيتي أثناء الخدمة الذي يسبب الكسر الهش.
سبائك الصلب للمكونات الإنشائية
بالنسبة للكسارة الدورانية من تيسين كروب ThyssenKrupp، يتم تحديد الهياكل الرئيسية للكسارة الدورانية ومجموعات العناكب والمبيتات اللامتراكزة - وهي مكونات تتعرض للتحميل بالشد بدلاً من التآكل الكاشطة - يتم تحديد سبائك الفولاذ المصبوب:
- ZG35CrMo (0.35% C، 1.0% Cr، 0.25% Mo): قوة الشد 650-750 ميجا باسكال بعد التسقية والتلطيف. يستخدم في العلب اللامتراكزة وعلب التروس حيث يصل سمك المقطع إلى 200-350 مم.
- ZG42CrMo (0.42% C، 1.0% Cr، 0.30% Mo): قوة الشد 800-900 ميجا باسكال. مخصص للأذرع العنكبوتية عالية الإجهاد ومجموعات التعليق المعرضة لأحمال ديناميكية تتجاوز 5000 كيلو نيوتن.
صناعة الصلب والمعادن المغرفة للمسبوكات فائقة الثقل
يبدأ إنتاج أجزاء الكسارة المخروطية الخالية من العيوب بالتحكم الدقيق في كيمياء الذوبان والنظافة. بالنسبة للمسبوكات التي يزيد وزنها عن 50 طنًا بسُمك مقطع يتجاوز 300 مم، فإن الصهر التقليدي في فرن القوس الكهربائي (EAF) وحده غير كافٍ - فالمعادن الثانوية إلزامية لتحقيق النقاء المطلوب.
الصهر الأولي: بروتوكول فرن القوس الكهربائي
الخطوة 1 - تكوين الشحنة: استخدم حديد خامل عالي النقاء (C: 3.8-4.2%، Si: 0.8-1.2%) ممزوجًا بخردة فولاذ نظيفة. تجنب الخردة الملوثة المحتوية على النحاس (> 0.20%) أو القصدير (> 0.015%) التي لا يمكن إزالتها وتسبب قصرًا في السخونة أثناء الصب.
الخطوة 2 - إزالة الكربنة: حقن الأكسجين لتقليل الكربون إلى النطاق المستهدف مع الحفاظ على درجة الحرارة عند 1,620-1,650 درجة مئوية. بالنسبة ل Mn18Cr2، الكربون المستهدف هو 1.15-1.351-1.35%. يؤدي التسخين الزائد فوق 1,680 درجة مئوية إلى أكسدة المنجنيز المفرطة (فقدان خبث MnO بمقدار 3-5%).
الخطوة 3 - إزالة الكبريت: يُضاف كربيد الكالسيوم (CaC₂) أو سيليزيد الكالسيوم لتحقيق الكبريت <0.015%. يشكل الكبريت شوائب MnS ذات نقطة انصهار منخفضة (نقطة الانصهار 1,610 درجة مئوية) التي تخلق تمزقات ساخنة أثناء التصلب.
التعدين الثانوي: فرن تكرير المغرفة (LRF)
نقل الفولاذ المصهور إلى فرن التكرير بالمغرفة لإزالة الغازات والتحكم في التضمين:
- تحريك الأرغون نفخ الأرغون في القاع عند 40-80 لتر/الدقيقة لمدة 15-25 دقيقة لتعويم الشوائب غير المعدنية (Al₂O₃، SiO₂) إلى طبقة الخبث. كثافة التضمين المستهدفة
- تفريغ الغاز من الهواء (اختياري للأجزاء الحرجة): تطبيق تفريغ الهواء من 50-100 باسكال لمدة 8-12 دقيقة لتقليل الهيدروجين إلى <2 جزء في المليون والنيتروجين إلى <80 جزء في المليون. تكون مسامية الهيدروجين كارثية في المسبوكات سميكة المقطع حيث لا يمكن للغاز المحبوس الهروب أثناء التصلب.
- إضافة السبيكة: أضف المنجنيز الحديدي، والمنجنيز الحديدي، والحديد المنجنيز، والحديد السيليكون لضبط الكيمياء النهائية. يؤدي تجاوز المنجنيز بنسبة >1.5% فوق الهدف إلى إهدار سبائك الحديد باهظة الثمن ويزيد من ميل الانكماش.
نصيحة احترافية: بالنسبة لمسبوكات ThyssenKrupp KB75-110 التي تزن 80-120 طنًا، اطلب تقارير كيمياء المغرفة التي توضح ≥3 درجة حرارة ممزوجة لتحقيق تركيبة متجانسة. تُظهر المسبوكات أحادية السخونة بهذا الحجم تدرجات تركيب تتجاوز ± 2% Mn من أعلى إلى أسفل، مما يخلق مناطق متفاوتة الصلابة ومقاومة التآكل.
عملية الصب لسماكة المقطع القصوى
يمثل صب عباءة تزن 100 طن بسُمك جدار يتراوح من 150 مم (المقاطع الرقيقة) إلى 450 مم (مناطق التآكل الثقيلة) تحديات فريدة من نوعها في التصلب. يؤدي التبريد غير المنضبط إلى حدوث تجاويف انكماشية، وتمزقات ساخنة، وإجهاد متبقي يسبب فشلًا مبكرًا.
تصميم القوالب وهندسة نظام البوابات
تحسين نسبة البوابات: بالنسبة لمسبوكات فولاذ المنجنيز السميك المقطع، استخدم نسبة 1:2:4 من بوابة الذراع-العجلة للحفاظ على سرعة المعدن أقل من 0.8 م/ثانية أثناء ملء القالب. فالسرعات الأعلى تحبس الخبث وتخلق اضطرابًا يحبس أغشية الأكسيد (FeO، MnO) داخل القالب.
تحديد أبعاد الناهض: احسب حجم الناهض باستخدام طريقة كاين مع هامش أمان 20%. لمقطع أسطواني بقطر 400 مم وارتفاع 500 مم:
حجم الناهض = حجم الصب × (1 + انكماش%) × عامل الأمان
= (π × 0.2 × 0.2² × 0.5) م³ × 1.05 × 1.20
= 0.079 m³
يخلق حجم الصاعد غير الكافي مسامية دقيقة مشتتة في جميع أنحاء الصب لا يمكن اكتشافها عن طريق الاختبار بالموجات فوق الصوتية القياسية بتردد 2.25 ميجا هرتز.
محاكاة التصلب والتحقق من صحة العمليات
قبل صب مصبوبات الإنتاج، يستخدم موردو أجزاء الكسارة المخروطية ذائعو الصيت برنامج محاكاة ProCAST أو MAGMASOFT للتنبؤ:
- مواقع النقاط الساخنة: تحديد المناطق التي تتصلب في النهاية (عادةً عند التحولات الهندسية) حيث تتشكل تجاويف الانكماش. تعديل وضع الناهضين لضمان التصلب الاتجاهي نحو المغذيات.
- توزيع معدل التبريد: تحقق من بقاء معدل التبريد في حدود 0.3-0.8 درجة مئوية/الثانية طوال عملية الصب. يؤدي التبريد الأسرع إلى تشكيل المارتينسيت الهش؛ ويسمح التبريد الأبطأ بتخشين الحبيبات الذي يقلل من الصلابة.
- التنبؤ بالإجهاد المتبقي: نمذجة التدرجات الحرارية لتحديد مناطق الضغط العالي التي تتطلب معالجة حرارية موضعية أو تعديل التصميم.
التبريد بالماء: تثبيت البنية الأوستنيتيّة
يجب أن يتم إخماد فولاذ المنجنيز بالماء من 1,050-1,100 درجة مئوية لتجميد البنية البلورية المكعبة المتمركزة في الوجه الأوستنيتي (FCC) ومنع ترسيب الكربيد. تُعد هذه المعالجة الحرارية أمرًا بالغ الأهمية - حيث تفشل الوشاحات المروية بشكل غير صحيح عند 30-40% من العمر التشغيلي المتوقع.
بروتوكول التسخين للمسبوكات الضخمة
الخطوة 1 - التسخين المسبق: بالنسبة للمسبوكات التي تزيد عن 30 طن، سخن ببطء عند 150 درجة مئوية/ساعة إلى 600 درجة مئوية وثبتها لمدة 4 ساعات على الأقل. وهذا يمنع التصدع الناتج عن الصدمة الحرارية من الارتفاع السريع في درجات الحرارة في المقاطع السميكة ذات الموصلية الحرارية المنخفضة (λ = 12-18 واط/م-ك للصلب المنغنيز مقابل 50 واط/م-ك للصلب الكربوني).
الخطوة 2 - التلدين بالمحلول: تسخين إلى 1,050-1,100 درجة مئوية بمعدل مضبوط يتراوح بين 80-120 درجة مئوية/ساعة. بالنسبة إلى عباءة سعة 100 طن بسُمك مقطع 400 مم، يكون إجمالي وقت التسخين 18-24 ساعة. الثبات عند درجة الحرارة لمدة 6-10 ساعات لإذابة كربيدات الكروم (Cr₇C₃C₃) بالكامل في مصفوفة الأوستينيت.
الخطوة 3 - التبريد السريع: نقل الصب إلى خزان التبريد بالماء في غضون 3 دقائق من استخراج الفرن. يجب الحفاظ على درجة حرارة الماء عند 18-25 درجة مئوية مع معدل دوران كافٍ لتحقيق معدل تبريد >50 درجة مئوية/دقيقة في مركز الصب. عدم كفاية معدل إخماد غير كافٍ لترسيب الكربيد بين 650-850 درجة مئوية، مما يشكل شبكة هشة تتشقق تحت الصدمات.
التحقق من الأوستينيت المحتفظ به
يجب أن يؤكد الفحص المعدني بعد التبريد الاحتفاظ بالأوستنيت المحتفظ به >90% وفقًا للمعيار ASTM E975. يجب أن يُظهر تحليل حيود الأشعة السينية في 5 مواقع عبر الصب:
- الأوستينيت (الطور γ): ≥90% الكسر الحجمي
- مارتينسيت/فريت: <5% جزء الحجم
- الكربيدات: <5% جزء حجمي (تظهر كجسيمات صغيرة منفصلة، وليس كشبكات حدود الحبيبات)
تُظهر المسبوكات التي تحتوي على أكثر من 10% كربيد الكربيد سلوكًا هشًا - تنخفض طاقة الصدم الحاد من 60-80 J (مروي بشكل صحيح) إلى أقل من 20 J (مروي بشكل غير صحيح).
التصنيع الآلي الدقيق للمكونات متعددة الأطنان
يتطلب تصنيع عباءة كسارة مخروطية بوزن 150 طنًا بتفاوت أبعاد ± 0.5 مم معدات متخصصة للخدمة الشاقة باستخدام الحاسب الآلي واستراتيجيات تركيبات تمنع الانحراف تحت قوى القطع.
متطلبات أداة الماكينة
بالنسبة لغطاءات ThyssenKrupp KB75-110 (القطر الخارجي 2,800-3,200 مم، والارتفاع 1,800-2,200 مم)، فإن قدرات الماكينة التالية إلزامية:
- مخرطة خراطة عمودية: قطر التأرجح 4,000 مم كحد أدنى، وسعة تحميل الطاولة 400 كيلو نيوتن. تتسبب الصلابة غير الكافية في حدوث اهتزازات اهتزازية تنتج تشطيب سطح >Ra 6.3 ميكرومتر ونفاذ الأبعاد يتجاوز ± 1.5 مم.
- قوة المغزل: ≥150 كيلو واط تصنيف مستمر للحفاظ على سرعة قطع تتراوح بين 40-60 م/دقيقة في Mn18Cr2 (صلابة 220-240 HBW). تؤدي الطاقة المنخفضة إلى احتكاك الأداة بدلاً من القطع، مما يؤدي إلى تصلب السطح إلى > 400 HBW وتسريع تآكل الأداة.
- مادة الأداة: إدخالات السيراميك (Al₂O₃+TiC) أو CBN (نيتريد البورون المكعب) لقطع التخشين. تفشل إدخالات الكربيد في غضون 15-20 دقيقة عند تصنيع فولاذ المنجنيز المقوى بسبب التآكل السريع للحفرة.
استراتيجية التركيب والتركيب والإحداثيات
واجهة التركيب: قم بتشغيل وجه شفة التركيب في إعداد واحد لضمان تعامدها في حدود 0.08 مم TIR على الخط المركزي للتجويف. تقدم عمليات الإعدادات المتعددة أخطاء مسند مركبة تسبب دورانًا غير مركزي وتآكلًا متسارعًا للبطانة.
تخميد الاهتزازات: بالنسبة للمقاطع ذات الجدران الرقيقة (أقل من 200 مم)، املأ التجاويف الداخلية بمزيج من الرمل والأيبوكسي لزيادة نسبة التخميد ومنع الرنين التوافقي عند التردد الطبيعي 180-250 هرتز (نموذجي لمسبوكات فولاذ المنجنيز الكبيرة).
معايير الاختبارات غير المدمرة لضمان الجودة
يتطلب الكشف عن العيوب الداخلية في أجزاء الكسارة المخروطية تقنيات متعددة للفحص غير القابل للكشف عن العيوب الداخلية بسبب خصائص المواد الصعبة وسُمك المقطع الشديد.
بروتوكول الاختبار بالموجات فوق الصوتية (UT)
لا يمكن لـ UT القياسي وفقًا لـ ASTM E94 باستخدام تردد 2.25 ميجاهرتز الكشف بشكل موثوق عن العيوب في فولاذ المنجنيز بسبب التوهين العالي (α = 35-50 ديسيبل/م مقابل 5-8 ديسيبل/م للفولاذ الكربوني). ويتطلب البروتوكول المحسن:
- تقليل التردد: استخدام محولات طاقة 1.0 ميجاهرتز لزيادة عمق الاختراق في المقاطع السميكة > 300 مم. وهذا يقلل من الاستبانة المكانية ولكنه يتيح الكشف عن تجاويف الانكماش الكبيرة (>20 مم).
- اختبار موجات القص: استخدام محولات الطاقة الموجية للقص بزاوية 45 درجة للكشف عن العيوب المستوية (التمزقات الساخنة والشقوق) الموجهة بالتوازي مع سطح الصب والتي لا يتم اكتشافها من خلال اختبار موجات الضغط.
- معايير القبول: لا توجد مؤشرات مع حجم عاكس مكافئ >3% من سمك المقطع. بالنسبة لمقطع جداري قطره 400 مم، الحد الأقصى المسموح به هو 12 مم.
الفحص بالأشعة للمناطق الحرجة
بالنسبة لمناطق التآكل المعرضة لأقصى إجهاد انضغاطي (1,000+ ميجا باسكال)، يوفر الاختبار الإشعاعي وفقًا للمواصفة ASTM E1742 حساسية أعلى لاكتشاف العيوب:
- مستوى الطاقة: معجّل خطي 9 ميجا فولت مطلوب لاختراق مقاطع فولاذ المنجنيز 450 مم. الأشعة السينية التقليدية 320 كيلو فولت غير كافية لسمك أكبر من 120 مم.
- جودة الصورة: يجب أن تحقق حساسية مقياس الاختراق ASTM حساسية 2-2T (حساسية سمك 2% مع سلك 2T مرئي). ويضمن ذلك الكشف عن مجموعات مسامية الانكماش ≥2% جزء مساحة ≥2%.
- التغطية: التصوير الشعاعي 100% لجميع المقاطع التي يزيد سمكها عن 300 مم، بحد أدنى 30% تداخل بين التعريضات المتجاورة لتجنب المناطق العمياء.
التحقق من الأبعاد باستخدام CMM واسع النطاق
يجب أن يتحقق الفحص النهائي لأبعاد أغطية الكسارة المخروطية والكسارات المقعرة من الهندسة ثلاثية الأبعاد المعقدة مقابل مواصفات الشركة المصنعة للمعدات الأصلية مع عدم اليقين <± 0.15 مم. وهذا يتطلب ماكينات قياس الإحداثيات ذات الحجم المناسب للأجزاء فائقة الثقل:
- حجم القياس: 4000 × 4000 × 4000 × 3000 مم (X-Y-Z) كحد أدنى لاستيعاب أكبر مكونات KB75-110 من تيسين كروب.
- الدقة الحجمية: ± (3.5 + L/300) ± (3.5 + L/300) ميكرومتر وفقًا للمعيار ISO 10360-2، حيث L هو الطول المقيس بالمليمتر. بالنسبة لغطاء قطره 3000 مم، الحد الأقصى للخطأ المسموح به هو ± 13.5 ميكرومتر.
- استراتيجية الاستقصاء: قم بقياس ملف التكسير عند 360 نقطة (كل 1 درجة حول المحيط) عند 5 مستويات ارتفاع للتحقق من تفاوت تفاوت الغلاف ± 0.5 مم. يجب أن يُظهر التحليل الإحصائي Cpk ≥ 1.33 للأبعاد الحرجة.
عيوب التصنيع الشائعة وأسبابها الجذرية
يكشف تحليل الأعطال السابقة لأوانها في أجزاء الكسارة المخروطية عن أنماط عيوب متكررة مرتبطة بعدم كفاية التحكم في العملية:
| نوع العيب | الأدلة المرئية/الاختبارية | السبب الجذري | عواقب الفشل |
| تجويف الانكماش تحت السطح | مؤشر UT بقطر >50 مم على عمق 80-150 مم، غير مرئي على السطح | عدم كفاية حجم الناهض أو وجود بوابات غير مناسبة تتسبب في تجمعات معدنية سائلة معزولة | انتشار التصدع من التجويف إلى السطح عند 3,000-5,000 ساعة، كسر مفاجئ |
| تشققات الدموع الساخنة | نمط تشقق غير منتظم عند انتقالات المقاطع، مرئي بواسطة MT/PT، موجه عموديًا على أقصى إجهاد | الكبريت المفرط (> 0.025%) الذي يشكل أغشية MnS منخفضة الذوبان، أو عدم كفاية التغذية الصاعدة أثناء التصلب النهائي | نمو الشقوق التدريجي تحت التحميل الدوري، انفصال البطانة عن الإطار الرئيسي |
| شبكات الكربيد | مرحلة هشاشة مستمرة عند حدود الحبيبات مرئية عند تكبير 200×، صلابة > 400 HBW في حالة الإخماد | معدل إخماد بطيء (<30 درجة مئوية/دقيقة) يسمح بترسيب الكربيد بين 650-850 درجة مئوية | الكسر الهش مع الحد الأدنى من التشوه اللدني، غالبًا في غضون 2,000 ساعة |
| سلاسل التضمين | مصفوفات خطية من جزيئات Al₂O₃ أو SiO₂ المرئية في الرسم الكلي، وانخفاض الليونة في اختبار الشد | عدم كفاية إزالة الترسبات من المغرفة وانحباس الخبث أثناء الملء المضطرب للقالب | التصفيح في الأوتار المدمجة تحت التحميل الانضغاطي، تشقق سطح التآكل |
| إخماد التشققات | شقوق نصف قطرية من التجويف إلى العمود الخارجي، وغالبًا ما تكون عند التقطعات الهندسية، تنفتح أثناء التبريد بالماء | الصدمة الحرارية الناتجة عن التدرج المفرط لمعدل التبريد (أكثر من 150 درجة مئوية فرق في درجة الحرارة عبر المقطع) | رفض فوري، جزء غير قابل للاستخدام. يحدث في <1% من المسبوكات مع بروتوكول التسخين المسبق المناسب |
معايير تأهيل الموردين لأجزاء الكسارة الدورانية الحرجة
عند تقييم موردو أجزاء الكسارة المخروطية بالنسبة لمعدات ThyssenKrupp KB63-89 أو KB75-110، يجب على فرق المشتريات مراجعة قدرات التصنيع التالية:
البنية التحتية التقنية للمسبك
- سعة الذوبان: فرن EAF سعة 80 طن كحد أدنى مع فرن تكرير مغرفة. تتطلب عمليات التسخين الأصغر حجمًا صبًا متعددًا مما يؤدي إلى حدوث فواصل باردة وتغيرات في التركيب في المسبوكات الكبيرة.
- معدات الصب: مغارف إبريق شاي مثبتة على رافعة علوية بسعة تزيد عن 100 طن والتحكم في تدفق الصنبور للحفاظ على معدل صب ثابت ±5%.
- فرن المعالجة الحرارية: فرن ذو قاع عربة أو فرن بعربة ذات موقد بسعة 150 طن فأكثر، وتوحيد درجة الحرارة ± 10 درجات مئوية وفقًا لمعيار AMS 2750E. لا يمكن أن تستوعب أفران الدُفعات التي تقل سعتها عن 80 طنًا أكبر أفران ThyssenKrupp.
- نظام التسقية: خزان غمر بعمق لا يقل عن 6 أمتار × 6 أمتار × 5 أمتار بعمق 6 أمتار × 5 أمتار مع قدرة إعادة تدوير تزيد عن 8000 لتر/الدقيقة للحفاظ على درجة حرارة الماء أقل من 30 درجة مئوية أثناء تبريد الصب الذي يزن 100 طن.
نظام الجودة وإمكانية التتبع
- ISO 9001 + IATF 16949: شهادة خاصة بعمليات الصب الثقيل، مما يدل على التحكم الموثق في العمليات والتحسين المستمر.
- التتبع الحراري: تعريف الصب المحفور بالليزر الذي يرتبط برقم الحرارة المحدد وتاريخ الصب ودورة المعالجة الحرارية. يتيح تحليل السبب الجذري في حالة حدوث عطل سابق لأوانه.
- مختبر المعادن: القدرة في الموقع للتحليل الكيميائي (OES)، والاختبارات الميكانيكية (آلة الشد العالمية ≥ 2000 كيلو نيوتن)، واختبارات المعادن. يؤدي التعاقد من الباطن على هذه الاختبارات مع أطراف ثالثة إلى تأخير التغذية الراجعة ويمنع تعديل العملية في الوقت الفعلي.
الدعم الهندسي والقدرة على التحليل البيئي الحراري الحراري
- محاكاة التصلب: برنامج ProCAST أو برنامج مكافئ للتحقق من صحة تصميم الصب قبل الإنتاج. طلب تقارير المحاكاة التي توضح مواقع مسامية الانكماش المتوقعة واستراتيجيات التخفيف من حدة الانكماش.
- تحليل الإجهاد: نمذجة FEA لأحمال الخدمة الفعلية للتحقق من السلامة الهيكلية. بالنسبة للتركيبات العنكبوتية والمبيتات اللامركزية، تأكد من أن تركيزات الإجهاد تظل أقل من حد إجهاد المواد (عادةً 180-220 ميجا باسكال لسبائك الصلب المصبوب).
- الهندسة العكسية: معدات المسح الضوئي ثلاثي الأبعاد (بدقة ± 0.05 مم) لرقمنة الأجزاء البالية من المعدات الأصلية وإنشاء نماذج CAD لصنع النماذج. هذه القدرة ضرورية في حالة عدم توفر رسومات مصنعي المعدات الأصلية.
التكلفة الإجمالية للملكية: التصنيع المتميز مقابل البدائل منخفضة التكلفة
غالبًا ما تكون قرارات شراء أجزاء الكسارة المخروطية مدفوعة بالتكلفة الأولية للوحدة، ولكن هذا النهج يتجاهل التأثير المهيمن لعمر الخدمة على التكلفة الإجمالية للملكية. ضع في اعتبارك مقارنة عباءة KB75-110:
السيناريو أ: مورد قطع غيار الكسارة الدورانية الممتازة
- تكلفة الوحدة: $185,000
- العمر الافتراضي للخدمة: 11,500 ساعة (سبيكة Mn22Cr2 مناسبة، فحص كامل باستخدام UT/RT، والتحقق من CMM)
- التكلفة لكل ساعة تشغيل: $16.09
السيناريو (ب): المورد البديل منخفض التكلفة
- تكلفة الوحدة: $128,000T (311T3T3T وفورات في سعر الشراء)
- العمر التشغيلي: 5,800 ساعة (سبيكة Mn18 عامة، الفحص البصري فقط، لا توجد شهادة معالجة حرارية)
- التكلفة لكل ساعة تشغيل: $22.07
- استبدال إضافي غير مخطط له: 1 تبديل إضافي واحد في السنة
إجمالي التكلفة السنوية (بافتراض 8,000 ساعة تشغيل/سنة):
- السيناريو أ: تكلفة الوشاح $128,700,000 + $85,000 عمالة التغيير المجدولة = $213,700
- السيناريو (ب): $221،800،800 تكلفة الوشاح + $170،000 عمالة (2× تغيير) + $68،000 خسارة في الإنتاج (8 ساعات تعطل إضافية) = $459,800
يكلف الخيار "منخفض التكلفة" 2.15 مرة أكثر سنوياً عند تضمين العمالة ووقت التعطل. ويستثني هذا الحساب التكاليف الثانوية مثل الشحن السريع أثناء الأعطال الطارئة أو الأضرار التي تلحق بالحاسوب الرئيسي من تشظي الوشاح.
التميز في التصنيع كضمان للموثوقية
يتطلب إنتاج أجزاء الكسارة المخروطية الخالية من العيوب لمعدات تيسين كروب تكاملًا بين صناعة الصلب المتقدمة، ومحاكاة الصب الدقيق، والتحكم الصارم في المعالجة الحرارية، والفحص الشامل للفحص غير المدمج. بالنسبة للمكونات التي يتراوح وزنها من 8 إلى 150 طنًا بسُمك مقطع يتجاوز 400 مم، فإن الانحرافات الطفيفة في تركيبة السبيكة أو معدل التبريد أو دقة الأبعاد تخلق أنماط فشل لا تظهر إلا بعد 3000 إلى 5000 ساعة تشغيل - أي بعد فترة طويلة من التركيب ولكن قبل فترة طويلة من العمر التشغيلي المتوقع.
يجب أن تطبق فرق المشتريات معايير تأهيل الموردين التي تتحقق من قدرة التكرير بالمغرفة وقدرة أفران المعالجة الحرارية ودقة قياس CMM. إن طلب شهادات المواد، وتقارير محاكاة التصلب، ووثائق معايير قبول UT قبل الشراء يمنع قبول المسبوكات دون المستوى المطلوب التي تفشل قبل الأوان. تُترجم الوفورات في تكلفة الوحدة 31% من موردي أجزاء الكسارة المخروطية غير المؤهلة إلى 115% تكلفة إجمالية أعلى عند حساب تقليل عمر الخدمة ووقت التوقف غير المخطط له.
طلب وثائق عملية التصنيع الشاملة - كيمياء المهد، ومنحنيات التبريد، وسجلات المسح UT، وتقارير الفحص CMM - قبل قبول أي تسليم لأجزاء الكسارة الدورانية. التحقق من امتثال العملية في منشأة المورد إذا كان التحكم في قيمة المكونات هو الذي يحدد عمر الخدمة، وليس سعر الشراء.


 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish