

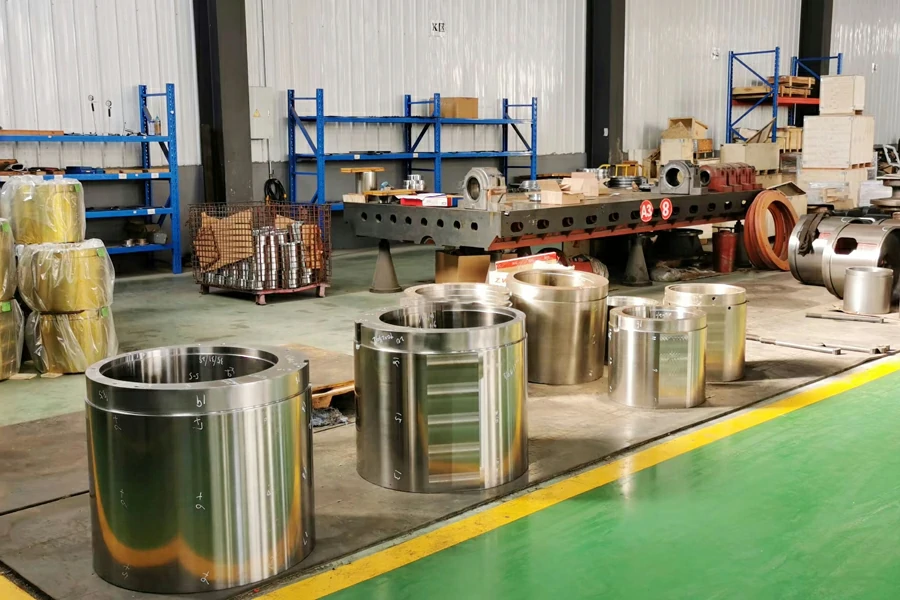
 Fábrica de peças para britadeiras giratórias
Uma mina de cobre chilena registou a desintegração completa da manta em 4.200 horas de funcionamento de uma britadeira giratória KB63-89 da ThyssenKrupp - um componente originalmente concebido para uma vida útil de 12.000 horas. A análise metalúrgica pós-falha revelou cavidades de retração subsuperficiais com mais de 80 mm de diâmetro, localizadas 120 mm abaixo da superfície de britagem. Estes vazios, não detectáveis pelo protocolo inadequado de testes ultra-sónicos, propagaram-se em macro-fissuras sob cargas de compressão cíclicas de 850-1.100 MPa. A falha catastrófica custou $340.000 em substituição de emergência e 12 dias de produção perdida numa operação de 45.000 TPD.
Este caso ilustra porque é que o fabrico de peças de britadeiras giratórias - particularmente peças fundidas ultra-pesadas que variam entre 8 e 150 toneladas - requer capacidades de fundição especializadas muito para além das práticas de fundição convencionais. A combinação de espessuras de secção extremas, propriedades metalúrgicas exigentes e tolerâncias de maquinação de precisão cria uma janela de processo estreita onde pequenos desvios causam falhas prematuras. Para as equipas de aquisição que avaliam os fornecedores de peças para britadeiras giratórias, é essencial compreender estes pontos críticos de fabrico para evitar a aceitação de componentes defeituosos.
Seleção de materiais para componentes primários de britadeiras giratórias
A especificaçªo do material para as peças das britadeiras giratórias deve equilibrar requisitos contraditórios: dureza suficiente para resistir ao desgaste abrasivo do processamento de minØrios com dureza de Mohs de 6-7, combinada com uma dureza adequada para absorver a energia de impacto durante o funcionamento com alimentaçªo por estrangulamento. Isto requer ligas de endurecimento por trabalho que aumentem a dureza da superfície através da deformação mecânica, mantendo um núcleo dúctil.
Classes de aço com alto teor de manganês para componentes de desgaste
Os mantos e côncavos para as britadeiras giratórias KB63-89 e KB75-110 da ThyssenKrupp especificam normalmente as seguintes qualidades de aço manganês austenítico:
| Grau do material | Composição química (%) | Dureza como fundido (HBW) | Dureza endurecida por trabalho (HBW) | Aplicação |
| Mn18Cr2 (ASTM A128 Grau C) | C: 1.1-1.4 Mn: 17.0-19.0 Cr: 1.8-2.5 Si: 0,4-0,7 | 200-240 | 480-550 | Mantas e côncavos de serviço normal para minério abrasivo (Ai 0,30-0,50) |
| Mn22Cr2 (Alto-Mn modificado) | C: 1.2-1.5 Mn: 21,0-23,0 Cr: 2,0-2,8 Si: 0,5-0,8 | 220-260 | 520-600 | Aplicações pesadas que processam taconite ou quartzito altamente abrasivo (Ai >0,50) |
| Mn13Cr2Mo (Grau de elevada dureza) | C: 1.0-1.3 Mn: 12.0-14.0 Cr: 1.8-2.3 Mo: 0,8-1,2 | 180-220 | 450-520 | Aplicações dominadas pelo impacto com elevada competência de minério (UCS >180 MPa) |
Um teor de carbono superior a 1,5% pode provocar a formação de redes frágeis de carboneto de crómio nos limites dos grãos, reduzindo a resistência ao impacto para <20 J, de acordo com a norma ISO 148-1. Inversamente, um teor de carbono inferior a 1,0% não permite uma estabilização suficiente da austenite, permitindo a transformação martensítica durante o serviço, o que provoca uma fratura frágil.
Aço de liga para componentes estruturais
Para as estruturas principais, conjuntos de aranha e caixas excêntricas das britadeiras giratórias da ThyssenKrupp - componentes que sofrem cargas de tração em vez de desgaste abrasivo - são especificados aços de liga fundida:
- ZG35CrMo (0,35% C, 1,0% Cr, 0,25% Mo): Resistência à tração de 650-750 MPa após têmpera e revenido. Utilizado para caixas excêntricas e caixas de engrenagens em que a espessura da secção atinge 200-350 mm.
- ZG42CrMo (0,42% C, 1,0% Cr, 0,30% Mo): Resistência à tração de 800-900 MPa. Especificado para braços de aranha e conjuntos de suspensão sujeitos a cargas dinâmicas superiores a 5.000 kN.
Aciaria e metalurgia de panela para peças fundidas ultrapesadas
A produção de peças para britadeiras giratórias sem defeitos começa com o controlo preciso da química e limpeza da fusão. Para peças fundidas de mais de 50 toneladas com espessura de secção superior a 300 mm, a fusão convencional em forno de arco elétrico (EAF) é insuficiente - a metalurgia secundária é obrigatória para atingir a pureza necessária.
Fusão primária: Protocolo do forno de arco elétrico
Etapa 1 - Composição da carga: Utilizar ferro-gusa de elevada pureza (C: 3,8-4,2%, Si: 0,8-1,2%) misturado com sucata de aço limpa. Evitar sucata contaminada com cobre (>0,20%) ou estanho (>0,015%), que não podem ser removidos e causam escassez a quente durante a fundição.
Etapa 2 - Descarbonetação: Injetar oxigénio para reduzir o carbono para o intervalo pretendido, mantendo a temperatura a 1.620-1.650°C. Para Mn18Cr2, o objetivo de carbono é 1,15-1,35%. O sobreaquecimento acima de 1.680°C provoca uma oxidação excessiva do manganês (perda de escória de MnO de 3-5%).
Etapa 3 - Dessulfurização: Adicione carbeto de cálcio (CaC₂) ou siliceto de cálcio para obter enxofre <0,015%. O enxofre forma inclusões de MnS de baixo ponto de fusão (ponto de fusão 1.610°C) que criam rasgos quentes durante a solidificação.
Metalurgia secundária: Forno de refinação em panela (LRF)
Transferir o aço fundido para o forno de refinação em panela para desgaseificação e controlo da inclusão:
- Agitação de árgon: Argônio soprado no fundo a 40-80 L / min por 15-25 minutos para flutuar inclusões não metálicas (Al₂O₃, SiO₂) para a camada de escória. Densidade de inclusão alvo
- Desgaseificação por vácuo (opcional para peças críticas): Aplicar vácuo de 50-100 Pa durante 8-12 minutos para reduzir o hidrogénio a <2 ppm e o azoto a <80 ppm. A porosidade do hidrogénio é catastrófica em peças fundidas de secção espessa, uma vez que o gás aprisionado não pode escapar durante a solidificação.
- Adição de liga: Adicionar ferrocromo, ferromanganês e ferrossilício para ajustar a química final. Ultrapassar o manganês em >1,5% acima do objetivo desperdiça uma liga de ferro dispendiosa e aumenta a tendência para a contração.
Dica profissional: Para as panelas ThyssenKrupp KB75-110 com um peso de 80-120 toneladas, solicite relatórios de química da panela que mostrem ≥3 calores misturados para obter uma composição homogénea. As peças fundidas num único aquecimento deste tamanho apresentam gradientes de composição superiores a ±2% Mn de cima para baixo, criando zonas de dureza e resistência ao desgaste variáveis.
Processo de fundição para espessuras de secção extremas
O vazamento de uma manta de 100 toneladas com espessuras de parede que variam entre 150 mm (secções finas) e 450 mm (zonas de grande desgaste) apresenta desafios de solidificação únicos. O arrefecimento descontrolado cria cavidades de retração, rasgos quentes e tensões residuais que causam falhas prematuras.
Conceção de moldes e engenharia de sistemas de comportas
Otimização do rácio de portagem: Para peças fundidas de aço manganês de secção grossa, use uma relação de 1:2:4 entre o canal de entrada e o canal de saída para manter a velocidade do metal abaixo de 0,8 m/s durante o enchimento do molde. Velocidades mais altas arrastam a escória e criam turbulência que prende as películas de óxido (FeO, MnO) dentro da peça fundida.
Dimensionamento do riser: Calcular o volume do riser utilizando o método de Caine com uma margem de segurança de 20%. Para uma secção cilíndrica com 400 mm de diâmetro e 500 mm de altura:
Volume do riser = Volume da peça vazada × (1 + retracção%) × fator de segurança
= (π × 0,2² × 0,5) m³ × 1,05 × 1,20
= 0.079 m³
Um volume insuficiente do riser cria microporosidade dispersa por toda a peça fundida que não pode ser detectada por testes ultra-sónicos padrão a uma frequência de 2,25 MHz.
Simulação de Solidificação e Validação de Processos
o, os fornecedores de peças para britadeiras giratórias de renome utilizam o software de simulaç
- Localizações de Hot Spots: Identificar as regiões que solidificam por último (normalmente em transições geométricas) onde se formarão cavidades de retração. Modificar a colocação dos risers para garantir a solidificação direcional em direção aos alimentadores.
- Distribuição da taxa de arrefecimento: Verificar se a taxa de arrefecimento se mantém dentro dos 0,3-0,8°C/segundo durante toda a fundição. Um arrefecimento mais rápido forma martensite frágil; um arrefecimento mais lento permite o engrossamento do grão que reduz a resistência.
- Previsão de tensões residuais: Modelar gradientes térmicos para identificar regiões de alta tensão que requerem tratamento térmico localizado ou modificação do projeto.
Têmpera em água: Fixação da estrutura austenítica
O aço manganês deve ser temperado com água a partir de 1.050-1.100°C para congelar a estrutura cristalina austenítica cúbica de face centrada (FCC) e evitar a precipitação de carbonetos. Este tratamento térmico é crítico - os mantos mal temperados falham a 30-40% da vida útil esperada.
Protocolo de aquecimento para peças fundidas maciças
Passo 1 - Pré-aquecimento: Para peças fundidas >30 toneladas, pré-aquecer lentamente a 150°C/hora até 600°C e manter durante 4 horas, no mínimo. Isto evita a fissuração por choque térmico devido ao rápido aumento da temperatura em secções espessas com baixa condutividade térmica (λ = 12-18 W/m-K para o aço manganês vs. 50 W/m-K para o aço carbono).
Passo 2 - Recozimento da solução: Aquecer a 1.050-1.100°C a um ritmo controlado de 80-120°C/hora. Para uma manta de 100 toneladas com 400 mm de espessura de secção, o tempo total de aquecimento é de 18-24 horas. Manter a temperatura durante 6-10 horas para dissolver completamente os carbonetos de crómio (Cr₇C₃) de volta à matriz de austenite.
Etapa 3 - Têmpera rápida: Transferir a peça fundida para o tanque de arrefecimento de água no prazo de 3 minutos após a extração do forno. A temperatura da água deve ser mantida a 18-25°C com uma taxa de circulação suficiente para atingir uma taxa de arrefecimento >50°C/minuto no centro de fundição. Uma taxa de arrefecimento inadequada provoca a precipitação de carboneto entre 650-850°C, formando uma rede frágil que racha com o impacto.
Verificação da austenite retida
O exame metalográfico pós-queimadura deve confirmar a austenite retida >90%, de acordo com a norma ASTM E975. A análise de difração de raios X em 5 locais da peça fundida deve mostrar:
- Austenite (fase γ): ≥90% fração de volume
- Martensite/Ferrite: <5% fração de volume
- Carbonetos: Fração volumétrica <5% (que aparece como pequenas partículas discretas, não como redes de contorno de grão)
As peças fundidas com um teor de carboneto >10% apresentam um comportamento frágil - a energia de impacto de Charpy desce de 60-80 J (corretamente temperado) para <20 J (incorretamente temperado).
Maquinação de precisão de componentes de várias toneladas
A maquinação de uma manta de britadeira giratória de 150 toneladas com uma tolerância dimensional de ±0,5 mm requer equipamento CNC especializado para trabalhos pesados e estratégias de fixação que evitem a deflexão sob forças de corte.
Requisitos da máquina-ferramenta
Para os mantos ThyssenKrupp KB75-110 (diâmetro exterior 2.800-3.200mm, altura 1.800-2.200mm), são obrigatórias as seguintes capacidades da máquina:
- Torno vertical de torneamento: Diâmetro de oscilação mínimo de 4.000 mm, capacidade de carga da mesa de 400 kN. Uma rigidez inadequada provoca vibrações de vibração que produzem um acabamento superficial >Ra 6,3 μm e uma excentricidade dimensional superior a ±1,5 mm.
- Potência do fuso: ≥150 kW de potência nominal contínua para manter a velocidade de corte de 40-60 m/min em Mn18Cr2 (dureza 220-240 HBW). Uma potência inferior resulta em fricção da ferramenta em vez de corte, endurecendo a superfície até >400 HBW e acelerando o desgaste da ferramenta.
- Material da ferramenta: Pastilhas de cerâmica (Al₂O₃ + TiC) ou CBN (nitreto de boro cúbico) para cortes de desbaste. As pastilhas de metal duro falham dentro de 15-20 minutos quando maquinam aço manganês endurecido devido ao rápido desgaste da cratera.
Fixação e estratégia de pontos de referência
Interface de montagem: Maquinar a face da flange de montagem numa única configuração para garantir uma perpendicularidade de 0,08 mm TIR em relação à linha central do furo. As operações com várias configurações introduzem erros de referência compostos que causam rotação excêntrica e desgaste acelerado do revestimento.
Amortecimento de vibrações: Para secções de parede fina (<200mm), preencher as cavidades internas com uma mistura de areia e epóxi para aumentar a taxa de amortecimento e evitar a ressonância harmónica na frequência natural de 180-250 Hz (típica para grandes peças fundidas de aço manganês).
Normas de Ensaios Não Destrutivos para Garantia de Qualidade
A deteção de defeitos internos em peças de britadeiras giratórias requer múltiplas técnicas de NDT devido às propriedades difíceis do material e à espessura extrema da secção.
Protocolo de ensaio por ultra-sons (UT)
O UT padrão de acordo com a norma ASTM E94, utilizando a frequência de 2,25 MHz, não consegue detetar de forma fiável defeitos no aço manganês devido à elevada atenuação (α = 35-50 dB/m vs. 5-8 dB/m para o aço-carbono). O protocolo melhorado requer:
- Redução de frequência: Utilize transdutores de 1,0 MHz para aumentar a profundidade de penetração em secções espessas >300 mm. Isto reduz a resolução espacial mas permite a deteção de grandes cavidades de retração (>20mm de diâmetro).
- Ensaio de ondas de cisalhamento: Aplicar transdutores de ondas de cisalhamento de 45° para detetar defeitos planares (rasgos quentes, fissuras) orientados paralelamente à superfície da peça fundida que não são detectados pelo teste de ondas de compressão.
- Critérios de aceitação: Nenhuma indicação com tamanho de refletor equivalente >3% da espessura da secção. Para uma secção de parede de 400 mm, o defeito máximo permitido é de 12 mm de diâmetro.
Exame radiográfico para zonas críticas
Para as zonas de desgaste sujeitas a uma tensão de compressão máxima (1.000+ MPa), os ensaios radiográficos segundo a norma ASTM E1742 permitem uma maior sensibilidade na deteção de defeitos:
- Nível de energia: É necessário um acelerador linear de 9 MeV para penetrar em secções de aço manganês de 450 mm. Raio X convencional de 320 kV insuficiente para espessuras >120mm.
- Qualidade de imagem: A sensibilidade do penetrómetro ASTM deve atingir 2-2T (sensibilidade de espessura 2% com fio 2T visível). Isto assegura a deteção de aglomerados de porosidade de retração ≥2% fração de área.
- Cobertura: Radiografia de 100% de todas as secções >300mm de espessura, sobreposição mínima de 30% entre exposições adjacentes para evitar zonas cegas.
Verificação dimensional utilizando uma CMM de grande escala
A inspeção dimensional final das camisas e côncavos das britadeiras giratórias deve verificar a geometria 3D complexa em relação às especificações OEM com uma incerteza <±0,15 mm. Isto requer máquinas de medição por coordenadas dimensionadas para peças ultra-pesadas:
- Volume de medição: Mínimo de 4.000 × 4.000 × 3.000 mm (X-Y-Z) para acomodar os maiores componentes ThyssenKrupp KB75-110.
- Precisão volumétrica: ±(3,5 + L/300) μm de acordo com a norma ISO 10360-2, em que L é o comprimento medido em mm. Para um manto de 3000 mm de diâmetro, o erro máximo admissível é de ±13,5 μm.
- Estratégia de sondagem: Medir o perfil de esmagamento em 360 pontos (a cada 1° em torno da circunferência) em 5 níveis de altura para verificar a tolerância do envelope de ±0,5 mm. A análise estatística deve mostrar Cpk ≥1,33 para dimensões críticas.
Defeitos de fabrico comuns e causas principais
A análise de falhas prematuras em peças de britadeiras giratórias revela padrões de defeitos recorrentes ligados a um controlo inadequado do processo:
| Tipo de defeito | Provas visuais/de teste | Causa principal | Falha Consequência |
| Cavidade de retração subsuperficial | Indicação UT >50mm de diâmetro a 80-150mm de profundidade, não visível à superfície | Volume insuficiente do tubo ascendente ou bloqueio inadequado causando poças de metal líquido isoladas | Propagação de fissuras da cavidade para a superfície a 3.000-5.000 horas, fratura súbita |
| Fissuras por rasgões quentes | Padrão irregular de fissuras nas transições de secção, visível por MT/PT, orientado perpendicularmente à tensão máxima | Excesso de enxofre (>0,025%) formando filmes de MnS de baixa fusão, ou alimentação inadequada do riser durante a solidificação final | Crescimento progressivo de fissuras sob carga cíclica, descolamento do revestimento da estrutura principal |
| Redes Carbide | Fase frágil contínua nos limites de grão visível com ampliação de 200×, dureza >400 HBW em estado temperado | Taxa de arrefecimento lenta (<30°C/min) permitindo a precipitação de carbonetos entre 650-850°C | Fratura frágil com deformação plástica mínima, frequentemente em 2.000 horas |
| Cordas de inclusão | Matrizes lineares de partículas de Al₂O₃ ou SiO₂ visíveis na macrofita, ductilidade reduzida nos ensaios de tração | Deslenhamento inadequado da concha, aprisionamento de escória durante o enchimento turbulento do molde | Delaminação nas longarinas de inclusão sob carga de compressão, fragmentação da superfície de desgaste |
| Fissuras de têmpera | Fissuras radiais do furo ao diâmetro externo, frequentemente em descontinuidades geométricas, abertas durante a têmpera em água | Choque térmico devido a um gradiente excessivo da taxa de arrefecimento (>150°C de diferença de temperatura ao longo da secção) | Rejeição imediata, peça inutilizável. Ocorre em <1% de peças fundidas com protocolo de pré-aquecimento adequado |
Critérios de qualificação de fornecedores para peças críticas de britadeiras giratórias
Ao avaliar fornecedores de peças para britadeiras giratórias para os equipamentos KB63-89 ou KB75-110 da ThyssenKrupp, as equipas de aquisição devem auditar as seguintes capacidades de fabrico
Infraestrutura técnica de fundição
- Capacidade de fusão: FEA mínimo de 80 toneladas com forno de refinação em panela. Aquecimentos mais pequenos requerem vazamentos múltiplos que criam juntas frias e variações de composição em grandes peças fundidas.
- Equipamento de vazamento: Panelas de bule montadas em grua suspensa com capacidade para mais de 100 toneladas e controlo de fluxo do tundish para manter uma taxa de vazamento consistente ±5%.
- Forno de tratamento térmico: Forno de fundo de carro ou de bogie-hearth com capacidade superior a 150 toneladas, uniformidade de temperatura de ±10°C de acordo com AMS 2750E. Os fornos de lote com capacidade inferior a 80 toneladas não podem acomodar os maiores mantos da ThyssenKrupp.
- Sistema de arrefecimento: Tanque de imersão com um mínimo de 6m × 6m × 5m de profundidade com capacidade de recirculação de 8.000+ L/min para manter a temperatura da água <30°C durante a têmpera de uma fundição de 100 toneladas.
Sistema de qualidade e rastreabilidade
- ISO 9001 + IATF 16949: Certificação específica para operações de fundição pesada, demonstrando controlo documentado do processo e melhoria contínua.
- Rastreabilidade do calor: Identificação da fundição gravada a laser que liga ao número de calor específico, data de vazamento e ciclo de tratamento térmico. Permite a análise da causa principal se ocorrer uma falha prematura.
- Laboratório metalúrgico: Capacidade no local para análises químicas (OES), ensaios mecânicos (máquina de tração universal ≥2.000 kN de capacidade) e metalografia. A subcontratação destes testes a terceiros atrasa o feedback e impede o ajuste do processo em tempo real.
Suporte de engenharia e capacidade de FEA
- Simulação de Solidificação: ProCAST ou software equivalente para validar o projeto de fundição antes da produção. Solicitar relatórios de simulação que mostrem as localizações previstas da porosidade de retração e as estratégias de mitigação.
- Análise de tensões: Modelação FEA de cargas de serviço reais para verificar a integridade estrutural. Para conjuntos de aranha e caixas excêntricas, confirmar que as concentrações de tensão permanecem abaixo do limite de fadiga do material (normalmente 180-220 MPa para aço de liga fundida).
- Engenharia reversa: Equipamento de digitalização 3D (precisão de ±0,05 mm) para digitalizar peças OEM gastas e gerar modelos CAD para criação de padrões. Esta capacidade é essencial quando os desenhos OEM não estão disponíveis.
Custo total de propriedade: Fabrico Premium vs. Alternativas de Baixo Custo
es de aquisiçªo de peças para britadeiras giratórias sªo frequentemente orientadas pelo custo unitÆrio inicial, mas esta abordagem ignora a influ¼ncia dominante da vida ½til no custo total de propriedade. Considere uma comparação com a manta KB75-110:
Cenário A: Fornecedor de peças para britadeiras giratórias de alta qualidade
- Custo unitário: $185,000
- Vida útil: 11.500 horas (liga Mn22Cr2 adequada, inspeção UT/RT completa, verificação CMM)
- Custo por hora de funcionamento: $16.09
Cenário B: Fornecedor alternativo de baixo custo
- Custo unitário: $128.000 (31% de poupança no preço de compra)
- Vida útil: 5.800 horas (liga genérica Mn18, apenas inspeção visual, sem certificação de tratamento térmico)
- Custo por hora de funcionamento: $22.07
- Substituição adicional não planeada: 1 substituição adicional por ano
Custo anual total (pressupondo 8.000 horas de funcionamento/ano):
- Cenário A: $128,700 custo do manto + $85,000 mão de obra de substituição programada = $213,700
- Cenário B: $221,800 custo da manta + $170,000 mão de obra (2× trocas) + $68,000 perda de produção (8 horas adicionais de inatividade) = $459,800
A opção "low-cost" custa 2,15 vezes mais anualmente quando se incluem a mão de obra e o tempo de inatividade. Este cálculo exclui os custos secundários, como o transporte expedito em caso de avarias de emergência ou os danos causados ao computador principal pela fragmentação do manto.
A excelência na produção como garantia de fiabilidade
A produção de peças de britadeiras giratórias sem defeitos para o equipamento da ThyssenKrupp exige a integração de fabrico de aço avançado, simulação de fundição de precisão, controlo rigoroso do tratamento térmico e inspeção NDT abrangente. Para componentes de 8 a 150 toneladas com espessura de secção superior a 400 mm, pequenos desvios na composição da liga, na taxa de arrefecimento ou na precisão dimensional criam modos de falha que só aparecem após 3.000-5.000 horas de funcionamento - muito depois da instalação, mas muito antes da vida útil prevista.
As equipas de aquisição devem aplicar normas de qualificação de fornecedores que verifiquem a capacidade de refinação da panela, a capacidade do forno de tratamento térmico e a precisão da medição da CMM. Solicitar certificados de materiais, relatórios de simulação de solidificação e documentação de critérios de aceitação de UT antes da compra evita a aceitação de peças fundidas abaixo do padrão que falham prematuramente. A poupança de 31% nos custos unitários dos fornecedores de peças para britadeiras giratórias não qualificados traduz-se num custo total 115% mais elevado quando a redução da vida útil e o tempo de inatividade não planeado são quantificados.
Exigir documentação exaustiva do processo de fabrico - química do berço, curvas de arrefecimento, registos de verificação UT e relatórios de inspeção CMM - antes de aceitar qualquer entrega de peças de britadeiras giratórias. Verificar a conformidade do processo nas instalações do fornecedor se o controlo do valor do componente determinar a vida útil, e não o preço de compra.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish