

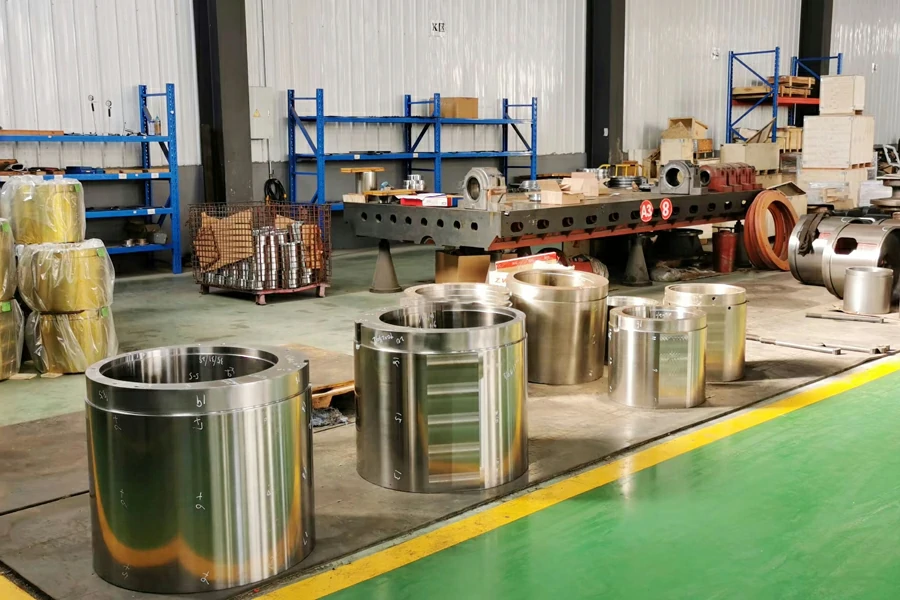
 Kreiselbrecher Teile Fabrik
In einer chilenischen Kupfermine wurde nach 4.200 Betriebsstunden an einem Kreiselbrecher KB63-89 von ThyssenKrupp ein vollständiger Mantelzerfall festgestellt - eine Komponente, die ursprünglich für eine Lebensdauer von 12.000 Stunden ausgelegt war. Die metallurgische Analyse nach dem Ausfall ergab unterirdische Lunker mit einem Durchmesser von mehr als 80 mm, die sich 120 mm unterhalb der Brechfläche befanden. Diese Hohlräume, die mit dem unzureichenden Ultraschallprüfprotokoll nicht nachweisbar waren, entwickelten sich unter zyklischen Druckbelastungen von 850-1.100 MPa zu Makrorissen. Das katastrophale Versagen kostete $340.000 für einen Notaustausch und 12 Tage Produktionsausfall bei einem Betrieb mit 45.000 TPD.
Dieser Fall veranschaulicht, warum die Herstellung von Kreiselbrecherteilen - insbesondere von ultraschweren Gussteilen mit einem Gewicht von 8 bis 150 Tonnen - spezielle Gießereikapazitäten erfordert, die weit über herkömmliche Gussverfahren hinausgehen. Die Kombination aus extremer Querschnittsdicke, anspruchsvollen metallurgischen Eigenschaften und präzisen Bearbeitungstoleranzen schafft ein enges Prozessfenster, in dem geringfügige Abweichungen zu vorzeitigem Versagen führen. Für Beschaffungsteams, die Lieferanten von Kreiselbrecherteilen evaluieren, ist das Verständnis dieser kritischen Fertigungsaspekte von entscheidender Bedeutung, um die Annahme mangelhafter Komponenten zu vermeiden.
Materialauswahl für Komponenten von Primär-Kreiselbrechern
Die Werkstoffspezifikation für Kreiselbrecherteile muss widersprüchliche Anforderungen ausgleichen: ausreichende Härte, um dem abrasiven Verschleiß bei der Verarbeitung von Erz mit einer Mohs-Härte von 6-7 zu widerstehen, kombiniert mit ausreichender Zähigkeit, um die Aufprallenergie beim Drosselbetrieb zu absorbieren. Dies erfordert kaltverfestigende Legierungen, die die Oberflächenhärte durch mechanische Verformung erhöhen und gleichzeitig einen duktilen Kern beibehalten.
Hochmanganhaltige Stahlsorten für Verschleißteile
Für die Mantel- und Hohlräume der ThyssenKrupp Kreiselbrecher KB63-89 und KB75-110 werden in der Regel die folgenden austenitischen Manganstahlsorten verwendet:
| Material Klasse | Chemische Zusammensetzung (%) | Härte im Gusszustand (HBW) | Kaltverfestigte Härte (HBW) | Anmeldung |
| Mn18Cr2 (ASTM A128 Grad C) | C: 1.1-1.4 Mn: 17.0-19.0 Cr: 1.8-2.5 Si: 0,4-0,7 | 200-240 | 480-550 | Standardmäntel und -höhlen für abrasive Erze (Ai 0,30-0,50) |
| Mn22Cr2 (modifiziertes Hoch-Mn) | C: 1.2-1.5 Mn: 21,0-23,0 Cr: 2,0-2,8 Si: 0,5-0,8 | 220-260 | 520-600 | Starke Beanspruchung bei der Verarbeitung von stark abrasivem Takonit oder Quarzit (Ai >0,50) |
| Mn13Cr2Mo (Hochzähigkeitssorte) | C: 1.0-1.3 Mn: 12.0-14.0 Cr: 1.8-2.3 Mo: 0,8-1,2 | 180-220 | 450-520 | Schlagartige Anwendungen mit hoher Erzkompetenz (UCS >180 MPa) |
Bei einem Kohlenstoffgehalt von mehr als 1,5% besteht die Gefahr, dass sich an den Korngrenzen spröde Chromkarbidnetzwerke bilden, die die Kerbschlagzähigkeit auf <20 J gemäß ISO 148-1 reduzieren. Umgekehrt führt ein Kohlenstoffgehalt von weniger als 1,0% zu einer unzureichenden Austenitstabilisierung und ermöglicht eine martensitische Umwandlung während des Betriebs, die zu Sprödbrüchen führt.
Legierter Stahl für Strukturbauteile
Für die Hauptrahmen der ThyssenKrupp Kreiselbrecher, die Zahnkranzbaugruppen und die Exzentergehäuse - Komponenten, die eher einer Zugbelastung als einem abrasiven Verschleiß ausgesetzt sind - werden legierte Gussstähle verwendet:
- ZG35CrMo (0,35% C, 1,0% Cr, 0,25% Mo): Zugfestigkeit 650-750 MPa nach Abschrecken und Anlassen. Wird für Exzentergehäuse und Getriebegehäuse mit einer Querschnittsdicke von 200-350 mm verwendet.
- ZG42CrMo (0,42% C, 1,0% Cr, 0,30% Mo): Zugfestigkeit 800-900 MPa. Spezifiziert für hochbelastete Spider-Arme und Aufhängungen, die dynamischen Belastungen von mehr als 5.000 kN ausgesetzt sind.
Stahlerzeugung und Pfannenmetallurgie für ultraschwere Gussstücke
Die Herstellung von fehlerfreien Kreiselbrecherteilen beginnt mit einer präzisen Kontrolle der Schmelzchemie und der Reinheit. Für Gussteile mit einem Gewicht von mehr als 50 Tonnen und einer Querschnittsdicke von mehr als 300 mm ist das herkömmliche Schmelzen im Elektrolichtbogenofen (EAF) allein nicht ausreichend - um die erforderliche Reinheit zu erreichen, ist eine Sekundärmetallurgie erforderlich.
Primäres Schmelzen: Elektrolichtbogenofen-Protokoll
Schritt 1 - Zusammensetzung der Ladung: Verwenden Sie hochreines Roheisen (C: 3,8-4,2%, Si: 0,8-1,2%) gemischt mit sauberem Stahlschrott. Vermeiden Sie verunreinigten Schrott, der Kupfer (>0,20%) oder Zinn (>0,015%) enthält, die nicht entfernt werden können und beim Gießen Heißkurzschlüsse verursachen.
Schritt 2 - Entkohlung: Einblasen von Sauerstoff, um den Kohlenstoff auf den Zielbereich zu reduzieren, während die Temperatur bei 1.620-1.650°C gehalten wird. Für Mn18Cr2 liegt der Zielkohlenstoff bei 1,15-1,35%. Eine Überhitzung über 1.680°C führt zu einer übermäßigen Manganoxidation (MnO-Schlackenverlust von 3-5%).
Schritt 3 - Entschwefelung: Fügen Sie Kalziumkarbid (CaC₂) oder Kalziumsilicid hinzu, um einen Schwefelgehalt <0,015% zu erreichen. Schwefel bildet niedrigschmelzende MnS-Einschlüsse (Schmelzpunkt 1.610 °C), die beim Erstarren heiße Risse erzeugen.
Sekundärmetallurgie: Pfannenraffinierofen (LRF)
Umfüllen des geschmolzenen Stahls in den Pfannenschmelzofen zur Entgasung und Kontrolle der Einschlüsse:
- Argon Rühren: Von unten mit Argon bei 40-80 l/min für 15-25 Minuten eingeblasen, um nichtmetallische Einschlüsse (Al₂O₃, SiO₂) in die Schlackenschicht zu flotieren. Ziel-Einschlussdichte
- Vakuumentgasung (optional für kritische Teile): Legen Sie ein Vakuum von 50-100 Pa für 8-12 Minuten an, um Wasserstoff auf <2 ppm und Stickstoff auf <80 ppm zu reduzieren. Wasserstoffporosität ist bei Gussteilen mit dickem Querschnitt katastrophal, da eingeschlossenes Gas während der Erstarrung nicht entweichen kann.
- Legierungszusatz: Fügen Sie Ferrochrom, Ferromangan und Ferrosilizium hinzu, um die Endchemie anzupassen. Eine Überschreitung des Manganwertes um mehr als 1,5% über dem Zielwert verschwendet teure Ferrolegierungen und erhöht die Schrumpfungsneigung.
Profi-Tipp: Für ThyssenKrupp KB75-110-Mäntel mit einem Gewicht von 80-120 Tonnen fordern Sie bitte Berichte über die Pfannenchemie an, aus denen hervorgeht, dass ≥3 Schmelzen gemischt wurden, um eine homogene Zusammensetzung zu erreichen. Einhitze-Gussstücke dieser Größe weisen Zusammensetzungsgradienten von mehr als ±2% Mn von oben nach unten auf, wodurch Zonen mit unterschiedlicher Härte und Verschleißfestigkeit entstehen.
Gießverfahren für extreme Querschnittsdicken
Das Gießen eines 100-Tonnen-Mantels mit Wandstärken von 150 mm (dünne Abschnitte) bis 450 mm (starke Verschleißzonen) stellt besondere Herausforderungen an die Erstarrung. Durch unkontrolliertes Abkühlen entstehen Lunker, heiße Risse und Eigenspannungen, die zu vorzeitigem Versagen führen.
Werkzeugkonstruktion und Anschnittsystemtechnik
Optimierung des Öffnungsverhältnisses: Verwenden Sie bei dickwandigen Manganstahlgussteilen ein Anguss-Anguss-Verhältnis von 1:2:4, um die Metallgeschwindigkeit während der Formfüllung unter 0,8 m/s zu halten. Bei höheren Geschwindigkeiten wird Schlacke mitgerissen und es entstehen Turbulenzen, die Oxidschichten (FeO, MnO) im Gussstück zurückhalten.
Steigleitungsdimensionierung: Berechnen Sie das Volumen des Steigrohrs nach der Caine-Methode mit einer Sicherheitsspanne von 20%. Für einen zylindrischen Abschnitt mit 400 mm Durchmesser und 500 mm Höhe:
Speiservolumen = Gussvolumen × (1 + Schrumpfung%) × Sicherheitsfaktor
= (π × 0,2² × 0,5) m³ × 1,05 × 1,20
= 0.079 m³
Ein unzureichendes Speiservolumen führt zu einer über das gesamte Gussteil verteilten Mikroporosität, die mit einer Standard-Ultraschallprüfung bei einer Frequenz von 2,25 MHz nicht erkannt werden kann.
Erstarrungssimulation und Prozessvalidierung
Vor dem Gießen der Gussteile für die Produktion verwenden namhafte Hersteller von Kreiselbrecherteilen die Simulationssoftware ProCAST oder MAGMASOFT zur Vorhersage:
- Hot Spot-Standorte: Identifizieren Sie die Bereiche, die zuletzt erstarren (typischerweise an geometrischen Übergängen), wo sich Lunker bilden werden. Ändern Sie die Platzierung der Speiser, um eine gerichtete Erstarrung in Richtung der Speiser zu gewährleisten.
- Verteilung der Abkühlungsrate: Vergewissern Sie sich, dass die Abkühlungsgeschwindigkeit während des gesamten Gusses innerhalb von 0,3-0,8 °C/Sekunde bleibt. Eine schnellere Abkühlung führt zur Bildung von sprödem Martensit; eine langsamere Abkühlung ermöglicht eine Kornvergröberung, die die Zähigkeit verringert.
- Eigenspannungsvorhersage: Modellieren Sie thermische Gradienten, um Bereiche mit hoher Beanspruchung zu identifizieren, die eine lokale Wärmebehandlung oder Konstruktionsänderung erfordern.
Wasserabschrecken: Festhalten der austenitischen Struktur
Manganstahl muss von 1.050 bis 1.100 °C wassergehärtet werden, um die austenitische kubisch-flächenzentrierte Kristallstruktur (FCC) einzufrieren und Karbidausscheidungen zu verhindern. Diese Wärmebehandlung ist von entscheidender Bedeutung - unsachgemäß abgeschreckte Mäntel versagen bei 30-40% der erwarteten Nutzungsdauer.
Erwärmungsprotokoll für Massivgussstücke
Schritt 1 - Vorwärmen: Bei Gussteilen >30 Tonnen langsam mit 150°C/Stunde auf 600°C vorwärmen und mindestens 4 Stunden lang halten. Dies verhindert Thermoschockrisse durch schnellen Temperaturanstieg in dicken Profilen mit niedriger Wärmeleitfähigkeit (λ = 12-18 W/m-K für Manganstahl gegenüber 50 W/m-K für Kohlenstoffstahl).
Schritt 2 - Lösungsglühen: Aufheizen auf 1.050-1.100°C bei kontrollierter Geschwindigkeit von 80-120°C/Stunde. Für einen 100-Tonnen-Mantel mit 400 mm Querschnittsdicke beträgt die Gesamterhitzungszeit 18-24 Stunden. 6-10 Stunden auf der Temperatur halten, um die Chromkarbide (Cr₇C₃) wieder vollständig in die Austenitmatrix aufzulösen.
Schritt 3 - Schnelles Abschrecken: Überführen Sie das Gussteil innerhalb von 3 Minuten nach dem Herausziehen des Ofens in den Wasserabschrecktank. Die Wassertemperatur muss bei 18-25°C gehalten werden, wobei die Umwälzrate ausreicht, um eine Abkühlungsrate von >50°C/Minute in der Gussmitte zu erreichen. Bei unzureichender Abschreckrate kommt es zwischen 650-850°C zu Karbidausscheidungen, die ein sprödes Netzwerk bilden, das bei Stößen reißt.
Beibehaltener Austenit Nachweis
Die metallographische Untersuchung nach dem Abschrecken muss >90% Restaustenit gemäß ASTM E975 bestätigen. Die Röntgenbeugungsanalyse an 5 Stellen des Gussteils sollte Folgendes zeigen:
- Austenit (γ-Phase): ≥90% Volumenanteil
- Martensit/Ferrit: <5% Volumenanteil
- Karbide: <5% Volumenanteil (erscheint als kleine diskrete Partikel, nicht als Korngrenzennetzwerke)
Gussstücke mit einem Karbidgehalt von >10% zeigen ein sprödes Verhalten - die Kerbschlagarbeit fällt von 60-80 J (richtig abgeschreckt) auf <20 J (unsachgemäß abgeschreckt).
Präzisionsbearbeitung von Multi-Tonnen-Komponenten
Die Bearbeitung eines 150 Tonnen schweren Kreiselbrechermantels mit einer Maßtoleranz von ±0,5 mm erfordert spezielle Hochleistungs-CNC-Maschinen und Vorrichtungsstrategien, die eine Durchbiegung unter den Schnittkräften verhindern.
Anforderungen an Werkzeugmaschinen
Für ThyssenKrupp KB75-110-Mäntel (Außendurchmesser 2.800-3.200mm, Höhe 1.800-2.200mm) sind die folgenden Maschinenfähigkeiten zwingend erforderlich:
- Vertikaldrehmaschine: Mindestens 4.000 mm Schwenkdurchmesser, 400 kN Tischbelastbarkeit. Eine unzureichende Steifigkeit verursacht Ratterschwingungen, die eine Oberflächengüte von >Ra 6,3 μm und einen Maßfehler von mehr als ±1,5 mm verursachen.
- Leistung der Spindel: ≥150 kW Dauerleistung zur Aufrechterhaltung einer Schnittgeschwindigkeit von 40-60 m/min in Mn18Cr2 (Härte 220-240 HBW). Eine geringere Leistung führt dazu, dass das Werkzeug eher reibt als schneidet, wodurch die Oberfläche auf >400 HBW kaltverfestigt wird und der Werkzeugverschleiß beschleunigt wird.
- Material des Werkzeugs: Keramische Wendeplatten (Al₂O₃ + TiC) oder CBN (kubisches Bornitrid) für Schruppschnitte. Hartmetalleinsätze versagen bei der Bearbeitung von kaltverfestigtem Manganstahl aufgrund des schnellen Kraterverschleißes innerhalb von 15-20 Minuten.
Befestigungs- und Bezugsstrategie
Montage Schnittstelle: Bearbeiten Sie die Montageflanschfläche in einer einzigen Aufspannung, um eine Rechtwinkligkeit von 0,08 mm TIR zur Bohrungsmittellinie zu gewährleisten. Die Bearbeitung in mehreren Aufspannungen führt zu zusammengesetzten Bezugsfehlern, die eine exzentrische Rotation und einen beschleunigten Verschleiß der Laufbuchse verursachen.
Schwingungsdämpfung: Bei dünnwandigen Profilen (<200 mm) sind die inneren Hohlräume mit einem Sand-Epoxid-Gemisch zu füllen, um das Dämpfungsverhältnis zu erhöhen und harmonische Resonanzen bei einer Eigenfrequenz von 180-250 Hz (typisch für große Manganstahlgussteile) zu verhindern.
Normen für die zerstörungsfreie Prüfung zur Qualitätssicherung
Die Erkennung von Innenfehlern in Kreiselbrecherteilen erfordert aufgrund der schwierigen Materialeigenschaften und der extremen Querschnittsdicke mehrere ZfP-Techniken.
Protokoll der Ultraschallprüfung (UT)
Standard-UT nach ASTM E94 mit einer Frequenz von 2,25 MHz kann Defekte in Manganstahl aufgrund der hohen Dämpfung (α = 35-50 dB/m gegenüber 5-8 dB/m für Kohlenstoffstahl) nicht zuverlässig erkennen. Erweitertes Protokoll erfordert:
- Frequenzreduzierung: Verwenden Sie 1,0-MHz-Schallköpfe, um die Eindringtiefe bei dicken Schnitten >300 mm zu erhöhen. Dies verringert die räumliche Auflösung, ermöglicht aber die Erkennung großer Lunker (>20 mm Durchmesser).
- Scherwellenprüfung: Anwendung von 45°-Scherwellenwandlern zur Erkennung von flächigen Fehlern (Warmrisse, Risse), die parallel zur Gussoberfläche ausgerichtet sind und bei der Druckwellenprüfung nicht erkannt werden.
- Kriterien für die Akzeptanz: Keine Angaben bei einer äquivalenten Reflektorgröße >3% der Querschnittsdicke. Bei einem 400-mm-Wandabschnitt beträgt der maximal zulässige Fehler 12 mm Durchmesser.
Röntgenuntersuchung für kritische Zonen
Für Verschleißzonen, die einer maximalen Druckbelastung (1.000+ MPa) ausgesetzt sind, bietet die Durchstrahlungsprüfung nach ASTM E1742 eine höhere Empfindlichkeit bei der Fehlererkennung:
- Energieniveau: 9 MeV-Linearbeschleuniger erforderlich, um 450 mm lange Manganstahlprofile zu durchdringen. Herkömmliche 320 kV-Röntgenstrahlen reichen für Dicken >120 mm nicht aus.
- Bildqualität: Die Empfindlichkeit des ASTM-Penetrameters muss 2-2T erreichen (2% Dickenempfindlichkeit bei 2T sichtbarem Draht). Dies gewährleistet die Erkennung von Schrumpfungsporositätsclustern ≥2% Flächenanteil.
- Deckung: 100% Röntgenaufnahme aller Abschnitte mit einer Dicke von mehr als 300 mm, mindestens 30% Überlappung zwischen benachbarten Aufnahmen zur Vermeidung von Blindzonen.
Dimensionsprüfung mit großformatigem CMM
Bei der abschließenden Maßprüfung von Kreiselbrechergehäusen und -konkaven muss die komplexe 3D-Geometrie anhand der OEM-Spezifikationen mit einer Unsicherheit von <±0,15 mm überprüft werden. Dies erfordert Koordinatenmessgeräte, die für ultraschwere Teile ausgelegt sind:
- Messvolumen: Mindestens 4.000 × 4.000 × 3.000 mm (X-Y-Z) zur Aufnahme der größten ThyssenKrupp KB75-110 Komponenten.
- Volumetrische Genauigkeit: ±(3,5 + L/300) μm gemäß ISO 10360-2, wobei L die gemessene Länge in mm ist. Bei einem Mantel mit einem Durchmesser von 3.000 mm beträgt der maximal zulässige Fehler ±13,5 μm.
- Sondierungsstrategie: Messung des Stauchungsprofils an 360 Punkten (alle 1° um den Umfang) auf 5 Höhenniveaus, um die Toleranz der Umhüllung von ±0,5 mm zu überprüfen. Die statistische Analyse muss Cpk ≥1,33 für die kritischen Abmessungen ergeben.
Häufige Fertigungsfehler und deren Ursachen
Die Analyse der vorzeitigen Ausfälle von Kreiselbrecherteilen zeigt wiederkehrende Defektmuster, die mit einer unzureichenden Prozesskontrolle zusammenhängen:
| Defekt Typ | Visuelle/prüfende Beweise | Grundlegende Ursache | Versagenskonsequenz |
| Unterirdische Schrumpfung Hohlraum | UT-Anzeige >50mm Durchmesser in 80-150mm Tiefe, an der Oberfläche nicht sichtbar | Unzureichendes Speiservolumen oder unsachgemäße Anschnitte verursachen isolierte Flüssigmetallpools | Rissausbreitung vom Hohlraum zur Oberfläche bei 3.000-5.000 Stunden, plötzlicher Riss |
| Heiße Tränenrisse | Unregelmäßiges Rissmuster an Schnittübergängen, sichtbar durch MT/PT, senkrecht zur maximalen Spannung ausgerichtet | Übermäßiger Schwefel (>0,025%), der niedrig schmelzende MnS-Schichten bildet, oder unzureichende Speisung des Speisers während der Endverfestigung | Fortschreitendes Risswachstum unter zyklischer Belastung, Ablösung der Auskleidung vom Hauptrahmen |
| Karbid-Netzwerke | Kontinuierliche spröde Phase an den Korngrenzen bei 200-facher Vergrößerung sichtbar, Härte >400 HBW im abgeschreckten Zustand | Langsame Abschreckgeschwindigkeit (<30°C/min) ermöglicht Karbidausscheidungen zwischen 650-850°C | Sprödbruch mit minimaler plastischer Verformung, oft innerhalb von 2.000 Stunden |
| Inklusion Streicher | Lineare Anordnungen von Al₂O₃- oder SiO₂-Teilchen, die in der Makroätzung sichtbar sind, reduzierte Duktilität bei der Zugprüfung | Unzureichende Entschlackung der Pfanne, Schlackeneinschluss bei turbulenter Formfüllung | Delamination an Einschlussstringern unter Druckbelastung, Abplatzen der Verschleißoberfläche |
| Risse abschrecken | Radiale Risse von der Bohrung zum Außendurchmesser, oft an geometrischen Unstetigkeiten, die während der Wasserabschreckung entstanden sind | Thermoschock durch übermäßigen Gradienten der Abschreckgeschwindigkeit (>150°C Temperaturunterschied über den Abschnitt) | Sofortige Ablehnung, Teil unbrauchbar. Tritt bei <1% von Gussteilen mit ordnungsgemäßem Vorwärmprotokoll auf. |
Kriterien für die Lieferantenqualifikation für kritische Kreiselbrecherteile
Bei der Evaluierung Lieferanten von Kreiselbrecherteilen für ThyssenKrupp KB63-89 oder KB75-110 Geräte sollten die Beschaffungsteams die folgenden Fertigungsmöglichkeiten prüfen:
Technische Infrastruktur der Gießerei
- Schmelzleistung: Mindestens 80-Tonnen-EAF mit Pfannenveredelungsofen. Kleinere Schmelzen erfordern mehrere Gießvorgänge, die bei großen Gussstücken zu kalten Fugen und Schwankungen in der Zusammensetzung führen.
- Ausrüstung zum Ausgießen: An einem Brückenkran montierte Teekannenpfannen mit einer Kapazität von mehr als 100 Tonnen und Durchflussregelung im Verteiler zur Aufrechterhaltung einer konstanten Gießgeschwindigkeit ±5%.
- Wärmebehandlungsofen: Wagenboden- oder Herdwagenofen mit einer Kapazität von 150+ Tonnen, ±10°C Temperaturgleichmäßigkeit gemäß AMS 2750E. Chargenöfen mit einem Fassungsvermögen von weniger als 80 Tonnen können nicht mit den größten ThyssenKrupp-Mänteln betrieben werden.
- Quench-System: Eintauchbecken von mindestens 6 m × 6 m × 5 m Tiefe mit einer Umwälzleistung von 8.000 l/min, um die Wassertemperatur während des Abschreckens eines 100-Tonnen-Gussteils auf <30 °C zu halten.
Qualitätssystem und Rückverfolgbarkeit
- ISO 9001 + IATF 16949: Zertifizierung speziell für den Schwerguss, die eine dokumentierte Prozesskontrolle und kontinuierliche Verbesserung nachweist.
- Rückverfolgbarkeit von Wärme: Lasergravierte Gussstück-Identifikation mit Verknüpfung zu spezifischer Schmelznummer, Gießdatum und Wärmebehandlungszyklus. Ermöglicht eine Ursachenanalyse bei vorzeitigem Versagen.
- Metallurgisches Labor: Vor-Ort-Kapazitäten für chemische Analysen (OES), mechanische Prüfungen (Universal-Zugmaschine mit einer Kapazität von ≥2.000 kN) und Metallografie. Die Vergabe dieser Prüfungen an Dritte verzögert das Feedback und verhindert eine Prozessanpassung in Echtzeit.
Technische Unterstützung und FEA-Fähigkeit
- Erstarrungssimulation: ProCAST oder gleichwertige Software zur Validierung des Gussentwurfs vor der Produktion. Fordern Sie Simulationsberichte an, die die vorhergesagten Lunkerstellen und Abhilfestrategien aufzeigen.
- Stress-Analyse: FEA-Modellierung der tatsächlichen Betriebslasten zur Überprüfung der strukturellen Integrität. Bei Zahnkranzbaugruppen und Exzentergehäusen ist zu bestätigen, dass die Spannungskonzentrationen unter der Materialermüdungsgrenze bleiben (typischerweise 180-220 MPa für legierten Stahlguss).
- Reverse Engineering: 3D-Scanner (Genauigkeit ±0,05 mm) zur Digitalisierung verschlissener OEM-Teile und zur Erstellung von CAD-Modellen für den Modellbau. Diese Fähigkeit ist wichtig, wenn keine OEM-Zeichnungen verfügbar sind.
Total Cost of Ownership: Premium-Herstellung vs. kostengünstige Alternativen
Beschaffungsentscheidungen für Teile von Kreiselbrechern werden häufig auf der Grundlage der Anschaffungskosten getroffen, doch dieser Ansatz ignoriert den dominierenden Einfluss der Lebensdauer auf die Gesamtbetriebskosten. Betrachten wir einen Vergleich des KB75-110-Mantels:
Szenario A: Lieferant von Premium-Kreiselbrecherteilen
- Kosten pro Einheit: $185.000
- Lebensdauer: 11.500 Stunden (geeignete Mn22Cr2-Legierung, vollständige UT/RT-Prüfung, CMM-Verifizierung)
- Kosten pro Betriebsstunde: $16.09
Szenario B: Kostengünstiger alternativer Anbieter
- Stückkosten: $128.000 (31% Ersparnis beim Kaufpreis)
- Lebensdauer: 5.800 Stunden (allgemeine Mn18-Legierung, nur Sichtprüfung, keine Zertifizierung der Wärmebehandlung)
- Kosten pro Betriebsstunde: $22.07
- Zusätzlicher ungeplanter Austausch: 1 zusätzliche Auswechslung pro Jahr
Jährliche Gesamtkosten (unter der Annahme von 8.000 Betriebsstunden/Jahr):
- Szenario A: $128.700 Mantelkosten + $85.000 geplante Umrüstungsarbeiten = $213,700
- Szenario B: $221.800 Mantelkosten + $170.000 Arbeitsaufwand (2× Auswechseln) + $68.000 Produktionsausfall (zusätzliche 8 Stunden Ausfallzeit) = $459,800
Die "Low-Cost"-Option kostet jährlich das 2,15-fache, wenn Arbeits- und Ausfallzeiten eingerechnet werden. Bei dieser Berechnung sind Sekundärkosten wie Eilfracht bei Notfällen oder Schäden am Großrechner durch Mantelbruch nicht berücksichtigt.
Exzellente Fertigung als Zuverlässigkeitsversicherung
Die Herstellung von fehlerfreien Kreiselbrecherteilen für ThyssenKrupp Anlagen erfordert die Integration von fortschrittlicher Stahlherstellung, Präzisionsgusssimulation, strenger Wärmebehandlungskontrolle und umfassender zerstörungsfreier Prüfung. Bei Bauteilen mit einem Gewicht von 8 bis 150 Tonnen und einer Querschnittsdicke von mehr als 400 mm führen geringfügige Abweichungen in der Legierungszusammensetzung, der Abschreckrate oder der Maßgenauigkeit zu Fehlern, die erst nach 3.000 bis 5.000 Betriebsstunden auftreten - lange nach dem Einbau, aber weit vor der erwarteten Lebensdauer.
Beschaffungsteams müssen Qualifikationsstandards für Lieferanten durchsetzen, die die Fähigkeit zur Pfannenveredelung, die Kapazität von Wärmebehandlungsöfen und die Messgenauigkeit von KMGs überprüfen. Die Anforderung von Materialzertifikaten, Erstarrungssimulationsberichten und UT-Abnahmekriterien vor dem Kauf verhindert die Annahme von minderwertigen Gussteilen, die vorzeitig versagen. Die Einsparungen von 31% Stückkosten bei nicht qualifizierten Kreiselbrecherlieferanten führen zu 115% höheren Gesamtkosten, wenn die Verkürzung der Lebensdauer und die ungeplanten Ausfallzeiten berücksichtigt werden.
Verlangen Sie eine umfassende Dokumentation des Herstellungsprozesses - chemische Zusammensetzung der Pfanne, Abschreckkurven, UT-Scan-Aufzeichnungen und CMM-Prüfberichte -, bevor Sie die Lieferung von Kreiselbrecherteilen akzeptieren. Überprüfen Sie die Einhaltung der Prozesse im Werk des Lieferanten, wenn die Lebensdauer und nicht der Kaufpreis von der Wertkontrolle der Komponenten abhängt.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish