

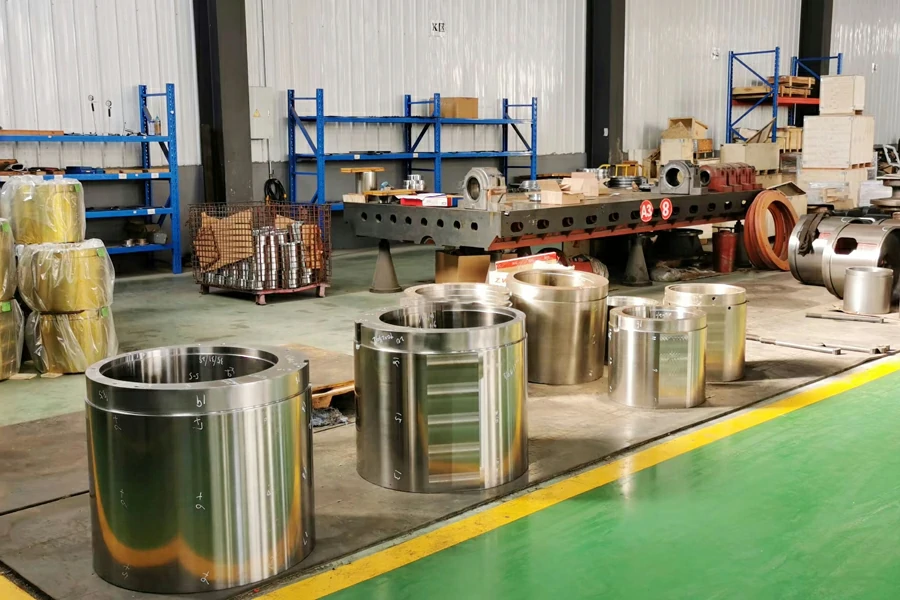
 Döner Kırıcı Parçaları fabrikası
Şili'deki bir bakır madeni, orijinal olarak 12.000 saatlik hizmet ömrü için tasarlanmış bir bileşen olan ThyssenKrupp KB63-89 döner kırıcıda 4.200 çalışma saatinde mantonun tamamen parçalandığını belgeledi. Arıza sonrası metalürjik analiz, kırma yüzeyinin 120 mm altında bulunan 80 mm çapını aşan yüzey altı büzülme boşluklarını ortaya çıkardı. Yetersiz ultrasonik test protokolü nedeniyle tespit edilemeyen bu boşluklar, 850-1.100 MPa'lık döngüsel basınç yükleri altında makro çatlaklara dönüştü. Katastrofik arıza, 45.000 TPD'lik bir operasyonda $340.000 acil durum değişimine ve 12 günlük üretim kaybına mal oldu.
Bu vaka, özellikle 8 ila 150 ton arasında değişen ultra ağır dökümler olmak üzere döner kırıcı parçalarının üretiminin neden geleneksel döküm uygulamalarının çok ötesinde özel dökümhane yetenekleri gerektirdiğini göstermektedir. Aşırı kesit kalınlığı, zorlu metalürjik özellikler ve hassas işleme toleranslarının birleşimi, küçük sapmaların erken arızaya neden olduğu dar bir proses penceresi oluşturur. Döner kırıcı parçaları tedarikçilerini değerlendiren satın alma ekipleri için bu üretim kritikliklerini anlamak, kusurlu bileşenlerin kabul edilmesini önlemek için çok önemlidir.
Primer Döner Kırıcı Bileşenleri için Malzeme Seçimi
Döner kırıcı parçaları için malzeme spesifikasyonu, çelişkili gereksinimleri dengelemelidir: Mohs sertliği 6-7 olan cevherin işlenmesinden kaynaklanan aşındırıcı aşınmaya direnmek için yeterli sertlik ve jikle beslemeli çalışma sırasında darbe enerjisini emmek için yeterli tokluk. Bu, sünek bir çekirdeği korurken mekanik deformasyon yoluyla yüzey sertliğini artıran işle sertleşen alaşımlar gerektirir.
Aşınma Bileşenleri için Yüksek Manganlı Çelik Kaliteleri
ThyssenKrupp KB63-89 ve KB75-110 döner kırıcılar için mantolar ve konkavlar tipik olarak aşağıdaki östenitik manganez çelik kalitelerini belirtir:
| Malzeme Sınıfı | Kimyasal Bileşim (%) | Döküm Sertliği (HBW) | İşle Sertleştirilmiş Sertlik (HBW) | Uygulama |
| Mn18Cr2 (ASTM A128 Sınıf C) | C: 1.1-1.4 Mn: 17.0-19.0 Cr: 1.8-2.5 Si: 0,4-0,7 | 200-240 | 480-550 | Aşındırıcı cevher için standart hizmet mantoları ve konkavlar (Ai 0.30-0.50) |
| Mn22Cr2 (Modifiye Yüksek Mn) | C: 1.2-1.5 Mn: 21.0-23.0 Cr: 2.0-2.8 Si: 0,5-0,8 | 220-260 | 520-600 | Yüksek derecede aşındırıcı takonit veya kuvarsit (Ai >0,50) işleyen ağır hizmet uygulamaları |
| Mn13Cr2Mo (Yüksek Dayanıklılık Sınıfı) | C: 1.0-1.3 Mn: 12.0-14.0 Cr: 1.8-2.3 Mo: 0.8-1.2 | 180-220 | 450-520 | Yüksek cevher yeterliliğine sahip darbe ağırlıklı uygulamalar (UCS >180 MPa) |
1,5%'nin üzerindeki karbon içeriği, tane sınırlarında kırılgan krom karbür ağlarının oluşması riskini taşır ve ISO 148-1 uyarınca darbe tokluğunu <20 J'ye düşürür. Tersine, 1,0%'nin altındaki karbon östenit stabilizasyonunu yetersiz kılarak servis sırasında gevrek kırılmaya neden olan martenzitik dönüşüme izin verir.
Yapısal Bileşenler için Alaşımlı Çelik
ThyssenKrupp döner kırıcı ana şasileri, örümcek tertibatları ve eksantrik muhafazaları için - aşındırıcı aşınma yerine çekme yüklemesine maruz kalan bileşenler - döküm alaşımlı çelikler belirtilmiştir:
- ZG35CrMo (0,35% C, 1,0% Cr, 0,25% Mo): Su verme ve temperlemeden sonra 650-750 MPa çekme dayanımı. Kesit kalınlığının 200-350 mm'ye ulaştığı eksantrik gövdeler ve dişli kutuları için kullanılır.
- ZG42CrMo (0,42% C, 1,0% Cr, 0,30% Mo): Çekme mukavemeti 800-900 MPa. Yüksek stresli örümcek kolları ve 5.000 kN'yi aşan dinamik yüklere maruz kalan süspansiyon tertibatları için belirlenmiştir.
Ultra Ağır Dökümler için Çelik Üretimi ve Pota Metalurjisi
Kusursuz döner kırıcı parçalarının üretimi, eriyik kimyasının ve temizliğinin hassas bir şekilde kontrol edilmesiyle başlar. Kesit kalınlığı 300 mm'yi aşan 50+ tonluk dökümler için geleneksel elektrik ark ocağı (EAF) ergitme tek başına yetersizdir; gerekli saflığa ulaşmak için ikincil metalürji zorunludur.
Birincil Eritme: Elektrik Ark Ocağı Protokolü
Adım 1 - Şarj Kompozisyonu: Temiz çelik hurdası ile harmanlanmış yüksek saflıkta pik demir (C: 3,8-4,2%, Si: 0,8-1,2%) kullanın. Bakır (>0.20%) veya kalay (>0.015%) içeren kontamine hurdadan kaçının, bunlar çıkarılamaz ve döküm sırasında sıcak kısalığa neden olur.
Adım 2 - Dekarbürizasyon: Sıcaklığı 1.620-1.650°C'de tutarken karbonu hedef aralığa düşürmek için oksijen enjekte edin. Mn18Cr2 için hedef karbon 1,15-1,35%'dir. 1.680°C'nin üzerinde aşırı ısıtma aşırı manganez oksidasyonuna neden olur (3-5% MnO cüruf kaybı).
Adım 3 - Kükürt Giderme: <0,015% sülfür elde etmek için kalsiyum karbür (CaC₂) veya kalsiyum silisit ekleyin. Sülfür, katılaşma sırasında sıcak yırtıklar oluşturan düşük erime noktalı MnS inklüzyonları (erime noktası 1.610°C) oluşturur.
İkincil Metalurji: Pota Arıtma Fırını (LRF)
Erimiş çeliği gazdan arındırma ve inklüzyon kontrolü için pota arıtma fırınına aktarın:
- Argon Karıştırma: Metalik olmayan inklüzyonları (Al₂O₃, SiO₂) cüruf tabakasına yüzdürmek için 15-25 dakika boyunca 40-80 L / dak'da alttan üflemeli argon. Hedef inklüzyon yoğunluğu
- Vakumlu Gaz Giderme (Kritik Parçalar için Opsiyonel): Hidrojeni <2 ppm'e ve nitrojeni <80 ppm'e düşürmek için 8-12 dakika boyunca 50-100 Pa vakum uygulayın. Hidrojen gözenekliliği, katılaşma sırasında sıkışan gaz kaçamadığı için kalın kesitli dökümlerde yıkıcıdır.
- Alaşım İlavesi: Nihai kimyayı ayarlamak için ferrokrom, ferromanganez ve ferrosilikon ekleyin. Manganezin hedefin >1,5% üzerinde aşılması pahalı ferroalyajı israf eder ve büzülme eğilimini artırır.
Pro-Tip: 80-120 ton ağırlığındaki ThyssenKrupp KB75-110 mantolar için, homojen bileşim elde etmek üzere harmanlanmış ≥3 ısıtmayı gösteren pota kimyası raporları talep edin. Bu boyuttaki tek ısıtmalı dökümler, yukarıdan aşağıya ±2% Mn'yi aşan bileşim gradyanları sergileyerek farklı sertlik ve aşınma direncine sahip bölgeler oluşturur.
Aşırı Kesit Kalınlığı için Döküm Prosesi
Duvar kalınlığı 150 mm (ince kesitler) ile 450 mm (ağır aşınma bölgeleri) arasında değişen 100 tonluk bir mantonun dökülmesi benzersiz katılaştırma zorlukları ortaya çıkarır. Kontrolsüz soğutma, erken arızaya neden olan büzülme boşlukları, sıcak yırtıklar ve artık gerilim yaratır.
Kalıp Tasarımı ve Yolluk Sistemi Mühendisliği
Yolluk Oranı Optimizasyonu: Kalın kesitli manganlı çelik dökümlerde, kalıp dolumu sırasında metal hızını 0,8 m/s'nin altında tutmak için 1:2:4 yolluk-yolluk-kapak oranı kullanın. Daha yüksek hızlar cürufu sürükler ve döküm içinde oksit filmlerini (FeO, MnO) hapseden türbülans oluşturur.
Yükseltici Boyutlandırma: 20% güvenlik marjı ile Caine yöntemini kullanarak yükseltici hacmini hesaplayın. 400mm çapında ve 500mm yüksekliğinde silindirik bir kesit için:
Yükseltici Hacmi = Döküm Hacmi × (1 + Çekme%) × Güvenlik Faktörü
= (π × 0,2² × 0,5) m³ × 1,05 × 1,20
= 0.079 m³
Yetersiz yükseltici hacmi, döküm boyunca 2,25 MHz frekansında standart ultrasonik test ile tespit edilemeyen dağınık mikro gözeneklilik oluşturur.
Katılaştırma Simülasyonu ve Süreç Doğrulaması
Saygın döner kırıcı parça tedarikçileri, üretim dökümlerini dökmeden önce tahmin yapmak için ProCAST veya MAGMASOFT simülasyon yazılımını kullanır:
- Sıcak Nokta Konumları: Büzülme boşluklarının oluşacağı en son katılaşan bölgeleri (tipik olarak geometrik geçişlerde) belirleyin. Besleyicilere doğru yönlü katılaşmayı sağlamak için yükseltici yerleşimini değiştirin.
- Soğutma Oranı Dağılımı: Döküm boyunca soğuma hızının 0,3-0,8°C/saniye aralığında kaldığını doğrulayın. Daha hızlı soğutma kırılgan martenzit oluşturur; daha yavaş soğutma tokluğu azaltan tane irileşmesine izin verir.
- Artık Gerilme Tahmini: Lokalize ısıl işlem veya tasarım değişikliği gerektiren yüksek stresli bölgeleri belirlemek için termal gradyanları modelleyin.
Suda Su Verme: Östenitik Yapıda Kilitlenme
Manganez çeliği, östenitik yüz merkezli kübik (FCC) kristal yapıyı dondurmak ve karbür çökelmesini önlemek için 1.050-1.100°C arasında su ile söndürülmelidir. Bu ısıl işlem kritik öneme sahiptir; yanlış su verilmiş mantolar beklenen hizmet ömrünün 30-40%'sinde başarısız olur.
Masif Dökümler için Isıtma Protokolü
Adım 1 - Ön ısıtma: 30 tondan fazla dökümler için, 150°C/saat hızla 600°C'ye kadar yavaşça ön ısıtma yapın ve en az 4 saat bekletin. Bu, düşük ısı iletkenliğine sahip kalın kesitlerde hızlı sıcaklık artışından kaynaklanan termal şok çatlamasını önler (manganez çeliği için λ = 12-18 W/m-K, karbon çeliği için 50 W/m-K).
Adım 2 - Çözelti Tavlama: 80-120°C/saat kontrollü hızda 1.050-1.100°C'ye ısıtın. 400 mm kesit kalınlığına sahip 100 tonluk bir manto için toplam ısıtma süresi 18-24 saattir. Krom karbürlerin (Cr₇C₃) östenit matrisine tamamen çözünmesi için 6-10 saat sıcaklıkta tutun.
Adım 3 - Hızlı Söndürme: Fırın çıkışından sonraki 3 dakika içinde dökümü su verme tankına aktarın. Döküm merkezinde >50°C/dakika soğutma hızı elde etmek için yeterli sirkülasyon hızı ile su sıcaklığı 18-25°C'de tutulmalıdır. Yetersiz su verme hızı 650-850°C arasında karbür çökelmesine neden olur ve darbe altında çatlayan kırılgan bir ağ oluşturur.
Tutulan Östenit Doğrulaması
Söndürme sonrası metalografik inceleme ASTM E975 uyarınca >90% tutulmuş östeniti doğrulamalıdır. Döküm boyunca 5 noktada X-ışını kırınım analizi göstermelidir:
- Östenit (γ-fazı): ≥90% hacim oranı
- Martensit/Ferrit: <5% hacim fraksiyonu
- Karbürler: <5% hacim oranı (tane sınırı ağları değil, küçük ayrık parçacıklar olarak görünür)
10%'den fazla karbür içeren dökümler kırılgan davranış sergiler -arpi darbe enerjisi 60-80 J'den (uygun şekilde su verilmiş) <20 J'ye (uygun olmayan şekilde su verilmiş) düşer.
Çok Tonlu Bileşenlerin Hassas İşlenmesi
150 tonluk bir döner kırıcı mantosunun ±0,5 mm boyutsal toleransla işlenmesi, kesme kuvvetleri altında sapmayı önleyen özel ağır hizmet CNC ekipmanı ve sabitleme stratejileri gerektirir.
Makine Takım Gereksinimleri
ThyssenKrupp KB75-110 mantolar (dış çap 2.800-3.200 mm, yükseklik 1.800-2.200 mm) için aşağıdaki makine özellikleri zorunludur:
- Dikey Torna Tezgahı: Minimum 4.000 mm salınım çapı, 400 kN tabla yükü kapasitesi. Yetersiz rijitlik, yüzey finisajı >Ra 6,3 μm ve ±1,5 mm'yi aşan boyutsal salgıya neden olan titreşime neden olur.
- İş Mili Gücü: Mn18Cr2'de (sertlik 220-240 HBW) 40-60 m/dak kesme hızını korumak için ≥150 kW sürekli güç. Daha düşük güç, kesme yerine takımın sürtünmesine, yüzeyin >400 HBW'ye kadar sertleşmesine ve takım aşınmasının hızlanmasına neden olur.
- Alet Malzemesi: Kaba kesimler için seramik kesici uçlar (Al₂O₃ + TiC) veya CBN (kübik bor nitrür). Karbür kesici uçlar, işle sertleştirilmiş manganlı çelik işlenirken hızlı krater aşınması nedeniyle 15-20 dakika içinde arızalanır.
Fikstürleme ve Datum Stratejisi
Montaj Arayüzü: Delik merkez hattına 0,08 mm TIR içinde diklik sağlamak için montaj flanşı yüzeyini tek bir kurulumda işleyin. Çoklu kurulum işlemleri, eksantrik dönüşe ve hızlandırılmış gömlek aşınmasına neden olan bileşik referans hatalarına yol açar.
Titreşim Sönümleme: İnce duvarlı kesitlerde (<200 mm), sönümleme oranını artırmak ve 180-250 Hz doğal frekansta (büyük manganlı çelik dökümler için tipik) harmonik rezonansı önlemek için iç boşlukları kum-epoksi karışımıyla doldurun.
Kalite Güvencesi için Tahribatsız Muayene Standartları
Döner kırıcı parçalarındaki iç kusurların tespiti, zorlu malzeme özellikleri ve aşırı kesit kalınlığı nedeniyle birden fazla NDT tekniği gerektirir.
Ultrasonik Test (UT) Protokolü
ASTM E94 uyarınca 2,25 MHz frekans kullanan standart UT, yüksek zayıflama nedeniyle manganez çeliğindeki kusurları güvenilir bir şekilde tespit edemez (α = 35-50 dB/m'ye karşılık karbon çeliği için 5-8 dB/m). Geliştirilmiş protokol şunları gerektirir:
- Frekans Azaltma: 300 mm'den kalın kesitlerde penetrasyon derinliğini artırmak için 1,0 MHz dönüştürücüler kullanın. Bu, uzamsal çözünürlüğü azaltır ancak büyük büzülme boşluklarının (>20 mm çap) tespit edilmesini sağlar.
- Kesme Dalgası Testi: Basınç dalgası testi ile gözden kaçan döküm yüzeyine paralel yönlendirilmiş düzlemsel hataları (sıcak yırtıklar, çatlaklar) tespit etmek için 45° kesme dalgası transdüserleri uygulayın.
- Kabul Kriterleri: Eşdeğer reflektör boyutu >3% kesit kalınlığı olan endikasyon yoktur. 400 mm'lik bir duvar kesiti için izin verilen maksimum kusur 12 mm çapındadır.
Kritik Bölgeler için Radyografik İnceleme
Maksimum basınç stresine (1.000+ MPa) maruz kalan aşınma bölgeleri için, ASTM E1742 uyarınca radyografik test daha yüksek kusur tespit hassasiyeti sağlar:
- Enerji seviyesi: 450 mm manganez çelik kesitlere nüfuz etmek için 9 MeV lineer hızlandırıcı gereklidir. Geleneksel 320 kV X-ışını >120 mm kalınlık için yetersizdir.
- Görüntü Kalitesi: ASTM penetrametre hassasiyeti 2-2T'ye ulaşmalıdır (2T tel görünür halde 2% kalınlık hassasiyeti). Bu, büzülme gözenekliliği kümelerinin ≥2% alan fraksiyonunun tespit edilmesini sağlar.
- Kapsam: 300 mm'den kalın tüm kesitlerin 100% radyografisi, kör bölgeleri önlemek için bitişik pozlar arasında minimum 30% örtüşme.
Büyük Ölçekli CMM Kullanarak Boyutsal Doğrulama
Döner kırıcı mantolarının ve konkavlarının son boyutsal kontrolü, karmaşık 3D geometriyi OEM spesifikasyonlarına göre <±0,15 mm belirsizlikle doğrulamalıdır. Bu, ultra ağır parçalar için boyutlandırılmış koordinat ölçüm makineleri gerektirir:
- Ölçüm Hacmi: En büyük ThyssenKrupp KB75-110 bileşenlerini yerleştirmek için minimum 4.000 × 4.000 × 3.000 mm (X-Y-Z).
- Hacimsel Doğruluk: ISO 10360-2 uyarınca ±(3,5 + L/300) μm, burada L mm cinsinden ölçülen uzunluktur. 3.000 mm çaplı bir manto için izin verilen maksimum hata ±13,5 μm'dir.
- Araştırma Stratejisi: 0,5 mm zarf toleransını doğrulamak için 5 yükseklik seviyesinde 360 noktada (çevre etrafında her 1°'de bir) ezilme profilini ölçün. İstatistiksel analiz kritik boyutlar için Cpk ≥1.33 göstermelidir.
Yaygın Üretim Hataları ve Kök Nedenleri
Döner kırıcı parçalarındaki erken arızaların analizi, yetersiz proses kontrolü ile bağlantılı tekrarlayan kusur modellerini ortaya koymaktadır:
| Kusur Türü | Görsel/Test Kanıtları | Kök Neden | Başarısızlık Sonucu |
| Yüzey Altı Büzülme Boşluğu | 80-150 mm derinlikte >50 mm çaplı UT göstergesi, yüzeyde görünmez | İzole sıvı metal havuzlarına neden olan yetersiz yükseltici hacmi veya uygun olmayan geçitleme | 3,000-5,000 saatte boşluktan yüzeye çatlak yayılımı, ani kırılma |
| Sıcak Gözyaşı Çatlakları | Kesit geçişlerinde, MT/PT ile görülebilen, maksimum gerilime dik olarak yönlendirilmiş düzensiz çatlak modeli | Düşük erime noktalı MnS filmleri oluşturan aşırı sülfür (>0,025%) veya son katılaştırma sırasında yetersiz yükseltici besleme | Döngüsel yükleme altında ilerleyen çatlak büyümesi, astarın ana gövdeden ayrılması |
| Karbür Ağları | Tane sınırlarında 200× büyütmede görülebilen sürekli kırılgan faz, su verilmiş durumda sertlik >400 HBW | 650-850°C arasında karbür çökelmesine izin veren yavaş su verme hızı (<30°C/dk) | Genellikle 2.000 saat içinde minimum plastik deformasyon ile kırılgan kırılma |
| Kapsayıcı Teller | Al₂O₃ veya SiO₂ partiküllerinin doğrusal dizileri makroetch'te görülebilir, çekme testinde süneklik azalır | Yetersiz pota cürufu giderme, türbülanslı kalıp doldurma sırasında cüruf sıkışması | Basınçlı yükleme altında dahil etme kirişlerinde delaminasyon, aşınma yüzeyinde dökülme |
| Söndürme Çatlakları | Delikten dış çapa doğru, genellikle geometrik süreksizliklerde, su verme sırasında açılan radyal çatlaklar | Aşırı söndürme hızı gradyanından kaynaklanan termal şok (kesit boyunca >150°C sıcaklık farkı) | Derhal reddedilir, parça kullanılamaz. Uygun ön ısıtma protokolü ile dökümlerin <1%'sinde meydana gelir |
Kritik Döner Kırıcı Parçaları için Tedarikçi Yeterlilik Kriterleri
Değerlendirirken döner kırıcı parçaları tedarikçileri ThyssenKrupp KB63-89 veya KB75-110 ekipmanı için, satın alma ekipleri aşağıdaki üretim kabiliyetlerini denetlemelidir:
Dökümhane Teknik Altyapısı
- Erime Kapasitesi: Pota arıtma fırını ile minimum 80 tonluk EAF. Daha küçük ısıtmalar, büyük dökümlerde soğuk bağlantılar ve bileşim varyasyonları yaratan çoklu dökümler gerektirir.
- Dökme Ekipmanı: 100+ ton kapasiteli vinç üstü çaydanlık kepçeleri ve tutarlı dökme hızını korumak için tandiş akış kontrolü ±5%.
- Isıl İşlem Fırını: 150+ ton kapasiteli, AMS 2750E'ye göre ±10°C sıcaklık homojenliğine sahip araba tabanlı veya boji ocaklı fırın. 80 tondan az kapasiteli parti fırınları en büyük ThyssenKrupp mantolarını barındıramaz.
- Söndürme Sistemi: 100 tonluk dökümün su verme işlemi sırasında su sıcaklığını <30°C tutmak için 8.000+ L/dk devridaim kapasitesine sahip minimum 6m × 6m × 5m derinliğinde daldırma tankı.
Kalite Sistemi ve İzlenebilirlik
- ISO 9001 + IATF 16949: Belgelendirilmiş süreç kontrolü ve sürekli iyileştirmeyi gösteren, ağır döküm operasyonlarına özgü sertifikasyon.
- Isı İzlenebilirliği: Belirli ısı numarası, döküm tarihi ve ısıl işlem döngüsüne bağlanan lazerle kazınmış döküm tanımlaması. Erken arıza oluşması durumunda kök neden analizine olanak sağlar.
- Metalurji Laboratuvarı: Kimyasal analiz (OES), mekanik test (üniversal çekme makinesi ≥2.000 kN kapasiteli) ve metalografi için yerinde kapasite. Bu testlerin üçüncü taraflara yaptırılması geri bildirimi geciktirir ve gerçek zamanlı süreç ayarlamasını engeller.
Mühendislik Desteği ve FEA Yeteneği
- Katılaşma Simülasyonu: Üretimden önce döküm tasarımını doğrulamak için ProCAST veya eşdeğer bir yazılım. Öngörülen büzülme porozitesi konumlarını ve azaltma stratejilerini gösteren simülasyon raporları talep edin.
- Stres Analizi: Yapısal bütünlüğü doğrulamak için gerçek hizmet yüklerinin FEA modellemesi. Örümcek tertibatları ve eksantrik muhafazalar için, gerilim konsantrasyonlarının malzeme yorulma sınırının (dökme alaşımlı çelik için tipik olarak 180-220 MPa) altında kaldığını doğrulayın.
- Tersine Mühendislik: Aşınmış OEM parçalarını dijitalleştirmek ve kalıp yapımı için CAD modelleri oluşturmak için 3D tarama ekipmanı (±0,05 mm hassasiyet). Bu özellik, OEM çizimleri mevcut olmadığında çok önemlidir.
Toplam Sahip Olma Maliyeti: Premium Üretim ve Düşük Maliyetli Alternatifler
Döner kırıcı parçaları için satın alma kararları genellikle ilk birim maliyete göre verilir, ancak bu yaklaşım, hizmet ömrünün toplam sahip olma maliyeti üzerindeki baskın etkisini göz ardı eder. KB75-110 manto karşılaştırmasını düşünün:
Senaryo A: Premium Döner Kırıcı Parçaları Tedarikçisi
- Birim Maliyeti: $185,000
- Hizmet Ömrü: 11.500 saat (uygun Mn22Cr2 alaşımı, tam UT/RT incelemesi, CMM doğrulaması)
- Çalışma Saati Başına Maliyet: $16,09
Senaryo B: Düşük Maliyetli Alternatif Tedarikçi
- Birim Maliyeti: $128,000 (satın alma fiyatı üzerinden 31% tasarruf)
- Hizmet Ömrü: 5.800 saat (genel Mn18 alaşımı, sadece görsel inceleme, ısıl işlem sertifikası yok)
- Çalışma Saati Başına Maliyet: $22,07
- Ek Planlanmamış Değişim: Yılda 1 ekstra değişim
Toplam Yıllık Maliyet (8.000 çalışma saati/yıl varsayımıyla):
- Senaryo A: $128,700 manto maliyeti + $85,000 planlı değişim işçiliği = $213,700
- Senaryo B: $221,800 manto maliyeti + $170,000 işçilik (2× değişim) + $68,000 üretim kaybı (ek 8 saat duruş süresi) = $459,800
"Düşük maliyetli" seçenek, işçilik ve arıza süresi dahil edildiğinde yıllık 2,15 kat daha maliyetlidir. Bu hesaplama, acil arızalar sırasında hızlandırılmış navlun veya manto parçalanmasından kaynaklanan ana bilgisayar hasarı gibi ikincil maliyetleri içermemektedir.
Güvenilirlik Sigortası Olarak Üretimde Mükemmellik
ThyssenKrupp ekipmanları için hatasız döner kırıcı parçalarının üretimi, gelişmiş çelik üretimi, hassas döküm simülasyonu, titiz ısıl işlem kontrolü ve kapsamlı NDT denetiminin entegrasyonunu gerektirir. Kesit kalınlığı 400 mm'yi aşan 8 ila 150 ton arasında değişen bileşenler için alaşım bileşimi, su verme oranı veya boyutsal doğruluktaki küçük sapmalar, yalnızca 3.000-5.000 çalışma saatinden sonra (kurulumdan çok sonra, ancak beklenen hizmet ömründen çok önce) ortaya çıkan arıza modları oluşturur.
Satın alma ekipleri, pota arıtma kapasitesini, ısıl işlem fırını kapasitesini ve CMM ölçüm doğruluğunu doğrulayan tedarikçi yeterlilik standartlarını uygulamalıdır. Satın almadan önce malzeme sertifikaları, katılaşma simülasyon raporları ve UT kabul kriterleri belgelerinin talep edilmesi, zamanından önce arızalanan standart altı dökümlerin kabul edilmesini önler. Kalifiye olmayan döner kırıcı parça tedarikçilerinden elde edilen 31% birim maliyet tasarrufu, hizmet ömründeki azalma ve plansız duruş süreleri ölçüldüğünde 115% daha yüksek toplam maliyete dönüşür.
Herhangi bir döner kırıcı parça teslimatını kabul etmeden önce kapsamlı üretim süreci belgeleri (taban kimyası, su verme eğrileri, UT tarama kayıtları ve CMM inceleme raporları) isteyin. Bileşen değer kontrolü, satın alma fiyatını değil hizmet ömrünü belirliyorsa tedarikçi tesisinde proses uyumluluğunu doğrulayın.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese