

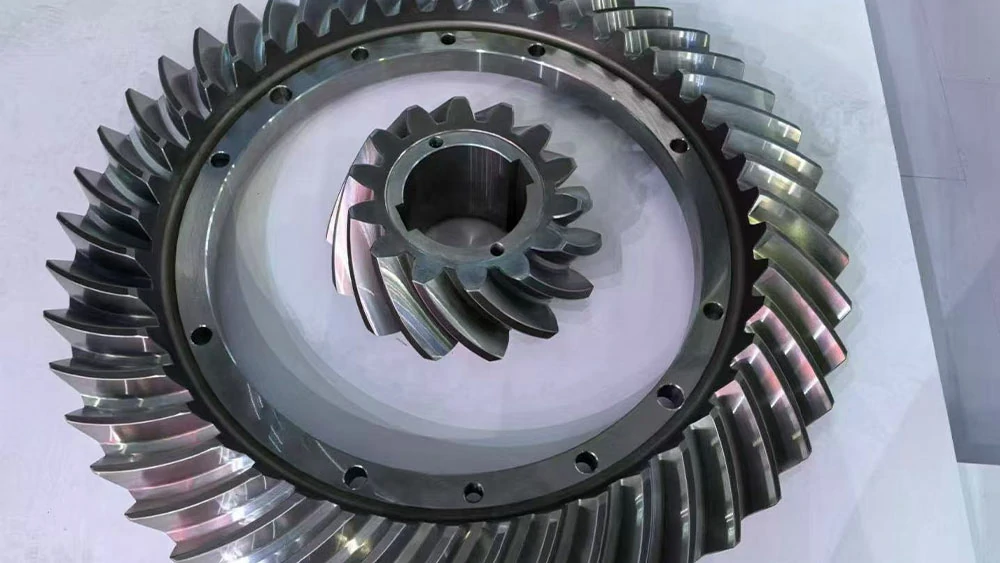
Uma operação de agregados australiana sofreu uma avaria completa do sistema de acionamento de um triturador cónico Sandvik CH660 quando três dentes de pinhão adjacentes fracturaram simultaneamente durante o pico de produção. A inspeção pós-falha revelou uma profundidade de endurecimento inadequada de 0,8 mm (a especificação OEM requer 1,2-1,8 mm para o aço de engrenagem 18CrNiMo7-6) combinada com corrosão superficial em 40% da área do flanco do dente ativo. A falha teve origem num ajuste incorreto da folga a 0,08 mm (especificação: 0,15-0,25 mm), criando uma tensão de contacto hertziana superior a 1.800 MPa - muito acima do limite de resistência do material de 1.400 MPa. O custo total da avaria atingiu $230.000: $45.000 de substituição de emergência do pinhão, $28.000 de renovação da coroa da engrenagem cónica e $157.000 de perda de produção em 84 horas de inatividade não planeada.
Este caso demonstra porque é que as falhas da engrenagem do pinhão do triturador de cone raramente são incidentes isolados - representam deficiências de manutenção sistémicas ou violações das especificações do material que, se não forem resolvidas, se repetirão no prazo de 12-18 meses. Para os engenheiros de manutenção e as equipas de aquisição que procuram componentes de substituição junto dos fornecedores de peças para britadeiras, é essencial compreender os requisitos metalúrgicos, os mecanismos de progressão da falha e os protocolos de inspeção preventiva para evitar a recorrência.
Especificações do material da engrenagem do pinhão e requisitos de tratamento térmico
As engrenagens do pinhão dos trituradores de cone transmitem 200-800 kW de potência a velocidades de rotação de 1.200-1.800 RPM, submetendo os dentes da engrenagem a tensões de contacto entre 1.200-1.600 MPa e tensões de flexão de 400-600 MPa. Estas condições de carga severas exigem aços de liga temperados com uma dureza superficial precisa e uma tenacidade do núcleo adequada.
Graus de material padrão para engrenagens de pinhão de britador de cone
| Grau do material | Composição química (%) | Dureza da caixa (HRC) | Dureza do núcleo (HRC) | Profundidade da caixa (mm) | Aplicação |
| 18CrNiMo7-6 (DIN 17210) | C: 0.15-0.21 Cr: 1.50-1.80 Ni: 1,40-1,70 Mo: 0,25-0,35 | 58-62 | 30-38 | 1.2-1.8 | Trituradores de cone de serviço normal (HP200-HP500, CH430-CH660) |
| 20CrNiMo (AISI 8620) | C: 0.18-0.23 Cr: 0.40-0.60 Ni: 0,40-0,70 Mo: 0,15-0,25 | 58-62 | 30-40 | 1.0-1.5 | Aplicações médias, circuitos de britagem secundária |
| 17CrNiMo6 (EN 10084) | C: 0.14-0.20 Cr: 1.50-1.80 Ni: 1,40-1,70 Mo: 0,20-0,30 | 60-63 | 32-40 | 1.5-2.2 | Britadeiras giratórias para trabalhos pesados, aplicações de binário elevado |
Processo de cementação e têmpera

Para obter a dureza superficial necessµria, mantendo um núcleo resistente, as engrenagens do pinhão do triturador de cone sªo submetidas a uma carburaçªo-gÆs seguida de uma têmpera em óleo:
- Fase de cementação: Aquecer a 920-950°C em atmosfera endotérmica com potencial de carbono de 0,8-1,0%. Tempo de retenção calculado com base na profundidade necessária da caixa: aproximadamente 6-8 horas para uma profundidade efectiva da caixa de 1,5 mm, de acordo com a norma ASTM A255.
- Fase de difusão: Reduzir o potencial de carbono para 0,7-0,8% e manter durante 2-3 horas para homogeneizar a distribuição do carbono e evitar o excesso de carbono na superfície (>1,1% provoca a retenção de austenite >25%).
- Têmpera em óleo: Arrefecer em óleo mineral a 60-80°C para obter a transformação martensítica. A severidade da têmpera deve ser controlada - uma taxa de arrefecimento excessiva provoca fissuras de têmpera; uma taxa insuficiente produz pontos moles com dureza <55 HRC.
- Têmpera: Temperar a 180-200°C durante 2-4 horas para aliviar a tensão residual e ajustar a dureza do núcleo para 30-38 HRC. Isto proporciona uma dureza adequada (energia de impacto Charpy ≥35 J a -20°C de acordo com a ISO 148-1) para resistir à fadiga de flexão da raiz do dente.
Dica profissional: Ao adquirir engrenagens de pinhão de substituição de fornecedores de peças para trituradores, solicite sempre relatórios de verificação da profundidade da caixa. Já encontrei vários casos em que os fornecedores forneceram engrenagens com apenas 0,6-0,9 mm de profundidade de caixa - estas falham catastroficamente dentro de 6.000-8.000 horas, quando a especificação OEM exige um mínimo de 1,5 mm. Verifique a profundidade da caixa utilizando o método transversal de microdureza Tukon, de acordo com a norma ASTM E384, medindo a dureza em incrementos de 0,05 mm a partir da superfície para determinar a profundidade em que a dureza desce para 550 HV (aproximadamente 52 HRC).
Modos de falha progressivos: Do dano inicial à fratura catastrófica
As falhas da engrenagem do pinhão do britador de cone seguem padrões de progressão previsíveis. A compreensão dessas etapas permite uma intervenção precoce antes que ocorra uma quebra catastrófica do dente.
Fase 1: Fissuração da superfície (microfissuração) - 0 a 6.000 horas
Os danos iniciais manifestam-se como microfissuras de fadiga superficial <0,5 mm de profundidade causadas pela tensão de contacto Hertziana que excede o limite de resistência do material. Isto ocorre quando:
- Repartição da película de lubrificação: A viscosidade do óleo desce abaixo da especificação ISO VG 320 ou a contaminação com água (>0,5%) ou partículas (>ISO 18/16/13 de limpeza) impede a formação de uma película elasto-hidrodinâmica completa. A espessura da película medida <0,3 μm permite o contacto entre asperezas metal-metal.
- Desalinhamento: O eixo do pinhão desalinhado >0,15mm em relação ao eixo da engrenagem cónica cria uma carga de borda, concentrando a tensão numa extremidade do flanco do dente em vez de distribuir a carga por toda a largura da face.
- Reação excessiva: A folga >0,30mm permite a carga de impacto durante a inversão do binário (arranque/desligamento), criando amplitudes de tensão cíclica 40-60% superiores ao funcionamento em estado estacionário.
Indicadores visuais: Pequenos buracos cinzentos visíveis com uma ampliação de 10×, concentrados perto da linha de passo. A rugosidade da superfície aumenta de Ra 0,8 μm (no estado bruto) para Ra 2,5-4,0 μm.
Fase 2: Estilhaçamento progressivo - 6.000 a 10.000 horas
Os micropoços coalescem em áreas de fragmentação maiores (5-15 mm de diâmetro) à medida que as fissuras subsuperficiais se propagam para o material adjacente. O processo de fragmentação acelera-se porque:
- Concentração de stress: Cada região fragmentada cria uma descontinuidade geométrica que concentra a tensão na borda da cratera, iniciando novas fissuras no material circundante.
- Geração de detritos: As partículas de metal fragmentadas circulam no sistema de lubrificação, actuando como meios de trituração abrasivos que aceleram o desgaste das superfícies dentárias não danificadas.
- Efeitos térmicos: A redução da área de contacto aumenta a pressão hertziana sobre o material sólido remanescente, gerando temperaturas localizadas de 150-200°C que amolecem a superfície cementada (o efeito de têmpera reduz a dureza de 60 HRC para 52-55 HRC).
Indicadores sonoros: Distinto ruído metálico de clique sincronizado com a frequência de rotação do pinhão (1.200-1.800 cliques/minuto, dependendo da relação de transmissão). A amplitude da vibração aumenta de 2,5 mm/s RMS na linha de base para 4,5-6,0 mm/s medidos na caixa da caixa de velocidades de acordo com a norma ISO 10816.
Fase 3: Fissuração da raiz do dente - 10.000 a 12.000 horas
À medida que a fragmentação progride para além da área do flanco do dente, a tensão de flexão na raiz do dente aumenta proporcionalmente (a capacidade reduzida de transporte de carga concentra a tensão). As fissuras de fadiga iniciam-se no raio do filete da raiz - a localização da tensão máxima de tração - e propagam-se através da secção transversal do dente.
A taxa de crescimento da fenda segue a Lei de Paris: da/dN = C(ΔK)^m, em que:
- da/dN: Extensão da fenda por ciclo de carga
- ΔK: Gama do fator de intensidade de tensão (função da tensão aplicada e do comprimento da fenda)
- C, m: Constantes do material (para 18CrNiMo7-6: C ≈ 6,8×10-¹² m/ciclo-MPa√m, m ≈ 3,2)
Quando a profundidade da fenda excede 40% da espessura do dente, a propagação acelera exponencialmente - a fratura final pode ocorrer dentro de 200-500 horas de funcionamento a partir deste ponto.
Fase 4: Fratura catastrófica do dente - Falha súbita
A rutura completa do dente ocorre quando a secção transversal remanescente não pode suportar cargas instantâneas de pico durante o arranque ou eventos de impacto de minério. As superfícies de fratura exibem:
- Marcas de praia: Linhas semicirculares concêntricas que indicam o avanço progressivo da frente de fenda ao longo de vários ciclos de carga.
- Zona de fratura instantânea: Aspeto áspero e cristalino que indica uma separação final rápida. Esta zona compreende tipicamente 30-50% da superfície da fratura.
- Origem da fenda: Localizado no filete de raiz onde a descontinuidade do acabamento da superfície ou as marcas de maquinagem criaram concentração de tensões.
Consequências: Vários dentes adjacentes normalmente falham simultaneamente devido à redistribuição da sobrecarga. Fragmentos de dentes quebrados circulam pelo triturador, danificando a coroa da engrenagem cônica (exigindo retificação e possível substituição do dente em $35.000-$80.000), marcando o munhão do eixo principal e potencialmente rachando a fundição da estrutura principal se grandes fragmentos ficarem presos entre os componentes móveis.
Protocolo de inspeção de diagnóstico: Quantificação do estado das engrenagens
Uma manutenção preventiva eficaz requer critérios de medição objectivos para determinar quando uma engrenagem de pinhão se aproxima do fim da vida útil e requer substituição antes de uma falha catastrófica.
Lista de verificação da inspeção visual
1. Condição da superfície do flanco do dente:
- Aceitável: Superfície lisa como um espelho (Ra <1,2 μm), padrão de contacto uniforme ao longo de 70-80% da largura da face, sem corrosão visível.
- Marginal: Picaduras ligeiras cobrindo <20% da área ativa do flanco, picadas com <2mm de diâmetro. Programar a substituição dentro de 2.000-3.000 horas de funcionamento.
- Falhou: Fragmentação >30% da área do flanco, fragmentos individuais >10mm de diâmetro, ou qualquer fissura visível na raiz do dente. Substituir imediatamente.
2. Análise do padrão de contacto:
Aplicar um composto de marcação azul de engenheiro nos dentes do pinhão, rodar sob carga ligeira durante 10 rotações e, em seguida, examinar as marcas de contacto. A malha correta é visível:
- Cobertura do padrão: 60-75% da largura da face do dente, centrado na linha de passo.
- Localização do padrão: O contacto estende-se da raiz à ponta ao longo de 70-85% da altura do dente. A carga nos bordos (contacto concentrado numa extremidade) indica um desalinhamento que requer correção imediata.
Verificação dimensional e medição de folga
Especificação da folga por modelo de triturador:
| Modelo de triturador | Diâmetro do passo do pinhão (mm) | Folga do alvo (mm) | Intervalo aceitável (mm) | Método de medição |
| Metso HP200 | 180-220 | 0.18 | 0.15-0.22 | Indicador na linha de inclinação, verificação em 4 pontos (espaçamento de 90°) |
| Metso HP400 | 280-320 | 0.20 | 0.17-0.25 | O mesmo que acima |
| Sandvik CH440 | 260-300 | 0.19 | 0.16-0.24 | O mesmo que acima |
| Sandvik CH660 | 340-380 | 0.22 | 0.18-0.28 | O mesmo que acima |
A folga fora do intervalo aceitável indica desgaste da engrenagem ou calço incorreto. Uma folga 0,30mm cria uma carga de impacto e acelera a formação de pites.
Análise de vibrações: Deteção de Alerta Precoce
A monitorização de vibrações baseada no acelerómetro detecta danos nas engrenagens antes do aparecimento de sintomas visíveis:
- Medição de base: Medir a vibração na caixa da caixa de velocidades nas direcções radial, axial e tangencial com o triturador a funcionar sem carga. Linha de base típica: 2,0-3,5 mm/s RMS de acordo com a norma ISO 10816 Zona B.
- Frequência da malha da engrenagem do pinhão (GMF): Calcule GMF = (RPM do pinhão × número de dentes) / 60. Para o pinhão HP400 (24 dentes) a 1.440 RPM: GMF = 576 Hz. Monitorizar a amplitude no GMF e nos harmónicos (2×GMF, 3×GMF).
- Limiares de alarme:
- Cuidado: Vibração global >6,0 mm/s ou a amplitude do GMF aumenta >50% em relação à linha de base. Inspecionar no prazo de 200 horas de funcionamento.
- Perigo: Vibração global >10,0 mm/s ou a amplitude do GMF aumenta >100% em relação à linha de base. Desligar e inspecionar imediatamente.
Análise de óleo: Detetar o desgaste das engrenagens através da química
A análise periódica do óleo de engrenagens fornece dados quantitativos sobre a taxa de desgaste sem desmontagem:
- Teor de ferro (Fe): O desgaste normal produz 20-40 ppm de Fe no óleo. Níveis >80 ppm indicam desgaste acelerado; >150 ppm sugerem fragmentação ativa. Utilizar espetroscopia de absorção atómica (AAS) ou ICP-OES para uma medição exacta de acordo com a norma ASTM D5185.
- Análise da contagem de partículas: O código de limpeza ISO 4406 deve ser ≤18/16/13 (partículas por 100mL: 4μm, 6μm, 14μm). A deterioração para 20/18/15 indica a geração de detritos devido a danos na engrenagem.
- Densidade ferrosa (índice PQ): O detetor de pastilhas magnéticas quantifica as partículas ferrosas. O Índice PQ >30 indica desgaste anormal; >80 é crítico. A evolução do Índice PQ ao longo do tempo revela a aceleração da taxa de desgaste.
Análise da causa raiz: Porque é que as engrenagens de pinhão falham prematuramente
Para atingir uma vida útil de 12.000 horas ou mais da engrenagem do pinhão, é necessário eliminar os seguintes mecanismos de falha comuns:
1. Lubrificação incorrecta (35% de falhas)
- Grau de viscosidade incorreto: A utilização do ISO VG 150 em vez do VG 320 especificado reduz a espessura da película em 40%, permitindo o contacto do metal sob cargas máximas. Por outro lado, o óleo VG 460 em climas frios (<10°C) pode não fluir adequadamente durante o arranque.
- Degradação do óleo: O funcionamento para além do intervalo de mudança recomendado (normalmente 2.000 horas) permite a acumulação de produtos de oxidação e humidade que destroem o pacote de aditivos EP (Extrema Pressão). Verificar o estado do óleo através do teste TAN (Total Acid Number) - substituir quando TAN >2,0 mg KOH/g de acordo com ASTM D664.
- Contaminação: A entrada de água devido a falha do vedante ou a infiltração de pó introduz partículas abrasivas. Manter a limpeza do óleo de acordo com a norma ISO 16/14/11, no mínimo, utilizando filtros de 10 μm de classificação absoluta nas linhas de retorno.
2. Erros de alinhamento e de montagem (25% de falhas)
- Deflexão do veio do pinhão: Uma folga excessiva da chumaceira ou chumaceiras de apoio gastas permitem a deflexão do veio sob carga, criando um desalinhamento que concentra a tensão de contacto nas extremidades dos dentes. Verificar o desvio radial <0,05 mm na face de montagem da engrenagem do pinhão.
- Calibragem incorrecta: A espessura incorrecta do conjunto de calços durante a montagem altera a distância entre o centro da engrenagem do pinhão e da coroa, afectando a folga e o padrão de contacto. Siga o procedimento de montagem OEM com precisão - a tolerância da distância do centro é tipicamente ±0,10 mm.
- Negligência do crescimento térmico: Se não for tida em conta a expansão térmica diferencial entre o veio do pinhão em aço e a caixa da caixa de velocidades em ferro fundido, a folga pode ser reduzida em 0,05-0,08 mm à temperatura de funcionamento, provocando o encravamento.
3. Defeitos de material e de fabrico (20% de falhas)
- Profundidade inadequada do caso: A substituição de materiais mais baratos (20CrNiMo com 1,0 mm de profundidade de caixa em vez de 18CrNiMo7-6 com 1,5 mm) reduz a capacidade de carga em 35-40%. A dureza da superfície cai para <50 HRC após 8.000 horas, acelerando o desgaste.
- Tratamento térmico incorreto: As fissuras de arrefecimento, a austenite excessivamente retida (>30%) ou os pontos fracos resultantes de um aquecimento não uniforme criam zonas fracas localizadas que iniciam a fragmentação.
- Má precisão do perfil do dente: As engrenagens fabricadas de acordo com a AGMA Classe 8 (qualidade comercial) em vez da AGMA Classe 10-11 (precisão) apresentam erros de perfil >15 μm que criam vibrações e uma distribuição de carga desigual.
4. Sobrecarga operacional (15% de falhas)
- Danos causados por ferro-velho: A trituração de materiais não trituráveis (vergalhões de aço, peças de desgaste de manganês) gera cargas de choque de 5 a 8 vezes o binário normal, rachando as raízes dos dentes ou fracturando as pontas.
- Alimentação por estrangulamento para além da capacidade: O funcionamento do triturador com uma tonelagem nominal >110% aumenta proporcionalmente o binário de acionamento, excedendo os limites de conceção das engrenagens e acelerando os danos por fadiga.
Aquisição de peças de substituição: Especificações para peças de qualidade
Ao adquirir engrenagens do pinhão do triturador de cone dos fornecedores de peças para trituradores, as ordens de compra devem aplicar os seguintes requisitos técnicos para garantir um desempenho equivalente ao do OEM:
Especificações do material e do tratamento térmico
- Grau do material: 18CrNiMo7-6 de acordo com a norma DIN 17210 (ou equivalente AISI 8620) com certificado de ensaio de moagem certificado de acordo com a norma EN 10204 Tipo 3.1, mostrando a análise química atual.
- Case Hardening: Cementação a gás de acordo com a norma AMS 2759/6 para atingir uma profundidade de caixa efectiva de 1,2-1,8 mm no contorno de dureza 550 HV. Solicitar relatório de verificação da profundidade da caixa com dados transversais de microdureza.
- Dureza da superfície: 58-62 HRC nos flancos e na raiz dos dentes, medidos de acordo com a norma ASTM E18. Não são permitidos pontos moles <55 HRC.
- Dureza do núcleo: 30-38 HRC medido na linha central do dente, garantindo uma resistência adequada (impacto Charpy ≥35 J a -20°C de acordo com a ISO 148-1).
Tolerâncias dimensionais e geométricas
- Precisão do perfil do dente: Mínimo AGMA Classe 10 (desvio de perfil <12 μm) de acordo com AGMA 2015. Flancos de dentes retificados com precisão para acabamento de superfície Ra ≤0,8 μm.
- Diâmetro do passo: Dentro de ±0,05 mm da dimensão nominal para assegurar uma distância central correta quando engrenado com a engrenagem correspondente.
- Tolerância do furo: Tolerância H7 no furo do pinhão (normalmente +0,025/0 mm para um diâmetro de furo de 80 mm) para um ajuste de interferência correto no eixo de transmissão.
- Esgotamento: Rotação total indicada (TIR) <0,03mm medida no diâmetro do passo com a engrenagem montada no mandril de acordo com AGMA 2009.
Requisitos de documentação de qualidade
- Rastreabilidade do material: Número de calor marcado no corpo da engrenagem, rastreável até ao certificado da siderurgia que confirma as propriedades químicas e mecânicas.
- Registos de tratamento térmico: Gráficos do forno que mostram a temperatura atual de cementação e o ciclo de tempo, a temperatura do óleo de têmpera e os parâmetros de revenido.
- Relatório de inspeção dimensional: Verificação CMM do perfil do dente, passo e tolerâncias geométricas com ≥10 pontos de medição por flanco do dente.
- Ensaio de partículas magnéticas: 100% Inspeção MT de acordo com ASTM E1444 para detetar fissuras superficiais >0,5 mm de profundidade. Aceitar apenas engrenagens com zero indicações nas superfícies activas dos dentes.
Programa de manutenção preventiva: Maximizar a vida útil
A implementação de um programa de manutenção estruturado aumenta a vida útil da engrenagem do pinhão para 12.000-15.000 horas-50-80% mais do que as operações de "funcionamento até à falha":
| Intervalo | Tarefa de manutenção | Critérios de aceitação | Ação se estiver fora das especificações |
| Diário | Verificação visual de fugas de óleo, deteção de ruídos anormais | Sem fugas, som de funcionamento normal | Investigar imediatamente se forem detectadas alterações de ruído ou fugas |
| Semanal | Verificar o nível de óleo, inspecionar o bujão magnético de drenagem quanto a detritos | Nível de óleo dentro do intervalo do visor, mínimo de partículas finas no bujão | Encher o óleo se estiver baixo, enviar uma amostra de óleo se houver detritos pesados |
| 500 horas | Análise de vibrações, amostra de óleo para análise | Vibração <6,0 mm/s RMS, Fe <80 ppm, limpeza ISO ≤18/16/13 | Investigar se a vibração ou o teor de Fe são elevados |
| 2.000 horas | Mudança de óleo, substituição do filtro, medição da folga | Folga dentro do intervalo especificado (ver tabela acima) | Ajustar o calço se a folga estiver fora do intervalo |
| 4.000 horas | Inspeção completa: remover a tampa, examinar os dentes da engrenagem, medir a folga em 4 pontos | Sem fissuras ou lascas visíveis, folga uniforme <0,03 mm de variação | Planear a substituição se a perfuração >20% da área do flanco |
| 8.000 horas | Inspeção detalhada com verificação do padrão de contacto, considerar a substituição com base no estado | Pitting 5mm, padrão de contacto adequado | Substituir se os danos excederem os limites ou se se aproximarem da marca das 12.000 horas |
Procedimento de substituição de emergência: Minimizar o tempo de inatividade
Quando ocorre uma falha na engrenagem do pinhão, a substituição rápida é fundamental para minimizar as perdas de produção. O procedimento seguinte pressupõe a disponibilidade de uma engrenagem de pinhão sobresselente que cumpra as especificações OEM:
Etapa 1 - Isolamento e desmontagem (4-6 horas):
- Bloqueie o motor de acionamento principal, o sistema hidráulico e a bomba de lubrificação de acordo com os procedimentos LOTO.
- Esvazie o óleo da caixa de velocidades (capacidade típica de 200-400 L para os trituradores da classe HP400/CH660).
- Retirar a tampa da caixa de velocidades com uma ponte rolante (peso da tampa: 800-1.500 kg). Apoiar a cobertura com uma viga de proteção para evitar deformações.
- Documentar a configuração do conjunto de calços existente com fotografias e medições antes da desmontagem.
Etapa 2 - Extração do veio do pinhão (3-4 horas):
- Retire os parafusos de fixação do veio do pinhão (normalmente parafusos 8-12 × M24 com um binário de 800-1.000 N-m).
- Aplique o extrator hidráulico no veio do pinhão. Para veios com encaixe de interferência, aqueça a caixa de rolamentos a 80-100°C para facilitar a extração. Não exceder 120°C - temperaturas mais elevadas podem provocar alterações dimensionais na pista da chumaceira.
- Inspeccione os rolamentos do suporte do pinhão (normalmente rolamentos de rolos cónicos 32220 ou 32224). Substitua se a folga radial for superior a 0,15 mm ou se houver corrosão visível nas pistas.
Etapa 3 - Inspeção da coroa da engrenagem cónica (2 horas):
- Limpar todos os detritos dos dentes da coroa da engrenagem com solvente e escova de arame.
- Inspecionar se há fragmentação, corrosão ou danos na ponta do dente. Se os danos forem 30%, a coroa necessita de ser rectificada ou substituída (custo: $35,000-$80,000 dependendo do tamanho da britadeira).
- Medir a espessura dos dentes da coroa em 4 locais utilizando um compasso de calibre vernier para dentes de engrenagem. Um desgaste superior a 1,5 mm da dimensão original indica a necessidade de substituição.
Etapa 4 - Instalação do novo pinhão (4-5 horas):
- Montar a nova engrenagem do pinhão no veio. Se for necessário um ajuste com interferência, aqueça o furo do pinhão a 120°C e arrefeça o veio com gelo seco (-78°C) para a montagem térmica. O alinhamento deve estar dentro de 0,03 mm TIR.
- Instale o conjunto do eixo do pinhão na caixa de velocidades com o pacote de calços original. Verificar preliminarmente a folga - deve estar próxima da especificação se o calço não tiver sido alterado.
- Aplique o composto do padrão de contacto, rode as engrenagens com uma carga ligeira e verifique se o padrão de contacto cobre 60-75% da largura da face centrada na linha de passo.
- Ajuste o calço, se necessário, para obter a folga especificada (ver tabela). Cada mudança de calço de 0,10 mm altera a folga em aproximadamente 0,06-0,08 mm.
Etapa 5 - Remontagem e colocação em funcionamento (3-4 horas):
- Reinstale a tampa da caixa de velocidades com uma junta nova. Aperte os parafusos da tampa de acordo com a especificação (normalmente 600-800 N-m para parafusos M20) em padrão estrela para garantir uma vedação uniforme.
- Reabastecer com óleo fresco para engrenagens ISO VG 320 contendo aditivos EP. Capacidade do óleo: verificar o volume exato no manual do OEM (normalmente 250-450 L).
- Efetuar um teste sem carga durante 30 minutos. Monitorizar a temperatura da caixa de velocidades (deve estabilizar <65°C), a vibração (<4,0 mm/s) e procurar ruídos anormais.
- Introduzir gradualmente a carga durante 2 horas, atingindo a condição de alimentação total por estrangulamento. Monitorizar a temperatura do óleo - não deve exceder 75°C durante o funcionamento normal.
Tempo total de inatividade: 16-22 horas se o pinhão de substituição estiver em stock e a equipa tiver experiência. A aquisição de emergência junto dos fornecedores de peças para trituradores com transporte aéreo expedito acrescenta 48-72 horas ao prazo.
Conclusão: Fiabilidade da engrenagem do pinhão através da disciplina de engenharia
As falhas na engrenagem do pinhão do britador de cone podem ser evitadas através da adesão às especificações do material, procedimentos de montagem precisos e monitoramento proativo da condição. Os modos de falha catastróficos - fratura do dente, fragmentação e gripagem - resultam de causas específicas e identificáveis: profundidade inadequada de endurecimento da caixa, folga imprópria, contaminação da lubrificação ou substituição de material por fornecedores não conformes.
Para as equipes de manutenção, a chave para a vida útil da engrenagem de mais de 12.000 horas está em protocolos de inspeção estruturados: tendências de vibração em intervalos de 500 horas, análise de óleo confirmando Fe <80 ppm e limpeza ISO ≤18/16/13 e verificação do padrão de contato nas principais revisões. Para os profissionais de compras que avaliam os fornecedores de engrenagens de pinhão do britador de cone, a aplicação de especificações técnicas - material 18CrNiMo7-6, profundidade de caixa de 1.5 mm, precisão AGMA Classe 10 e documentação de qualidade abrangente - não é negociável.
A diferença de custo entre as engrenagens especificadas pelo OEM ($8,000-$25,000 dependendo do tamanho do triturador) e as alternativas abaixo do padrão ($5,500-$18,000) é insignificante em comparação com a exposição de $150,000-$300,000 a falhas prematuras, tempo de paragem de emergência e danos secundários nas coroas das engrenagens cónicas e nas estruturas principais. A ciência dos materiais e a disciplina de fabrico determinam a vida útil - não o preço de compra.
Exija relatórios de verificação da profundidade da caixa, certificações de tratamento térmico e documentação de precisão AGMA de todos os fornecedores de peças para trituradores de cone antes de aceitar a entrega. Verificar as especificações na inspeção de receção - não após a instalação, quando a falha se torna inevitável.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish