

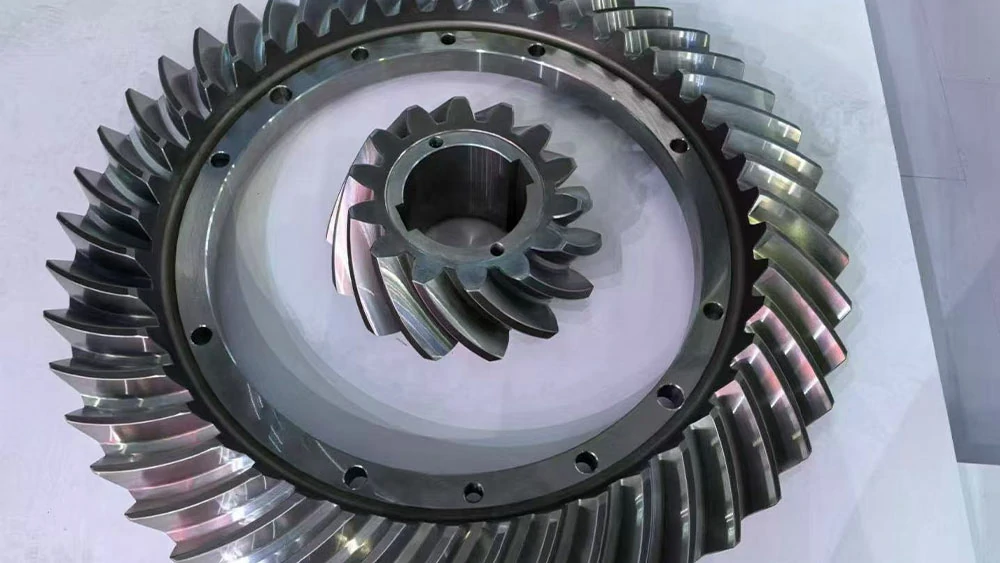
Una trituradora de cono Sandvik CH660 de una empresa australiana de áridos sufrió el agarrotamiento completo del sistema de transmisión cuando tres dientes de piñón adyacentes se fracturaron simultáneamente durante el pico de producción. La inspección posterior al fallo reveló una profundidad de cementación inadecuada de 0,8 mm (la especificación OEM requiere 1,2-1,8 mm para el acero de engranajes 18CrNiMo7-6) combinada con picaduras superficiales en 40% del área del flanco del diente activo. El fallo se originó por un ajuste incorrecto de la holgura a 0,08 mm (especificación: 0,15-0,25 mm), lo que generó una tensión de contacto hertziana superior a 1.800 MPa, muy por encima del límite de resistencia del material de 1.400 MPa. El coste total de la avería ascendió a 130.000 euros: 45.000 euros para la sustitución urgente del piñón, 28.000 euros para el reacondicionamiento de la corona del engranaje cónico y 157.000 euros en pérdidas de producción durante 84 horas de inactividad imprevista.
Este caso demuestra por qué los fallos de los piñones de las trituradoras de cono rara vez son incidentes aislados: representan deficiencias sistémicas de mantenimiento o violaciones de las especificaciones de los materiales que, si no se abordan, se repetirán en un plazo de 12-18 meses. Para los ingenieros de mantenimiento y los equipos de compras que obtienen componentes de repuesto de los proveedores de piezas de las trituradoras, es esencial conocer los requisitos metalúrgicos, los mecanismos de progresión de los fallos y los protocolos de inspección preventiva para evitar que se repitan.
Especificaciones del material del piñón y requisitos del tratamiento térmico
Los piñones de las trituradoras de cono transmiten entre 200 y 800 kW de potencia a velocidades de rotación de entre 1.200 y 1.800 RPM, lo que somete a los dientes de los engranajes a tensiones de contacto de entre 1.200 y 1.600 MPa y a tensiones de flexión de entre 400 y 600 MPa. Estas severas condiciones de carga requieren aceros aleados cementados con una dureza superficial precisa y una tenacidad del núcleo adecuada.
Clases de material estándar para piñones de trituradoras de cono
| Calidad del material | Composición química (%) | Dureza de la carcasa (HRC) | Dureza del núcleo (HRC) | Profundidad de la caja (mm) | Aplicación |
| 18CrNiMo7-6 (DIN 17210) | C: 0.15-0.21 Cr: 1.50-1.80 Ni: 1,40-1,70 Mo: 0,25-0,35 | 58-62 | 30-38 | 1.2-1.8 | Trituradoras de cono estándar (HP200-HP500, CH430-CH660) |
| 20CrNiMo (AISI 8620) | C: 0.18-0.23 Cr: 0.40-0.60 Ni: 0,40-0,70 Mo: 0,15-0,25 | 58-62 | 30-40 | 1.0-1.5 | Aplicaciones medianas, circuitos de trituración secundarios |
| 17CrNiMo6 (EN 10084) | C: 0.14-0.20 Cr: 1.50-1.80 Ni: 1,40-1,70 Mo: 0,20-0,30 | 60-63 | 32-40 | 1.5-2.2 | Trituradoras giratorias para cargas pesadas, aplicaciones de alto par |
Proceso de cementación y temple rápido

Para conseguir la dureza superficial requerida y mantener al mismo tiempo un núcleo resistente, los engranajes de piñón de trituradora de cono se someten a un proceso de carburación con gas seguido de temple en aceite:
- Fase de carburación: Calentar a 920-950°C en atmósfera endotérmica con potencial de carbono de 0,8-1,0%. Tiempo de mantenimiento calculado en función de la profundidad de caja requerida: aproximadamente 6-8 horas para una profundidad de caja efectiva de 1,5 mm según ASTM A255.
- Etapa de difusión: Reducir el potencial de carbono a 0,7-0,8% y mantener durante 2-3 horas para homogeneizar la distribución del carbono y evitar un exceso de carbono superficial (>1,1% provoca austenita retenida >25%).
- Enfriamiento por aceite: Enfriar en aceite mineral a 60-80°C para conseguir la transformación martensítica. La severidad del enfriamiento debe controlarse: una velocidad de enfriamiento excesiva provoca grietas de enfriamiento; una velocidad insuficiente produce puntos blandos con una dureza <55 HRC.
- Templado: Templar a 180-200°C durante 2-4 horas para aliviar la tensión residual y ajustar la dureza del núcleo a 30-38 HRC. Esto proporciona una tenacidad adecuada (energía de impacto Charpy ≥35 J a -20°C según ISO 148-1) para resistir la fatiga por flexión de la raíz del diente.
Consejo profesional: Cuando compre engranajes de piñón de repuesto a proveedores de piezas para trituradoras, solicite siempre informes de verificación de la profundidad de la carcasa. Me he encontrado con muchos casos en los que los proveedores han suministrado engranajes con una profundidad de la carcasa de sólo 0,6-0,9 mm, que fallan catastróficamente en 6.000-8.000 horas, cuando las especificaciones del OEM exigen un mínimo de 1,5 mm. Verifique la profundidad de la carcasa utilizando el método Tukon de microdureza transversal según ASTM E384, midiendo la dureza en incrementos de 0,05 mm desde la superficie para determinar la profundidad a la que la dureza desciende a 550 HV (aproximadamente 52 HRC).
Modos de fallo progresivo: Del daño inicial a la fractura catastrófica
Los fallos de los engranajes de piñón de las trituradoras de cono siguen patrones de progresión predecibles. Comprender estas etapas permite una intervención temprana antes de que se produzca una rotura catastrófica de los dientes.
Fase 1: Picaduras superficiales (microdesprendimientos) - 0 a 6.000 horas
El daño inicial se manifiesta como micropitting-fisuras superficiales de fatiga <0,5 mm de profundidad causadas por una tensión de contacto hertziana que supera el límite de resistencia del material. Esto ocurre cuando:
- Desglose de la película lubricante: La viscosidad del aceite por debajo de la especificación ISO VG 320 o la contaminación con agua (>0,5%) o partículas (limpieza >ISO 18/16/13) impiden la formación de una película elastohidrodinámica completa. El espesor de película medido <0,3 μm permite el contacto de las asperezas metal-metal.
- Desalineación: El eje del piñón desalineado >0,15 mm con respecto al eje de la rueda cónica crea una carga en los bordes, concentrando la tensión en un extremo del flanco del diente en lugar de distribuir la carga por toda la anchura de la cara.
- Contragolpe excesivo: La holgura >0,30 mm permite la carga de impacto durante la inversión del par (arranque/parada), creando amplitudes de tensión cíclica 40-60% superiores al funcionamiento en estado estacionario.
Indicadores visuales: Pequeñas picaduras grises visibles con un aumento de 10×, concentradas cerca de la línea de paso. La rugosidad de la superficie aumenta de Ra 0,8 μm (tal cual) a Ra 2,5-4,0 μm.
Etapa 2: Desprendimiento progresivo - 6.000 a 10.000 horas
Las micropiedras se unen para formar zonas desconchadas de mayor tamaño (5-15 mm de diámetro) a medida que las grietas subsuperficiales se propagan al material adyacente. El proceso de desconchamiento se acelera porque:
- Concentración de estrés: Cada región astillada crea una discontinuidad geométrica que concentra la tensión en el borde del cráter, iniciando nuevas grietas en el material circundante.
- Generación de escombros: Las partículas metálicas desprendidas circulan por el sistema de lubricación, actuando como medios abrasivos que aceleran el desgaste de las superficies dentadas no dañadas.
- Efectos térmicos: La reducción del área de contacto aumenta la presión hertziana sobre el material sano restante, generando temperaturas localizadas de 150-200°C que ablandan la superficie cementada (el efecto de templado reduce la dureza de 60 HRC a 52-55 HRC).
Indicadores acústicos: Chasquido metálico distintivo sincronizado con la frecuencia de rotación del piñón (1.200-1.800 chasquidos/minuto en función de la relación de transmisión). La amplitud de la vibración aumenta de 2,5 mm/s RMS de referencia a 4,5-6,0 mm/s medidos en la carcasa de la caja de cambios según la norma ISO 10816.
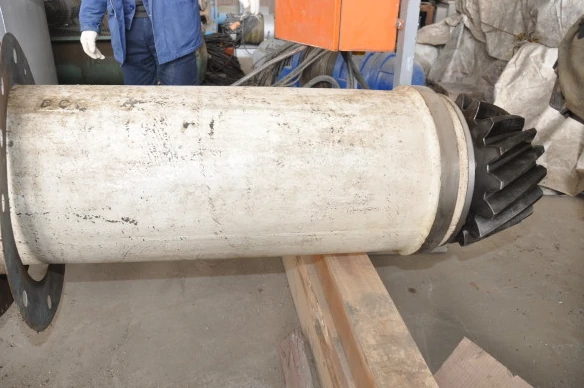
Etapa 3: Agrietamiento de la raíz del diente - 10.000 a 12.000 horas
A medida que el desconchamiento avanza más allá de 30% del área del flanco del diente, la tensión de flexión en la raíz del diente aumenta proporcionalmente (la reducción de la capacidad de carga concentra la tensión). Las grietas por fatiga se inician en el radio del filete de la raíz -el lugar de máxima tensión de tracción- y se propagan a través de la sección transversal del diente.
La velocidad de crecimiento de la grieta sigue la Ley de París: da/dN = C(ΔK)^m, donde:
- da/dN: Extensión de la grieta por ciclo de carga
- ΔK: Intervalo del factor de intensidad de la tensión (función de la tensión aplicada y de la longitud de la grieta)
- C, m: Constantes del material (para 18CrNiMo7-6: C ≈ 6,8×10-¹² m/ciclo-MPa√m, m ≈ 3,2).
Una vez que la profundidad de la grieta supera los 40% del grosor del diente, la propagación se acelera exponencialmente: la fractura final puede producirse en 200-500 horas de funcionamiento a partir de este punto.
Fase 4: Fractura catastrófica del diente - Fallo repentino
La rotura completa del diente se produce cuando la sección transversal restante no puede soportar cargas máximas instantáneas durante el arranque o eventos de impacto de mineral. Las superficies de fractura exhiben:
- Marcas de playa: Líneas semicirculares concéntricas que indican el avance progresivo del frente de grieta a lo largo de múltiples ciclos de carga.
- Zona de fractura instantánea: Aspecto áspero y cristalino que indica una rápida separación final. Esta zona comprende típicamente 30-50% de la superficie de fractura.
- Origen de la grieta: Situado en el filete de la raíz, donde la discontinuidad del acabado superficial o las marcas de mecanizado crearon una concentración de tensiones.
Consecuencias: Múltiples dientes adyacentes suelen fallar simultáneamente debido a la redistribución de la sobrecarga. Los fragmentos de diente rotos circulan por la trituradora, dañando la corona del engranaje cónico (que requiere rectificado y posible sustitución del diente a $35.000-$80.000), rayando el muñón del eje principal y pudiendo agrietar la fundición del bastidor principal si los fragmentos grandes se atascan entre los componentes móviles.
Protocolo de inspección de diagnóstico: Cuantificación del estado de los engranajes
Un mantenimiento preventivo eficaz requiere criterios de medición objetivos para determinar cuándo una rueda dentada se acerca al final de su vida útil y requiere sustitución antes de que se produzca un fallo catastrófico.
Lista de comprobación de la inspección visual
1. Estado de la superficie del flanco del diente:
- Aceptable: Superficie lisa como un espejo (Ra <1,2 μm), patrón de contacto uniforme a lo largo de 70-80% del ancho de la cara, sin picaduras visibles.
- Marginal: Ligeras picaduras que cubren <20% del área del flanco activo, picaduras <2mm de diámetro. Programar la sustitución antes de 2.000-3.000 horas de funcionamiento.
- Falló: Desconchados >30% del área del flanco, desconchados individuales >10mm de diámetro, o cualquier grieta visible en la raíz del diente. Sustituir inmediatamente.
2. Análisis de patrones de contacto:
Aplique el compuesto de marcado azul de ingeniero a los dientes del piñón, gire con carga ligera durante 10 revoluciones y, a continuación, examine las marcas de contacto. Se muestra el engrane correcto:
- Cobertura del patrón: 60-75% del ancho de la cara del diente, centrado en la línea de paso.
- Ubicación del patrón: El contacto se extiende desde la raíz hasta la punta por encima del 70-85% de la altura del diente. La carga en los bordes (contacto concentrado en un extremo) indica una desalineación que requiere corrección inmediata.
Verificación dimensional y medición de holguras
Especificación de holgura por modelo de trituradora:
| Modelo de trituradora | Diámetro del paso del piñón (mm) | Holgura objetivo (mm) | Alcance aceptable (mm) | Método de medición |
| Metso HP200 | 180-220 | 0.18 | 0.15-0.22 | Reloj comparador en la línea de paso, comprobación en 4 puntos (separación de 90°) |
| Metso HP400 | 280-320 | 0.20 | 0.17-0.25 | Igual que arriba |
| Sandvik CH440 | 260-300 | 0.19 | 0.16-0.24 | Igual que arriba |
| Sandvik CH660 | 340-380 | 0.22 | 0.18-0.28 | Igual que arriba |
Una holgura fuera del rango aceptable indica desgaste del engranaje o calce inadecuado. Una holgura 0,30 mm crea cargas de impacto y acelera la formación de picaduras.
Análisis de vibraciones: Detección precoz
El control de las vibraciones mediante acelerómetros detecta los daños en los engranajes antes de que aparezcan síntomas visibles:
- Medición de referencia: Medir las vibraciones en la carcasa de la caja de engranajes en dirección radial, axial y tangencial con la trituradora funcionando en vacío. Línea de base típica: 2,0-3,5 mm/s RMS según ISO 10816 Zona B.
- Frecuencia de malla del engranaje de piñón (GMF): Calcular GMF = (RPM del piñón × Número de dientes) / 60. Para un piñón HP400 (24 dientes) a 1.440 RPM: GMF = 576 Hz. Monitorizar la amplitud en GMF y armónicos (2×GMF, 3×GMF).
- Umbrales de alarma:
- Precaución: Vibración global >6,0 mm/s o aumento de la amplitud GMF >50% con respecto a la línea de base. Inspeccionar antes de 200 horas de funcionamiento.
- Peligro: Vibración global >10,0 mm/s o la amplitud de la GMF aumenta >100% con respecto a la línea de base. Parar e inspeccionar inmediatamente.
Análisis del aceite: Detección química del desgaste de los engranajes
El análisis periódico del aceite de los engranajes proporciona datos cuantitativos sobre el índice de desgaste sin necesidad de desmontarlos:
- Contenido en hierro (Fe): El desgaste normal produce 20-40 ppm de Fe en el aceite. Niveles >80 ppm indican desgaste acelerado; >150 ppm sugieren desconchamiento activo. Utilice espectroscopia de absorción atómica (AAS) o ICP-OES para una medición precisa según ASTM D5185.
- Análisis del recuento de partículas: El código de limpieza ISO 4406 debe ser ≤18/16/13 (partículas por 100mL: 4μm, 6μm, 14μm). El deterioro a 20/18/15 indica generación de residuos por daños en el engranaje.
- Densidad ferrosa (índice PQ): El detector de virutas magnéticas cuantifica las partículas ferrosas. Un índice PQ >30 indica un desgaste anormal; >80 es crítico. La tendencia del índice PQ a lo largo del tiempo revela una aceleración del desgaste.
Análisis de la causa raíz: Por qué fallan prematuramente los piñones
Para conseguir una vida útil del piñón de más de 12.000 horas es necesario eliminar los siguientes mecanismos de fallo habituales:
1. Lubricación inadecuada (35% de fallos)
- Grado de viscosidad incorrecto: El uso de ISO VG 150 en lugar del VG 320 especificado reduce el espesor de la película en 40%, lo que permite el contacto con el metal bajo cargas máximas. Por el contrario, el aceite VG 460 en climas fríos (<10°C) puede no fluir adecuadamente durante el arranque.
- Degradación del aceite: El funcionamiento más allá del intervalo de cambio recomendado (normalmente 2.000 horas) permite la acumulación de productos de oxidación y humedad que destruyen el paquete de aditivos EP (Extrema Presión). Verifique el estado del aceite mediante la prueba TAN (índice de acidez total) y sustitúyalo cuando el TAN sea >2,0 mg KOH/g según ASTM D664.
- Contaminación: La entrada de agua por fallo de la junta o la infiltración de polvo introduce partículas abrasivas. Mantenga la limpieza del aceite de acuerdo con la norma ISO 16/14/11 utilizando filtros absolutos de 10 μm en las líneas de retorno.
2. Errores de alineación y montaje (25% de fallos)
- Desviación del eje del piñón: Una holgura excesiva de los cojinetes o unos cojinetes de apoyo desgastados permiten la deflexión del eje bajo carga, creando una desalineación que concentra la tensión de contacto en los extremos de los dientes. Compruebe que la excentricidad radial sea <0,05 mm en la cara de montaje del piñón.
- Calce incorrecto: Un grosor incorrecto del paquete de calzos durante el montaje cambia la distancia entre el centro del piñón y la corona, lo que afecta al juego y al patrón de contacto. Siga el procedimiento de montaje del fabricante original con precisión: la tolerancia de la distancia central suele ser de ±0,10 mm.
- Descuido del crecimiento térmico: Si no se tiene en cuenta la dilatación térmica diferencial entre el eje del piñón de acero y la carcasa de la caja de engranajes de fundición, el juego puede reducirse entre 0,05 y 0,08 mm a temperatura de funcionamiento, provocando el agarrotamiento.
3. Defectos de material y fabricación (20% de fallos)
- Profundidad inadecuada del caso: La sustitución de materiales más baratos (20CrNiMo con 1,0 mm de profundidad de caja en lugar de 18CrNiMo7-6 con 1,5 mm) reduce la capacidad de carga en 35-40%. La dureza superficial desciende a <50 HRC después de 8.000 horas, lo que acelera el desgaste.
- Tratamiento térmico inadecuado: Las grietas de enfriamiento rápido, el exceso de austenita retenida (>30%) o los puntos blandos debidos a un calentamiento no uniforme crean zonas débiles localizadas que inician el desconchado.
- Mala precisión del perfil dental: Los engranajes fabricados según la clase AGMA 8 (calidad comercial) en lugar de la clase AGMA 10-11 (precisión) presentan errores de perfil >15 μm que generan vibraciones y una distribución desigual de la carga.
4. Sobrecarga operativa (15% de fallos)
- Daño de hierro vagabundo: La trituración de materiales no triturables (barras de refuerzo de acero, piezas de desgaste de manganeso) genera cargas de choque de 5-8 veces el par normal, agrietando las raíces de los dientes o fracturando las puntas.
- Alimentación por estrangulamiento más allá de la capacidad: El funcionamiento de la trituradora a un tonelaje nominal >110% aumenta proporcionalmente el par de accionamiento, superando los límites de diseño de los engranajes y acelerando los daños por fatiga.
Adquisición de recambios: Especificaciones para piezas de calidad
Al abastecerse engranajes de piñón de trituradora de cono de los proveedores de piezas para trituradoras, los pedidos de compra deben cumplir los siguientes requisitos técnicos para garantizar un rendimiento equivalente al de los fabricantes de equipos originales:
Especificaciones de material y tratamiento térmico
- Material Grade: 18CrNiMo7-6 según DIN 17210 (o equivalente AISI 8620) con certificado de ensayo de laminación según EN 10204 Tipo 3.1 que muestre el análisis químico real.
- Cementación: Carburación con gas según AMS 2759/6 para conseguir una profundidad efectiva de la caja de 1,2-1,8 mm en el contorno de dureza 550 HV. Solicitar informe de verificación de la profundidad de la caja con datos de microdureza transversal.
- Dureza de la superficie: 58-62 HRC en los flancos y la raíz del diente, medidos según ASTM E18. No se permiten puntos blandos <55 HRC.
- Dureza del núcleo: 30-38 HRC medidos en la línea central del diente, garantizando una tenacidad adecuada (impacto Charpy ≥35 J a -20°C según ISO 148-1).
Tolerancias dimensionales y geométricas
- Precisión del perfil dental: AGMA Clase 10 mínimo (desviación del perfil <12 μm) según AGMA 2015. Flancos de dientes rectificados con precisión para un acabado superficial Ra ≤0,8 μm.
- Diámetro de paso: Dentro de un margen de ±0,05 mm de la dimensión nominal para garantizar una distancia entre ejes adecuada al engranar con el engranaje de contacto.
- Tolerancia del agujero: Tolerancia H7 en el diámetro interior del piñón (normalmente +0,025/0 mm para un diámetro interior de 80 mm) para un ajuste de interferencia adecuado en el eje de transmisión.
- Runout: Desviación total indicada (TIR) <0,03 mm medida en el diámetro de paso con el engranaje montado en el mandril según AGMA 2009.
Requisitos de la documentación de calidad
- Trazabilidad de los materiales: Número térmico marcado en el cuerpo del engranaje, trazable hasta el certificado de la acería que confirma las propiedades químicas y mecánicas.
- Registros de tratamiento térmico: Gráficos del horno que muestran la temperatura real de cementación y el ciclo de tiempo, la temperatura del aceite de temple y los parámetros de revenido.
- Informe de inspección dimensional: Verificación en MMC del perfil del diente, el paso y las tolerancias geométricas con ≥10 puntos de medición por flanco de diente.
- Pruebas con partículas magnéticas: 100% Inspección MT según ASTM E1444 para detectar grietas superficiales >0,5 mm de profundidad. Aceptar solo engranajes con cero indicaciones en las superficies dentadas activas.
Programa de mantenimiento preventivo: Maximizar la vida útil
La implantación de un programa de mantenimiento estructurado prolonga la vida útil de los piñones hasta 12.000-15.000 horas-50-80% más que las operaciones de "funcionamiento hasta el fallo":
| Intervalo | Tarea de mantenimiento | Criterios de aceptación | Acción si está fuera de especificación |
| Diario | Comprobación visual de fugas de aceite, escucha de ruidos anormales. | Sin fugas, sonido de funcionamiento normal | Investigar inmediatamente si se detectan cambios de ruido o fugas |
| Semanal | Compruebe el nivel de aceite, inspeccione el tapón de drenaje magnético en busca de suciedad | Nivel de aceite dentro del rango de la mirilla, partículas finas mínimas en el tapón | Rellene el aceite si está bajo, envíe una muestra de aceite si hay mucha suciedad. |
| 500 horas | Análisis de vibraciones, muestra de aceite para análisis | Vibración <6,0 mm/s RMS, Fe <80 ppm, limpieza ISO ≤18/16/13 | Investigar si la vibración o el contenido de Fe son elevados. |
| 2.000 horas | Cambio de aceite, sustitución del filtro, medición del juego | Holgura dentro del rango especificado (ver tabla anterior) | Ajustar el calce si la holgura está fuera de rango |
| 4.000 horas | Inspección completa: quitar la tapa, examinar los dientes del engranaje, medir el juego en 4 puntos | Sin picaduras ni desconchados visibles, holgura uniforme <0,03 mm de variación | Prever la sustitución si las picaduras >20% de la zona del flanco |
| 8.000 horas | Inspección detallada con comprobación del patrón de contacto, considerar la sustitución en función del estado | Zona de picaduras 5mm, patrón de contacto adecuado | Sustituir si el daño supera los límites o se acerca a la marca de 12.000 horas. |
Procedimiento de sustitución de emergencia: Minimizar el tiempo de inactividad
Cuando se produce un fallo en el engranaje de piñón, la sustitución rápida es fundamental para minimizar las pérdidas de producción. El siguiente procedimiento presupone la disponibilidad de un piñón de repuesto que cumpla las especificaciones del OEM:
Paso 1 - Aislamiento y desmontaje (4-6 horas):
- Bloquee el motor de accionamiento principal, el sistema hidráulico y la bomba de lubricación según los procedimientos LOTO.
- Vaciar el aceite del cárter de la caja de cambios (capacidad típica de 200-400 L para las trituradoras de la clase HP400/CH660).
- Retirar la tapa de la caja de cambios con un puente grúa (peso de la tapa: 800-1.500 kg). Sujete la cubierta con una viga de separación para evitar deformaciones.
- Documente la configuración existente del paquete de calzos con fotos y medidas antes del desmontaje.
Paso 2 - Extracción del eje del piñón (3-4 horas):
- Retire los tornillos de sujeción del eje del piñón (normalmente 8-12 tornillos M24 apretados a 800-1.000 N-m).
- Aplique el extractor hidráulico al eje del piñón. Para los ejes con ajuste de interferencia, caliente el alojamiento del rodamiento a 80-100°C para facilitar la extracción. No supere los 120°C; a temperaturas más altas se corre el riesgo de modificar las dimensiones del anillo de rodadura.
- Inspeccionar los rodamientos de soporte del piñón (normalmente rodamientos de rodillos cónicos 32220 o 32224). Sustituir si hay juego radial >0,15 mm o picaduras visibles en las pistas.
Paso 3 - Inspección de la corona del engranaje cónico (2 horas):
- Limpie todos los residuos de los dientes de la corona dentada con disolvente y cepillo de alambre.
- Inspeccionar si hay desconchados, picaduras o daños en la punta del diente. Si el daño es 30%, la corona debe rectificarse o sustituirse (coste: $35.000-$80.000 en función del tamaño de la trituradora).
- Mida el grosor de los dientes de la corona en 4 puntos utilizando un calibre vernier de dientes de engranaje. Desgaste >1.5mm de la dimensión original indica que es necesario reemplazar.
Paso 4 - Instalación del nuevo piñón (4-5 horas):
- Montar el nuevo piñón en el eje. Si se requiere un ajuste de interferencia, caliente el orificio del piñón a 120°C y enfríe el eje con hielo seco (-78°C) para el montaje térmico. La alineación debe estar dentro de 0,03 mm TIR.
- Instale el conjunto del eje del piñón en la caja de cambios con el paquete de suplementos original. Compruebe preliminarmente la holgura: debe estar cerca de la especificación si no se han modificado los suplementos.
- Aplique el compuesto de patrón de contacto, gire los engranajes con una carga ligera y verifique que el patrón de contacto cubra 60-75% del ancho de la cara centrada en la línea de paso.
- Ajustar el calce si es necesario para conseguir el juego especificado (ver tabla). Cada cambio de calce de 0,10 mm altera el juego en aproximadamente 0,06-0,08 mm.
Etapa 5 - Montaje y puesta en marcha (3-4 horas):
- Vuelva a montar la tapa de la caja de cambios con una junta nueva. Apriete los tornillos de la tapa según las especificaciones (normalmente 600-800 N-m para tornillos M20) en forma de estrella para garantizar un sellado uniforme.
- Rellenar con aceite para engranajes ISO VG 320 nuevo que contenga aditivos EP. Capacidad de aceite: verifique el volumen exacto en el manual del fabricante (normalmente 250-450 L).
- Realice la prueba en vacío durante 30 minutos. Controle la temperatura de la caja de cambios (debe estabilizarse en <65°C), la vibración (<4,0 mm/s) y escuche si hay ruidos anormales.
- Introducir gradualmente la carga a lo largo de 2 horas, hasta alcanzar la condición de estrangulamiento total. Controle la temperatura del aceite: no debe superar los 75 °C durante el funcionamiento normal.
Tiempo total de inactividad: 16-22 horas si el piñón de repuesto está en stock y el personal tiene experiencia. La adquisición urgente a proveedores de piezas de trituradoras con transporte aéreo urgente añade 48-72 horas al plazo.
Conclusión: Fiabilidad de los piñones mediante la disciplina de ingeniería
Los fallos de los piñones de las trituradoras de cono pueden evitarse mediante el cumplimiento de las especificaciones de los materiales, unos procedimientos de montaje precisos y una supervisión proactiva del estado. Los modos de fallo catastróficos -fractura de dientes, desprendimiento y agarrotamiento- se deben a causas específicas e identificables: profundidad de cementación inadecuada, holgura incorrecta, contaminación de la lubricación o sustitución de materiales por proveedores que no cumplen las especificaciones.
Para los equipos de mantenimiento, la clave de una vida útil de los engranajes de más de 12.000 horas reside en los protocolos de inspección estructurados: tendencias de vibración a intervalos de 500 horas, análisis de aceite que confirman Fe <80 ppm y limpieza ISO ≤18/16/13, y verificación del patrón de contacto en las revisiones importantes. Para los profesionales de compras que evalúan a los proveedores de engranajes de piñón para trituradoras de cono, es innegociable el cumplimiento de las especificaciones técnicas: material 18CrNiMo7-6, profundidad de la carcasa de 1,5 mm, precisión AGMA Clase 10 y documentación exhaustiva de calidad.
La diferencia de coste entre los engranajes especificados por el OEM ($8.000-$25.000 en función del tamaño de la trituradora) y las alternativas de calidad inferior ($5.500-$18.000) es insignificante en comparación con el riesgo de $150.000-$300.000 por fallos prematuros, paradas de emergencia y daños secundarios en las coronas de los engranajes cónicos y los bastidores principales. La ciencia de los materiales y la disciplina de fabricación determinan la vida útil, no el precio de compra.
Exija informes de verificación de la profundidad de la carcasa, certificaciones de tratamiento térmico y documentación de precisión AGMA a todos los proveedores de piezas de trituradoras de cono antes de aceptar la entrega. Verifique las especificaciones en la inspección de recepción, no después de la instalación, cuando el fallo es inevitable.


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish