

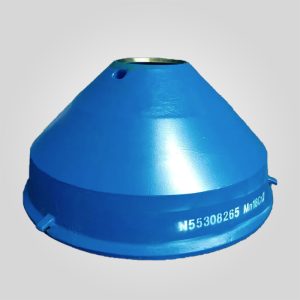
Beweglicher fester Kegel aus Manganstahl für Brecher/Brecher
- Material: Hochmanganhaltiger Stahl (Mn13, Mn13Cr2, Mn18, Mn18Cr2)
- Gewicht: 2500 Kilogramm
- Prozess: Lost Foam Gießen + CNC-Bearbeitung
- Wärmebehandlung: Wasserabschrecken und Anlassen
- Toleranz: ±0,05mm (anpassbar)
- Teilebezeichnung: Beweglicher fester Kegel
182 vorrätig
PRODUKT
Beschreibung
| Technische Spezifikation | Daten / Standard |
|---|---|
| Material Klasse | Mn18Cr2 (ASTM A128 Grad C) / Mn22Cr2 |
| Anfangshärte | 210 - 230 HBW |
| Kaltverfestigte Härte | 500 - 550 HBW (im Dienst) |
| Zugfestigkeit | ≥ 750 MPa |
| Schlagzähigkeit | ≥ 150 J (Charpy V-Kerbung) |
| Bearbeitungstoleranz | Ra 3,2 μm (Passflächen) / ISO 2768-m |
| Gewichtsbereich | 500 kg - 5.000 kg (anpassbar) |
| Wärmebehandlung | Wasserabschrecken (1050°C Lösungsglühen) |
Schalenauskleidungen aus hochmanganhaltigem Stahl für schwere Zerkleinerungsaufgaben
Die Trommelauskleidung (Concave) ist die stationäre Verschleißfläche im Brechraum. Sie muss extremen Druckkräften und abrasiven Fräsungen von Granit, Basalt und Eisenerz standhalten. Im Gegensatz zu herkömmlichem Stahl, der sich linear abnutzt, werden unsere Auskleidungen aus folgenden Materialien hergestellt Hochmanganhaltiger Stahl Mn18Cr2 (modifizierte Norm ASTM A128). Dieses Material besitzt eine einzigartige metallurgische Eigenschaft: Bei einem Aufprall wandelt sich die Gitterstruktur der Oberfläche von Austenit in Martensit um und "wehrt" sich effektiv gegen das Gestein.
Während sich die Oberfläche zu über 500 HBW um Abrieb zu widerstehen, bleibt der Kern duktil (ca. 220 HBW). Diese zweiphasige Eigenschaft verhindert ein katastrophales Zerbrechen, selbst wenn nicht brechbare Gegenstände (Fremdeisen) in die Kammer gelangen. Als engagierter Hersteller von Brecher-Verschleißteilen stellen wir sicher, dass jede Auskleidung genau dem Kammerprofil entspricht, das für Ihre spezifische Produktabstufung erforderlich ist.
Metallurgie und Herstellungsprozess
Um das perfekte Gleichgewicht zwischen Härte und Zähigkeit zu erreichen, muss der Gießereiprozess genau kontrolliert werden:
- Optimierung der Legierung: Wir fügen der Standard-Manganmatrix 2% Chrom hinzu. Dadurch werden an den Korngrenzen harte Chromkarbide gebildet, die die Verschleißlebensdauer um 30% im Vergleich zu Standard-Mn13-Linern verlängern.
- Wasserabschreckung: Das Gussteil wird auf 1050 °C erhitzt und schnell in Wasser abgeschreckt. Durch dieses "Lösungsglühen" werden die Karbide in die austenitische Matrix eingeschlossen, wodurch sichergestellt wird, dass die Auskleidung während der ersten Einlaufphase nicht reißt.
- Feinmechanische Bearbeitung: Die Montageflächen (wo der Liner den Einstellring berührt) sind mit einer Ebenheitstoleranz von 0,05 mm CNC-gefräst. Dies gewährleistet einen vollständigen Kontakt mit der Stützmasse und verhindert, dass sich der Liner bei Vibrationen lockert.
Felddiagnose: Wann Sie Ihre Schalenauskleidung wechseln sollten
Die Optimierung des Austauschs von Auskleidungen ist für die Gesamtbetriebskosten (TCO) von entscheidender Bedeutung. Achten Sie auf diese technischen Indikatoren:
1. Der "Schröpf-Effekt"
Untersuchen Sie die Auslaufzone (untere 20% der Auskleidung). Wenn Sie eine ausgeprägte "Schale" oder ein konkaves Verschleißmuster sehen, das mehr als 25 mm tief ist, hat sich der Brechwinkel verändert. Dies führt zu einer Verringerung des Durchsatzes und einer erhöhten Rücklaufbelastung.
2. Dickenmessung
Die Verwendung eines Ultraschalldickenmessgeräts ist bei kaltverfestigtem Stahl schwierig. Verwenden Sie stattdessen ein physikalisches Profilmessgerät. Wenn die Dicke der Auskleidung an der dünnsten Stelle weniger als 15 mm (oder 10% der ursprünglichen Dicke) beträgt, muss sie sofort ausgetauscht werden, um zu verhindern, dass die Auskleidung reißt und den Einstellring beschädigt.
3. Produktionsrückgang
Wenn Ihr Stromverbrauch hoch, die Tonnage jedoch niedrig ist, sind die Riffelungen (Zähne) der Laufbuchse wahrscheinlich flach abgenutzt, was eher zu einem "Schlupf" als zu einer Zerkleinerung führt.
Kompatibilität und Anwendungen
Unsere Trommelauskleidungen sind so konzipiert, dass sie direkt mit den wichtigsten Brechermarken ausgetauscht werden können:
- Metso Nordberg Serien HP / GP / MP
- Sandvik CH / CS / H-Serie
- Symons Standard & Kurzer Kopf (2ft bis 7ft)
- Terex / Cedarapids / Telsmith Modelle
Experten-Tipp zur Installation
[Option B: Profi-Tipp] Beim Einbau einer neuen Schalenauskleidung ist die Qualität der Backing Compound (Epoxy) ist genauso wichtig wie der Stahl selbst. Stellen Sie sicher, dass das Mischungsverhältnis genau ist. Gießen Sie die Mischung langsam ein, um Lufteinschlüsse zu vermeiden. Ein Luftspalt hinter der Auskleidung führt zu einem "Trommeleffekt", der den Manganstahl aufgrund von Ermüdung von innen nach außen rissig werden lässt, unabhängig von der Qualität des Materials.
Hinweis zur Kammerauswahl: Wir bieten verschiedene Hohlraumprofile an (Extrafein, Fein, Mittel, Grob). Wenn Sie uns Ihre Aufgabegröße und die gewünschte Produktkurve mitteilen, können wir Ihnen das richtige Profil zur Maximierung der Effizienz empfehlen.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".




 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish