

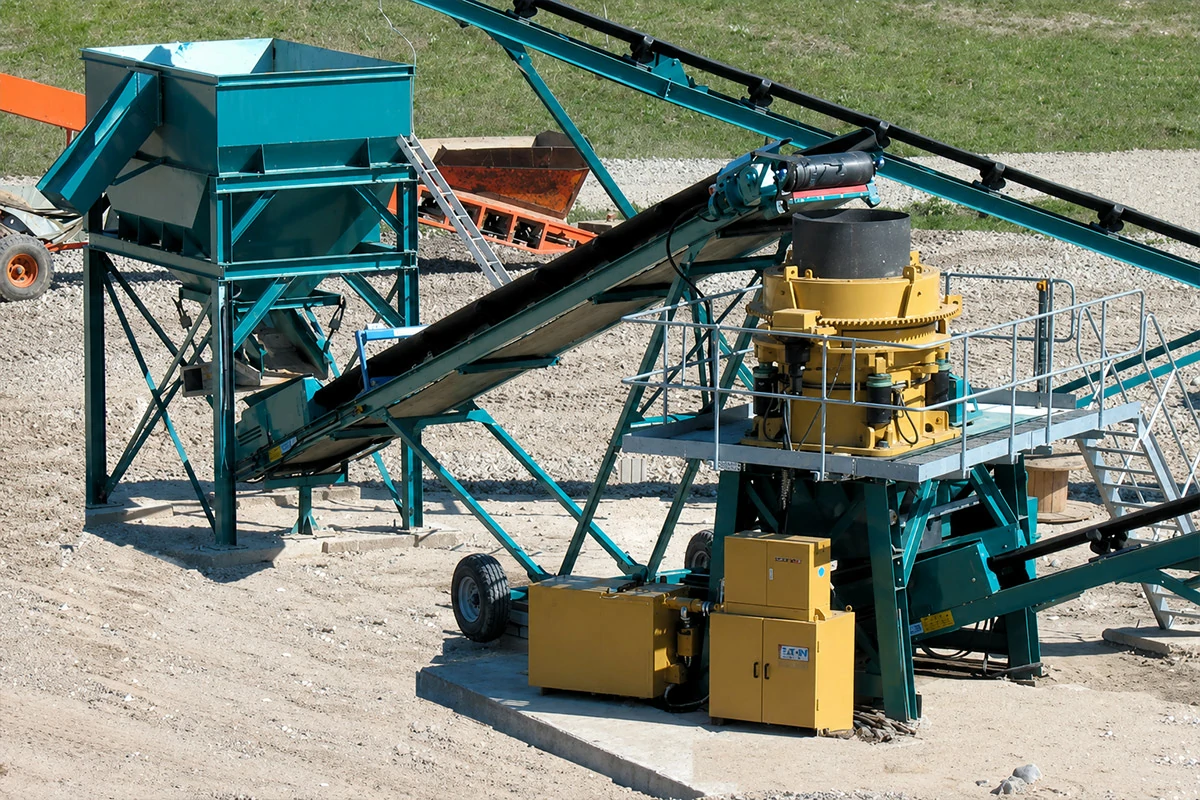
Ein Mantel, der bereits nach einigen hundert Betriebsstunden sein Arbeitsprofil verliert, verursacht nicht nur höhere Austauschkosten. Die abgenutzte Kammer öffnet sich ungleichmäßig, die Einstellung der geschlossenen Seite verschiebt sich, die Rückführlast steigt an, und die Bediener reduzieren häufig die Zufuhr, um die Leistung oder die Produktgröße zu kontrollieren. Preisgünstige Brecherteile können daher zu den teuersten Komponenten in der Anlage werden, wenn das Legierungszertifikat nicht mit dem in die Gussform gegossenen Metall übereinstimmt.
Das Problem beginnt oft mit einer Kaufentscheidung, die sich am Stückpreis orientiert. Ein Auskleidungsteil wird unterhalb der üblichen Marktpreisspanne angeboten, der Lieferant legt ein allgemeines Zertifikat vor, und das Gussteil sieht nach dem Lackieren akzeptabel aus. Nach dem Einbau beschleunigt sich jedoch die Abnutzungsrate, da der Mangangehalt, die Kohlenstoffbilanz, die Wärmebehandlung, die Wandstärke oder das Kammerprofil nicht den Anforderungen entsprechen. Der Kegelbrecher läuft zwar noch, wandelt die Motorleistung jedoch nicht mehr effizient in verkaufsfähige Tonnen um.
Warum Verschleißteile von Brechern ausfallen, wenn das Material ungeeignet ist
Austenitischer Manganstahl wird für die Auskleidung von Kegelbrechern verwendet, da Schlag- und Druckbelastungen die Arbeitsfläche härten können, während der Kern vergleichsweise duktil bleibt. Sandvik beschreibt Manganstahl mit einem Mangangehalt von mehr als 10 Prozent als eine durch Kaltverformung härtbare Legierung und weist darauf hin, dass eine stark beanspruchte Oberfläche zwei- bis dreimal härter werden kann als das darunterliegende Material. Diese Kombination ist nur dann von Nutzen, wenn die chemische Zusammensetzung, die Wärmebehandlung und die Gussqualität gemeinsam kontrolliert werden.
Eine häufig zitierte Hadfield-Zusammensetzung enthält etwa 1,05 bis 1,20 Prozent Kohlenstoff und 11,5 bis 14 Prozent Mangan, wobei der Siliziumgehalt auf etwa 1,00 Prozent und der Phosphorgehalt auf etwa 0,07 Prozent begrenzt ist. Typische mechanische Daten für Werkstoffe, die gemäß dieser Spezifikationsfamilie hergestellt werden, weisen eine Zugfestigkeit von etwa 862 MPa bzw. 125 ksi, eine Streckgrenze von etwa 359 MPa bzw. 52 ksi und eine Dehnung von etwa 45 Prozent auf. Andere veröffentlichte Quellen für lösungsgeglühten hochmanganhaltigen Stahl geben eine Zugfestigkeit von bis zu etwa 965 MPa und eine Anfangshärte von etwa 190 HB an. Diese Werte stellen eher Referenzbereiche als allgemein gültige Grenzwerte dar, da Gussabschnitt, Legierungssorte, Entnahmestelle und Wärmebehandlung das Ergebnis beeinflussen.
Im Betrieb kann eine richtig ausgewählte Legierung in stark beanspruchten Bereichen von etwa 190 bis 220 HB auf etwa 450 bis 500 HB aushärten. Eine ungeeignete Legierung kann aufgrund von Karbiden reißen oder zu weich bleiben und durch Ausbrüche Metall verlieren. Ein einzelner Härtemesswert kann die Qualität nicht belegen, da auch die chemische Zusammensetzung, die Mikrostruktur und die Wärmebehandlung die Leistungsfähigkeit beeinflussen.
Wie ein beschleunigter Verschleiß der Auskleidung die Produktion beeinträchtigt
Der Mantel bewegt sich exzentrisch gegen die Konkavität, und der sich verändernde Spalt steuert die Kompression, die Produktgröße und die Kapazität. Wenn das Auskleidungsprofil verschwindet, kommt das Material in einem kürzeren und weniger effektiven Bereich mit der Kammer in Kontakt. Die Maschine benötigt mehr Rückführung, um das gleiche Produkt herzustellen, während der Bediener die Einstellung möglicherweise strafft, um dies auszugleichen. Diese Reaktion kann Druckspitzen verstärken und das Verschleißbild noch instabiler machen.
Sandvik berichtet, dass eine falsche Anordnung der Kammern das Zerkleinerungsverhältnis um bis zu 40 Prozent verringern kann und dass eine schlechte Beschickung die Leistung um bis zu 30 Prozent mindern kann. In den Leitlinien zur Lebensdauer der Auskleidung heißt es außerdem, dass schlechte Beschickungsbedingungen die Lebensdauer der Auskleidung um bis zu 70 Prozent verkürzen können, während eine falsche Legierung die Lebensdauer der Auskleidung um bis zu 20 Prozent verringern kann. Diese Zahlen sind nicht additiv und sollten nicht als garantierte Prognose betrachtet werden. Sie verdeutlichen, warum ein Materialproblem von der Aufgabegliederung, der Kammerauswahl, dem Exzenterhub und der Einstellung der geschlossenen Seite getrennt betrachtet werden muss, bevor die Verantwortung zugewiesen wird.
| Beobachteter Zustand | Mögliche technische Ursache | Produktionseffekt | Verifizierungsverfahren |
|---|---|---|---|
| Schneller, gleichmäßiger Metallverlust | Geringe Kaltverfestigung, falsches Mangan-Kohlenstoff-Verhältnis oder geringe Schlagbelastung | Das Kammervolumen ändert sich und das Produkt wird grobkörniger | Funkenbildung, Härtekarte, Vorschubüberprüfung und Scan des Verschleißprofils |
| Risse in der Nähe von dickwandigen Abschnitten oder Hebepunkten | Karbide, unzureichende Abschreckung, Schrumpfungsfehler oder übermäßige Sprödigkeit | Risiko einer Notabschaltung und unbrauchbares Restmetall | Überprüfung der Mikrostruktur, gegebenenfalls Ultraschallprüfung sowie Rückverfolgbarkeit der Wärmebehandlung |
| Starker Verschleiß auf einer Seite | Getrennte Zuführung, Fehlausrichtung der Zuführvorrichtung, Maßabweichungen oder ungleichmäßiger Sitz | Druckschwankungen, verminderter Durchsatz und vorzeitiger Austausch der Auskleidung | Beobachtung des Vorschubs, Messung der radialen Dicke, Überprüfung des Sitzkontakts und Messung der Kammer |
| Gute Chemie, aber kurze Lebensdauer | Falsches Kammerprofil, ungeeignete Legierungssorte, mangelhafte Wärmebehandlung oder falsche Betriebsbedingungen | Hohe Kosten pro Tonne trotz eines akzeptablen Zertifikats | Vergleich, Mikrostruktur, Betriebsdaten und Anwendungsüberblick |
Materialbetrug ist unter Lackschichten selten erkennbar
Lack verdeckt Schleifspuren, Schweißreparaturen, Sand Einschlüsse und Unebenheiten der Oberfläche. Ein Gussteil kann das richtige Gewicht haben und dennoch aus der falschen Legierung bestehen. Es kann auch die richtige Chemie der Gießpfanne aufweisen, aber lokale Eigenschaften von minderer Qualität, wenn die Wärmebehandlung unzureichend ist oder wenn dicke Bereiche zu langsam abkühlen. Die Norm ASTM A128 gilt für Gussteile aus austenitischem Manganstahl und schreibt eine geeignete Wärmebehandlung vor, um Zähigkeit und Duktilität zu erreichen. Außerdem verlangt sie, dass reparierte Bereiche auf dem gleichen Qualitätsniveau geprüft werden wie das Gussteil selbst.
Die Wareneingangskontrolle beginnt bereits vor dem Versand. Verlangen Sie eine Schmelznummer, die mit dem Gussstück, der Wärmebehandlungscharge, dem chemischen Analysebericht und dem Maßbericht verknüpft ist. Die chemische Zusammensetzung von hochmanganhaltigem Stahl kann gemäß ASTM E2209 und die Brinell-Härte gemäß ASTM E10 geprüft werden. Die Prüfstellen müssen vereinbart werden, da eine einzige Eindrückung nicht repräsentativ für das gesamte Gussstück ist.
Ein Lieferant von Verschleißteilen für Brecher sollte zudem eine klare Angabe der Legierungssorte und des vorgesehenen Einsatzzwecks machen. Eine vage Bezeichnung wie „manganreich“ reicht nicht aus. In der Bestellung sollten der erforderliche chemische Zusammensetzungsbereich, der Wärmebehandlungszustand, das Prüfverfahren, die Zeichnungsversion sowie die Ausschlusskriterien festgelegt werden. Die genehmigte Zeichnung muss das Profil und die Sitzgeometrie festlegen.
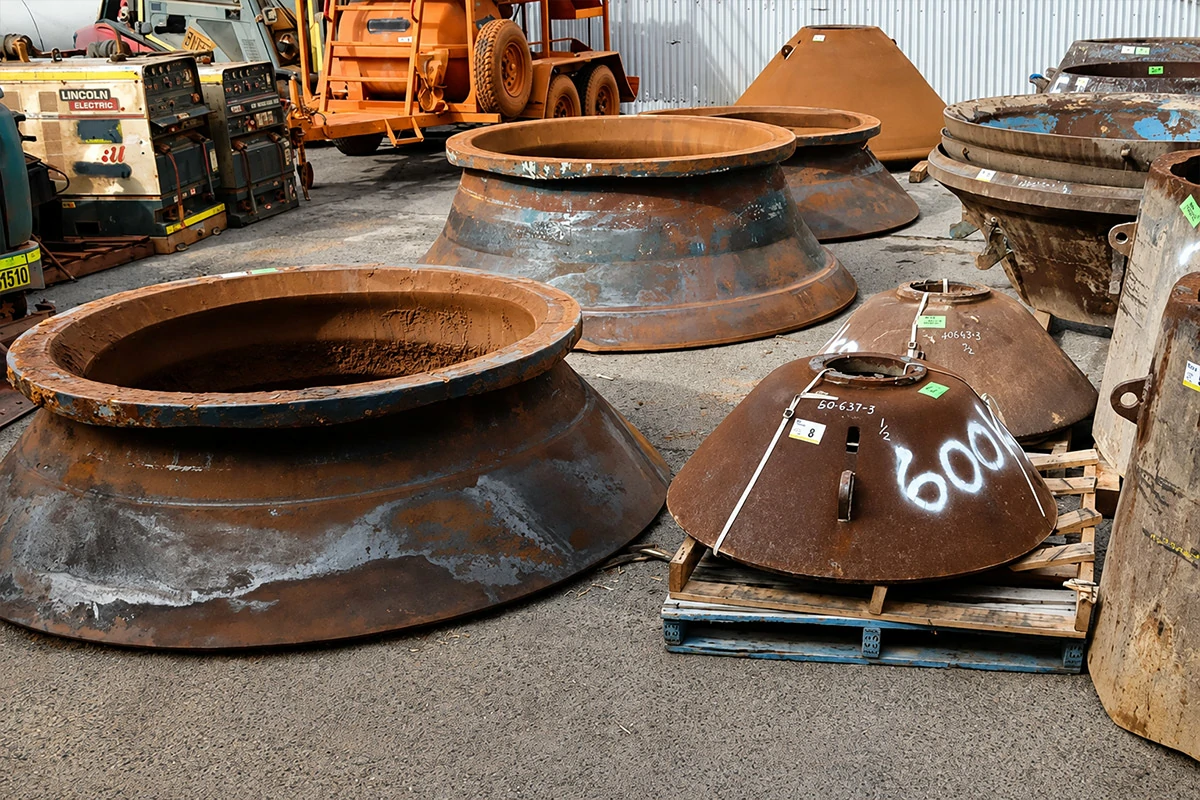
Die praktischen Abnahmegrenzen müssen sich aus der genehmigten Zeichnung ergeben
Es gibt keine allgemeingültige Toleranz, die für alle Mantel- und Schalenauskleidungen gleichermaßen gilt. Eine große Grobkammer und eine kleinere Feinkammer weisen unterschiedliche Abmessungen auf, und bei verschiedenen Brechermodellen wird die Auskleidung auf unterschiedliche Weise positioniert. Der richtige Ansatz besteht darin, die kritischen Abmessungen anhand der Original-Zeichnung des Herstellers oder einer genehmigten, durch Reverse Engineering erstellten Zeichnung mit definierten Bezugspunkten zu überprüfen.
Messen Sie den Sitzdurchmesser, die Konizität, die Höhe, die Wandstärke, die Hebevorrichtungen und das Profil an mehreren radialen Positionen. Notieren Sie die Ist-Werte, anstatt „im Toleranzbereich“ zu vermerken. Wenden Sie für Gussmaße gegebenenfalls die Norm ISO 8062 an und das in der Maschinenkonstruktion geforderte, auf der Zeichnung basierende Passungssystem, einschließlich der Norm ISO 286, sofern zutreffend.
Auch der Oberflächenzustand muss messbar sein. Der Begriff „glatt“ stellt kein Prüfergebnis dar. Eine bearbeitete Passfläche kann mit Ra 3,2 Mikrometer oder Ra 6,3 Mikrometer angegeben werden, wenn diese Werte in der Zeichnung vorgeschrieben sind. Die ISO-Oberflächenstrukturbezeichnung bietet eine einheitliche Möglichkeit, die Anforderung anzugeben. Diese Zahlen sind Beispiele für messbare Angaben und keine Standardgrenzwerte für jede Auskleidung. Maßgebend sind weiterhin die OEM-Zeichnung und die genehmigte Fertigungsspezifikation.
Wie man Materialfehler von Bedienungsfehlern unterscheidet
- 01 Dokumentieren Sie den Betriebsverlauf. Erfassen Sie die Zufuhrmenge in Tonnen, die Motorleistung, den Hydraulikdruck, die Einstellung der geschlossenen Seite, die Produktkörnung, die Rückführlast und die Betriebsstunden vom Zeitpunkt der Installation bis zur Inspektion.
- 02 Erfassen Sie den Verschleiß. Messen Sie die Restdicke an festgelegten Stellen entlang des Umfangs und in verschiedenen Höhen. Ein symmetrisches Abnutzungsmuster deutet auf Material- oder Profilprobleme hin. Einseitiger Verschleiß erfordert in der Regel eine Überprüfung des Vorschubs und der Sitzfläche.
- 03 Überprüfen Sie die chemische Zusammensetzung unabhängig. Untersuchen Sie eine vorbereitete, saubere Oberfläche oder ein aufbewahrtes Prüfstück und vergleichen Sie die Gehalte an Kohlenstoff, Mangan, Chrom, Silizium, Phosphor und anderen in der Bestellung angegebenen Elementen mit den dortigen Angaben.
- 04 Erstellen Sie eine Härtekarte. Verwenden Sie vereinbarte Messpunkte sowohl in Bereichen mit geringer als auch mit hoher Belastung. Eine korrekte Auskleidung sollte ein logisches Kaltverfestigungsmuster aufweisen und keine zufälligen Werte.
- 05 Überprüfen Sie die Mikrostruktur. Karbide an den Korngrenzen, eine unvollständige Lösungsglühung, Schrumpfung oder Einschlüsse können Rissbildung und mangelnde Zähigkeit erklären, selbst wenn die chemische Zusammensetzung akzeptabel erscheint.
- 06 Vergleichen Sie das Kammerprofil. Scannen Sie die abgenutzten und nicht abgenutzten Oberflächen ein oder erstellen Sie eine Schablone davon und vergleichen Sie diese mit dem zugelassenen Profil. Überprüfen Sie anschließend die Vorschubgröße, den Exzenterhub und die Einstellung der geschlossenen Seite.
Warum das günstigste Angebot oft die höchsten Kosten pro Tonne verursacht
Der Stückpreis berücksichtigt weder Produktionsausfälle während eines Auskleidungswechsels noch Arbeitskosten, Auskleidungsmasse, Hebezeuge, das Risiko beim Auskleidungswechsel sowie die Auswirkungen einer instabilen Kammer auf nachgeschaltete Anlagen. Ein niedriger Preis ist wertlos, wenn die Auskleidung zu einer geringeren Menge an verkaufsfähigen Tonnen führt.
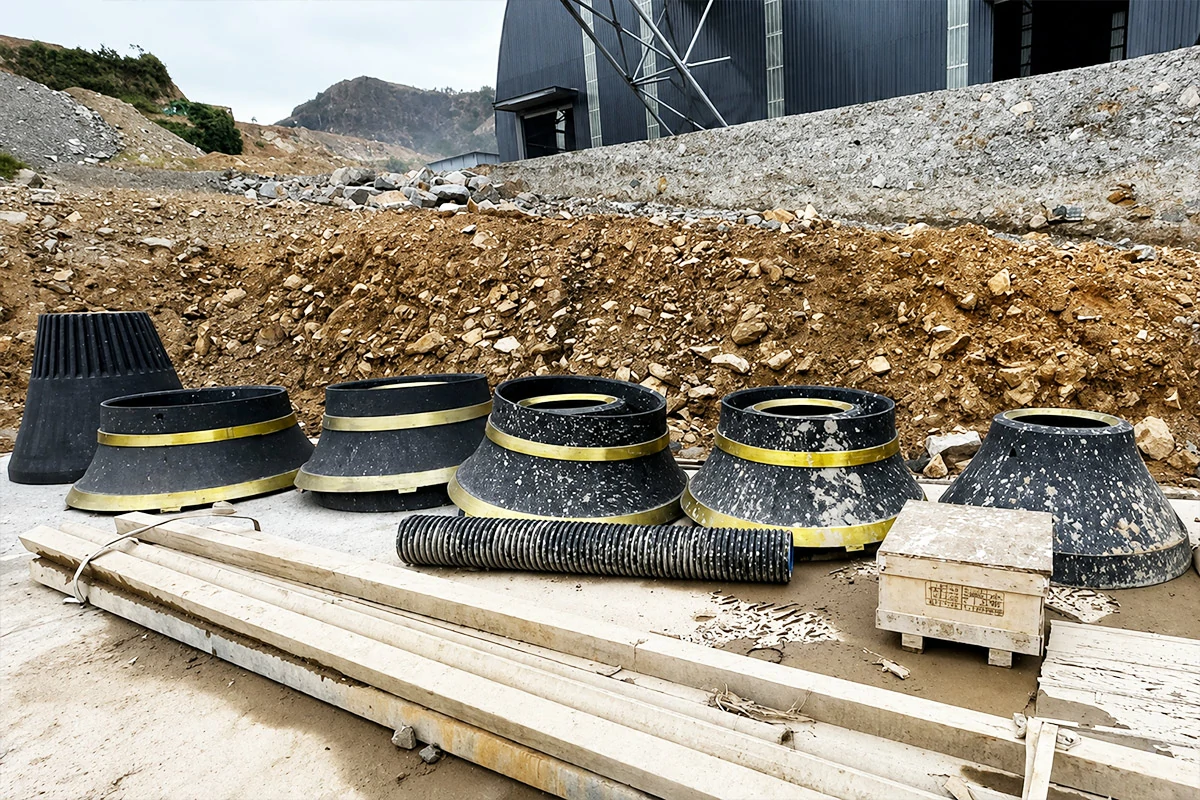
Verwenden Sie die Kosten pro verarbeiteter Tonne als wirtschaftlichen Maßstab. Teilen Sie die gesamten Installations- und Betriebskosten durch die nachgewiesene Menge an verarbeiteten Tonnen vor Erreichen der sicheren Entsorgungsgrenze. Berücksichtigen Sie geplante und ungeplante Ausfallzeiten getrennt.
Bei der Auswahl der geeigneten Anwendung sollten Sie zunächst die Abrasivität des Erzes, die Druckfestigkeit, den Feuchtigkeitsgehalt, die Korngrößenverteilung des Aufgabematerials, das Risiko von Stahlverunreinigungen, das gewünschte Endprodukt, den Brechertyp, den Kammertyp, den Exzenterhub und die Sollwerte berücksichtigen. FLS identifiziert austenitischen Manganstahl als Industriestandard für Kegelauskleidungen und bietet verschiedene Werkstoffgüten für Aufgabematerial mit geringem, mittlerem und hohem Abrieb an. Die Erkenntnis ist nicht, dass eine bestimmte Werkstoffgüte für jeden Einsatzort geeignet ist. Die Erkenntnis ist vielmehr, dass die Wahl der Legierung sich nach der jeweiligen Beanspruchung richten muss.
Was man von einem qualifizierten Lieferanten erwarten sollte
- 01 Ein Materialzertifikat, das mit der Gusscharge-Nummer und der Bestellung verknüpft ist
- 02 Rechte auf unabhängige chemische Überprüfung gemäß einer vereinbarten Prüfmethode
- 03 Wärmebehandlungsdiagramme oder Chargenprotokolle mit rückverfolgbarer Ofenkennzeichnung
- 04 Brinell-Härtewerte an festgelegten Stellen und gemäß einer angegebenen Prüfnorm
- 05 Maßprüfung anhand der genehmigten Zeichnungsversion
- 06 Angaben zu Reparaturen, Regeln zur Mängelannahme und Anforderungen an die zerstörungsfreie Prüfung, soweit erforderlich
- 07 Eine dokumentierte Legierungsempfehlung auf der Grundlage der Einsatzdaten
- 08 Eine Leistungsbewertung auf der Grundlage von Tonnen und Abnutzungsmustern
Überprüfen Sie bei der Kompatibilitätsprüfung vor Produktionsbeginn das Maschinenmodell, den Seriennummernbereich, die Kammerbezeichnung und die Artikelnummer. Ein spezielles Kegelbrecherteil Die Seite kann dabei helfen, die verfügbaren Komponenten zu organisieren, während die ausgewählte Mantel des Kegelbrechers Es sind noch Überprüfungen hinsichtlich Zeichnung, Material und Anwendung erforderlich. Die Leistungsfähigkeit des Lieferanten sollte anhand der Gießereikontrolle, der Bearbeitungskapazitäten, der Prüfprotokolle und der technischen Reaktionsfähigkeit bewertet werden und nicht allein anhand von Verkaufsversprechen. Eine dokumentierte Hersteller von Brecherteilen Bei der Überprüfung sollte der Schwerpunkt auf Rückverfolgbarkeit und einer wiederholbaren Prozesssteuerung liegen.
Häufig gestellte Fragen
Kann ein hoher Mangangehalt allein eine lange Lebensdauer der Auskleidung gewährleisten?
Nein. Ein höherer Mangangehalt kann das Kaltverfestigungspotenzial innerhalb eines geeigneten Bereichs verbessern, doch eine übermäßige Härte oder ein falsches Gleichgewicht zwischen Kohlenstoff und Chrom kann die Sprödigkeit erhöhen. Wärmebehandlung, Mikrostruktur, Kammerprofil und Vorschubbedingungen spielen weiterhin eine entscheidende Rolle.
Reicht ein Härtezertifikat aus, um eine Kegeleinlage zu genehmigen?
Nein. Die Brinell-Härte ist zwar für die Qualitätskontrolle nützlich, doch ein lokaler Messwert kann weder die chemische Zusammensetzung noch die Zähigkeit, die innere Unversehrtheit oder die korrekte Wärmebehandlung bestätigen. Die Freigabe sollte die chemische Zusammensetzung, die Härteverteilung, die Rückverfolgbarkeit, die Abmessungen und die Prüfung der Anwendung berücksichtigen.
Warum sinkt die Förderleistung, bevor die Auskleidung vollständig abgenutzt aussieht?
Das Kammerprofil bestimmt, wo und wie das Gestein zerkleinert wird. Lokaler Metallverlust kann die effektive Zerkleinerungszone verändern, die Rückführung erhöhen und den Bediener dazu zwingen, die Zufuhr zu reduzieren, selbst wenn an anderen Stellen noch eine beträchtliche Auskleidungsdicke vorhanden ist.
Wie kann ein Bergwerk ein gefälschtes Materialzertifikat erkennen?
Ordnen Sie die Zertifikatsnummer dem Gussstück zu, bewahren Sie Prüfproben nach Möglichkeit auf und führen Sie eine unabhängige Funkenemissionsanalyse an einer präparierten Oberfläche durch. Vergleichen Sie das Ergebnis mit der Bestellung und nicht mit einer allgemeinen Bezeichnung der Lieferantengüte.
Sollte jeder Kegelauskleidungswerkstoff 18 oder 22 Prozent Mangan enthalten?
Nein. Die richtige Güte hängt von der Abriebbelastung, der Stoßbelastung, der Korngröße des Aufgabematerials, Stahlfremdkörpern, der Kammerauslastung und der Kaltverfestigungsfähigkeit der Oberfläche ab. Eine höherlegierte Auskleidung kann weniger geeignet sein, wenn das Risiko von Schlagrissen im Vordergrund steht.
Welches Betriebsproblem führt am häufigsten zu ungleichmäßigem Verschleiß?
Eine Ursache hierfür ist häufig eine ungleichmäßige oder falsch ausgerichtete Materialzufuhr. Wenn grobe und feine Partikel auf unterschiedlichen Seiten in die Kammer gelangen, führt dies zu ungleichmäßigem Druck und Verschleiß. Eine Dosierzufuhr mit gleichmäßig verteiltem Material wird im Allgemeinen bevorzugt, sofern die Bauweise des Brechers und die Anwendung dies zulassen.
Welche Unterlagen sind bei einer Garantieuntersuchung am nützlichsten?
Bewahren Sie die Einbaumaße, Fotos, Wärmedaten, chemischen Analysen und Härteberichte, die Korngrößenverteilung des Aufgabematerials, die Betriebsstunden, die verarbeitete Menge in Tonnen, die Leistung, den Druck, die Einstellungen, die Verschleißkarten sowie die ausgebaute Auskleidung für die gemeinsame Begutachtung auf.
Tonnage sichern, bevor über den Stückpreis verhandelt wird
Die richtigen Brecherteile zeichnen sich nicht durch das niedrigste Angebot oder den höchsten Nennanteil an Mangan aus. Sie zeichnen sich vielmehr durch eine geprüfte chemische Zusammensetzung, eine geeignete Wärmebehandlung, die richtige Geometrie, messbare Anforderungen an Oberfläche und Abmessungen, eine rückverfolgbare Fertigung sowie eine dokumentierte Eignung für die jeweilige Brechleistung aus. Der Kauf auf der Grundlage nachweisbarer Fakten schützt die Lebensdauer der Auskleidung, stabilisiert die Brechkammer und sichert die Tonnagen, die die gesamte Anlageinvestition rechtfertigen.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish