

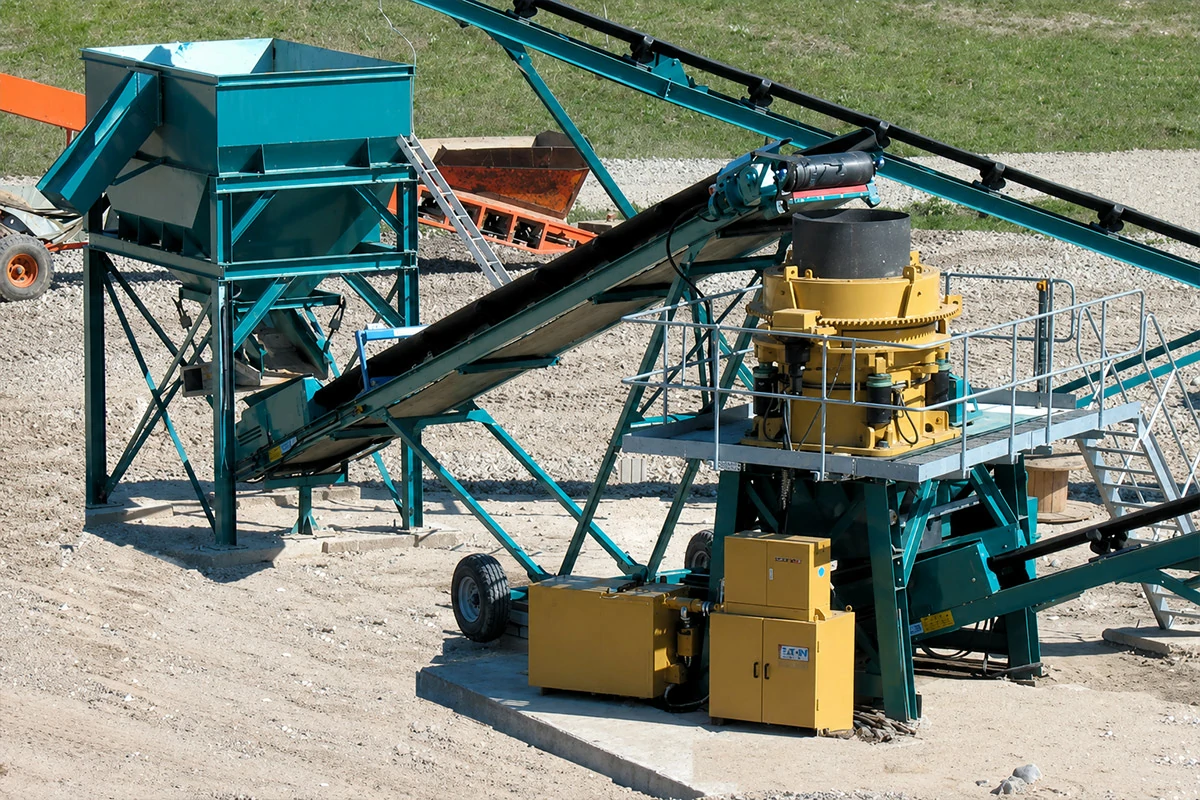
Una camisa que pierde su perfil de trabajo tras unos pocos cientos de horas de funcionamiento no solo aumenta el coste de sustitución. La cámara desgastada se abre de forma irregular, el ajuste del lado cerrado se desvía, la carga de recirculación aumenta y los operarios suelen reducir la alimentación para controlar la potencia o el tamaño del producto. Por lo tanto, las piezas de trituradora de bajo precio pueden convertirse en los elementos más caros de la planta cuando el certificado de aleación no coincide con el metal vertido en el molde.
El fallo suele comenzar con una decisión de compra basada en el precio unitario. Se ofrece un revestimiento a un precio inferior al rango habitual del mercado, el proveedor proporciona un certificado genérico y la pieza fundida parece aceptable una vez pintada. Una vez instalada, la tasa de desgaste se acelera porque el contenido de manganeso, el equilibrio de carbono, el tratamiento térmico, el espesor de la sección o el perfil de la cámara son incorrectos. La trituradora cónica puede seguir funcionando, pero ya no convierte la potencia del motor en toneladas comercializables de manera eficiente.
¿Por qué fallan las piezas de desgaste de la trituradora cuando el material es inadecuado?
El acero austenítico al manganeso se utiliza para los revestimientos de las trituradoras cónicas porque las cargas de impacto y compresión pueden endurecer la superficie de trabajo, mientras que el núcleo sigue siendo relativamente dúctil. Sandvik describe el acero al manganeso con más del 10 % de manganeso como una aleación que se endurece por deformación y señala que una superficie sometida a fuertes impactos puede llegar a ser entre dos y tres veces más dura que el material subyacente. Esa combinación solo resulta valiosa cuando se controlan conjuntamente la composición química, el tratamiento térmico y la calidad de la fundición.
Una composición Hadfield a la que se suele hacer referencia contiene entre un 1,05 % y un 1,20 % de carbono y entre un 11,5 % y un 14 % de manganeso, con un contenido de silicio limitado a aproximadamente un 1,00 % y de fósforo limitado a aproximadamente un 0,07 %. Los datos mecánicos típicos del material producido según esta familia de especificaciones pueden mostrar una resistencia a la tracción cercana a los 862 MPa o 125 ksi, un límite elástico cercano a los 359 MPa o 52 ksi y un alargamiento cercano al 45 por ciento. Otras referencias publicadas sobre el acero con alto contenido en manganeso tratado en solución indican una resistencia a la tracción de hasta unos 965 MPa y una dureza inicial cercana a 190 HB. Estos valores son rangos de referencia más que límites de aceptación universales, ya que la sección de la pieza fundida, el grado de la aleación, el lugar de muestreo y el tratamiento térmico alteran el resultado.
En condiciones de servicio, una aleación correctamente seleccionada puede endurecerse desde aproximadamente 190 a 220 HB hasta unos 450 a 500 HB en las zonas sometidas a cargas elevadas. Una aleación inadecuada puede agrietarse debido a los carburos o permanecer demasiado blanda y sufrir pérdidas de metal por socavación. Un único valor de dureza no basta para demostrar la calidad, ya que la composición química, la microestructura y el tratamiento térmico también influyen en el rendimiento.
Cómo el desgaste acelerado de los revestimientos reduce la producción
El manto se desplaza de forma excéntrica contra la superficie cóncava, y la variación de la holgura controla la compresión, el tamaño del producto y la capacidad. A medida que el perfil del revestimiento desaparece, el material entra en contacto con la cámara en una zona más corta y menos eficaz. La máquina necesita una mayor recirculación para fabricar el mismo producto, mientras que el operario puede ajustar la configuración para compensarlo. Esa respuesta puede aumentar los picos de presión y hacer que el patrón de desgaste sea aún menos estable.
Sandvik señala que una disposición incorrecta de las cámaras puede reducir la relación de reducción hasta en un 40 por ciento y que una alimentación deficiente puede reducir el rendimiento hasta en un 30 por ciento. Sus directrices sobre la vida útil de los revestimientos también indican que unas condiciones de alimentación deficientes pueden acortar la vida útil de los revestimientos hasta en un 70 por ciento, mientras que una aleación inadecuada puede reducirla hasta en un 20 por ciento. Estas cifras no son acumulativas y no deben considerarse una previsión garantizada. Muestran por qué es necesario diferenciar un problema de material de la segregación de la alimentación, la selección de la cámara, la oscilación excéntrica y el ajuste del lado cerrado antes de atribuir responsabilidades.
| Condición observada | Posible causa técnica | Efecto de producción | Método de verificación |
|---|---|---|---|
| Pérdida rápida y uniforme de metal | Baja respuesta al endurecimiento por deformación, equilibrio incorrecto entre manganeso y carbono o baja carga de impacto | El volumen de la cámara varía y el producto se vuelve más grueso | Análisis de la química de la chispa, mapa de dureza, revisión de la alimentación y escaneo del perfil de desgaste |
| Grietas cerca de secciones gruesas o puntos de elevación | Carburos, temple deficiente, defectos de contracción o fragilidad excesiva | Riesgo de parada de emergencia y metal restante inservible | Revisión de la microestructura, ensayos por ultrasonidos cuando proceda y trazabilidad del tratamiento térmico |
| Desgaste intenso en un lado | Alimentación segregada, desalineación del alimentador, discrepancia dimensional o asentamiento desigual | Fluctuaciones de presión, reducción del rendimiento y sustitución prematura del revestimiento | Observación de la alimentación, lecturas del espesor radial, comprobación del contacto de asentamiento y medición de la cámara |
| Buena química, pero vida útil corta | Perfil incorrecto de la cámara, tipo de aleación inadecuado, tratamiento térmico deficiente o condiciones de funcionamiento incorrectas | Alto coste por tonelada a pesar de contar con un certificado válido | Comparación de planos, microestructura, datos de funcionamiento y análisis de aplicaciones |
El fraude en los materiales rara vez se aprecia bajo la pintura
La pintura oculta las marcas de esmerilado, las reparaciones por soldadura, las inclusiones de arena y las irregularidades en el estado de la superficie. Una pieza fundida puede tener el peso correcto y, aun así, contener una aleación inadecuada. También puede presentar una composición química correcta en la cuchara de colada, pero propiedades locales deficientes si el tratamiento térmico es inadecuado o si las secciones gruesas se enfrían demasiado lentamente. La norma ASTM A128 se aplica a las piezas de fundición de acero austenítico al manganeso y exige un tratamiento térmico adecuado para lograr tenacidad y ductilidad. Asimismo, exige que las zonas reparadas se sometan a una inspección con el mismo nivel de calidad que se aplica a la pieza de fundición.
La inspección de recepción comienza antes del envío. Se debe solicitar un número de lote vinculado a la pieza fundida, al lote de tratamiento térmico, al informe químico y al informe dimensional. La composición química del acero con alto contenido en manganeso puede comprobarse según la norma ASTM E2209 y la dureza Brinell según la norma ASTM E10. Los puntos de ensayo deben acordarse previamente, ya que una sola indentación no es representativa de toda la pieza fundida.
Un proveedor de piezas de desgaste para trituradoras también debe proporcionar una descripción clara del tipo de aleación y de la aplicación prevista. Una indicación imprecisa, como «alto contenido en manganeso», no es suficiente. La orden de compra debe especificar el rango químico requerido, las condiciones de tratamiento térmico, el método de inspección, la revisión del plano y los criterios de rechazo. El plano aprobado debe definir el perfil y la geometría de asentamiento.
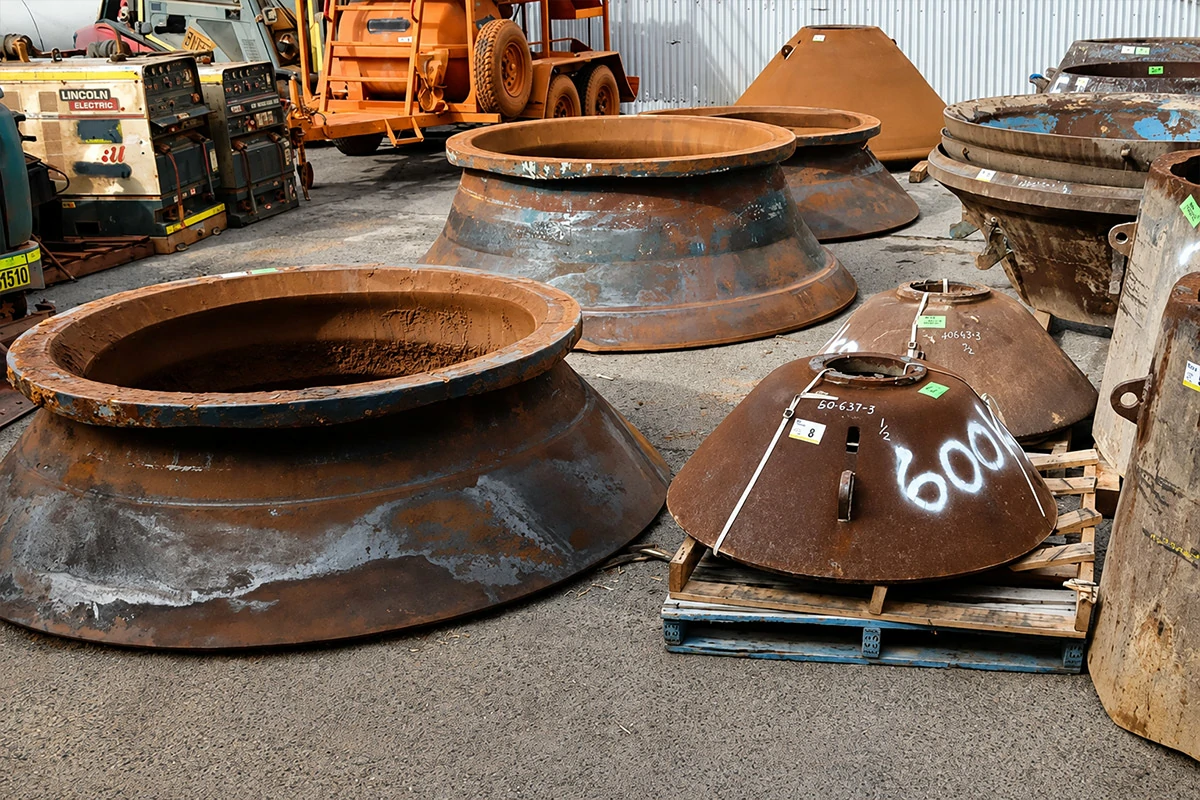
Los límites de aceptación prácticos deben figurar en el plano aprobado.
No existe una tolerancia universal segura válida para todos los revestimientos de la carcasa y del tambor. Una cámara gruesa de gran tamaño y una cámara fina más pequeña no tienen las mismas dimensiones, y los distintos modelos de trituradora colocan el revestimiento de formas diferentes. El enfoque correcto consiste en controlar las dimensiones críticas comparándolas con el plano del fabricante original (OEM) o con un plano de ingeniería inversa homologado que incluya puntos de referencia definidos.
Mida el diámetro de la sede, el cono, la altura, el espesor de la pared, las características de elevación y el perfil en varias posiciones radiales. Anote los valores reales en lugar de indicar «conforme». Utilice la norma ISO 8062 para las dimensiones de las piezas fundidas cuando sea adecuado y el sistema de ajuste basado en planos que requiera el diseño de la máquina, incluida la norma ISO 286 cuando sea aplicable.
El estado de la superficie también debe ser cuantificable. La palabra «lisa» no constituye un resultado de inspección. Una superficie de posicionamiento mecanizada puede especificarse como Ra 3,2 micrómetros o Ra 6,3 micrómetros cuando el plano así lo exija. La notación ISO de textura superficial ofrece una forma coherente de expresar el requisito. Estas cifras son ejemplos de indicaciones medibles, no límites predeterminados para todos los revestimientos. El plano del fabricante original y la especificación de fabricación aprobada siguen siendo determinantes.
Cómo distinguir entre un material defectuoso y un mal funcionamiento
- 01 Conserve el historial de funcionamiento. Anote las toneladas de materia prima, la potencia del motor, la presión hidráulica, el ajuste del lado cerrado, la granulometría del producto, la carga de recirculación y las horas de funcionamiento desde la instalación hasta la inspección.
- 02 Analiza el desgaste. Mide el espesor restante en puntos fijos a lo largo de la circunferencia y a varias alturas. Un patrón de desgaste simétrico indica problemas relacionados con el material o el perfil. El desgaste unilateral suele requerir una revisión de la alimentación y el asentamiento.
- 03 Verifica los análisis químicos de forma independiente. Analiza una superficie limpia preparada o una probeta conservada y compara los niveles de carbono, manganeso, cromo, silicio, fósforo y otros elementos especificados con los indicados en la orden de compra.
- 04 Elabora un mapa de dureza. Utiliza los puntos acordados tanto en las zonas sometidas a cargas ligeras como en las sometidas a cargas pesadas. Un revestimiento correcto debería mostrar un patrón lógico de endurecimiento por deformación, en lugar de valores aleatorios.
- 05 Revisa la microestructura. Los carburos en los límites de grano, un tratamiento de solubilización incompleto, la contracción o las inclusiones pueden explicar la aparición de grietas y la escasa tenacidad, incluso cuando la composición química parece aceptable.
- 06 Compara el perfil de la cámara. Escanea o toma medidas de las superficies desgastadas y sin desgastar comparándolas con el perfil homologado; a continuación, comprueba la medida de avance, la carrera excéntrica y el ajuste del lado cerrado.
¿Por qué la oferta más barata suele suponer el mayor coste por tonelada?
El precio por pieza no tiene en cuenta la pérdida de producción durante el cambio del revestimiento, la mano de obra, el compuesto de relleno, el equipo de elevación, el riesgo asociado al revestimiento y el efecto que tiene una cámara inestable en los equipos situados aguas abajo. Un precio bajo no tiene ningún valor si el revestimiento genera menos toneladas comercializables.
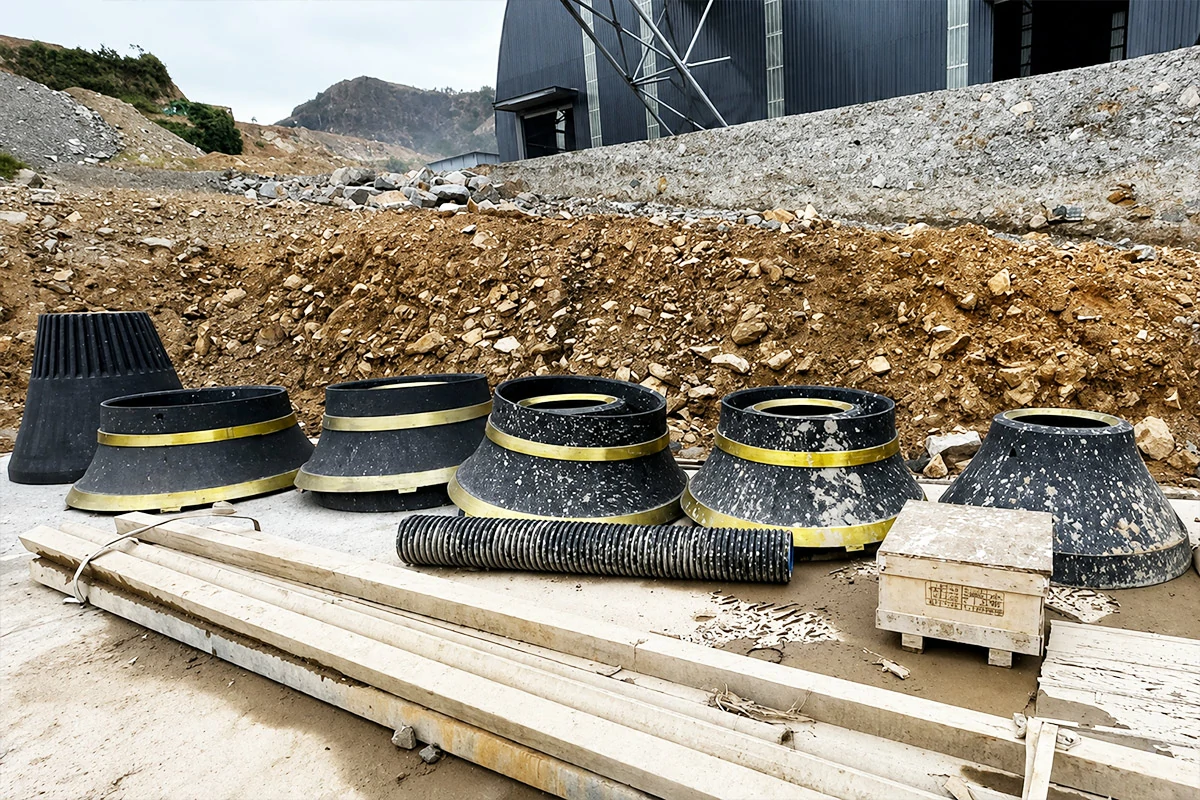
Utiliza el coste por tonelada procesada como indicador comercial. Divide el coste total de instalación y funcionamiento entre las toneladas verificadas manipuladas antes de alcanzar el límite de descarte seguro. Incluye por separado los tiempos de inactividad programados y no programados.
Para seleccionar la aplicación adecuada, hay que partir de la abrasividad del mineral, la resistencia a la compresión, la humedad, la granulometría de la carga, el riesgo de presencia de acero extraño, el producto deseado, el modelo de trituradora, el tipo de cámara, la carrera excéntrica y los parámetros de ajuste deseados. FLS identifica el acero al manganeso austenítico como el estándar del sector para los revestimientos de cono y ofrece diferentes calidades de material para alimentaciones de baja, media y alta abrasión. La conclusión no es que una calidad concreta se adapte a todas las instalaciones, sino que la selección de la aleación debe ajustarse a las condiciones de trabajo.
Qué hay que exigir a un proveedor cualificado
- 01 Un certificado de material vinculado al número de lote de fundición y a la orden de compra
- 02 Derechos de verificación química independiente con arreglo a un método de ensayo acordado
- 03 Tablas de tratamiento térmico o registros de lotes con identificación trazable del horno
- 04 Resultados de dureza Brinell obtenidos en puntos definidos y según una norma de ensayo especificada
- 05 Inspección dimensional según la revisión del plano aprobada
- 06 Información sobre reparaciones, normas de aceptación de defectos y requisitos de ensayos no destructivos, cuando sea necesario
- 07 Una recomendación documentada sobre la aleación basada en los datos de alimentación
- 08 Un análisis del rendimiento basado en las toneladas y el patrón de desgaste
Al comprobar la compatibilidad, verifica el modelo de la máquina, el rango de números de serie, la designación de la cámara y el número de referencia antes de iniciar la producción. Un sistema específico pieza de la trituradora de cono La página puede ayudar a organizar los componentes disponibles, mientras que el elemento seleccionado manto de la trituradora de cono Aún es necesario verificar los planos, los materiales y la aplicación. La capacidad del proveedor debe evaluarse a través del control de la fundición, la capacidad de mecanizado, los registros de inspección y la respuesta técnica, y no solo en función de las afirmaciones del departamento de ventas. Un documento fabricante de piezas para trituradoras La revisión debería centrarse en la trazabilidad y en el control repetible de los procesos.
Preguntas frecuentes
¿Puede un alto contenido en manganeso por sí solo garantizar una larga vida útil del revestimiento?
No. Un mayor contenido de manganeso puede mejorar el potencial de endurecimiento por deformación dentro de un rango adecuado, pero una dureza excesiva o un equilibrio incorrecto entre el carbono y el cromo pueden aumentar la fragilidad. El tratamiento térmico, la microestructura, el perfil de la cámara y las condiciones de avance siguen siendo fundamentales.
¿Es suficiente un certificado de dureza para homologar un revestimiento cónico?
No. La dureza Brinell resulta útil para el control de calidad, pero una lectura puntual no puede confirmar la composición química, la tenacidad, la integridad interna ni que el tratamiento térmico sea el adecuado. La aprobación debe tener en cuenta la composición química, el mapa de dureza, la trazabilidad, las dimensiones y la revisión de la aplicación.
¿Por qué disminuye el rendimiento antes de que el revestimiento parezca estar completamente desgastado?
El perfil de la cámara determina dónde y cómo se comprime la roca. La pérdida local de metal puede modificar la zona efectiva de reducción, aumentar la recirculación y obligar a los operarios a reducir la alimentación, incluso cuando en otras zonas aún queda un espesor considerable de revestimiento.
¿Cómo puede una mina detectar un certificado de material falso?
Compara el número de lote del certificado con el de la pieza fundida, conserva las probetas de ensayo siempre que sea posible y realiza un análisis independiente de las emisiones de chispas en una superficie preparada. Compara el resultado con la orden de compra, en lugar de con una denominación genérica del grado del proveedor.
¿Deberían todas las camisas cónicas contener un 18 % o un 22 % de manganeso?
No. El tipo adecuado depende de la abrasión, el nivel de impacto, el tamaño del material alimentado, la presencia de residuos de acero, la carga de la cámara y la capacidad de la superficie para endurecerse por deformación. Un revestimiento con mayor contenido en aleación puede resultar menos adecuado cuando el riesgo predominante es el agrietamiento por impacto.
¿Qué problema de funcionamiento es el que con mayor frecuencia provoca un desgaste desigual?
Una causa habitual es la alimentación segregada o desalineada. Las partículas gruesas y finas que entran por lados diferentes de la cámara provocan una presión y un desgaste desiguales. Por lo general, se prefiere una alimentación restringida con material distribuido uniformemente cuando el diseño de la trituradora y la aplicación lo permiten.
¿Qué documentos resultan más útiles en una investigación relacionada con la garantía?
Conserva las medidas de instalación, las fotografías, los datos sobre la temperatura, los informes químicos y de dureza, la granulometría del material alimentado, las horas de funcionamiento, las toneladas procesadas, la potencia, la presión, los ajustes, los mapas de desgaste y el revestimiento retirado para la inspección conjunta.
Asegura el tonelaje antes de negociar el precio por unidad
Las piezas adecuadas para una trituradora no se definen por el presupuesto más bajo ni por el porcentaje nominal más alto de manganeso. Se definen por una composición química verificada, un tratamiento térmico adecuado, una geometría correcta, requisitos superficiales y dimensionales cuantificables, un proceso de fabricación trazable y una adecuación documentada a la tarea de trituración. Comprar basándose en datos contrastados protege la vida útil de los revestimientos, estabiliza la cámara y preserva las toneladas que justifican la inversión total en la planta.


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish