

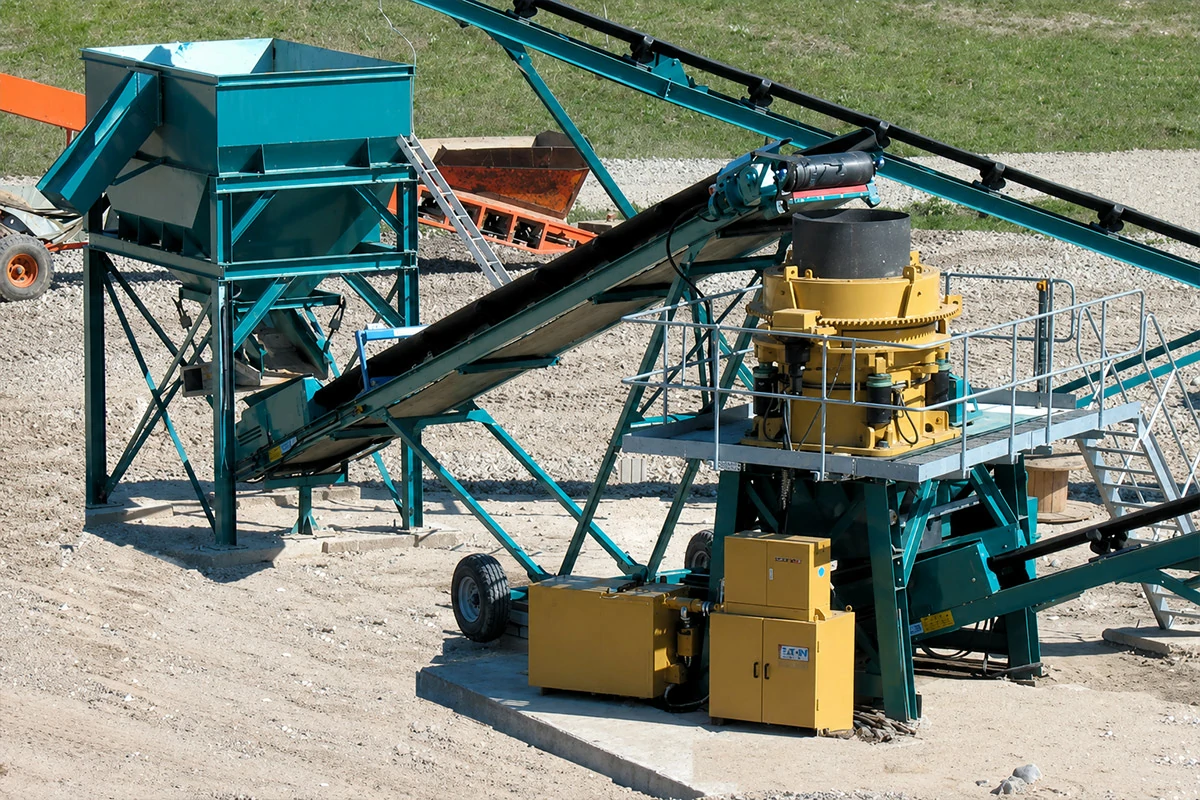
Une chemise qui perd son profil de fonctionnement après quelques centaines d'heures de service n'a pas pour seul effet d'alourdir la facture de remplacement. La chambre usée s'ouvre de manière irrégulière, le réglage du côté fermé se dérègle, la charge de recirculation augmente, et les opérateurs réduisent souvent le débit pour contrôler la puissance ou la taille du produit. Les pièces de concasseur à bas prix peuvent donc devenir les éléments les plus coûteux de l'installation lorsque le certificat d'alliage ne correspond pas au métal coulé dans le moule.
L'échec commence souvent par une décision d'achat fondée sur le prix unitaire. Un revêtement est proposé à un prix inférieur à la fourchette habituelle du marché, le fournisseur fournit un certificat générique, et la pièce moulée semble acceptable une fois peinte. Une fois installée, le taux d'usure s'accélère car la teneur en manganèse, l'équilibre en carbone, le traitement thermique, l'épaisseur de la section ou le profil de la chambre ne sont pas corrects. Le concasseur à cône peut continuer à fonctionner, mais il ne convertit plus efficacement la puissance du moteur en tonnes commercialisables.
Pourquoi les pièces d'usure des concasseurs tombent-elles en panne lorsque le matériau n'est pas adapté ?
L'acier austénitique au manganèse est utilisé pour les revêtements de concasseurs à cône, car les charges d'impact et de compression peuvent durcir la surface de travail tandis que le cœur reste relativement ductile. Sandvik décrit l’acier au manganèse contenant plus de 10 % de manganèse comme un alliage à durcissement par déformation et souligne qu’une surface soumise à de forts impacts peut devenir deux à trois fois plus dure que le matériau sous-jacent. Cette combinaison n’est valable que lorsque la composition chimique, le traitement thermique et la qualité de la coulée sont contrôlés conjointement.
Une composition Hadfield couramment citée contient environ 1,05 à 1,20 % de carbone et 11,5 à 14 % de manganèse, la teneur en silicium étant limitée à environ 1,00 % et celle en phosphore à environ 0,07 %. Les caractéristiques mécaniques typiques d’un matériau produit selon cette famille de spécifications peuvent présenter une résistance à la traction avoisinant 862 MPa ou 125 ksi, une limite d’élasticité avoisinant 359 MPa ou 52 ksi, et un allongement avoisinant 45 %. D’autres références publiées concernant l’acier à haute teneur en manganèse traité par mise en solution font état d’une résistance à la traction pouvant atteindre environ 965 MPa et d’une dureté initiale proche de 190 HB. Ces valeurs constituent des fourchettes de référence plutôt que des limites universellement admises, car la section de la pièce moulée, la nuance d’alliage, l’emplacement de l’échantillonnage et le traitement thermique modifient les résultats.
En service, un alliage correctement choisi peut voir sa dureté passer d’environ 190 à 220 HB à environ 450 à 500 HB dans les zones soumises à de fortes charges. Un alliage inadapté peut se fissurer en raison de la présence de carbures ou rester trop tendre et subir une érosion par gougeage. Une seule mesure de dureté ne suffit pas à garantir la qualité, car la composition chimique, la microstructure et le traitement thermique influencent également les performances.
Comment l'usure accélérée des revêtements réduit la production
Le manteau se déplace de manière excentrique contre la partie concave, et la variation de l'écart contrôle la compression, la taille du produit et le débit. À mesure que le profil de la chemise s'use, la matière entre en contact avec la chambre dans une zone plus courte et moins efficace. La machine nécessite davantage de recirculation pour fabriquer le même produit, tandis que l’opérateur peut resserrer le réglage pour compenser. Cette réaction peut augmenter les pics de pression et rendre le profil d’usure encore moins stable.
Sandvik indique qu’une mauvaise disposition des chambres peut réduire le taux de réduction de près de 40 % et qu’une alimentation inadéquate peut réduire les performances de près de 30 %. Ses recommandations concernant la durée de vie des revêtements précisent également que de mauvaises conditions d’alimentation peuvent réduire la durée de vie des revêtements de près de 70 %, tandis qu’un alliage inadapté peut la réduire de près de 20 %. Ces chiffres ne sont pas cumulatifs et ne doivent pas être considérés comme des prévisions garanties. Ils montrent pourquoi il est indispensable de distinguer un problème lié au matériau des facteurs tels que la ségrégation de l'alimentation, le choix des chambres, la course excentrique et le réglage du côté fermé avant d'attribuer les responsabilités.
| État observé | Cause technique probable | Effet de production | Méthode de vérification |
|---|---|---|---|
| Perte rapide et régulière de matière métallique | Faible réponse à l'écrouissage, mauvais équilibre manganèse-carbone ou faible charge d'impact | Le volume de la chambre varie et le produit devient plus grossier | Analyse de l'étincelle, carte de dureté, analyse de la passe d'usinage et analyse du profil d'usure |
| Fissures à proximité de sections épaisses ou de points de levage | Carbures, trempe insuffisante, défauts de retrait ou fragilité excessive | Risque d'arrêt d'urgence et métal résiduel inutilisable | Examen de la microstructure, contrôles par ultrasons le cas échéant, et traçabilité du traitement thermique |
| Usure importante d'un côté | Alimentation non homogène, désalignement du dispositif d'alimentation, incompatibilité dimensionnelle ou positionnement irrégulier | Fluctuations de pression, baisse du débit et remplacement prématuré de la gaine | Observation de l'alimentation, mesures radiales d'épaisseur, contrôle du contact d'appui et mesure de la chambre |
| Bonne compatibilité, mais durée de vie réduite | Profil de chambre inadapté, nuance d'alliage inappropriée, traitement thermique défectueux ou conditions d'exploitation incorrectes | Coût élevé par tonne malgré un certificat acceptable | Comparaison des dessins, microstructure, données d'exploitation et analyse des applications |
Une fraude matérielle est rarement visible sous la peinture
La peinture masque les traces de meulage, les réparations par soudure, les inclusions de sable et les irrégularités de surface. Une pièce moulée peut avoir le poids requis tout en étant composée d’un alliage incorrect. Elle peut également présenter une composition chimique correcte dans la poche de coulée, mais des propriétés locales insuffisantes si le traitement thermique est inadéquat ou si les sections épaisses refroidissent trop lentement. La norme ASTM A128 s'applique aux pièces moulées en acier austénitique au manganèse et exige un traitement thermique adapté pour garantir la ténacité et la ductilité. Elle exige également que les zones réparées soient contrôlées selon les mêmes critères de qualité que ceux appliqués à la pièce moulée.
Le contrôle à la réception commence avant l'expédition. Exigez un numéro de coulée associé à la pièce moulée, au lot de traitement thermique, au rapport d'analyse chimique et au rapport dimensionnel. La composition chimique de l'acier à haute teneur en manganèse peut être vérifiée conformément à la norme ASTM E2209 et la dureté Brinell conformément à la norme ASTM E10. Les emplacements d'essai doivent faire l'objet d'un accord, car une seule empreinte ne représente pas l'ensemble de la pièce moulée.
Un fournisseur de pièces d'usure pour concasseurs doit également fournir une description précise de la nuance d'alliage et de l'application prévue. Une mention vague telle que « à haute teneur en manganèse » n'est pas suffisante. Le bon de commande doit préciser la composition chimique requise, les conditions de traitement thermique, la méthode d'inspection, la version du plan et les critères de rejet. Le plan approuvé doit définir le profil et la géométrie d'ajustement.
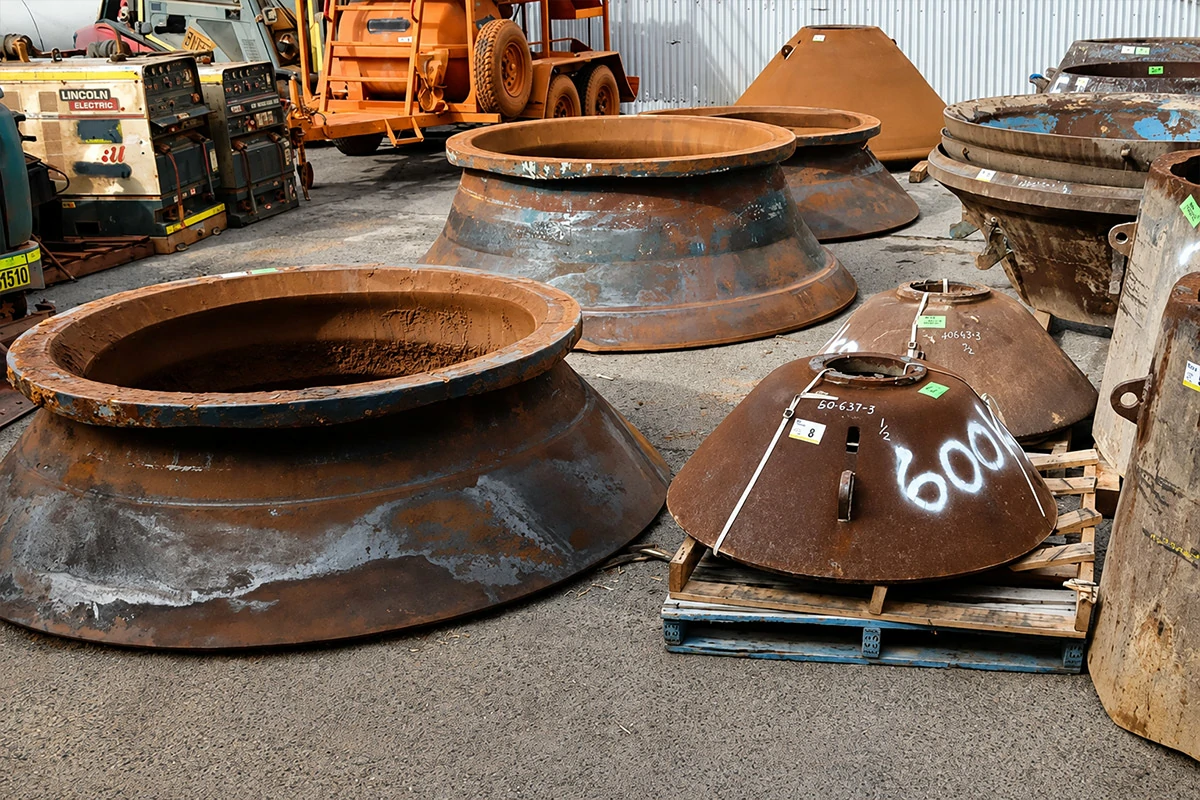
Les limites d'acceptation pratiques doivent être tirées du plan approuvé
Il n'existe pas de tolérance universelle sûre valable pour tous les manchons et revêtements de cuve. Une chambre grossière de grande taille et une chambre fine plus petite n'ont pas les mêmes dimensions, et les différents modèles de concasseurs prévoient des modes de fixation différents pour le revêtement. La bonne approche consiste à contrôler les dimensions critiques par rapport au plan d'origine ou à un plan issu d'une ingénierie inverse approuvé, comportant des repères de référence bien définis.
Mesurer le diamètre du siège, le cône, la hauteur, l'épaisseur de paroi, les dispositifs de levage et le profil à plusieurs positions radiales. Noter les valeurs réelles au lieu d'indiquer « conforme ». Utiliser la norme ISO 8062 pour les cotes des pièces moulées lorsque cela est approprié, ainsi que le système d'ajustement basé sur le plan requis par la conception de la machine, y compris la norme ISO 286 le cas échéant.
L'état de surface doit également être mesurable. Le terme « lisse » ne constitue pas un résultat d'inspection. Une face de positionnement usinée peut être spécifiée comme Ra 3,2 micromètres ou Ra 6,3 micromètres lorsque ces valeurs sont exigées par le plan. La notation ISO relative à la texture de surface offre un moyen cohérent d'exprimer cette exigence. Ces chiffres sont des exemples de cotes mesurables, et non des limites par défaut pour chaque revêtement. Le plan de l'équipementier et le cahier des charges de fabrication approuvé font toujours foi.
Comment distinguer un défaut de matière d'un défaut de fabrication
- 01 Conservez l'historique d'exploitation. Consignez les tonnes d'alimentation, la puissance du moteur, la pression hydraulique, le réglage du côté fermé, la granulométrie du produit, la charge de recirculation et les heures de fonctionnement, depuis l'installation jusqu'à l'inspection.
- 02 Cartographiez l'usure. Mesurez l'épaisseur restante à des emplacements fixes sur la circonférence et à plusieurs hauteurs. Une usure symétrique indique généralement des problèmes liés au matériau ou au profil. Une usure unilatérale nécessite généralement de revoir l'avance et le positionnement.
- 03 Vérifier la composition chimique de manière indépendante. Analyser une surface propre préparée à cet effet ou un échantillon conservé, puis comparer les teneurs en carbone, manganèse, chrome, silicium, phosphore et autres éléments spécifiés avec celles indiquées dans le bon de commande.
- 04 Établissez une carte de dureté. Utilisez des emplacements convenus tant dans les zones faiblement sollicitées que dans celles fortement sollicitées. Un revêtement correct doit présenter un schéma d'écrouissage logique plutôt que des valeurs aléatoires.
- 05 Examinez la microstructure. La présence de carbures aux joints de grains, un traitement de mise en solution incomplet, un retrait ou des inclusions peuvent expliquer l'apparition de fissures et une faible ténacité, même lorsque la composition chimique semble acceptable.
- 06 Comparez le profil de la chambre. Scannez ou tracez les surfaces usées et non usées par rapport au profil homologué, puis vérifiez la taille d'avance, la course excentrique et le réglage du côté fermé.
Pourquoi le devis le moins cher entraîne souvent le coût par tonne le plus élevé
Le prix unitaire ne tient pas compte des pertes de production liées au changement de revêtement, de la main-d'œuvre, du mastic de scellement, des équipements de levage, des risques liés au regarnissage, ni des répercussions d'une chambre instable sur les équipements en aval. Un prix bas n'a aucune valeur si le revêtement permet de produire moins de tonnes commercialisables.
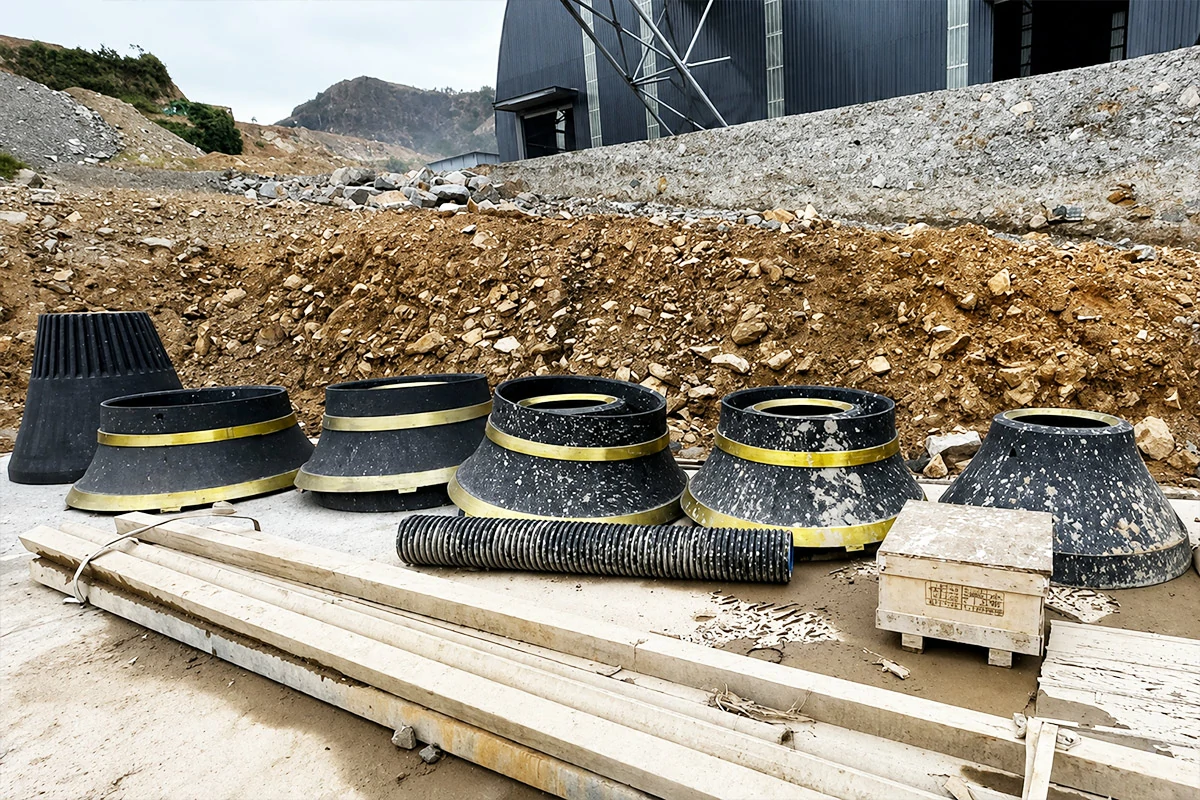
Utilisez le coût par tonne traitée comme indicateur commercial. Divisez le coût total d'installation et d'exploitation par le nombre de tonnes vérifiées traitées avant la limite de rejet sans risque. Distinguez les temps d'arrêt planifiés des temps d'arrêt imprévus.
Pour choisir l'application adaptée, commencez par tenir compte de l'abrasivité du minerai, de sa résistance à la compression, de son taux d'humidité, de la granulométrie du minerai d'alimentation, du risque de présence d'acier étranger, du produit souhaité, du modèle de concasseur, du type de chambre, de la course excentrique et du réglage visé. FLS considère l’acier au manganèse austénitique comme la norme industrielle pour les revêtements de concasseurs à cône et propose différentes nuances de matériaux adaptées aux charges à faible, moyenne et forte abrasivité. Il ne s’agit pas de dire qu’une nuance spécifique convient à tous les sites, mais bien que le choix de l’alliage doit être fonction de la charge de travail.
Ce qu'il faut exiger d'un fournisseur qualifié
- 01 Un certificat de matériau lié au numéro de coulée et au bon de commande
- 02 Droits de vérification chimique indépendante selon une méthode d'essai convenue
- 03 Tableaux de traitements thermiques ou fiches de lot comportant l'identification traçable du four
- 04 Résultats de dureté Brinell obtenus à des emplacements définis et conformément à une norme d'essai précisée
- 05 Contrôle dimensionnel par rapport à la version approuvée du plan
- 06 Informations relatives aux réparations, règles d'acceptation des défauts et exigences en matière de contrôles non destructifs, le cas échéant
- 07 Une recommandation documentée concernant la composition de l'alliage, fondée sur les données d'alimentation
- 08 Une évaluation des performances basée sur le poids en tonnes et le profil d'usure
Lors de la vérification de la compatibilité, veuillez vérifier le modèle de la machine, la plage de numéros de série, la désignation de la chambre et la référence avant le lancement de la production. Un système dédié pièce du concasseur à cône Cette page peut vous aider à organiser les composants disponibles, tandis que l'élément sélectionné manteau du concasseur à cône Il reste encore à vérifier les plans, les matériaux et les applications. Les capacités du fournisseur doivent être évaluées en se basant sur le contrôle de la fonderie, les capacités d'usinage, les rapports d'inspection et la réactivité technique, plutôt que sur les seules affirmations commerciales. Un document attestant que fabricant de pièces pour concasseurs L'examen devrait porter principalement sur la traçabilité et le contrôle reproductible des processus.
Questions fréquemment posées
Une teneur élevée en manganèse suffit-elle à elle seule à garantir une longue durée de vie des revêtements ?
Non. Une teneur plus élevée en manganèse peut améliorer le potentiel d'écrouissage dans une plage appropriée, mais une dureté excessive ou un équilibre incorrect entre le carbone et le chrome peut accroître la fragilité. Le traitement thermique, la microstructure, le profil de la chambre et les conditions d'avance restent des facteurs essentiels.
Un certificat de dureté suffit-il pour homologuer une chemise de cône ?
Non. La dureté Brinell est utile pour le contrôle qualité, mais une mesure ponctuelle ne permet pas de confirmer la composition chimique, la ténacité, l'intégrité interne ou la conformité du traitement thermique. L'homologation doit prendre en compte à la fois la composition chimique, la cartographie de dureté, la traçabilité, les dimensions et l'examen de l'application.
Pourquoi le rendement diminue-t-il avant que la chemise ne semble complètement usée ?
Le profil de la chambre détermine où et comment la roche est comprimée. Une usure locale du métal peut modifier la zone de réduction effective, accroître la recirculation et contraindre les opérateurs à réduire le débit, même lorsqu’il reste une épaisseur importante de revêtement ailleurs.
Comment une mine peut-elle détecter un faux certificat de matériau ?
Vérifiez que le numéro de coulée figurant sur le certificat correspond bien à la pièce moulée, conservez les échantillons d'essai dans la mesure du possible et effectuez une analyse indépendante des émissions d'étincelles sur une surface préparée. Comparez le résultat avec le bon de commande plutôt qu'avec une désignation générique de qualité fournie par le fournisseur.
Faut-il utiliser 18 ou 22 % de manganèse dans toutes les garnitures de cône ?
Non. Le choix de la nuance appropriée dépend de l’abrasion, de l’intensité des chocs, de la taille des matières traitées, de la présence de fragments d’acier, de la charge dans la chambre et de la capacité de la surface à se durcir par déformation. Une revêtement plus fortement allié peut s’avérer moins adapté lorsque le risque de fissuration par choc est prédominant.
Quel problème d'exploitation est le plus souvent à l'origine d'une usure inégale ?
Une alimentation non homogène ou mal alignée est une cause fréquente. L'entrée de particules grossières et fines par des côtés différents de la chambre entraîne une pression inégale et une usure irrégulière. Une alimentation par étranglement avec un matériau réparti uniformément est généralement préférable lorsque la conception du concasseur et l'application le permettent.
Quels sont les documents les plus utiles dans le cadre d'une enquête relative à la garantie ?
Conservez les mesures d'installation, les photographies, les données thermiques, les rapports d'analyse chimique et de dureté, la granulométrie des matières premières, les heures de fonctionnement, les tonnes traitées, la puissance, la pression, les réglages, les cartes d'usure ainsi que le revêtement retiré en vue de l'inspection conjointe.
Garantir le tonnage avant de négocier le prix unitaire
Les pièces de concasseur adaptées ne se définissent pas par le devis le plus bas ni par le pourcentage nominal de manganèse le plus élevé. Elles se définissent par une composition chimique vérifiée, un traitement thermique adapté, une géométrie correcte, des exigences mesurables en matière de surface et de dimensions, un processus de fabrication traçable et une adéquation documentée avec la charge de concassage. Acheter en s’appuyant sur des preuves permet de préserver la durée de vie des revêtements, de stabiliser la chambre de concassage et de maintenir le rendement en tonnes qui justifie l’investissement global dans l’installation.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish