

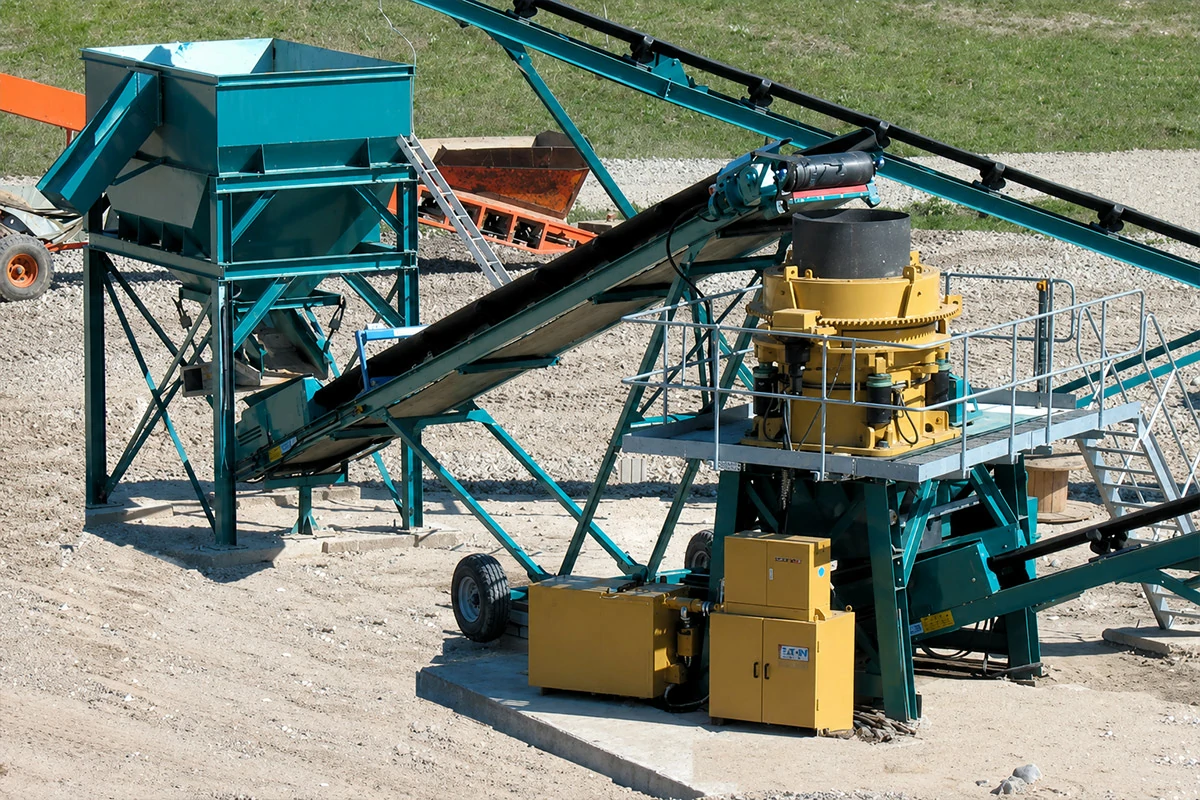
Мантия, теряющая рабочий профиль уже через несколько сотен часов эксплуатации, приводит не только к увеличению расходов на замену. Изношенная камера открывается неравномерно, смещается настройка закрывающей стороны, возрастает нагрузка на рециркуляцию, и операторы часто вынуждены сокращать подачу сырья, чтобы контролировать мощность или размер продукта. Поэтому недорогие запчасти для дробилок могут стать самыми дорогостоящими элементами на предприятии, если сертификат на сплав не соответствует металлу, залитому в форму.
Проблема зачастую начинается с решения о закупке, основанного на цене за единицу. Цена на футеровку предлагается ниже обычного рыночного диапазона, поставщик предоставляет типовой сертификат, а после окраски отливка выглядит приемлемо. Однако после установки скорость износа ускоряется из-за несоответствия содержания марганца, углеродного состава, термообработки, толщины сечения или профиля камеры. Конусная дробилка может и продолжать работать, но она уже не способна эффективно преобразовывать мощность двигателя в товарные тонны.
Почему изнашиваемые детали дробилки выходят из строя при несоответствии материала
Аустенитная марганцевая сталь используется для изготовления футеровок конусных дробилок, поскольку ударные и сжимающие нагрузки способствуют упрочнению рабочей поверхности, в то время как сердцевина сохраняет относительную пластичность. Компания Sandvik описывает марганцевую сталь с содержанием марганца более 10 процентов как сплав, подверженный упрочнению при деформации, и отмечает, что поверхность, подвергающаяся сильным ударам, может стать в два-три раза тверже, чем материал, лежащий под ней. Такое сочетание ценно только в том случае, если одновременно контролируются химический состав, термообработка и качество литья.
Состав по стандарту Хадфилда, на который часто ссылаются, содержит от 1,05 до 1,20 процента углерода и от 11,5 до 14 процентов марганца, при этом содержание кремния не превышает примерно 1,00 процента, а фосфора — примерно 0,07 процента. Типичные механические характеристики материала, произведенного в соответствии с данной группой спецификаций, могут включать предел прочности при растяжении около 862 МПа или 125 кси, предел текучести около 359 МПа или 52 кси и относительное удлинение около 45 процентов. В других опубликованных источниках по высокомарганцевым сталям, прошедшим термообработку в растворе, указаны предел прочности на разрыв до примерно 965 МПа и начальная твёрдость около 190 по шкале ХБ. Эти значения представляют собой ориентировочные диапазоны, а не универсальные пределы допустимых значений, поскольку на результаты влияют сечение отливки, марка сплава, место отбора проб и термическая обработка.
В процессе эксплуатации правильно подобранный сплав может упрочниться с примерно 190–220 HB до примерно 450–500 HB в зонах высокой нагрузки. Неподходящий сплав может растрескаться из-за карбидов или остаться слишком мягким и подвергнуться выемке металла. Одно измерение твёрдости не может служить доказательством качества, поскольку на эксплуатационные характеристики также влияют химический состав, микроструктура и термическая обработка.
Как ускоренный износ футеровки снижает производительность
Мантия перемещается эксцентрично относительно вогнутой поверхности, а изменяющийся зазор регулирует степень сжатия, размер продукта и производительность. По мере исчезновения профиля вкладыша материал соприкасается с камерой в более короткой и менее эффективной зоне. Для получения продукта того же качества машине требуется более интенсивная рециркуляция, в то время как оператор может затянуть настройки, чтобы компенсировать это. Такая реакция может привести к увеличению пиковых значений давления и сделать характер износа ещё менее стабильным.
Компания «Sandvik» сообщает, что неправильное расположение камер может снизить степень измельчения на целых 40 процентов, а некачественная подача материала — снизить производительность на целых 30 процентов. В рекомендациях по сроку службы футеровки также указывается, что неблагоприятные условия подачи материала могут сократить срок службы футеровки на 70 процентов, в то время как выбор неподходящего сплава — на 20 процентов. Эти цифры не суммируются и не должны рассматриваться как гарантированный прогноз. Они показывают, почему перед определением ответственности необходимо отдельно рассмотреть проблему материала от сегрегации подаваемого сырья, выбора камер, хода эксцентрика и настройки закрытой стороны.
| Наблюдаемое состояние | Вероятная техническая причина | Эффект производства | Метод проверки |
|---|---|---|---|
| Быстрая плавная утрата металла | Низкая степень упрочнения при деформации, неправильное соотношение марганца и углерода или низкая ударная нагрузка | Объем камеры изменяется, и продукт становится более крупнозернистым | Искра, карта твердости, анализ подачи и сканирование профиля износа |
| Трещины вблизи участков с увеличенной толщиной или точек подъема | Карбиды, неполная закалка, дефекты усадки или чрезмерная хрупкость | Риск аварийного отключения и непригодный к использованию остаток металла | Анализ микроструктуры, ультразвуковой контроль (при необходимости) и отслеживаемость термообработки |
| Сильный износ с одной стороны | Раздельное подача, несоосность питателя, несовпадение размеров или неравномерная посадка | Колебания давления, снижение производительности и преждевременная замена вкладыша | Наблюдение за подачей, снятие показаний толщины по радиусу, проверка контакта седла и измерение камеры |
| Хорошая совместимость, но короткий срок службы | Неправильный профиль камеры, неподходящий сорт сплава, некачественная термообработка или неправильные условия эксплуатации | Высокая стоимость за тонну, несмотря на наличие соответствующего сертификата | Сравнение чертежей, микроструктура, эксплуатационные данные и обзор областей применения |
Существенное повреждение редко заметно под слоем краски
Краска скрывает следы шлифования, места сварного ремонта, песчаные включения и неравномерность поверхности. Отливка может иметь правильный вес, но при этом содержать неверный состав сплава. Она также может иметь правильный химический состав в ковше, но плохие локальные свойства, если термообработка проведена ненадлежащим образом или если толстые участки остывают слишком медленно. Стандарт ASTM A128 распространяется на отливки из аустенитной марганцевой стали и предписывает проведение соответствующей термической обработки для обеспечения ударной вязкости и пластичности. Он также требует, чтобы отремонтированные участки проходили контроль на соответствие тому же уровню качества, что и для отливки в целом.
Входной контроль начинается до отгрузки. Необходимо предоставить номер плавки, связанный с конкретным отливом, партию термообработки, протокол химического состава и протокол габаритных размеров. Химический состав высокомарганцевой стали можно проверить в соответствии со стандартом ASTM E2209, а твердость по Бринеллю — в соответствии со стандартом ASTM E10. Места проведения испытаний должны быть согласованы, поскольку одно вдавливание не отражает состояние всего отливка.
Поставщик изнашиваемых деталей для дробилок должен также предоставить четкое указание марки сплава и предполагаемого назначения. Недостаточно простой и расплывчатой маркировки, такой как «с высоким содержанием марганца». В заказе на поставку должны быть указаны требуемый диапазон химического состава, условия термообработки, метод контроля, версия чертежа и критерии отбраковки. Утвержденный чертеж должен определять профиль и геометрию посадочного места.
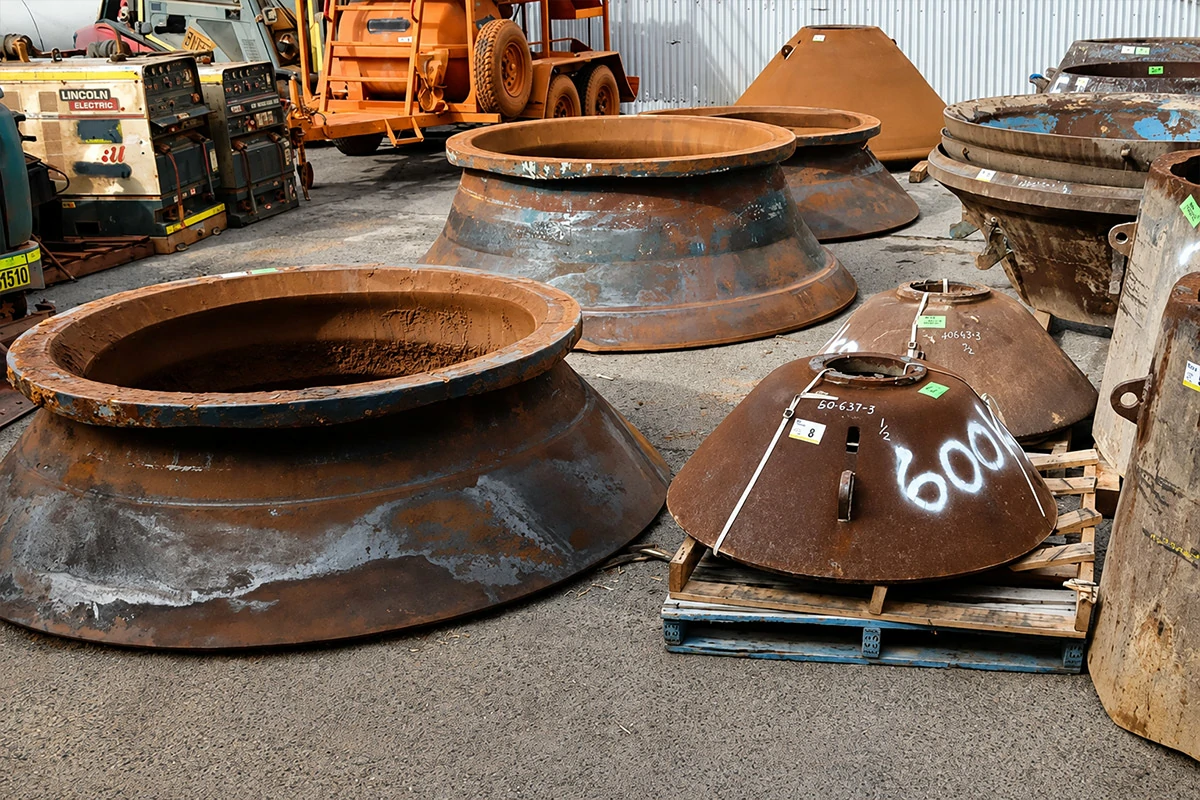
Практические пределы допуска должны быть указаны в утвержденном чертеже
Не существует универсального безопасного допуска, применимого ко всем мантиям и вкладышам чаши. Большая камера грубого дробления и меньшая камера тонкого дробления имеют разные размеры, а в разных моделях дробилок вкладыши устанавливаются по-разному. Правильный подход заключается в проверке критических размеров по чертежу оригинального производителя (OEM) или утвержденному чертежу, полученному путем обратного проектирования, с указанием определенных баз отсчета.
Измерьте диаметр седла, конусность, высоту, толщину стенки, подъемные элементы и профиль в нескольких радиальных точках. Записывайте фактические значения вместо пометки «прошел». Для размеров литых деталей, где это уместно, руководствуйтесь стандартом ISO 8062, а также системой посадки на основе чертежа, предусмотренной конструкцией станка, включая стандарт ISO 286, если это применимо.
Состояние поверхности также должно поддаваться измерению. Слово «гладкая» не является результатом проверки. Обработанная установочная поверхность может быть указана как Ra 3,2 микрометра или Ra 6,3 микрометра, если эти значения требуются по чертежу. Обозначения текстуры поверхности по стандарту ISO обеспечивают единообразный способ формулирования требований. Приведенные цифры являются примерами измеримых обозначений, а не стандартными пределами для всех вкладышей. Определяющими остаются чертеж оригинального производителя (OEM) и утвержденная производственная спецификация.
Как отличить некачественный материал от некачественного выполнения работ
- 01 Ведите журнал эксплуатации. Регистрируйте количество подаваемого материала в тоннах, мощность двигателя, давление в гидравлической системе, настройку закрытой стороны, гранулометрический состав продукта, нагрузку рециркуляции и наработку с момента установки до проведения проверки.
- 02 Определите характер износа. Измерьте остаточную толщину в фиксированных точках по окружности и на нескольких уровнях. Симметричная картина износа указывает на проблемы с материалом или профилем. Односторонний износ, как правило, требует пересмотра параметров подачи и посадки.
- 03 Независимо проверить химический состав. Провести анализ подготовленной чистой поверхности или сохраненного образца и сравнить содержание углерода, марганца, хрома, кремния, фосфора и других указанных элементов с данными заказа на поставку.
- 04 Составьте карту твердости. Используйте согласованные точки отбора проб как в зонах с небольшой нагрузкой, так и в зонах с высокой нагрузкой. Правильная вставка должна демонстрировать логичную картину упрочнения, а не случайные значения.
- 05 Проанализируйте микроструктуру. Карбиды на границах зерен, неполная термообработка, усадка или включения могут объяснить образование трещин и низкую вязкость, даже если химический состав выглядит приемлемым.
- 06 Сравните профиль камеры. Проведите сканирование или снимите шаблон изношенных и неизношенных поверхностей, сопоставив их с утвержденным профилем, после чего проверьте величину подачи, ход эксцентрика и настройку закрытой стороны.
Почему самое дешевое предложение зачастую приводит к самым высоким затратам на тонну
Цена за единицу не учитывает потери производства во время замены футеровки, затраты на рабочую силу, футеровочный раствор, подъемное оборудование, риски, связанные с заменой футеровки, а также влияние нестабильной работы камеры на последующее оборудование. Низкая цена не имеет значения, если футеровка позволяет производить меньший объем товарной продукции.
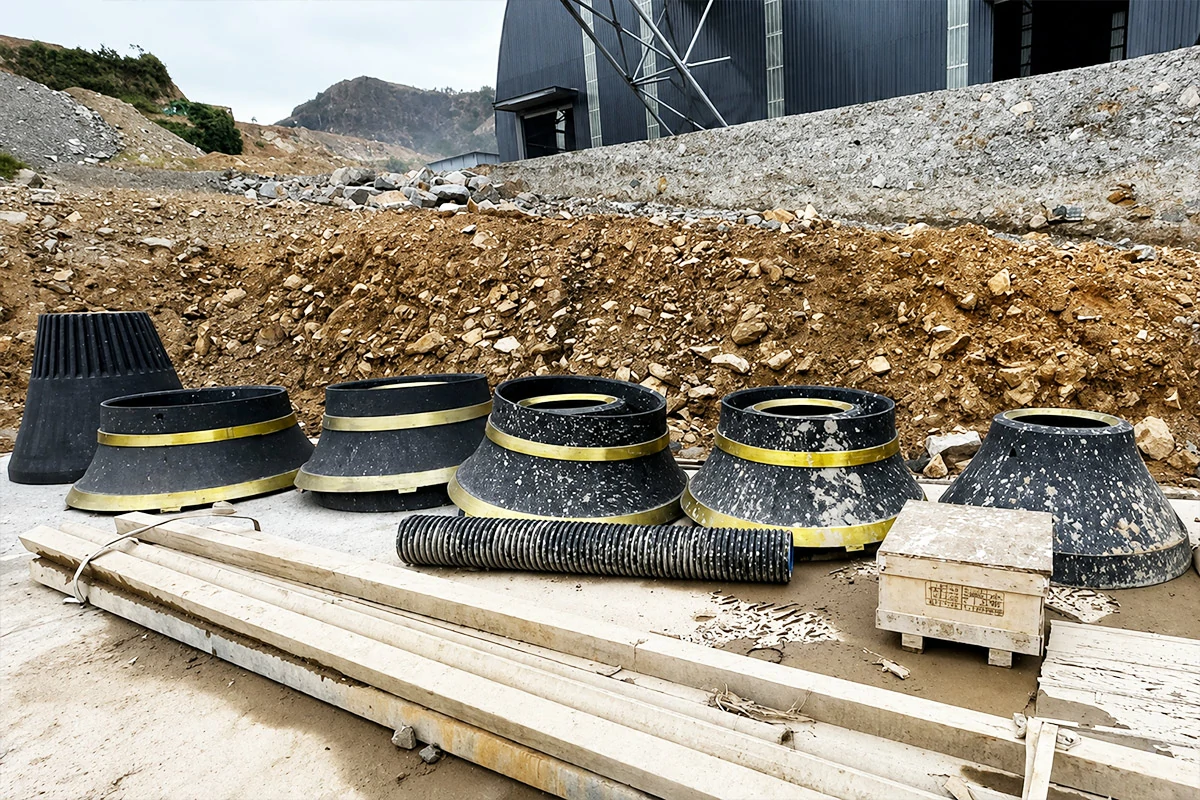
В качестве коммерческого показателя используйте затраты на одну переработанную тонну. Разделите общие затраты на установку и эксплуатацию на количество подтвержденных тонн, переработанных до достижения предела безопасного выброса. Укажите запланированные и незапланированные простои отдельно.
При подборе оборудования следует исходить из абразивности руды, предела прочности на сжатие, влажности, гранулометрического состава подаваемого материала, риска попадания посторонних металлических включений, требуемого вида продукта, модели дробилки, типа камеры, хода эксцентрика и заданных параметров. Компания FLS считает аустенитную марганцевую сталь отраслевым стандартом для конусных футеровок и предлагает различные марки материала для сырья с низкой, средней и высокой абразивностью. Суть заключается не в том, что одна конкретная марка подходит для любого объекта. Суть заключается в том, что выбор сплава должен соответствовать условиям эксплуатации.
Чего следует требовать от квалифицированного поставщика
- 01 Сертификат на материал с указанием номера плавки и номера заказа на поставку
- 02 Права на независимую проверку химического состава в соответствии с согласованной методикой испытаний
- 03 Таблицы термической обработки или протоколы партий с прослеживаемой идентификацией печи
- 04 Результаты измерения твердости по Бринеллю, полученные в определённых точках и в соответствии с указанным стандартом испытаний
- 05 Проверка размеров в соответствии с утвержденной редакцией чертежа
- 06 Раскрытие информации о ремонте, правила принятия дефектов и требования к неразрушающему контролю (при необходимости)
- 07 Обоснованная рекомендация по выбору сплава на основе данных о сырье
- 08 Анализ производительности на основе данных о весе в тоннах и характере износа
При проверке совместимости перед началом производства необходимо уточнить модель оборудования, диапазон серийных номеров, обозначение камеры и артикул детали. Специальный деталь конусной дробилки Страница может помочь систематизировать имеющиеся компоненты, а выбранный мантии конусной дробилки еще предстоит провести проверку чертежей, материалов и условий применения. Возможности поставщика следует оценивать на основе контроля литейного производства, производственных мощностей по механической обработке, протоколов контроля качества и технических ответов, а не только исходя из заявлений отдела продаж. Документированный производитель деталей для дробилок При проведении проверки следует уделить особое внимание обеспечению прослеживаемости и повторяемости контроля процессов.
Часто задаваемые вопросы
Может ли одно лишь высокое содержание марганца гарантировать длительный срок службы футеровки?
Нет. Повышенное содержание марганца может улучшить способность к деформационному упрочнению в пределах допустимого диапазона, однако чрезмерная твердость или неправильное соотношение углерода и хрома могут привести к повышению хрупкости. Термическая обработка, микроструктура, профиль камеры и условия подачи по-прежнему играют решающую роль.
Достаточно ли сертификата на твердость для утверждения конической вставки?
Нет. Твердость по Бринеллю полезна для контроля качества, но отдельное измерение не может подтвердить химический состав, вязкость, внутреннюю целостность или правильность термообработки. При утверждении следует учитывать химический состав, карту твердости, прослеживаемость, размеры и анализ области применения.
Почему производительность снижается до того, как футеровка выглядит полностью изношенной?
Профиль камеры определяет, где и как происходит сжатие породы. Локальная потеря металла может изменить зону эффективного измельчения, увеличить рециркуляцию и вынудить операторов уменьшить подачу, даже если в других местах сохраняется значительная толщина футеровки.
Как горнодобывающее предприятие может выявить поддельный сертификат на сырье?
Сопоставьте номер партии, указанный в сертификате, с номером отливки, по возможности сохраните испытательные образцы и проведите независимый анализ искрового излучения на подготовленной поверхности. Сравнивайте полученные результаты с данными заказа на поставку, а не с общим названием марки, указанным поставщиком.
Следует ли во всех вкладышах конусов использовать 18 или 22 процента марганца?
Нет. Выбор подходящего сорта зависит от степени истирания, уровня ударной нагрузки, размера подаваемого материала, содержания посторонней стали, степени загрузки камеры и способности поверхности к упрочнению при деформации. Более высоколегированная футеровка может оказаться менее подходящей, если основным риском является растрескивание под воздействием ударов.
Какая эксплуатационная проблема чаще всего приводит к неравномерному износу?
Одной из распространенных причин является неравномерная подача или несоосность подачи. Попадание крупных и мелких частиц в разные стороны камеры приводит к неравномерному давлению и износу. Как правило, предпочтительна подача через дроссель с равномерным распределением материала, если это допускают конструкция дробилки и условия эксплуатации.
Какие документы наиболее полезны при расследовании по гарантийному делу
Сохраните данные об установке, фотографии, показатели тепловой мощности, отчеты о химическом составе и жесткости воды, гранулометрический состав подаваемого материала, наработку, количество переработанных тонн, данные о мощности, давлении, настройках, карты износа, а также демонтированную футеровку для совместного осмотра.
Прежде чем договариваться о цене за единицу, обеспечьте себе объем перевозки
Качество деталей дробилки определяется не самой низкой ценой или самым высоким номинальным содержанием марганца. Оно зависит от проверенного химического состава, надлежащей термической обработки, правильной геометрии, измеримых требований к поверхности и размерам, прослеживаемости производственного процесса, а также документально подтвержденного соответствия условиям дробления. Покупка на основе подтвержденных данных обеспечивает длительный срок службы футеровки, стабилизирует работу камеры и позволяет сохранить объемы производства, которые оправдывают инвестиции во всю установку.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish