

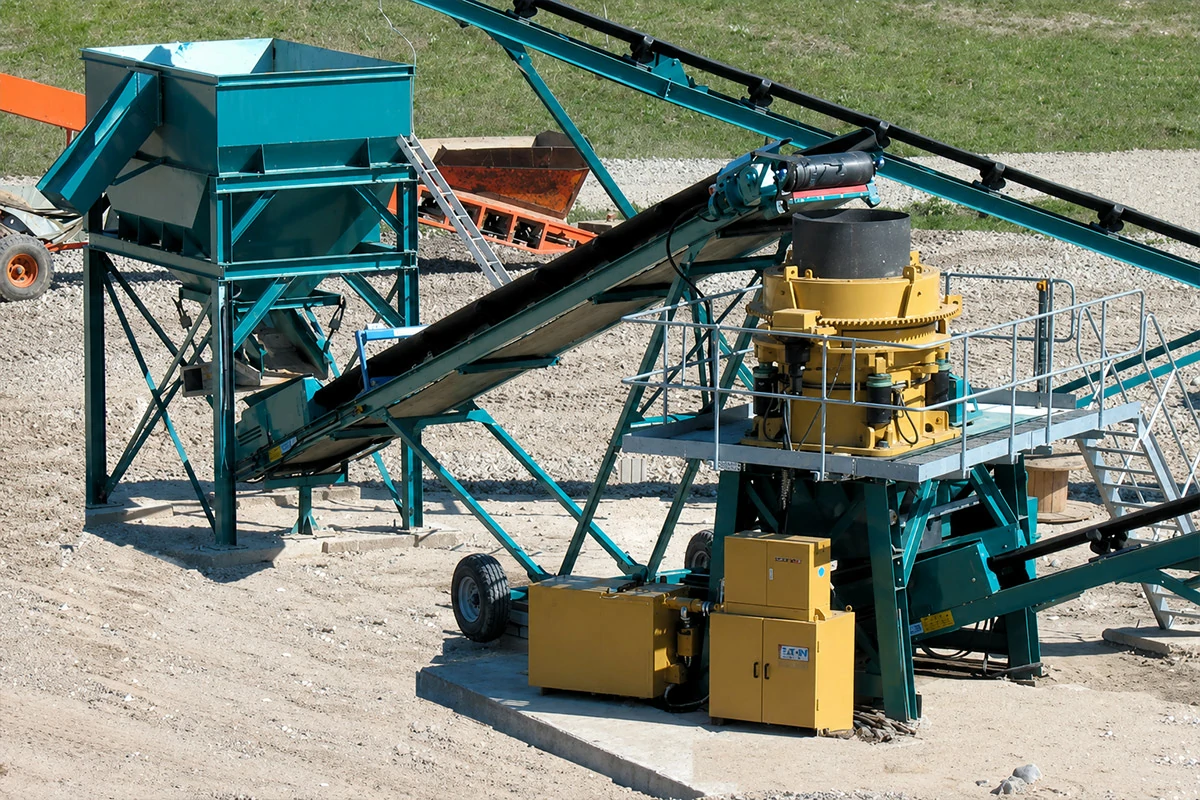
Uma camisa que perde o seu perfil de funcionamento após algumas centenas de horas de funcionamento não se limita a aumentar a fatura da substituição. A câmara desgastada abre-se de forma irregular, o ajuste do lado fechado desvia-se, a carga de recirculação aumenta e os operadores reduzem frequentemente a alimentação para controlar a potência ou o tamanho do produto. As peças de trituradores de baixo custo podem, por isso, tornar-se os itens mais caros da unidade quando o certificado da liga não corresponde ao metal fundido no molde.
A falha começa frequentemente com uma decisão de compra baseada no preço unitário. É apresentada uma cotação para um revestimento abaixo da faixa normal do mercado, o fornecedor apresenta um certificado genérico e a peça fundida parece aceitável após a pintura. Uma vez instalada, a taxa de desgaste acelera porque o teor de manganês, o equilíbrio de carbono, o tratamento térmico, a espessura da secção ou o perfil da câmara estão incorretos. O triturador cónico pode continuar a funcionar, mas já não converte a potência do motor em toneladas comercializáveis de forma eficiente.
Por que razão as peças de desgaste do triturador avariam quando o material é inadequado?
O aço austenítico ao manganês é utilizado nos revestimentos dos trituradores cónicos, uma vez que as cargas de impacto e compressão podem endurecer a superfície de trabalho, enquanto o núcleo permanece comparativamente dúctil. A Sandvik descreve o aço ao manganês com mais de 10 por cento de manganês como uma liga de endurecimento por deformação e refere que uma superfície sujeita a forte impacto pode tornar-se duas a três vezes mais dura do que o material subjacente. Essa combinação só é vantajosa quando a composição química, o tratamento térmico e a qualidade da fundição são controlados em conjunto.
Uma composição Hadfield frequentemente referida contém cerca de 1,05 a 1,20 por cento de carbono e 11,5 a 14 por cento de manganês, com o silício limitado a cerca de 1,00 por cento e o fósforo limitado a cerca de 0,07 por cento. Os dados mecânicos típicos para o material produzido de acordo com esta família de especificações podem apresentar uma resistência à tração próxima de 862 MPa ou 125 ksi, um limite de elasticidade próximo de 359 MPa ou 52 ksi e um alongamento próximo de 45 por cento. Outras referências publicadas relativas ao aço de alto teor de manganês submetido a tratamento de solução indicam uma resistência à tração até cerca de 965 MPa e uma dureza inicial próxima de 190 HB. Estes valores constituem intervalos de referência e não limites universalmente aceites, uma vez que a secção da peça fundida, o tipo de liga, o local de amostragem e o tratamento térmico alteram o resultado.
Em condições de utilização, uma liga corretamente selecionada pode endurecer de cerca de 190 a 220 HB para cerca de 450 a 500 HB em zonas de elevada carga. Uma liga inadequada pode rachar devido aos carbonetos ou permanecer demasiado macia e perder metal por arranhões. Uma única leitura de dureza não é suficiente para comprovar a qualidade, uma vez que a composição química, a microestrutura e o tratamento térmico também influenciam o desempenho.
Como o desgaste acelerado do revestimento reduz a produção
O manto move-se de forma excêntrica contra a parte côncava, e a variação da folga controla a compressão, o tamanho do produto e a capacidade. À medida que o perfil do revestimento desaparece, o material entra em contacto com a câmara numa zona mais curta e menos eficaz. A máquina necessita de maior recirculação para produzir o mesmo produto, enquanto o operador pode apertar o ajuste para compensar. Essa resposta pode aumentar os picos de pressão e tornar o padrão de desgaste ainda menos estável.
A Sandvik refere que uma disposição incorreta das câmaras pode reduzir a taxa de redução em até 40 por cento e que uma alimentação inadequada pode reduzir o desempenho em até 30 por cento. As suas orientações sobre a vida útil dos revestimentos indicam também que condições de alimentação inadequadas podem reduzir a vida útil dos revestimentos em até 70 por cento, enquanto uma liga errada pode reduzir essa vida útil em até 20 por cento. Estes valores não são cumulativos e não devem ser considerados como uma previsão garantida. Mostram por que razão um problema relacionado com o material deve ser analisado separadamente da segregação da alimentação, da seleção das câmaras, do desvio excêntrico e do ajuste do lado fechado, antes de se atribuir responsabilidades.
| Condição observada | Causa técnica provável | Efeito de produção | Método de verificação |
|---|---|---|---|
| Perda rápida e uniforme de metal | Baixa resposta ao endurecimento por deformação, equilíbrio inadequado entre manganês e carbono ou baixa carga de impacto | O volume da câmara altera-se e o produto fica mais granulado | Análise da química da faísca, mapa de dureza, análise da alimentação e análise do perfil de desgaste |
| Fissuras junto a secções de maior espessura ou pontos de elevação | Carbonetos, têmpera inadequada, defeitos de retração ou fragilidade excessiva | Risco de paragem de emergência e metal remanescente inutilizável | Análise da microestrutura, ensaios ultrassónicos, quando aplicável, e rastreabilidade do tratamento térmico |
| Desgaste acentuado num dos lados | Alimentação segregada, desalinhamento do alimentador, incompatibilidade dimensional ou assentamento irregular | Flutuação da pressão, redução do rendimento e substituição antecipada do revestimento | Observação da alimentação, leituras da espessura radial, verificação do contacto de assentamento e medição da câmara |
| Boa química, mas vida útil curta | Perfil incorreto da câmara, tipo de liga inadequado, tratamento térmico deficiente ou condições de funcionamento incorretas | Custo elevado por tonelada, apesar de um certificado aceitável | Comparação de desenhos, microestrutura, dados operacionais e análise de aplicações |
A fraude material raramente é visível por baixo da tinta
A tinta disfarça marcas de esmerilagem, reparações por soldadura, inclusões de areia e irregularidades na superfície. Uma peça fundida pode ter o peso correto e, mesmo assim, conter a liga errada. Pode também apresentar a composição química correta na concha, mas propriedades locais deficientes se o tratamento térmico for inadequado ou se as secções mais espessas arrefecerem demasiado lentamente. A norma ASTM A128 abrange peças fundidas de aço austenítico ao manganês e exige um tratamento térmico adequado para garantir tenacidade e ductilidade. Exige ainda que as áreas reparadas sejam inspecionadas de acordo com o mesmo nível de qualidade aplicado à peça fundida.
A inspeção de receção tem início antes do envio. É necessário solicitar um número de lote associado à peça fundida, ao lote de tratamento térmico, ao relatório químico e ao relatório dimensional. A composição química do aço com elevado teor de manganês pode ser verificada de acordo com a norma ASTM E2209 e a dureza Brinell de acordo com a norma ASTM E10. Os locais de ensaio devem ser acordados, uma vez que uma única indentação não representa a totalidade da peça fundida.
Um fornecedor de peças de desgaste para trituradores deve também fornecer uma indicação clara do tipo de liga e da aplicação pretendida. Uma designação vaga, como «alto teor de manganês», não é suficiente. A ordem de compra deve identificar a composição química exigida, as condições de tratamento térmico, o método de inspeção, a revisão do desenho técnico e os critérios de rejeição. O desenho técnico aprovado deve definir o perfil e a geometria de assentamento.
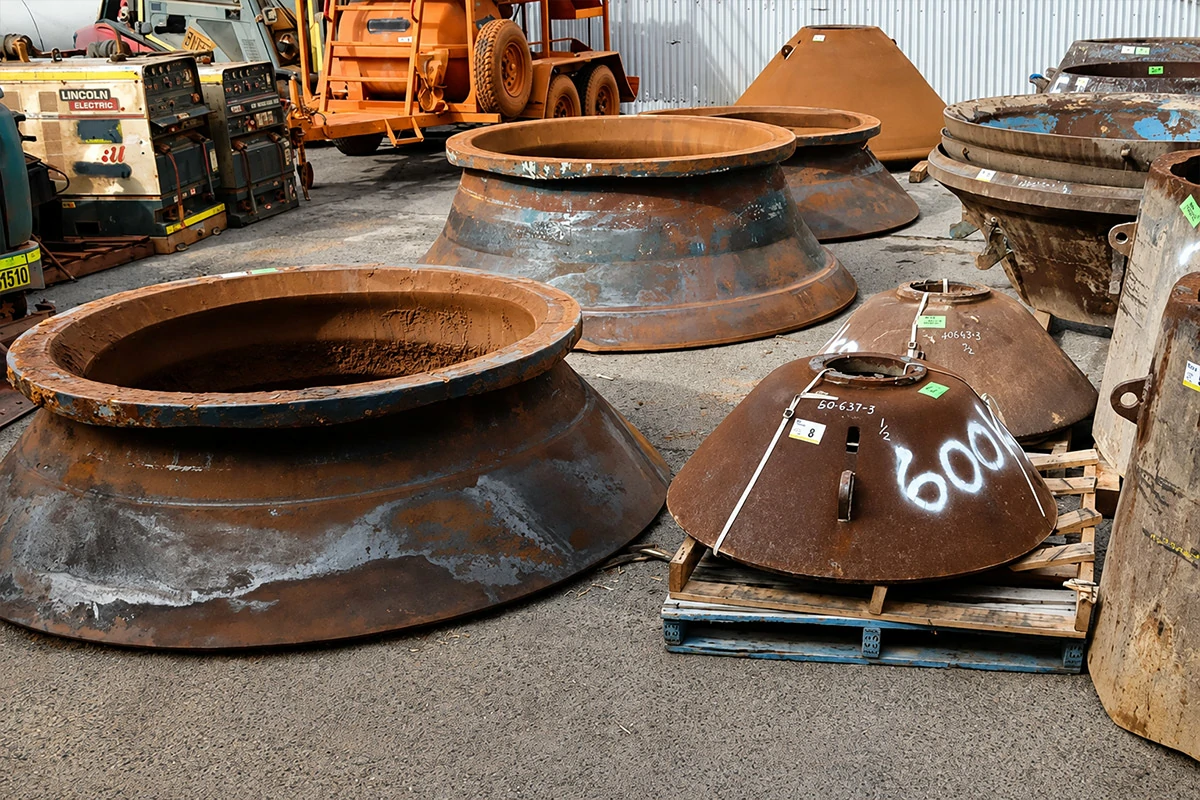
Os limites práticos de aceitação devem constar do desenho aprovado
Não existe uma tolerância universal segura para todos os revestimentos do manto e da câmara de trituração. Uma câmara grande para material grosso e uma câmara mais pequena para material fino não utilizam as mesmas dimensões, e os diferentes modelos de trituradores posicionam o revestimento de formas distintas. A abordagem correta consiste em controlar as dimensões críticas em relação ao desenho do fabricante original (OEM) ou a um desenho de engenharia inversa aprovado, com pontos de referência definidos.
Meça o diâmetro da sede, o afunilamento, a altura, a espessura da parede, as características de elevação e o perfil em várias posições radiais. Registe os valores reais, em vez de indicar «aprovado». Utilize a norma ISO 8062 para as dimensões da peça fundida, sempre que adequado, e o sistema de ajuste baseado no desenho exigido pelo projeto da máquina, incluindo a norma ISO 286, quando aplicável.
O estado da superfície também deve ser mensurável. A palavra «lisa» não constitui um resultado de inspeção. Uma face de encaixe maquinada pode ser especificada como Ra 3,2 micrómetros ou Ra 6,3 micrómetros, quando esses valores forem exigidos pelo desenho. A notação ISO para a textura da superfície proporciona uma forma consistente de indicar o requisito. Estes valores são exemplos de indicações mensuráveis, não limites predefinidos para todos os revestimentos. O desenho do fabricante original (OEM) e a especificação de fabrico aprovada continuam a ser determinantes.
Como distinguir a má qualidade do material da má execução
- 01 Conserve o histórico de funcionamento. Registe as toneladas de alimentação, a potência do motor, a pressão hidráulica, o ajuste do lado fechado, a granulometria do produto, a carga de recirculação e as horas de funcionamento, desde a instalação até à inspeção.
- 02 Identifique o desgaste. Meça a espessura restante em pontos fixos ao longo da circunferência e a várias alturas. Um padrão de desgaste simétrico aponta para problemas relacionados com o material ou com o perfil. O desgaste unilateral requer, normalmente, uma revisão do avanço e do assentamento.
- 03 Verifique a composição química de forma independente. Analise uma superfície limpa previamente preparada ou uma amostra retida e compare os teores de carbono, manganês, crómio, silício, fósforo e outros elementos especificados com os valores indicados na ordem de compra.
- 04 Elabore um mapa de dureza. Utilize os pontos acordados tanto nas zonas com carga leve como nas zonas com carga pesada. Um revestimento correto deve apresentar um padrão lógico de endurecimento por deformação, em vez de valores aleatórios.
- 05 Analise a microestrutura. Os carbonetos nos limites dos grãos, o tratamento de solubilização incompleto, a contração ou as inclusões podem explicar a formação de fissuras e a fraca tenacidade, mesmo quando a composição química parece aceitável.
- 06 Compare o perfil da câmara. Faça uma digitalização ou crie um modelo das superfícies desgastadas e não desgastadas, comparando-as com o perfil aprovado; em seguida, confirme o tamanho da alimentação, o curso excêntrico e o ajuste do lado fechado.
Por que razão a proposta mais barata acaba muitas vezes por representar o custo mais elevado por tonelada
O preço unitário não tem em conta a perda de produção durante a substituição do revestimento, a mão-de-obra, o composto de revestimento, o equipamento de elevação, o risco associado à substituição do revestimento e o efeito de uma câmara instável no equipamento a jusante. Um preço baixo não tem qualquer valor quando o revestimento resulta numa produção inferior de toneladas comercializáveis.
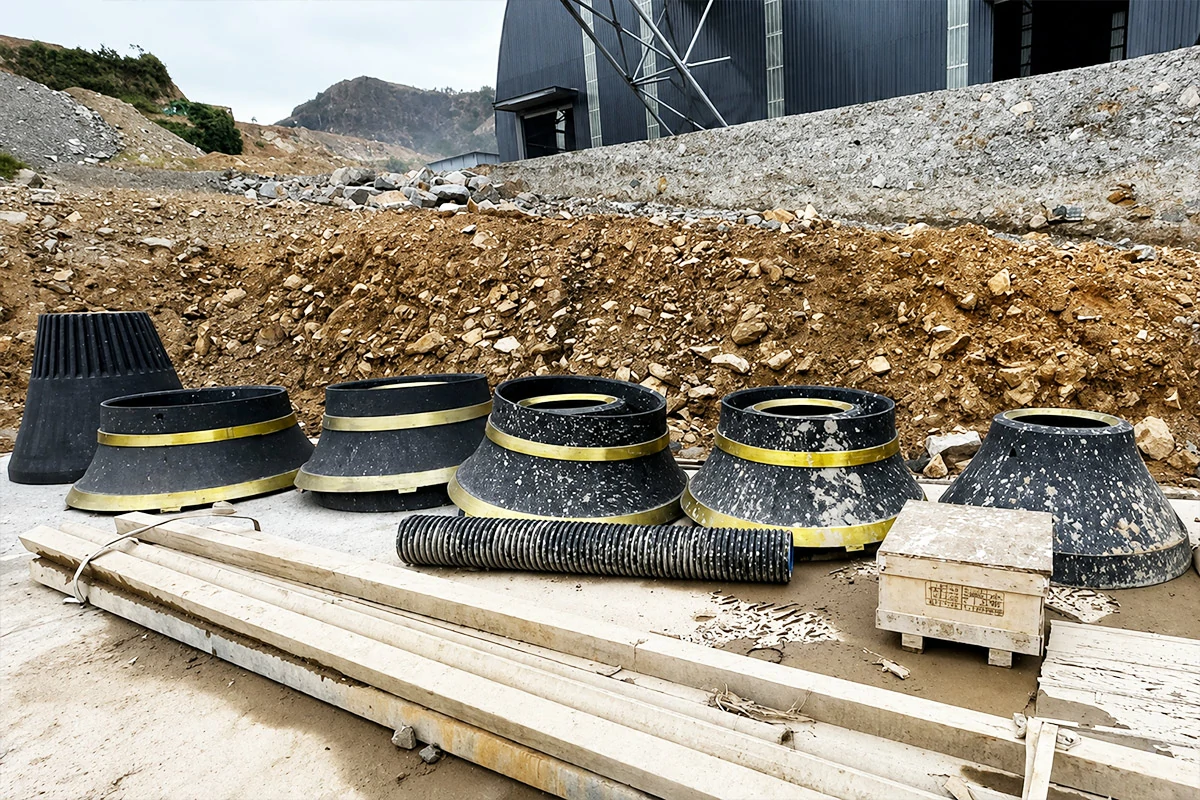
Utilize o custo por tonelada processada como indicador comercial. Divida o custo total de instalação e operação pelo número de toneladas verificadas manuseadas antes do limite de descarte seguro. Inclua separadamente os tempos de inatividade planeados e não planeados.
Para a seleção adequada da aplicação, comece por considerar a abrasividade do minério, a resistência à compressão, a humidade, a granulometria do material de alimentação, o risco de presença de resíduos de aço, o produto pretendido, o modelo do triturador, o tipo de câmara, o curso excêntrico e a configuração pretendida. A FLS identifica o aço de manganês austenítico como o padrão da indústria para revestimentos de cones e oferece diferentes classes de material para matérias-primas de baixa, média e alta abrasividade. A lição a reter não é que uma determinada classe seja adequada para todas as instalações. A lição é que a seleção da liga deve seguir as exigências de serviço.
O que exigir de um fornecedor qualificado
- 01 Um certificado de material associado ao número de lote de fundição e à ordem de compra
- 02 Direitos de verificação química independente ao abrigo de um método de ensaio acordado
- 03 Gráficos de tratamento térmico ou registos de lotes com identificação rastreável do forno
- 04 Resultados da dureza Brinell obtidos em pontos definidos e de acordo com uma norma de ensaio especificada
- 05 Inspeção dimensional em relação à revisão aprovada do desenho
- 06 Divulgação de reparações, regras de aceitação de defeitos e requisitos de ensaios não destrutivos, sempre que necessário
- 07 Uma recomendação documentada relativa à liga, com base nos dados de alimentação
- 08 Uma avaliação do desempenho com base nas toneladas e no padrão de desgaste
Ao verificar a compatibilidade, confirme o modelo da máquina, o intervalo de números de série, a designação da câmara e o número de peça antes do início da produção. Um sistema dedicado peça de triturador de cone A página pode ajudar a organizar os componentes disponíveis, enquanto o selecionado manto do triturador de cone Ainda é necessário verificar os desenhos, os materiais e a aplicação. A capacidade do fornecedor deve ser avaliada através do controlo da fundição, da capacidade de maquinagem, dos registos de inspeção e da resposta técnica, em vez de se basear apenas nas alegações de vendas. Um documento fabricante de peças para trituradores A análise deve centrar-se na rastreabilidade e no controlo repetível do processo.
Perguntas mais frequentes
Será que um elevado teor de manganês, por si só, garante uma longa vida útil do revestimento?
Não. Um teor mais elevado de manganês pode melhorar o potencial de endurecimento por deformação dentro de um intervalo adequado, mas uma dureza excessiva ou um equilíbrio incorreto entre o carbono e o crómio podem aumentar a fragilidade. O tratamento térmico, a microestrutura, o perfil da câmara e as condições de alimentação continuam a ser essenciais.
Basta um certificado de dureza para aprovar um revestimento cónico?
Não. A dureza Brinell é útil para o controlo de qualidade, mas uma leitura pontual não permite confirmar a composição química, a tenacidade, a integridade interna ou a correção do tratamento térmico. A aprovação deve ter em conta a composição química, o mapeamento da dureza, a rastreabilidade, as dimensões e a análise da aplicação.
Por que é que a produção diminui antes de o revestimento parecer completamente gasto?
O perfil da câmara controla onde e como a rocha é comprimida. A perda local de metal pode alterar a zona de redução efetiva, aumentar a recirculação e obrigar os operadores a reduzir a alimentação, mesmo quando ainda existe uma espessura substancial do revestimento noutros pontos.
Como é que uma mina pode detetar um certificado de material falso?
Correlacione o número de lote do certificado com a peça fundida, guarde as amostras de ensaio sempre que possível e realize uma análise independente das emissões de faíscas numa superfície preparada. Compare o resultado com a ordem de compra, em vez de se basear numa designação genérica do tipo de material fornecido pelo fornecedor.
Será que todos os revestimentos cónicos devem conter 18 ou 22 por cento de manganês?
Não. O tipo de revestimento adequado depende da abrasão, do nível de impacto, da granulometria do material alimentado, da presença de resíduos de aço, da carga na câmara e da capacidade da superfície de endurecimento por deformação. Um revestimento com maior teor de liga pode ser menos adequado quando o risco predominante é a fissuração por impacto.
Qual é o problema de funcionamento que, com maior frequência, provoca um desgaste irregular?
A alimentação segregada ou desalinhada é uma causa comum. As partículas grossas e finas que entram por lados diferentes da câmara criam pressão e desgaste desiguais. A alimentação restrita com material distribuído uniformemente é geralmente preferível quando o design do triturador e a aplicação o permitirem.
Que registos são mais úteis numa investigação ao abrigo da garantia?
Guarde as medições da instalação, fotografias, valores de calor, relatórios químicos e de dureza, granulometria da matéria-prima, horas de funcionamento, toneladas processadas, potência, pressão, configurações, mapas de desgaste e o revestimento removido para inspeção conjunta.
Proteger a tonelagem antes de negociar o preço unitário
As peças adequadas para o triturador não se definem pela cotação mais baixa nem pela percentagem nominal mais elevada de manganês. Definem-se pela composição química verificada, pelo tratamento térmico adequado, pela geometria correta, pelos requisitos mensuráveis de superfície e dimensões, pela rastreabilidade do processo de fabrico e pela adequação documentada à função de trituração. A compra com base em dados concretos protege a vida útil do revestimento, estabiliza a câmara e preserva as toneladas que justificam todo o investimento na instalação.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish