

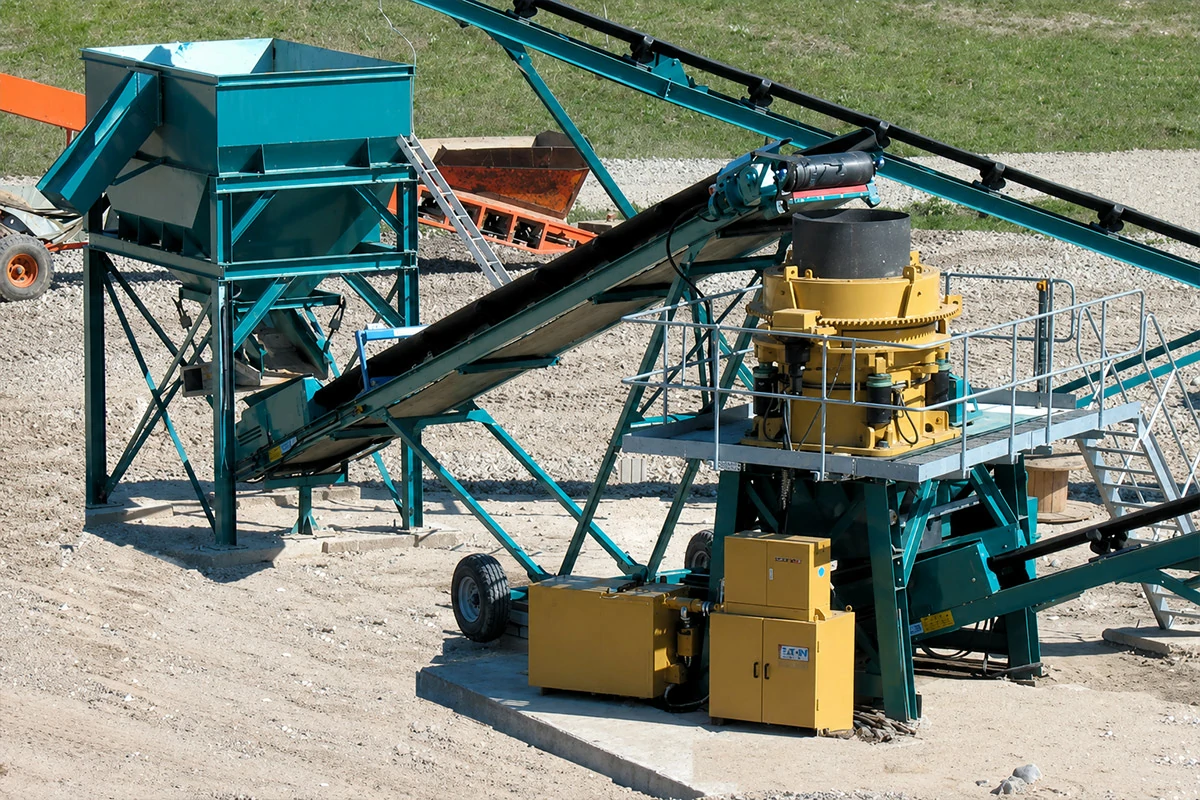
Birkaç yüz çalışma saatinden sonra çalışma profilini yitiren bir kalıp, sadece değiştirme maliyetini artırmakla kalmaz. Aşınmış kalıp odası düzensiz bir şekilde açılır, kapalı taraf ayarı kayar, devridaim yükü artar ve operatörler genellikle gücü veya ürün boyutunu kontrol etmek için beslemeyi azaltır. Bu nedenle, alaşım sertifikası kalıba dökülen metalle uyuşmadığında, düşük fiyatlı kırıcı parçaları tesisteki en pahalı kalemler haline gelebilir.
Bu başarısızlık genellikle birim fiyata dayalı bir satın alma kararıyla başlar. Bir astar için normal piyasa aralığının altında bir fiyat teklifi verilir, tedarikçi genel bir sertifika sunar ve döküm, boyandıktan sonra kabul edilebilir görünür. Montajı yapıldıktan sonra ise manganez içeriği, karbon dengesi, ısıl işlem, kesit kalınlığı veya hazne profilinin yanlış olması nedeniyle aşınma hızı artar. Konik kırıcı hâlâ çalışabilir, ancak motor gücünü artık satılabilir tonajlara verimli bir şekilde dönüştüremez.
Malzeme uygun olmadığında kırıcı aşınma parçaları neden arızalanır?
Ostenitik manganez çeliği, konik kırıcı astarlarında kullanılır; zira darbe ve basınç yükleri, çekirdek nispeten sünek kalırken çalışma yüzeyini sertleştirebilir. Sandvik, manganez içeriği yüzde 10'dan fazla olan manganez çeliğini iş sertleşmeli bir alaşım olarak tanımlamakta ve şiddetli darbeye maruz kalan bir yüzeyin, altta yatan malzemeye göre iki ila üç kat daha sert hale gelebileceğini belirtmektedir. Bu kombinasyon, ancak kimyasal bileşim, ısıl işlem ve döküm kalitesi birlikte kontrol edildiğinde değerlidir.
Sıkça atıfta bulunulan bir Hadfield bileşimi, yaklaşık yüzde 1,05 ila 1,20 karbon ve yüzde 11,5 ila 14 manganez içerir; silikon içeriği yaklaşık yüzde 1,00 ile sınırlıdır ve fosfor içeriği ise yaklaşık yüzde 0,07 ile sınırlıdır. Bu spesifikasyon grubuna göre üretilen malzemenin tipik mekanik verileri, 862 MPa veya 125 ksi civarında bir çekme mukavemeti, 359 MPa veya 52 ksi civarında bir akma mukavemeti ve yüzde 45 civarında bir uzama gösterebilir. Çözelti işlemine tabi tutulmuş yüksek manganezli çelikle ilgili diğer yayınlanmış kaynaklar, yaklaşık 965 MPa’ya kadar çekme mukavemeti ve 190 HB civarında başlangıç sertliği bildirmektedir. Döküm kesiti, alaşım kalitesi, numune alma yeri ve ısıl işlem sonucu etkilediğinden, bu değerler evrensel kabul sınırları değil, referans aralıklarıdır.
Kullanım sırasında, doğru seçilmiş bir alaşım, yüksek yük bölgelerinde yaklaşık 190 ila 220 HB'den yaklaşık 450 ila 500 HB'ye kadar sertleşebilir. Yanlış bir alaşım ise karbürler nedeniyle çatlayabilir ya da çok yumuşak kalarak oyulma sonucu metal kaybına uğrayabilir. Tek bir sertlik ölçümü, kaliteyi kanıtlayamaz; çünkü kimyasal bileşim, mikroyapı ve ısıl işlem de performansı belirleyen faktörlerdir.
Aşınmanın hızlanması üretimi nasıl düşürür?
Manto, içbükey yüzeye karşı eksantrik bir şekilde hareket eder ve değişen boşluk, sıkıştırma, ürün boyutu ve kapasiteyi kontrol eder. Astar profili ortadan kalktıkça, malzeme hazneye daha kısa ve daha az etkili bir bölgede temas eder. Makine, aynı ürünü üretmek için daha fazla devridaim gerektirirken, operatör bunu telafi etmek için ayarı sıkılaştırabilir. Bu tepki, basınç tepe noktalarını artırabilir ve aşınma modelini daha da dengesiz hale getirebilir.
Sandvik, yanlış bir hazne düzenlemesinin indirgeme oranını yüzde 40’a kadar düşürebileceğini ve yetersiz beslemenin performansı yüzde 30’a kadar azaltabileceğini bildiriyor. Astar ömrü kılavuzunda ayrıca, yetersiz besleme koşullarının astar ömrünü yüzde 70’e kadar kısaltabileceği, yanlış alaşımın ise astar ömrünü yüzde 20’ye kadar azaltabileceği belirtiliyor. Bu rakamlar birbirine eklenmez ve kesin bir tahmin olarak değerlendirilmemelidir. Bu rakamlar, sorumluluğun kime atfedileceğinin belirlenmesinden önce, malzeme sorununun besleme ayrışması, hazne seçimi, eksantrik atım ve kapalı taraf ayarından ayrı olarak ele alınması gerektiğini göstermektedir.
| Gözlemlenen durum | Muhtemel teknik neden | Üretim etkisi | Doğrulama yöntemi |
|---|---|---|---|
| Hızlı ve düzgün metal kaybı | Düşük iş sertleşmesi tepkisi, yanlış manganez-karbon dengesi veya düşük darbe yüklemesi | Hazne hacmi değişir ve ürün daha iri taneli hale gelir | Kimyasal etkileşim, sertlik haritası, besleme incelemesi ve aşınma profili taraması |
| Kalın kesitlerin veya kaldırma noktalarının yakınındaki çatlaklar | Karbürler, yetersiz su verme, büzülme kusurları veya aşırı kırılganlık | Acil durdurma riski ve kullanılamayan kalan metal | Mikro yapı incelemesi, uygun olduğu durumlarda ultrasonik muayene ve ısıl işlem izlenebilirliği |
| Bir tarafta aşırı aşınma | Ayrılmış besleme, besleyicinin yanlış hizalanması, boyut uyuşmazlığı veya dengesiz oturma | Basınç dalgalanmaları, verim düşüşü ve astarın erken değiştirilmesi | Besleme gözlemi, radyal kalınlık ölçümleri, oturma yüzeyi teması kontrolü ve hazne ölçümü |
| İyi uyum, ancak kısa kullanım ömrü | Yanlış oda profili, uygun olmayan alaşım kalitesi, yetersiz ısıl işlem veya hatalı çalışma koşulları | Kabul edilebilir bir sertifikaya rağmen ton başına maliyet yüksek | Karşılaştırma, mikroyapı, çalışma verileri ve uygulama incelemesi |
Malzeme sahtekarlığı, boyanın altında nadiren fark edilir
Boya, taşlama izlerini, kaynak onarımlarını, kum kalıntılarını ve düzensiz yüzey durumunu gizler. Bir döküm, doğru ağırlığa sahip olmasına rağmen yanlış alaşım içerebilir. Ayrıca, ısı işlemi yetersizse veya kalın kesitler çok yavaş soğuyorsa, doğru pota bileşimine sahip olmasına rağmen yerel özellikleri yetersiz olabilir. ASTM A128 standardı, östenitik manganez çelik dökümleri kapsar ve tokluk ile süneklik elde etmek için uygun ısıl işlem yapılmasını şart koşar. Ayrıca, onarılan alanların da döküm için uygulanan kalite seviyesine uygun olarak denetlenmesini gerektirir.
Sevkiyat öncesinde mal kabul denetimi başlar. Dökümle, ısıl işlem partisiyle, kimyasal bileşim raporuyla ve boyutsal raporla ilişkilendirilmiş bir parti numarası talep edilmelidir. Yüksek manganezli çeliğin kimyasal bileşimi ASTM E2209 standardına göre, Brinell sertliği ise ASTM E10 standardına göre kontrol edilebilir. Tek bir çentik tüm dökümü temsil etmediğinden, test yerleri üzerinde mutabık kalınmalıdır.
Bir kırıcı aşınma parçaları tedarikçisi, alaşım kalitesini ve amaçlanan kullanım alanını da açık bir şekilde belirtmelidir. “Yüksek manganez” gibi belirsiz bir etiket yeterli değildir. Satın alma siparişinde, gerekli kimyasal aralık, ısıl işlem koşulu, denetim yöntemi, çizim revizyonu ve reddetme kriterleri belirtilmelidir. Onaylanmış çizim, profili ve oturma geometrisini tanımlamalıdır.
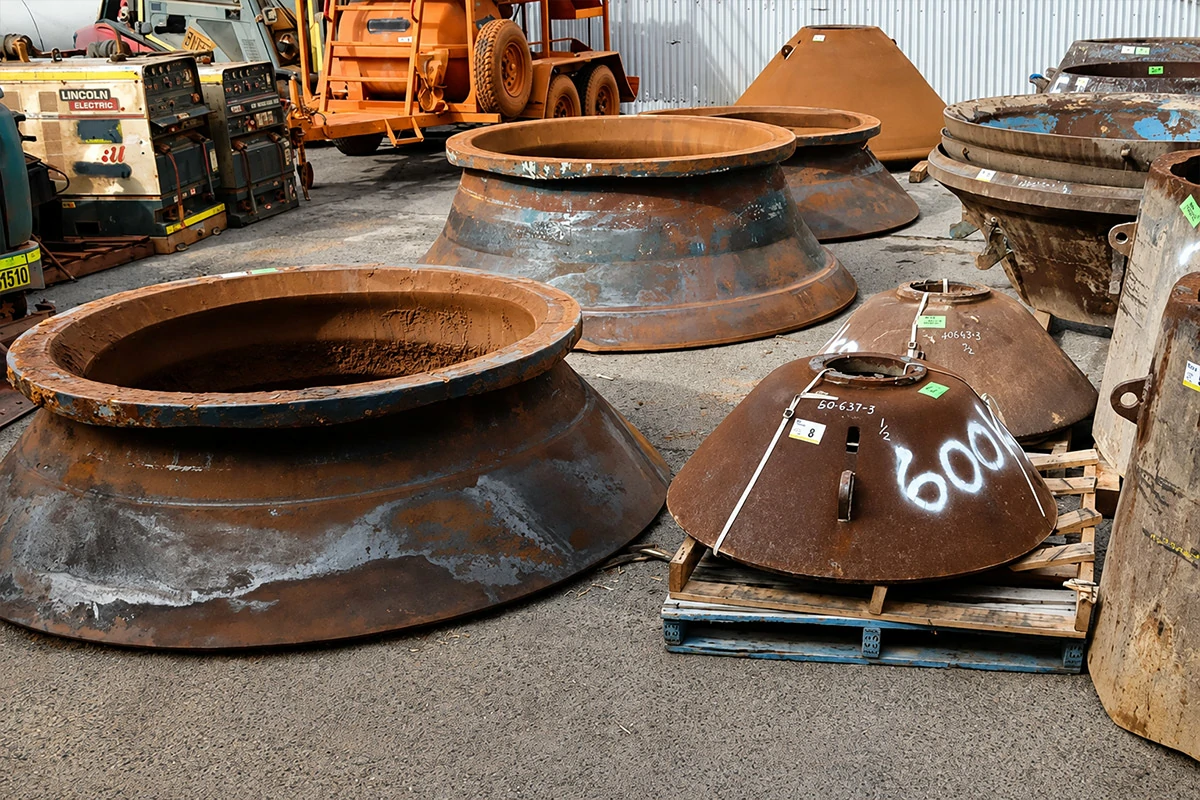
Uygulamada geçerli kabul sınırları, onaylanmış çizimden alınmalıdır
Her mantolama ve çanak astarı için geçerli, evrensel bir tolerans aralığı bulunmamaktadır. Büyük, kaba öğütme haznesi ile daha küçük, ince öğütme haznesi aynı boyutlara sahip değildir ve farklı kırıcı modellerinde astarların yerleştirilme şekli de farklılık gösterir. Doğru yaklaşım, kritik boyutları OEM çizimine veya tanımlanmış referans noktaları içeren onaylanmış bir tersine mühendislik çizimine göre kontrol etmektir.
Oturma çapını, konikliği, yüksekliği, duvar kalınlığını, kaldırma özelliklerini ve çeşitli radyal konumlardaki profili ölçün. “Geçer” ibaresi yazmak yerine gerçek değerleri kaydedin. Uygun olduğu durumlarda döküm boyutları için ISO 8062 standardını ve makine tasarımının gerektirdiği çizim temelli uyum sistemini kullanın; gerekli olduğunda ISO 286 standardını da dahil edin.
Yüzey durumu da ölçülebilir olmalıdır. “Pürüzsüz” kelimesi bir denetim sonucu değildir. İşlenmiş bir yerleştirme yüzeyi, çizimde bu değerler isteniyorsa Ra 3,2 mikrometre veya Ra 6,3 mikrometre olarak belirtilebilir. ISO yüzey dokusu gösterimi, bu gerekliliği belirtmek için tutarlı bir yöntem sunar. Bu rakamlar, her bir astar için varsayılan sınırlar değil, ölçülebilir açıklamalara ilişkin örneklerdir. OEM çizimi ve onaylanmış üretim şartnamesi her zaman belirleyici olmaya devam eder.
Kötü malzemeyi kötü işleme nedenlerinden nasıl ayırt edebiliriz?
- 01 Çalışma geçmişini saklayın. Kurulumdan denetime kadar geçen süre boyunca besleme tonajını, motor gücünü, hidrolik basıncı, kapalı kenar ayarını, ürün eleme derecesini, devridaim yükünü ve çalışma saatlerini kaydedin.
- 02 Aşınmayı haritalandırın. Çevre boyunca belirli konumlarda ve çeşitli yüksekliklerde kalan kalınlığı ölçün. Simetrik bir aşınma düzeni, malzeme veya profil sorunlarına işaret eder. Tek taraflı aşınma genellikle ilerleme ve oturma ayarlarının gözden geçirilmesini gerektirir.
- 03 Kimyasal bileşimi bağımsız olarak doğrulayın. Hazırlanmış temiz bir yüzeyi veya saklanmış bir numuneyi test edin ve karbon, manganez, krom, silikon, fosfor ve belirtilen diğer elementlerin değerlerini satın alma siparişiyle karşılaştırın.
- 04 Bir sertlik haritası oluşturun. Hem hafif yüklü hem de ağır yüklü bölgelerde üzerinde mutabık kalınan konumları kullanın. Doğru bir astar, rastgele değerler yerine mantıklı bir iş sertleşmesi deseni göstermelidir.
- 05 Mikro yapıyı inceleyin. Kimyasal bileşim kabul edilebilir görünse bile, tane sınırı karbürleri, eksik çözelme işlemi, büzülme veya kalıntılar çatlama ve yetersiz tokluk durumlarını açıklayabilir.
- 06 Oda profilini karşılaştırın. Aşınmış ve aşınmamış yüzeyleri onaylanmış profile göre tarayın veya şablonlayın, ardından besleme boyutu, eksantrik strok ve kapalı taraf ayarını doğrulayın.
Neden en ucuz teklif genellikle ton başına en yüksek maliyete yol açar?
Parça başı fiyat, astar değişimi sırasında yaşanan üretim kaybını, işçilik maliyetini, astar macunu maliyetini, kaldırma ekipmanını, astar yenileme riskini ve dengesiz bir odanın sonraki aşamadaki ekipmanlar üzerindeki etkisini hesaba katmaz. Astarın satılabilir tonajı azaldığında, düşük bir fiyatın hiçbir değeri kalmaz.
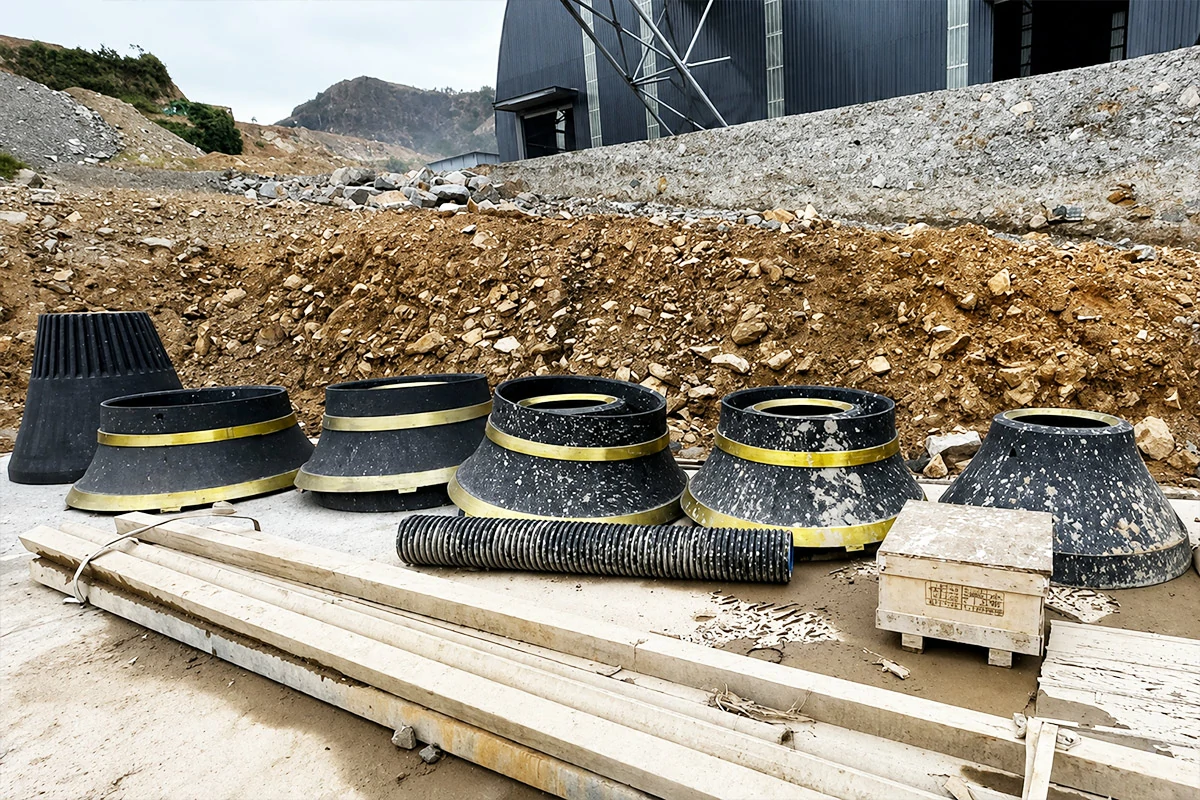
Ticari ölçüt olarak işlenen ton başına maliyeti kullanın. Toplam kurulum ve işletme maliyetini, güvenli atma sınırına ulaşmadan önce işlenen doğrulanmış ton sayısına bölün. Planlı ve plansız duruş sürelerini ayrı ayrı hesaba katın.
Uygulama eşleştirmesi için öncelikle cevherin aşındırıcılığı, basınç dayanımı, nem oranı, besleme tanecik dağılımı, yabancı çelik riski, istenen ürün, kırıcı modeli, hazne tipi, eksantrik atım mesafesi ve hedef ayarları dikkate alınmalıdır. FLS, östenitik manganez çeliğini konik astarlar için endüstri standardı olarak belirler ve düşük, orta ve yüksek aşınma oranına sahip beslemeler için farklı malzeme sınıfları sunar. Buradan çıkarılacak ders, tek bir sınıfın her sahaya uygun olduğu değildir. Asıl ders, alaşım seçiminin iş yüküne uygun olması gerektiğidir.
Nitelikli bir tedarikçiden neler talep edilmelidir?
- 01 Döküm partisi numarası ve satın alma siparişine bağlı bir malzeme sertifikası
- 02 Mutabık kalınan bir test yöntemi kapsamında bağımsız kimyasal doğrulama hakları
- 03 İzlenebilir fırın kimlik bilgilerini içeren ısıl işlem çizelgeleri veya parti kayıtları
- 04 Belirli noktalardan elde edilen Brinell sertlik sonuçları ve belirtilen test standardı
- 05 Onaylanmış çizim revizyonuna göre boyut kontrolü
- 06 Gerekli durumlarda onarım bildirimleri, kusur kabul kuralları ve tahribatsız muayene gereklilikleri
- 07 Besleme verilerine dayalı, belgelenmiş bir alaşım önerisi
- 08 Tonaj ve aşınma şekline dayalı bir performans değerlendirmesi
Uyumluluğu kontrol ederken, üretime geçmeden önce makine modelini, seri aralığını, hazne tanımını ve parça numarasını doğrulayın. Özel bir konik kırıcı parçası Bu sayfa, mevcut bileşenleri düzenlemeye yardımcı olabilir; seçilen konik kırıcı mantosu Hala çizim, malzeme ve uygulama doğrulaması gereklidir. Tedarikçinin yetkinliği, yalnızca satış iddiaları üzerinden değil, dökümhane kontrolü, işleme kapasitesi, denetim kayıtları ve teknik yanıtlar aracılığıyla değerlendirilmelidir. Belgelenmiş bir kırıcı parça üreticisi Değerlendirme, izlenebilirlik ve tekrarlanabilir süreç kontrolüne odaklanmalıdır.
Sıkça Sorulan Sorular
Yüksek manganez içeriği tek başına astarın uzun ömürlü olmasını garanti edebilir mi?
Hayır. Uygun bir aralıkta manganez oranının artırılması, iş sertleşmesi potansiyelini iyileştirebilir; ancak aşırı sertlik ya da yanlış bir karbon ve krom dengesi, kırılganlığı artırabilir. Isıl işlem, mikroyapı, odacık profili ve besleme koşulları hâlâ hayati önem taşımaktadır.
Bir koni astarını onaylamak için sertlik sertifikası yeterli midir?
Hayır. Brinell sertliği kalite kontrolü açısından yararlıdır, ancak tek bir noktadan alınan ölçüm, kimyasal bileşimi, tokluğu, iç sağlamlığı veya doğru ısıl işlemi doğrulayamaz. Onay süreci, kimyasal bileşim, sertlik haritalaması, izlenebilirlik, boyutlar ve uygulama incelemesini bir arada içermelidir.
Astar tamamen aşınmış gibi görünmeden önce neden üretim miktarı düşer?
Hücre profili, kayanın nerede ve nasıl sıkıştırılacağını belirler. Yerel metal kaybı, etkin sıkıştırma bölgesini değiştirebilir, devridaimi artırabilir ve diğer bölgelerde astar kalınlığı hâlâ yeterli düzeyde olsa bile operatörleri besleme miktarını azaltmaya zorlayabilir.
Bir maden işletmesi sahte malzeme sertifikasını nasıl tespit edebilir?
Sertifika numarasını dökümle eşleştirin, mümkünse test numunelerini saklayın ve hazırlanmış bir yüzey üzerinde bağımsız kıvılcım emisyonu analizi gerçekleştirin. Sonucu, genel bir tedarikçi kalite adı yerine satın alma siparişiyle karşılaştırın.
Her koni astarında yüzde 18 mi yoksa yüzde 22 mi manganez kullanılmalıdır?
Hayır. Doğru kalite seçimi, aşınma, darbe seviyesi, besleme tanecik boyutu, yabancı çelik parçacıkları, hazne dolum durumu ve yüzeyin iş sertleşmesi kabiliyetine bağlıdır. Darbe çatlaması başlıca risk olduğunda, alaşım oranı daha yüksek bir astar daha az uygun olabilir.
En sık hangi çalışma sorunu düzensiz aşınmaya neden olur?
Malzemenin ayrışması veya yanlış hizalanması yaygın bir nedendir. Hücreye farklı taraflardan giren iri ve ince parçacıklar, basınç dengesizliğine ve aşınmaya neden olur. Kırıcı tasarımı ve uygulama koşulları elverdiğinde, malzemenin eşit olarak dağıtıldığı dar besleme yöntemi genellikle tercih edilir.
Garanti soruşturmasında hangi kayıtlar en yararlıdır?
Ortak inceleme amacıyla kurulum ölçümlerini, fotoğrafları, ısı değerlerini, kimyasal ve sertlik raporlarını, besleme tanecik dağılımını, çalışma saatlerini, işlenen tonajı, gücü, basıncı, ayarları, aşınma haritalarını ve sökülmüş astarı saklayınız.
Parça Fiyatı Üzerinden Müzakere Etmeden Önce Tonajı Koruyun
Doğru kırıcı parçaları, en düşük teklif veya en yüksek nominal manganez yüzdesiyle belirlenmez. Bunlar, doğrulanmış kimyasal bileşim, uygun ısıl işlem, doğru geometri, ölçülebilir yüzey ve boyutsal gereksinimler, izlenebilir üretim ve kırma görevine uygunluğu belgelendirilmiş olmasıyla belirlenir. Kanıtlara dayalı satın alma, astar ömrünü uzatır, kırma odasını dengeler ve tüm tesis yatırımını haklı çıkaran tonajı korur.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese