
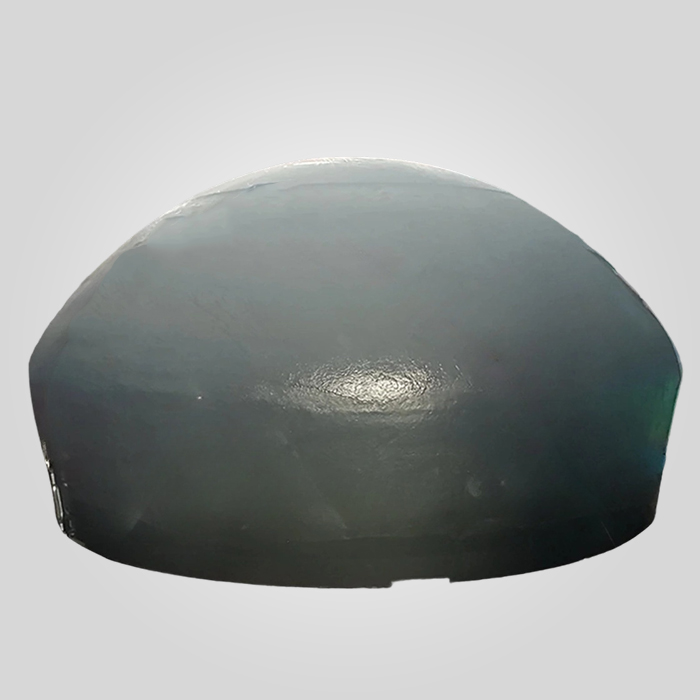
KB Serisi Örümcek Kapak, Döner Kırıcı Parçası 4350760
Model: KB63-89 Ağırlıklar: 7344kg Ürün kodu: 4350760
Döküm Malzemesi: Mn13, M13Cr2, Mn18Cr2, Mn22Cr2
Uygulanabilir Malzeme: Çakıl, Granit, Bazalt, Cevher, Kireçtaşı, Kumtaşı, Quatz, Parke Taşı
Uygulamalar: Madencilik, Taş Ocağı, İnşaat, Çimento ve Malzemeler, Geri Dönüşüm
182 stokta var
ÜRÜN
Açıklama
Gigajul Darbe Enerjisini Yönetmek: KB63-89 Örümcek Başlığın Kritik Rolü
Üç metre yükseklikten 4 tonluk bir kayanın birincil döner kırıcıya düşürülmesi, anında emilmesi gereken muazzam bir kinetik enerji üretir. Bu yıkıcı kuvvete karşı ilk savunma hattı içbükey veya manto değil örümcek şapkası. KB Serisi 63-89 döner kırıcıların operatörleri için 4350760 (Koruyucu Kapak) ürününün yapısal bütünlüğü, rutin çalışma ile örümcek göbek tertibatının feci bir şekilde arızalanması arasında duran tek engeldir.
Bu 7.344 kg'lık bileşenin aşınma profilinin göz ardı edilmesi kaçınılmaz olarak örümcek kol alt tabakasının aşınmasına yol açar. Örümcek tertibatının ana metali tehlikeye girdiğinde, onarım maliyetleri basit bir döküm değiştirme fiyatından, arıza süresi, yerinde işleme ve yapısal kaynak için yüz binlerce dolara fırlar. Bu teknik analiz, en zorlu sert kaya uygulamaları için tasarlanmış ağır hizmet tipi örümcek kapakların metalürjisini, montaj protokollerini ve yaşam döngüsü yönetimini incelemektedir.
2021'de Şili'de, üç hafta sonra yapılması planlanan astar değişimiyle uyumlu olması için örümcek kapağını değiştirmeyi geciktiren bir bakır madenini denetledim. Kapak, tahrik tarafındaki kolda çoktan aşınmıştı. Madeni kapattıklarında, kuvars ağırlıklı cevherin aşındırıcı akışı örümcek kolun yapısal çeliğinin 40 mm'sini yıkayıp götürmüştü. Tesis, mobil bir hat delme ekibi getirmek zorunda kaldı ve kol geometrisini yeniden inşa etmek için 96 saat harcadı. Gecikmenin maliyeti, yedek parçanın fiyatını on kat aştı. Örümcek başlığını "imha edilecek" bir bileşen olarak değerlendirmeyin.
Teknik Özellikler: KB63-89 Montaj
KB63-89 örümcek kapağı devasa bir monolitik dökümdür. Gerilim yükselticileri oluşturmadan örümcek göbeğine doğru şekilde oturmasını sağlamak için kütle dengeleme ve boyut toleransında hassasiyet gereklidir.
| Şartname Parametresi | Teknik Veriler |
|---|---|
| OEM Ürün Kodu | 4350760 |
| Uyumlu Ekipman Modeli | KB Serisi 63-89 Döner Kırıcı |
| Net Ağırlık | 7,344 kg (±2% Döküm Toleransı) |
| Malzeme Standartları | ASTM A128 Sınıf C / Mn18Cr2 (Standart) |
| Sertlik (Döküm Olarak) | 200 - 220 HBW |
| Sertlik (İşle Sertleştirilmiş) | > 500 HBW |
| Darbe Dayanıklılığı | ≥ 100 J/cm² (Charpy V-Notch) |
| Yüzey İşlemi | Ra 12,5 µm (İşlenmemiş yüzeyler), Ra 3,2 µm (Montaj yüzeyleri) |
Metalurjik Seçim: Mn18Cr2 Neden Endüstri Standardıdır?
Satın alma ekipleri genellikle aşağıdakiler için mevcut malzeme seçeneklerinin çeşitliliğini sorgular döner kırıcı parçaları. Mn13 (Hadfield Steel) tarihsel standart olsa da Granit, Bazalt ve Takonit işleyen modern birincil kırma devreleri daha üstün performans talep etmektedir.
İş Sertleştirmenin Fiziği
Örümcek kapak, yüksek darbeli ancak orta derecede aşınmalı bir bölgede çalışır. Bu özel tribolojik ortam, östenitik manganez çeliğinin kullanılmasını gerektirir. Darbe üzerine, Mn18Cr2 alaşımının yüzey tabakası östenitten martensite bir faz dönüşümüne uğrar. Bu, 500 HBW'yi aşan bir yüzey sertliği yaratırken, çekirdek çatlamadan şoku emmek için sünek kalır (yaklaşık 220 HBW).
Malzeme Sınıfı Karşılaştırması
- Mn13 (ASTM A128 Gr A): Daha yumuşak kireçtaşı uygulamaları için uygundur. Sert kayalarda, iş sertleştirme etkisi devreye girmeden önce oluk açmaya direnecek başlangıç sertliğinden yoksun olduğu için erken aşınabilir.
- Mn18Cr2 (ASTM A128 Gr C): Optimum denge. 2% Krom ilavesi akma dayanımını ve ilk sertliği artırır. Bu, metalin darbe altında aktığı ve örümcek kol boşluğunu sıkıştırabilen "mantarlaşma" etkisini önler.
- Mn22Cr2: Aşırı yüksek gerilimli uygulamalar için ayrılmıştır. En uzun aşınma ömrünü sunarken, artan manganez içeriği maliyeti yükseltir ve kırılganlığı önlemek için hassas ısıl işlem kontrolleri gerektirir.
Üretim Protokolü: Ağır Dökümün Zorlukları
7,3 tonluk tek bir bileşenin dökümü, sofistike dökümhane yetenekleri gerektirir. Bu kadar büyük bir manganlı çelik kütlesinin katılaşma süreci, sıkı bir şekilde kontrol edilmezse büzülme boşluklarına ve karbür çökelmesine eğilimlidir.
Isıl İşlem ve Su Verme
Ürün Kodu 4350760'ın üretimindeki kritik adım çözelti tavlama işlemidir. Döküm yaklaşık 1050°C - 1100°C'ye kadar ısıtılmalı ve başlığın en kalın bölümüne göre hesaplanan bir süre boyunca (genellikle kalınlığın her bir inç'i için 1 saat) tutulmalıdır. Bunu takiben, hızlı bir şekilde su verilmelidir. Su verme gecikmesi 30 saniyeyi aşarsa, tane sınırlarında karbür çökelmesi meydana gelir ve bu da bir kaya yükünün ilk darbesi altında parçalanabilecek kırılgan bir dökümle sonuçlanır.
Kaldırma pabuçlarına ve merkezi göbeğe yakın ağır bölümlerin iç büzülme gözenekliliğinden arınmış olduğunu doğrulamak için her örümcek kapağın Seviye II Ultrasonik Testten (UT) geçmesini sağlıyoruz.
Kurulum ve Bakım Stratejileri
KB63-89 örümcek kapağının değiştirilmesi ağır donanım gerektiren önemli bir bakım işlemidir. Kurulumun doğru şekilde yapıldığından emin olmak, mürettebatın güvenliği ve makinenin uzun ömürlü olması için hayati önem taşır.
1. "Rock Box" Etkisi
Örümcek kapağın tasarımı genellikle cevheri hapsetmeye yönelik cepler veya kaburgalar içerir. Bu kasıtlıdır. Sıkışan kayalar otojen bir katman oluşturur, yani metal yerine kaya kayaya çarpar. Aşınmış bir kapağı incelerken, bu ceplerin malzemeyi tuttuğunu doğrulayın. Yıkanıyorlarsa, ölü yatak korumasını optimize etmek için cevher yörüngesinin veya besleme oluğu hizalamasının ayarlanması gerekebilir.
2. Birleşme Yüzeyinin Hazırlanması
Yeni 7,344 kg'lık kapağı örümcek üzerine indirmeden önce, örümcek göbeğindeki birleşme yüzeyi çıplak metale kadar temizlenmelidir. Daha önceki aşınma veya korozyondan kaynaklanan lokal yüksek noktalar taşlanmalıdır. Kapak ile örümcek arasına bir kat ağır hizmet epoksi destek bileşeni veya bitüm uygulanmasını öneririz. Bu, mikroskobik boşlukları doldurarak kapağın "takırdamasını" veya yük altında hareket etmesini önler, bu da kesik montaj cıvatalarının önde gelen nedenidir.
3. Cıvata Germe ve Koruma
Örümcek kapağının montaj cıvataları kesme kuvvetlerine maruz kalır. Belirli OEM değerlerine göre torklanmaları gerekir (makine kılavuzunuza bakın, tipik olarak bu boyut için hidrolik tork anahtarları gerekir). En önemlisi, cıvata başları silikon/kauçuk tapalarla kapatılmalı veya gömülmelidir. Cıvata başları cevher akışına maruz kalırsa, haftalar içinde aşınacak ve bir sonraki servis aralığında kapağın çıkarılmasını son derece zorlaştıracak ve termal lansman gerektirecektir.
Yaşam Döngüsü Yönetimi: Ne Zaman Değiştirilmeli
Örümcek kapağının görsel olarak incelenmesi, haftalık önleyici bakım rotasının bir parçası olmalıdır. Ancak kırıcı çalışırken kapağı görüntülemek imkansızdır ve dururken görüntülemek genellikle malzeme tarafından engellenir.
Temel Aşınma Göstergeleri:
- Kol Koruma Geçişi: Örümcek kapağının örümcek kolu korumalarıyla birleştiği geçiş noktasını kontrol edin. Burada bir basamak veya boşluk oluşursa, türbülanslı akış kol korumalarındaki aşınmayı hızlandıracaktır.
- Kaldırma Pabucu Deformasyonu: Kaldırma kulakları aşınmaya başladıysa, hemen değiştirmeyi planlayın. Pabuçların tehlikeye girdiği ve 7 tonluk ağırlığın kaldırılmasını tehlikeli hale getirdiği bir noktaya ulaşmak istemezsiniz.
- Delikler: Dökümde örümcek göbeği çeliğini açığa çıkaran herhangi bir gedik kritik bir arıza kriteridir. Derhal değiştirilmesi zorunludur.
Ağır Yedek Parçalar için Tedarik Zinciri ve Lojistik
Brüt ağırlığı 7 tonu aşan bir bileşenin taşınması özel lojistik gerektirir. Daha küçük konik kırıcı gömleklerinin aksine, örümcek kapak basitçe paletlenemez. İşlenmiş alt tarafın hasar görmesini önlemek için taşıma için özel bir çelik kızak gerekir.
Olarak kırıcı parçaları üreticisiHer KB63-89 örümcek kapağıyla birlikte kapsamlı belgeler sunuyoruz. Buna kimyasal bileşimi (C, Mn, Si, Cr, P, S) detaylandıran bir 3.1 Malzeme Sertifikası ve montaj geometrisini doğrulayan bir boyutsal inceleme raporu dahildir. Yarı mamul dökümleri stoklayarak, bu kritik yol bileşenleri için tedarik süresini kısaltabilir ve maden sahanızın uzun süreli stoksuzluk riskini en aza indirmesini sağlayabiliriz.
Yüksek derecede aşındırıcı kuvarsit veya nehir çakılı işleyen operasyonlar için, yüksek aşınma bölgelerine sert yüzeyli kaplamalar ekleyerek dökümü daha da özelleştirebiliriz, ancak çoğu uygulama için Mn18Cr2'nin iş sertleştirme özellikleri ton başına en ekonomik maliyet performansını sağlar.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese