

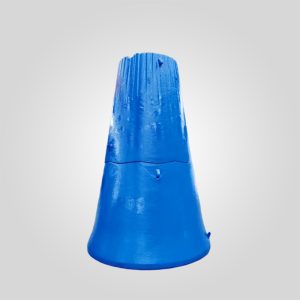
KB63-89 Üst Manto | 4609955 Döner Kırıcı Aşınma Parçaları
Model: KB63-89 Ağırlıklar: 5,495 kg Ürün kodu: 4609955,2080656717
Döküm Malzemesi: M13Cr2, Mn18Cr2, Mn22Cr2
Uygulanabilir Malzeme: Çakıl, Granit, Bazalt, Cevher, Kireçtaşı, Kumtaşı, Quatz, Parke Taşı
Uygulamalar: Madencilik, Taş Ocağı, İnşaat, Çimento ve Malzemeler, Geri Dönüşüm
182 stokta var
ÜRÜN
Açıklama
KB63-89 Döner Kırıcılar için Ağır Hizmet Üst Mantosu
Üstün kaliteli ürünlerimizle birincil kırma devrenizin sürekli çalışmasını sağlayın Döner Kırıcı Astarı değiştirmeler. KB63-89 Üst Manto, yüksek tonajlı madencilik uygulamaları için tasarlanmış kritik bir bileşendir. Standart piyasa seçeneklerinin aksine, bizim aşınma parçaları yüzey sertliğini çekirdek tokluğu ile dengeleyen ve birincil kırmanın aşırı sıkıştırma kuvvetleri altında yıkıcı arızaları önleyen tescilli bir ısıl işlem döngüsü kullanılarak üretilmektedir.
| Parça Adı | Uyumlu Model | OEM Parça Numaraları | Malzeme Sınıfı | Net Ağırlık (kg) |
|---|---|---|---|---|
| Üst Manto | KB63-89 Gyratory | 4609955, 2080656717 | Mn18Cr2 (ASTM A128 Gr. C) | 5,495 |
| Alt Manto | KB63-89 Gyratory | Sorgulama ile Doğrulama | Mn18Cr2 / Mn22Cr2 | Model Bağımlı |
| İçbükey Segment | KB63-89 Gyratory | Sorgulama ile Doğrulama | Mn13Cr2 / Mn18Cr2 | Model Bağımlı |
*Not: 4609955 ve 2080656717 parça numaraları, Krupp KB serisi döner kırıcılarla uyumluluğu sağlamak için referans olarak kullanılmıştır.
Teknik Özellikler & Üretim Süreci
5 tonu aşan bileşenler için yapısal bütünlük çok önemlidir. Manganlı çeliğin iç gerilim olmadan karmaşık geometrilere doğru şekilde akmasını sağlamak için dövme yerine gelişmiş döküm teknolojileri kullanıyoruz.
- Döküm Yöntemi: Cüruf katılımını ve gaz gözenekliliğini en aza indirmek için alttan dökme teknolojisine sahip Reçine Kum Döküm.
- Malzeme Özellikleri: ASTM A128 standartlarına göre Östenitik Manganez Çelik.
- Mn18Cr2 (Standart Ağır Hizmet): Birincil kırma için en uygun denge. Mükemmel iş sertleştirme özellikleri sağlar (~220HB'den >550HB'ye kadar).
- Mn22Cr2 (Ultra Aşınma): Servis aralıklarını uzatmak için aşırı aşındırıcı cevherler (Yüksek Silika içeriği) için önerilir.
- Isıl İşlem: Karbürleri çözmek için 1.050°C'de su verme ve ardından kontrollü soğutma, astarın darbe altında çatlamamasını sağlar.
- İşleme: CNC Dikey Delik Açma, iç eşleşme yüzeyinin 0,1 mm içinde eş merkezli olmasını sağlayarak ana mil kafasına sıkı bir şekilde oturmasını sağlar.
Performans Karşılaştırması
Bakır ve demir cevheri madenlerinden elde edilen saha verileri kırıcı yedekleri jenerik alternatiflere göre:
| Metrik | Standart Satış Sonrası | Premium Mantomuz | Fayda |
|---|---|---|---|
| Aşınma Ömrü | 100% (Başlangıç Düzeyi) | 135% – 150% | Ton Başına Daha Düşük Maliyet |
| İç Gözeneklilik | Ara sıra boşluklara izin verilir | Seviye 2 (ASTM E446) | Sıfır kırılma riski |
| Boyutsal Doğruluk | ± 3.0 mm | ± 0,5 mm | Azaltılmış destek bileşeni kullanımı |
Saha Teşhisi: Döner Mantonuzun İncelenmesi
Uzmanlaşmış olarak kırıcı parça tedarikçilerideğiştirme zamanlamasını belirlemek için bu işaretleri aramanızı tavsiye ederiz:
- Plastik Akış (Peening): Manto malzemesi aşağı doğru akıyor ve üst ve alt manto arasındaki boşluğu kapatıyorsa, bu aşırı iş sertleşmesini gösterir. Üst kabuğun "kriko" yapmasını önlemek için bu fazla malzeme kesilmeli veya manto değiştirilmelidir.
- Dikey Çatlama: Genellikle kafa merkezinin gevşek oturmasından kaynaklanır. Son montaj sırasında destek macununun doğru şekilde dökülüp dökülmediğini kontrol edin.
- Profil Yıkama: Manto profili kıstırma açısını kaybettiğinde, kırma verimliliği düşer ve güç tüketimi artar. Verim 80%'nin altına düşmeden önce değiştirin.
Kalite Güvence
Her KB63-89 Üst Manto 4 aşamalı bir inceleme sürecinden geçer:
- Kimyasal Analiz: Dökmeden önce spektrometre testi.
- Boyut kontrolü: İç birleşme yüzeyinin 3D Faro Arm taraması.
- Ultrasonik Test (UT): Yüzey altı büzülme veya çatlakları tespit etmek için.
- Sertlik Testi: Sevkiyat öncesi HB 210-240 aralığı doğrulanmıştır.
Mühendisin Uzman İpucu
Kurulum Kritikliği: 5,495 kg'lık bir manto için "uyum" her şeydir. Ana mil kafasının temiz ve eski epoksiden arındırılmış olduğundan emin olun. Yüksek etkili bir destek bileşeni kullanmanızı ve dökme sıcaklığının üreticinin belirlediği aralıkta (genellikle 15-25°C) olmasını sağlamanızı öneririz. Yanlış destekleme boşluklara yol açar, bu da manganezin KB63-89'un muazzam ezme kuvveti altında esnemesine ve çatlamasına neden olur.
Sıkça Sorulan Sorular (SSS)
S1: Bu manto (Parça 4609955) kaldırma kulaklarıyla birlikte mi geliyor?
Evet, tüm büyük ölçekli döner mantolarımız, kurulum sırasında 5,5 tonluk ağırlığı güvenli bir şekilde taşımak için özel olarak tasarlanmış entegre veya vidalı tip kaldırma kulakları ile dökülür. Lütfen sevkiyatla birlikte verilen kaldırma şemasına uyun.
S2: KB63-89 için Mn18'den Mn22'ye yükseltme yapabilir miyim?
Evet. Granit veya kuvarsit gibi çok aşındırıcı malzemeleri kırıyorsanız, Mn22Cr2'ye yükseltmek aşınma ömrünü uzatabilir. Bununla birlikte, Mn22 biraz daha kırılgandır, bu nedenle beslemenizin aşırı kırılamaz malzeme (döküntü demir) içermediğinden emin olun.
S3: Bu kadar ağır bir döküm için teslim süresi nedir?
5 tonluk bir döküm için gereken soğutma ve ısıl işlem süresi nedeniyle, üretim döngüsü tipik olarak 45-60 gündür. Deniz taşımacılığının uygunluğunu sağlamak için ihtiyaçlarınızı 3 ay önceden tahmin etmenizi öneririz.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese