

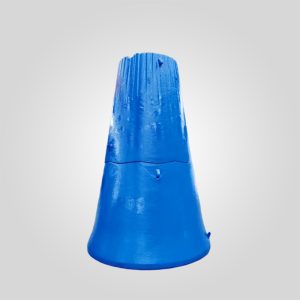
KB54-75 Eksantrik Uç 4350787 | 1010kg Bronz Burç | 22mm Atış
Malzeme : ZCuPb20Sn5, ZCuPb10Sn10 ZCuPb24Sn5
Model:KB54-75 ,BK54-75,KB54-67,KB63-75
Ağırlıklar (kg): 1,010kgs Ürün kodu: 4350787 Eksantriklik:22mm
182 stokta var
ÜRÜN
Açıklama
Teknik Özellikler: KB Serisi Eksantrik Uç (Cam)
Geçmişte özel terminolojide "Eksantrik Cam" veya Burç olarak adlandırılan Eksantrik Uç (Ürün Kodu 4350787), döner kırıcının kinematik hareketinin kalbidir. Ağırlığı 1.010 kg olan bu devasa bronz bileşen, kırıcının strokunu belirler. 22 mm'lik eksantriklik spesifikasyonu, kırıcının kapasitesini ve ürün derecelendirmesini doğrudan etkileyen manto atışını tanımladığı için kritik öneme sahiptir.
| Teknik Parametreler | Spesifikasyon Verileri |
|---|---|
| OEM Ürün Kodu | 4350787 |
| Bileşen Tipi | Eksantrik Uç / Ana Eksantrik Burç |
| Uyumlu Modeller | Thyssenkrupp KB54-75, BK54-75, KB54-67, KB63-75 |
| Eksantriklik (Fırlatma) | 22mm (Standart Strok) |
| Net Ağırlık | 1.010 kg (±1% Hassas Tolerans) |
| Malzeme Sınıfı | ZCuPb20Sn5 (Yüksek Kurşunlu Kalay Bronz) / DIN 1716 |
| Döküm Yöntemi | Santrifüj Döküm (>60 G Kuvveti) |
| Çekme Dayanımı | ≥ 220 MPa |
| Sertlik | 70 - 85 HBW (Yerleştirilebilirlik için Optimize Edilmiştir) |
Temel Avantajlar: Metalurji ve Geometrik Hassasiyet
İçin kırıcı parça tedarikçileri'de 1 tonluk bronz burç üretimi dökümhane kapasitesinin en üst düzey testidir. Eksantrik Uç, yüksek hızlarda dönerken ana milin tüm dinamik yükünü desteklemelidir.
Santrifüj Dökümün Fiziği
Geleneksel kum döküm yoluyla 1.010 kg'lık bir bronz döküm üretmek "gravite ayrışması" nedeniyle risklidir. Kurşun ağırdır. Statik bir kalıpta kurşun batar, bu da kurşun bakımından zengin bir tabana (zayıf) ve kurşun bakımından fakir bir tepeye (tutukluk yapmaya eğilimli) sahip bir burçla sonuçlanır.
Biz kullanıyoruz Santrifüj Döküm 4350787 numaralı ürün için. Soğutma aşamasında kalıbı yüksek devirde döndürerek:
- Kurşun Homojenizasyonu: G kuvvetleri kurşun küreciklerini bakır-kalay matrisi boyunca eşit şekilde kilitler. Bu da 22 mm'lik eksantrik yolun tamamında tutarlı bir kendinden yağlama sağlar.
- Safsızlık Giderme: Daha hafif oksitler ve gaz gözenekliliği, daha sonra işlenerek uzaklaştırılan iç çap deliğine zorlanır ve geriye 100% yoğun, hatasız bir burç kalır.
22mm Eksantrikliğin Önemi
Bu kesici uç, kırıcının mekaniğini tanımlar. 22mm ofsetin CNC ile işlenmesi hassas olmalıdır (±0,05mm). Bu ofset saparsa, kırıcıda ciddi titreşim dengesizliklerine neden olur ve alt kabuk nervürlerinin ve hidrolik destek sisteminin erken arızalanmasına yol açar.
Performans Karşılaştırması: Hizmet Ömrü Analizi
Demir cevheri ve bakır madenlerinden elde edilen saha verileri, ağır döner uygulamalarda santrifüj bronzun üstünlüğünü göstermektedir.
| Metrik | Standart Kum Döküm Uç | Santrifüj Ek Parçamız (4350787) |
|---|---|---|
| Malzeme Yoğunluğu | ~8,6 g/cm³ (Potansiyel Boşluklar) | 9,3 g/cm³ (Tam Yoğunluk) |
| Yük Kapasitesi | Standart | +20% Basınç Dayanımı |
| Termal İletkenlik | Değişken | Tekdüze (Isıyı Verimli Bir Şekilde Dağıtır) |
| Kampanya Hayatı | 12-14 Ay | 18-24 Ay (Yağlamaya Bağlı) |
Saha Teşhis ve Bakım İpuçları
1. Termal İzleme ("Delta-T" Kontrolü):
Besleme yağı ile dönüş yağı arasındaki sıcaklık farkını izleyin. Sabit bir ΔT normaldir. Ortam koşullarında veya besleme hızında bir değişiklik olmadan dönüş yağı sıcaklığı >5°C artarsa, eksantrik uç muhtemelen şafta "kenetleniyordur". Bu genellikle termal bozulma veya yağ oluğu tıkanıklığının bir işaretidir.
2. Kurşun Sivri Uçları için Yağ Analizi:
Düzenli spektroskopi hayati önem taşır.
Eser miktarda Cu/Pb artışı: Normal aşınma.
Ani Pb artışı: Hidrodinamik yağ kaması arızalı. Mil doğrudan yüksek kurşunlu bronza sürtünüyor. Eksantrikliği kontrol etmek için kırıcıyı derhal durdurun. Çalıştırmaya devam etmek, bronzun çelik mile kaynak yapmasına neden olacaktır.
3. Titreşim Analizi:
22 mm eksantriklik önemli ölçüde aşınırsa kırıcının stroku azalır. Bu durum, kırıcı malzemeyi ayarlanan CSS'de kırmak için mücadele ederken verim kaybı ve "düşük frekanslı" titreşimlerde artış olarak kendini gösterir.
Kalite Güvence
Bu 1.010 kg'lık bileşenin sevkiyattan önce kusursuz olmasını sağlıyoruz:
- Boyutsal Doğrulama: 22mm eksantrik ofsetin ve dış/iç konik açılarının CMM (Koordinat Ölçüm Makinesi) doğrulaması.
- Ultrasonik Test (UT): Döküm gövdesinde yüzey altı çatlak veya porozite bulunmadığını garanti etmek için Seviye II muayene.
Sıkça Sorulan Sorular (SSS)
S1: Bu bölüme neden bazen "Cam" deniyor?
A: Bu genellikle eski bir çeviri veya belirli Avrupa OEM kataloglarına özgü bir isimlendirmedir (örneğin, "Gleit" kızak/kaydırma anlamına gelir). Teknik olarak, bu ana Eksantrik Burç veya Ekleme. 4350787 numaralı ürün özellikle 22 mm eksantrikliğe sahip 1.010 kg burcu ifade eder.
S2: Kapasiteyi artırmak için eksantrikliği 22 mm'den değiştirebilir miyim?
A: Evet, ancak farklı bir uç gerektirir. Atış mesafesinin artırılması (örneğin 25 mm'ye) kapasiteyi artırır ancak motor ve şasi üzerinde daha fazla baskı oluşturur. Özel KB54-75 konfigürasyonunuzun artan yükü kaldırabileceğinden emin olmak için mühendislik ekibimize danışmalısınız.
S3: 1 tonluk bir burç için önerilen montaj yöntemi nedir?
A: Kriyojenik soğutma. Bronz parçayı küçültmek için kuru buz ve alkol veya sıvı nitrojen kullanmanızı öneririz (-70°C). Çelik eksantrik muhafazayı ısıtmak eğilmeye neden olabileceğinden risklidir. Bronzun küçültülmesi daha güvenlidir ve "tak-çıkar" bir uyum sağlar.
Kurulum Hakkında Uzman Notu
Mühendisin Masasından: Eksantrik Uç 4350787'nin takılması hassas bir işlemdir. En kritik faktör yağ deliklerinin hizalanması.
Donmuş burcu eksantriğin içine indirmeden önce, üst flanştaki yağ besleme portlarının tam yerini işaretleyin. Burç 5 derece bile eksenden kaçık monte edilirse, yağ akışı kısıtlanacak ve saatler içinde yıkıcı rulman arızasına yol açacaktır. Yağ akışını her zaman doğrulayın önce ana milin takılması.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese