

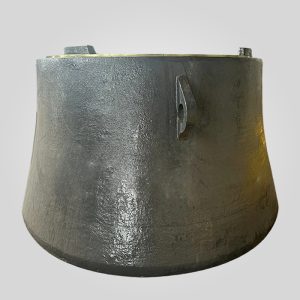
KB63-89 Upper Mantle | 4609955 Gyratory Crusher Wear Parts (pièces d'usure pour concasseur giratoire)
Modèle : KB63-89 Poids : 5,495 kg Code article : 4609955,2080656717
Matériau de coulée : M13Cr2, Mn18Cr2, Mn22Cr2
Matériau applicable : Gravier, granit, basalte, minerai, calcaire, grès, quatz, pierre de taille.
Applications : Mines, carrières, construction, ciment et matériaux, recyclage
182 en stock
PRODUIT
Description
Manchon supérieur robuste pour les concasseurs giratoires KB63-89
Assurez le fonctionnement continu de votre circuit de concassage primaire grâce à nos produits de qualité supérieure. Garniture de concasseur giratoire remplacements. Le manteau supérieur KB63-89 est un composant essentiel conçu pour les applications minières à fort tonnage. Contrairement aux options standard du marché, notre pièces d'usure sont fabriqués à l'aide d'un cycle de traitement thermique exclusif qui équilibre la dureté de la surface avec la ténacité du noyau, empêchant ainsi une défaillance catastrophique sous les forces de compression extrêmes du concassage primaire.
| Nom de la pièce | Modèle compatible | Numéros de pièces OEM | Qualité des matériaux | Poids net (kg) |
|---|---|---|---|---|
| Manteau supérieur | KB63-89 Gyratoire | 4609955, 2080656717 | Mn18Cr2 (ASTM A128 Gr. C) | 5,495 |
| Manteau inférieur | KB63-89 Gyratoire | Vérifier par enquête | Mn18Cr2 / Mn22Cr2 | Modèle dépendant |
| Segment concave | KB63-89 Gyratoire | Vérifier par enquête | Mn13Cr2 / Mn18Cr2 | Modèle dépendant |
*Note : Les numéros de pièces 4609955 et 2080656717 sont utilisés à titre de référence pour assurer la compatibilité avec les concasseurs giratoires Krupp de la série KB.
Spécifications techniques et processus de fabrication
Pour les composants de plus de 5 tonnes, l'intégrité structurelle est primordiale. Nous utilisons des technologies de moulage avancées plutôt que le forgeage pour garantir que l'acier au manganèse s'insère correctement dans des géométries complexes sans contrainte interne.
- Méthode de moulage : Coulée de sable en résine avec une technologie de coulée par le bas pour minimiser l'inclusion du laitier et la porosité du gaz.
- Spécification des matériaux : Acier austénitique au manganèse selon les normes ASTM A128.
- Mn18Cr2 (Standard Heavy Duty) : L'équilibre optimal pour le concassage primaire. Offre d'excellentes propriétés d'écrouissage (de ~220HB à >550HB).
- Mn22Cr2 (ultra-usure) : Recommandé pour les minerais extrêmement abrasifs (à forte teneur en silice) afin de prolonger les intervalles de service.
- Traitement thermique : Trempe à l'eau à 1 050°C suivie d'un refroidissement contrôlé pour dissoudre les carbures, ce qui garantit que le revêtement ne se fissure pas sous l'effet d'un impact.
- Usinage : L'alésage vertical CNC garantit que la surface d'accouplement interne est concentrique à 0,1 mm près, ce qui assure un ajustement serré sur la tête de l'arbre principal.
Comparaison des performances
Les données recueillies sur le terrain dans des mines de cuivre et de minerai de fer démontrent l'avantage de notre technologie. pièces détachées pour concasseurs par rapport aux alternatives génériques :
| Métrique | Standard Aftermarket | Notre manteau de qualité supérieure | Bénéfice |
|---|---|---|---|
| Durée de vie | 100% (ligne de base) | 135% – 150% | Coût inférieur par tonne |
| Porosité interne | Vides occasionnels autorisés | Niveau 2 (ASTM E446) | Aucun risque d'éclatement |
| Précision dimensionnelle | ± 3,0 mm | ± 0,5 mm | Réduction de l'utilisation de la pâte de support |
Diagnostic sur le terrain : inspection de votre manteau giratoire
En tant que spécialiste fournisseurs de pièces de concassageNous conseillons de rechercher ces signes pour déterminer le moment du remplacement :
- Écoulement plastique (Peening) : Si le matériau du manteau s'écoule vers le bas et recouvre l'espace entre le manteau supérieur et le manteau inférieur, cela indique un durcissement extrême. Cet excès de matériau doit être coupé ou le manteau doit être remplacé afin d'éviter que la coquille supérieure ne se mette en porte-à-faux.
- Fissuration verticale : Souvent causé par une mauvaise adaptation au centre de la tête. Vérifier si la pâte d'appui a été versée correctement lors de la dernière installation.
- Effacement du profil : Lorsque le profil du manteau perd son angle de pincement, l'efficacité du broyage diminue et la consommation d'énergie augmente. Remplacez l'appareil avant que le débit ne descende en dessous de 80%.
Assurance qualité
Chaque manteau supérieur KB63-89 est soumis à un processus d'inspection en 4 étapes :
- Analyse chimique : Test au spectromètre avant la coulée.
- Contrôle des dimensions : Scanner 3D du bras Faro de la surface interne de l'accouplement.
- Contrôle par ultrasons (UT) : Détecter le retrait ou les fissures sous la surface.
- Essai de dureté : Vérifié dans la gamme HB 210-240 avant l'expédition.
Conseil d'expert de l'ingénieur
Installation Criticality : Pour un manteau de 5 495 kg, l'ajustement est primordial. Veillez à ce que la tête de l'arbre principal soit propre et exempte d'époxy. Nous recommandons d'utiliser un composé de support à fort impact et de s'assurer que la température de coulée se situe dans la plage indiquée par le fabricant (généralement entre 15 et 25 °C). Un support inadéquat entraîne des vides, ce qui fait que le manganèse fléchit et se fissure sous la force d'écrasement massive d'une KB63-89.
Foire aux questions (FAQ)
Q1 : Ce manteau (pièce 4609955) est-il équipé d'œillets de levage ?
Oui, tous nos manchons giratoires à grande échelle sont coulés avec des oreilles de levage intégrées ou à vis, spécialement conçues pour supporter le poids de 5,5 tonnes en toute sécurité lors de l'installation. Veuillez vous conformer au schéma de levage fourni avec l'envoi.
Q2 : Puis-je passer de la Mn18 à la Mn22 pour la KB63-89 ?
Oui. Si vous concassez des matériaux très abrasifs comme le granit ou le quartzite, le passage au Mn22Cr2 peut prolonger la durée de vie. Cependant, le Mn22 est légèrement plus cassant, il faut donc s'assurer que l'alimentation ne contient pas trop de matériaux non broyables (ferraille).
Q3 : Quel est le délai de mise en œuvre pour un moulage aussi lourd ?
En raison du temps de refroidissement et de traitement thermique nécessaire pour une coulée de 5 tonnes, le cycle de production est généralement de 45 à 60 jours. Nous vous recommandons de prévoir vos besoins 3 mois à l'avance pour garantir la disponibilité du fret maritime.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish