
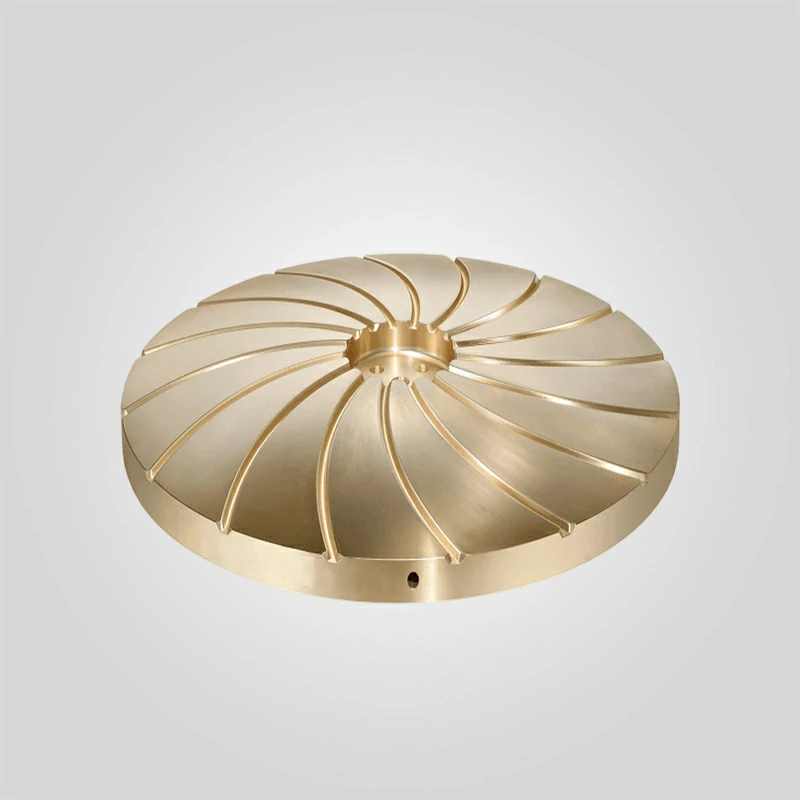
KB63-75 Döner Kırıcı Alt Baskı Yatağı | Parça No. 4207100
OEM Parça Numarası: 420:7100
Uyumlu Kırıcı Modeli KB63-75 Döner Kırıcı
Bileşen Tipi: Alt Baskı Yatağı Grubu
Birincil İşlev: Ana şaftın ve kırma kafasının dikey yükünü destekler
Temel Özellikler :Yüksek yük taşıma kapasitesi, aşınmaya dayanıklı yüzeyler
22 stokta var
ÜRÜN
Açıklama
KB63-75 Alt Baskı Yatağı: Döner Kırıcılar için Kritik Eksenel Destek
Bu Alt Baskı Yatağı (Parça No. 4207100) KB63-75 Döner Kırıcının hidrodinamik temelidir. Hidrolik piston tertibatının üzerinde yer alan bu bileşen, ana şaft ve mantonun toplam asılı ağırlığının yanı sıra birincil cevherin kırılması sırasında oluşan dinamik aşağı doğru vektörleri taşır. Jenerik kırıcıların aksine aşınma parçalarıBu yatak tertibatı eksantrik hareketin dikey stabilitesini belirler.
Madencilik bakım ekipleri için döner kırıcı parçaları uzmanları için bu arayüzde güvenilirlik tartışılmazdır. Buradaki bir arıza, ana şaftın anında çizilmesine ve uzun süreli arıza süresine neden olur. Tertibatımız, 30 MPa'yı aşan basınçlar altında tutarlı bir yağ kamasını koruyacak şekilde tasarlanmıştır ve makinenizin uzun ömürlü olmasını sağlar. kırıcı yedekleri Envanter.
Temel Mühendislik Avantajları
- Basınçlı Akma Dayanımı: Aşırı eksenel yüklere dayanacak şekilde üretilmiştir. Alaşım yapısı, kırma kuvvetleriyle birlikte kırma başlığının statik ağırlığı (genellikle 50 tonu aşan) altında "sürünmeye" veya plastik deformasyona direnecek şekilde tasarlanmıştır.
- Hidrodinamik Verimlilik: Rulman yüzeyi, sürtünme katsayılarını en aza indirmek için sabit pistonu dönen şafttan ayıran hidrodinamik bir film oluşumunu kolaylaştıran hassas işlenmiş yağ dağıtım desenlerine sahiptir.
- Termal İletkenlik: Spesifik bronz alaşımı bileşimi, sürtünmeden kaynaklanan ısıyı hızla dağıtma ve yatak malzemesinin lokalize kaynaklanmasını veya "bulaşmasını" önleme kabiliyeti için seçilmiştir.
Teknik Özellikler & Malzeme Bileşimi
KB63-75 hidrolik destek sistemiyle uyumluluğu sağlamak için OEM metalürji standartlarına sıkı sıkıya bağlıyız. Üretim sürecimiz, gözenekliliği ortadan kaldırmak için santrifüj döküm içerir.
| Parametre | Şartname | Standart/Sınıf |
|---|---|---|
| OEM Referansı | 4207100 | KB Serisi Uyumlu |
| Malzeme Bileşimi | Yüksek Kurşunlu Kalay Bronz | ASTM B505 / UNS C93700 (SAE 64) |
| Sertlik | 90 - 100 HB (Brinell) | Yerleştirilebilirlik için Tasarlandı |
| Yüzey İşlemi | Ra 0,4μm - 0,8μm | Hassas Alıştırma/Taşlama |
| Çekme Dayanımı | > 240 MPa | EN 1982 Standart Uyumluluğu |
Performans ve Üretim Hassasiyeti
Profesyonellerden tedarik kırıcı parça tedarikçileri sadece geometri için değil, performans için üretilmiş bir bileşen almanızı sağlar:
- Aşınma Direnci: Santrifüj döküm bronzumuz, kum döküm alternatiflerine göre 15-20% daha yüksek yoğunluk sunarak yağ kirleticilerinden kaynaklanan aşındırıcı aşınmaya karşı üstün direnç sağlar.
- Yerleştirilebilirlik: Yüksek kurşun içeriği, küçük yabancı parçacıkların (metal talaşı, silika) ana milin pahalı çelik eşleşme yüzeyini çizmek yerine bronzun içine gömülmesini sağlar.
- Boyutsal Tolerans: Kalınlık toleransları, doğru ilk Açık Taraf Ayarı (OSS) ve Kapalı Taraf Ayarı (CSS) kalibrasyonunu sağlamak için ±0,05 mm dahilinde tutulur.
Saha Teşhisi: Baskı Yatağı Sağlığı
Baskı yatağının önleyici olarak izlenmesi ana mili kurtarabilir. Bu göstergelere dikkat edin:
- Ana Şaft "Düşüşü": Hidrolik konum göstergesinin aynı CSS'yi korumak için yükseldiğini fark ederseniz, bu baskı yatağı kalınlığının hızla azaldığını gösterir.
- Yağlama Sıcaklık Artışları: Dönüş yağı sıcaklığındaki ani bir artış genellikle baskı yatağı arayüzündeki yağ filminin bozulduğuna işaret eder ve metal-metal sürtünmesine yol açar.
- Filtrede Bronz Parıltı: Yağlama yağı dönüş filtresinde kaba bronz pulların bulunması, baskı yatağı parçalanması veya delaminasyonunun kesin bir işaretidir.
Uzman Mühendisin Notu: Kurulum ve Alıştırma
Kritik Bakım Tavsiyeleri: 4207100 Alt Baskı Yatağını değiştirirken temizlik çok önemlidir. Rulman ve piston arasına sıkışan 50 mikronluk bir parçacık bile yüksek noktalara ve erken arızaya neden olabilir. Sıkı bir "Alıştırma" prosedürü öneriyoruz: Yeni bronz yüzeyin çelik şaft yüzeyi ile eşleşmesini (yanmasını) sağlamak için yağ sıcaklığını izlerken kırıcıyı 2-4 saat boş çalıştırın. Hidrolik sistem basıncınızın doğrulandığından emin olun; yetersiz kaldırma basıncı, ilk yağ filminin oluşmasını önleyecek ve başlatma sırasında hemen çizilmeye neden olacaktır. Montajdan önce daima destekleyici piston yüzeyinin düzlüğünü doğrulayın.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese