

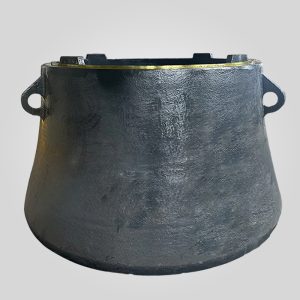
Döner Kırıcı parçaları KB63-89S Eksenel Yatak Halkası - 2080727591
Malzeme : ZCuPb20Sn5, ZCuPb10Sn10 ZCuPb24Sn5
Model:KB63-89s, KB54-75, BK54-75, KB54-67, KB63-75
Ağırlıklar (kg): 314.2kg Ürün kodu: 2080727591
Firmamız kırıcıların özelleştirilmiş bronz parçalarını üstlenmektedir.
182 stokta var
ÜRÜN
Açıklama
Kritik Yük Yolunun Mühendisliği: Döner Kırıcılar için Eksenel Yatak Halkaları
Birincil kırma devresinde eksenel yatak bileziği, ana mil tertibatının muazzam dikey yükünü destekleyebilen hidrodinamik arayüz görevi görür. Thyssenkrupp KB serisi döner kırıcılar için bu bileşen sadece sürtünmeyi azaltmakla kalmaz; ana şaftı ve eksantrik tertibatını yağlama arızaları veya termal ani yükselmeler sırasında felaketle sonuçlanabilecek tutukluklardan koruyan kurbanlık bir sigorta görevi görür.
Bir eksenel yatak halkasının (Ürün Kodu: 2080727591) arızalanması nadiren basit aşındırıcı aşınmanın bir sonucudur. Daha sık olarak, bronz matris içindeki uygunsuz kurşun dağılımından veya "kaya üzerine kaya" kırma kuvvetlerini kaldıracak yetersiz basınç dayanımından kaynaklanır. Üretim sürecimiz, KB63-89S modeli ve uyumlu üniteler için yoğun, ayrışmasız bir mikro yapı sağlamak için Santrifüj Döküm teknolojisini kullanarak bu arıza modlarını ele alır.
Malzeme Bilimi: ZCuPb20Sn5 Neden Önemlidir?
Bir döner kırıcı yedek parçasının çalışma ömrü, metalürjisi tarafından belirlenir. Biz kullanıyoruz ZCuPb20Sn5 (Yüksek Kurşunlu Kalay Bronz)Yağlama sınır katmanlarının zaman zaman bozulabileceği yüksek hızlı, yüksek yüklü uygulamalar için özel olarak tasarlanmış bir malzemedir.
Kurşun (Pb) Dağılımının Rolü
Standart kum döküm bronzda kurşun, parçayı zayıflatan "kurşun gölleri" oluşturarak ayrılma eğilimindedir. Santrifüj döküm prosesimiz katılaşma sırasında 60-100 G-kuvveti uygular. Bu, kurşunun bakır-kalay matrisi boyunca mikroskobik, eşit dağılımlı kürecikler halinde bulunmasını sağlar. Ani yağ basıncı kaybı gibi acil durumlarda bu serbest kurşun yüzeye bulaşarak bronzun çelik mile kaynak yapmasını önleyen geçici bir kendinden yağlama filmi oluşturur.
Kimyasal Bileşim ve Mekanik Özellikler
Her partide tutarlılığı sağlamak için sıkı ASTM ve DIN standartlarına bağlıyız.
| Öğe / Mülk | Spesifikasyon Verileri (ZCuPb20Sn5) |
|---|---|
| Bakır (Cu) | Terazi (yaklaşık 72-76%) |
| Kurşun (Pb) | 18.0% - 23.0% (Anti-seize için kritik) |
| Kalay (Sn) | 4.0% - 6.0% (Yapısal mukavemet sağlar) |
| Sertlik | 65 - 80 HBW (Yerleştirilebilirlik için optimize edilmiştir) |
| Çekme Dayanımı | ≥ 200 MPa |
| Uzama | ≥ 7% |
| Yoğunluk | 9,3 g/cm³ |
Teknik Özellikler & Uyumluluk
Eksenel rulman bileziklerimiz, Thyssenkrupp döner kırıcılara "tak-çıkar" uyum sağlamak için hassas bir şekilde işlenmiştir. Doğru yağ kaması oluşumunu sağlamak için boyutsal toleranslar ISO 2768-mK standartları dahilinde tutulur.
- Ürün Kodu: 2080727591
- Birincil Model: KB63-89S
- Uyumlu Seriler: KB54-75, BK54-75, KB54-67, KB63-75
- Net Ağırlık: 314,2 kg (Tam kütle titreşim sönümlemesi sağlar)
- Yüzey İşlemi: Kritik çalışma yüzeylerinde Ra 0,4 µm
- Yağ Yiv Geometrisi: OEM hidrodinamik profillerine uyacak şekilde CNC ile işlenmiştir
Döner Kırıcılarda Triboloji ve Aşınma Dinamikleri
Nasıl olduğunu anlamak döner kırıcı parçaları aşınma, bakım aralıklarını tahmin etmek için gereklidir. Eksenel rulman bileziği, karışık film yağlama rejiminde çalışır. Hidrodinamik yağ kaması, kararlı durum çalışması sırasında yüzeyleri ayırırken, başlatma ve kapatma aşamaları tamamen malzemenin sınır yağlama özelliklerine dayanır.
ZCuPb20Sn5 gibi yüksek kurşunlu bronz alaşımları üstün gömülebilirlik. Bir maden sahasının zorlu ortamında, mikroskobik silika tozu (serseri malzeme) kaçınılmaz olarak yağlama yağını kirletir. Daha sert bir bronz (Alüminyum Bronz gibi) bu partikülleri yüzeye hapsederek pahalı çelik şaftı çizebilir. ZCuPb20Sn5 alaşımımız bu sert parçacıkların yumuşak bronz matrisin içine güvenli bir şekilde gömülmesini sağlayarak onları zararsız bir şekilde dışarı atar veya bir sonraki yağ değişimine kadar boşluk eşiğinin altında tutar.
Üretim Süreci: Santrifüj Döküm vs Kum Döküm
Kaynak sağlarken kırıcı yedeklerisatın alma yöneticileri genellikle geniş bir fiyat farklılığı görürler. Bu genellikle döküm yönteminden kaynaklanmaktadır. Eksenel Yatak Halkası gibi döner parçalar için yalnızca Santrifüj Döküm kullanıyoruz.
Santrifüj Avantajı
- Kusur Giderme: Yüksek G kuvveti, yabancı maddeleri ve daha hafif kalıntıları (gaz, cüruf) iç çapa iter ve bunlar daha sonra işlenerek uzaklaştırılır. Böylece geriye hatasız, yoğun bir metal yapı kalır.
- İnce Taneli Yapı: Metal kalıba karşı hızlı soğutma, kum döküme kıyasla daha ince bir tane yapısı ile sonuçlanır ve akma dayanımını yaklaşık 15-20% artırır.
- Tutarlı Kurşun Dağılımı: Daha önce de belirtildiği gibi, kurşun gravite ayrışmasının önlenmesi rulman performansı için kritik öneme sahiptir.
Teşhis Kılavuzu: Eksenel Yatak Halkanızı Ne Zaman Değiştirmelisiniz?
Önleyici bakım, reaktif onarımdan daha ucuzdur. KB63-89S rulman bileziğinizin değiştirilmesi gerekip gerekmediğini belirlemek için bu göstergeleri izleyin:
1. Yağ Analiz Trendleri (Spektroskopi)
Planlanan yağ analizinizde Kurşun (Pb) ile birlikte Bakır (Cu) seviyesinin yükselmesi rulman bileziğinin aktif olarak aşındığını gösterir. Kurşun seviyelerinin orantısız bir şekilde yükselmesi, muhtemelen düşük yağ viskozitesi veya pompa arızası nedeniyle rulmanın sınır yağlama modunda (metal-metal teması) çalıştığını gösterir.
2. Dikey Şaft Düşmesi
Ana mil yüksekliğini düzenli olarak ölçün. Ani bir düşüş, eksenel yatak kalınlığının önemli ölçüde azaldığını gösterir. Dikey aşınma 2,5 mm'yi aştığında değiştirilmesini öneririz, çünkü bu durum kırıcının Kapalı Yan Ayar (CSS) geometrisini değiştirir ve verimliliği azaltır.
3. Termal Kaçak
Çalışan bir soğutucuya rağmen dönüş yağı sıcaklığı sürekli olarak 55°C'yi (131°F) aşıyorsa, eksenel rulman arayüzündeki sürtünme seviyeleri yüzey çizilmesi veya eğrilmesi nedeniyle yükselmiş olabilir.
Özelleştirme ve Tedarik Zinciri Güvenilirliği
KB63-89S ve KB54 serileri için standart boyutları stoklarımızda bulundurmakla birlikte, mühendislik ekibimiz özelleştirilmiş bronz modifikasyonlarına uyum sağlayabilir. Aşırı ortam sıcaklıklarındaki (örn. >45°C) operasyonlar için, yüksek sıcaklık sertliğini artırmak üzere kalay içeriğini ayarlayabilir veya akış hızlarını artırmak için yağ oluğu modellerini değiştirebiliriz.
Olarak kırıcı parçaları üreticisiingot alaşımlamadan nihai CNC işlemeye kadar tüm dikey tedarik zincirini kontrol ediyoruz. Bu sayede her sevkiyatta kimyasal analiz, mekanik test ve ultrasonik muayene raporları dahil olmak üzere tam malzeme sertifikası (3.1 sertifikaları) sağlayabiliyoruz.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."



 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese