
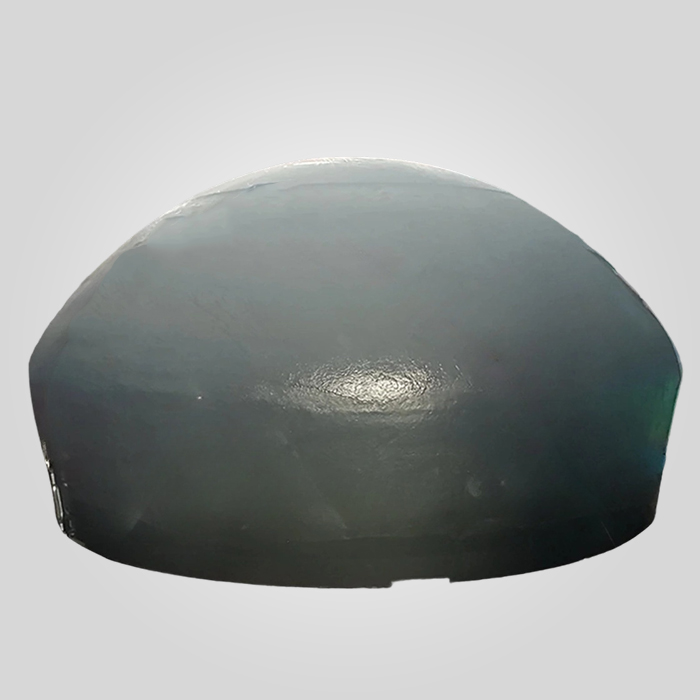
Tapa de araña serie KB , Pieza de trituradora giratoria 4350760
Modelo: KB63-89 Pesos: 7344kg Código artículo: 4350760
Material de fundición: Mn13, M13Cr2, Mn18Cr2, Mn22Cr2
Material aplicable: Grava, Granito, Basalto, Mineral, Caliza, Arenisca, Quatz, Adoquín.
Aplicaciones: Minería , Canteras, Construcción ,Cemento y Materiales ,Reciclaje
182 disponibles
PRODUCTO
Descripción
Gestión de Gigajulios de Energía de Impacto: El papel fundamental de la tapa de araña KB63-89
Dejar caer una roca de 4 toneladas desde una altura de tres metros en una trituradora giratoria primaria genera una inmensa energía cinética que debe absorberse al instante. La primera línea de defensa contra esta fuerza destructiva no es el cóncavo ni el manto, sino el tapa de araña. Para los operadores de trituradoras giratorias KB de las series 63-89, la integridad estructural del artículo 4350760 (tapa protectora) es la única barrera que se interpone entre el funcionamiento rutinario y un fallo catastrófico del conjunto del cubo de la araña.
Ignorar el perfil de desgaste de este componente de 7.344 kg conduce inevitablemente a la erosión del sustrato del brazo de la araña. Una vez que el metal de base del conjunto de la araña se ve comprometido, los costes de reparación se disparan, pasando del precio de una simple sustitución de la pieza fundida a cientos de miles de dólares en tiempo de inactividad, mecanizado in situ y soldadura estructural. Este análisis técnico explora la metalurgia, los protocolos de instalación y la gestión del ciclo de vida de las tapas de araña de alta resistencia diseñadas para las aplicaciones más duras en roca dura.
En 2021, audité una mina de cobre en Chile que retrasó el cambio de la tapa de la araña para alinearla con un cambio programado de la camisa tres semanas más tarde. La tapa ya se había desgastado en el brazo del lado de accionamiento. En el momento del cierre, el flujo abrasivo de mineral con alto contenido en cuarzo había arrastrado 40 mm del acero estructural del brazo de la araña. Tuvieron que traer un equipo móvil de perforación y emplear 96 horas en reconstruir la geometría del brazo. El coste del retraso multiplicó por diez el precio de la pieza de repuesto. No trate la tapa de la araña como un componente de "funcionamiento hasta la destrucción".
Especificaciones técnicas: Conjunto KB63-89
La tapa de la araña KB63-89 es una pieza de fundición monolítica maciza. Se requiere precisión en el equilibrado de masas y tolerancia dimensional para garantizar que se asiente correctamente en el cubo de la araña sin crear elevadores de tensión.
| Especificación Parámetro | Datos técnicos |
|---|---|
| Código de artículo OEM | 4350760 |
| Modelo de equipo compatible | Trituradora giratoria KB Serie 63-89 |
| Peso neto | 7.344 kg (±2% Tolerancia de fundición) |
| Normas materiales | ASTM A128 Grado C / Mn18Cr2 (Estándar) |
| Dureza (según colada) | 200 - 220 HBW |
| Dureza (templado) | > 500 HBW |
| Resistencia al impacto | ≥ 100 J/cm² (Charpy V-Notch) |
| Acabado superficial | Ra 12,5 µm (superficies no mecanizadas), Ra 3,2 µm (caras de montaje) |
Selección metalúrgica: Por qué el Mn18Cr2 es el estándar del sector
Los equipos de aprovisionamiento se preguntan a menudo por la variedad de opciones de materiales disponibles para piezas de trituradoras giratorias. Mientras que el Mn13 (Hadfield Steel) era el estándar histórico, los circuitos modernos de trituración primaria -que manipulan granito, basalto y taconita- exigen un rendimiento superior.
La física del endurecimiento del trabajo
La tapa de araña funciona en una zona de alto impacto pero de abrasión moderada. Este entorno tribológico específico requiere el uso de acero austenítico al manganeso. Tras el impacto, la capa superficial de la aleación Mn18Cr2 sufre una transformación de fase de austenita a martensita. Esto crea una dureza superficial superior a 500 HBW, mientras que el núcleo sigue siendo dúctil (alrededor de 220 HBW) para absorber los impactos sin agrietarse.
Comparación de grados de materiales
- Mn13 (ASTM A128 Gr A): Adecuado para aplicaciones de caliza más blanda. En rocas duras, puede desgastarse prematuramente porque carece de la dureza inicial para resistir el desportillado antes de que se produzca el efecto de endurecimiento por el trabajo.
- Mn18Cr2 (ASTM A128 Gr C): El equilibrio óptimo. La adición de cromo 2% aumenta el límite elástico y la dureza inicial. Esto evita el efecto "hongo", en el que el metal fluye bajo el impacto, lo que puede atascar la holgura del brazo de la araña.
- Mn22Cr2: Reservado para aplicaciones extremas de alto esfuerzo. Aunque ofrece la vida útil más larga, el mayor contenido de manganeso aumenta el coste y requiere controles precisos del tratamiento térmico para evitar la fragilidad.
Protocolo de fabricación: El reto de la fundición pesada
La fundición de un solo componente de 7,3 toneladas requiere sofisticadas capacidades de fundición. El proceso de solidificación de una masa tan grande de acero al manganeso es propenso a la formación de huecos por contracción y a la precipitación de carburos si no se controla estrictamente.
Tratamiento térmico y enfriamiento con agua
El paso crítico en la fabricación del artículo 4350760 es el proceso de recocido en solución. La pieza fundida debe calentarse hasta aproximadamente 1050°C - 1100°C y mantenerse durante un tiempo calculado en función de la sección más gruesa de la tapa (normalmente 1 hora por pulgada de grosor). A continuación, debe enfriarse rápidamente con agua. Si el tiempo de enfriamiento supera los 30 segundos, se produce la precipitación de carburo en los límites del grano, lo que da lugar a una fundición quebradiza que podría romperse con el primer impacto de una carga de roca.
Nos aseguramos de que todas las tapas de araña se sometan a pruebas ultrasónicas de nivel II (UT) para verificar que las secciones pesadas cercanas a las orejetas de elevación y el cubo central no presenten porosidad por contracción interna.
Estrategias de instalación y mantenimiento
La sustitución de una tapa de araña KB63-89 es una operación de mantenimiento importante que requiere un aparejo pesado. Garantizar que la instalación se realiza correctamente es vital para la seguridad del personal y la longevidad de la máquina.
1. El efecto "Rock Box
El diseño de la tapa de la araña a menudo incluye bolsillos o nervaduras destinados a atrapar el mineral. Esto es intencionado. Las rocas atrapadas forman una capa autógena, lo que significa que la roca choca con la roca y no con el metal. Al inspeccionar una tapa desgastada, compruebe que estas cavidades retienen material. Si se están lavando, puede ser necesario ajustar la trayectoria del mineral o la alineación del canal de alimentación para optimizar la protección del lecho muerto.
2. Preparación de la superficie de contacto
Antes de colocar la nueva tapa de 7.344 kg en la araña, la superficie de contacto en el cubo de la araña debe limpiarse hasta dejarla al descubierto. Todos los puntos altos localizados causados por el desgaste o la corrosión anteriores deben rectificarse a ras. Recomendamos aplicar una capa de compuesto epoxi de alta resistencia o betún entre el tapón y la araña. De este modo se rellenan los huecos microscópicos y se evita que la tapa "castañetee" o se mueva bajo carga, que es la causa principal de que se rompan los tornillos de montaje.
3. Tensado y protección de pernos
Los pernos de montaje de la tapa de la araña están sometidos a fuerzas de cizallamiento. Deben apretarse con un par de apriete específico del fabricante (consulte el manual de la máquina, que suele requerir llaves hidráulicas dinamométricas para este tamaño). Fundamentalmente, las cabezas de los tornillos deben estar cubiertas o enterradas en tapones de silicona/caucho. Si las cabezas de los pernos están expuestas a la corriente de mineral, se desgastarán en cuestión de semanas, lo que dificultará enormemente la retirada del tapón durante el siguiente intervalo de mantenimiento y requerirá una punción térmica.
Gestión del ciclo de vida: Cuándo sustituir
La inspección visual de la tapa de la araña debe formar parte de la ruta semanal de mantenimiento preventivo. Sin embargo, ver la tapa mientras la trituradora está en funcionamiento es imposible, y verla cuando está parada suele estar obstruida por el material.
Indicadores clave de desgaste:
- Transición del guardabrazos: Compruebe el punto de transición entre la tapa de la araña y los protectores del brazo de la araña. Si aquí se produce un escalón o un hueco, el flujo turbulento acelerará el desgaste de los protectores de los brazos.
- Deformación de la orejeta de elevación: Si las orejetas de elevación están empezando a desgastarse, planifique la sustitución inmediatamente. No querrá llegar a un punto en el que las orejetas estén comprometidas, haciendo peligrosa la retirada del peso de 7 toneladas.
- Agujeros pasantes: Cualquier grieta en la fundición que deje al descubierto el acero del cubo de la araña es un criterio de fallo crítico. La sustitución inmediata es obligatoria.
Cadena de suministro y logística de recambios pesados
El transporte de un componente con un peso bruto superior a 7 toneladas requiere una logística especializada. A diferencia de los revestimientos de trituradora de cono más pequeños, la tapa de araña no puede paletizarse simplemente. Requiere una cuna de acero a medida para el transporte con el fin de evitar daños en la parte inferior mecanizada.
Como fabricante de piezas para trituradorasCon cada tapa de araña KB63-89 proporcionamos documentación completa. Esto incluye un certificado de material 3.1 que detalla la composición química (C, Mn, Si, Cr, P, S) y un informe de inspección dimensional que verifica la geometría de montaje. Gracias al almacenamiento de piezas de fundición semiacabadas, podemos reducir el plazo de entrega de estos componentes críticos, lo que garantiza que su mina minimice el riesgo de agotamiento de existencias.
Para las operaciones de tratamiento de cuarcita o grava de río muy abrasivas, podemos personalizar aún más la fundición añadiendo revestimientos duros en las zonas de mayor desgaste, aunque para la mayoría de las aplicaciones, las propiedades de endurecimiento por deformación del Mn18Cr2 proporcionan el rendimiento más económico en términos de coste por tonelada.
"Datos de ingeniería fidedignos: Todas las especificaciones metalúrgicas críticas y las tolerancias dimensionales (por ejemplo, ±0,05 mm) se rigen estrictamente por la documentación maestra en inglés. Aunque se facilitan versiones localizadas como referencia operativa, la Original inglés sigue siendo la única autoridad vinculante en materia de inspección de calidad y conformidad técnica".



 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish