
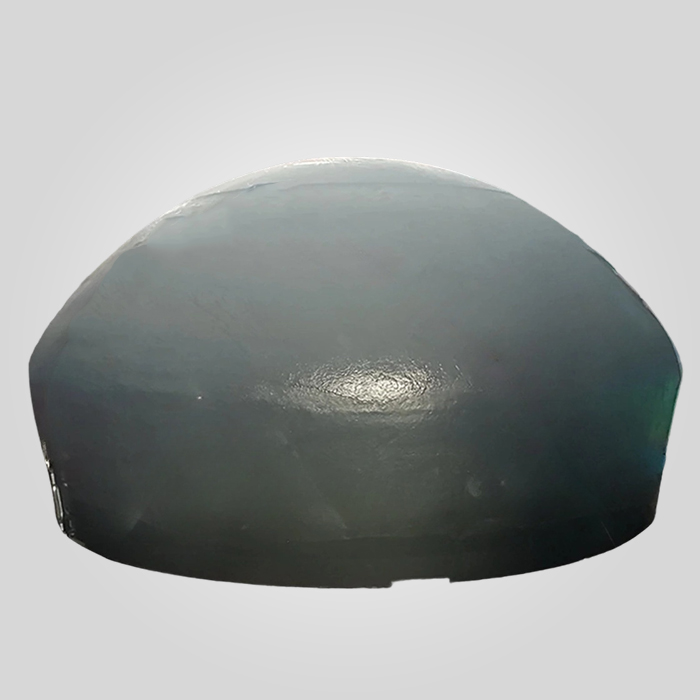
KB Serie Spider Cap , Kreiselbrecherteil 4350760
Modell: KB63-89 Gewichte: 7344kg Artikel-Code: 4350760
Gusswerkstoff: Mn13, M13Cr2, Mn18Cr2, Mn22Cr2
Anwendbares Material: Kies, Granit, Basalt, Erz, Kalkstein, Sandstein, Quatz, Kopfsteinpflaster
Anwendungen: Bergbau, Steinbruch, Bauwesen, Zement und Materialien, Recycling
182 vorrätig
PRODUKT
Beschreibung
Bewältigung von Gigajoule an Aufprallenergie: Die kritische Rolle der KB63-89 Spider Cap
Wenn ein 4 Tonnen schwerer Felsbrocken aus einer Höhe von drei Metern auf einen Primärkreiselbrecher fällt, entsteht eine immense kinetische Energie, die sofort absorbiert werden muss. Die erste Verteidigungslinie gegen diese zerstörerische Kraft ist nicht der Konkav oder der Mantel, sondern die Spinnenkappe. Für Betreiber von Kreiselbrechern der KB-Serie 63-89 ist die strukturelle Integrität von Artikel 4350760 (Schutzkappe) die einzige Barriere, die zwischen dem Routinebetrieb und einem katastrophalen Ausfall der Zahnkranzbaugruppe steht.
Das Ignorieren des Verschleißprofils dieser 7.344 kg schweren Komponente führt unweigerlich zur Erosion des Zahnkranzarmsubstrats. Sobald das Grundmetall der Zahnkranzbaugruppe beschädigt ist, steigen die Reparaturkosten von den Kosten eines einfachen Gussteilersatzes auf Hunderttausende von Dollar für Ausfallzeiten, Vor-Ort-Bearbeitung und Strukturschweißen. Diese technische Analyse befasst sich mit der Metallurgie, den Installationsprotokollen und dem Lebenszyklusmanagement von hochbelastbaren Zahnkränzen, die für die härtesten Anwendungen in hartem Gestein entwickelt wurden.
Im Jahr 2021 überprüfte ich eine Kupfermine in Chile, die den Wechsel ihrer Zahnkranzkappe verzögerte, um ihn mit einem geplanten Wechsel der Auskleidung drei Wochen später abzustimmen. Die Kappe war bereits am antriebsseitigen Arm durchgescheuert. Als das Bergwerk stillgelegt wurde, hatte der abrasive Fluss des quarzhaltigen Erzes 40 mm des Baustahls des Schaufelradarms weggespült. Die Baustelle musste ein mobiles Bohrteam heranziehen und verbrachte 96 Stunden mit dem Wiederaufbau der Armgeometrie. Die Kosten für die Verzögerung überstiegen den Preis für das Ersatzteil um das Zehnfache. Behandeln Sie die Zahnkranzkappe nicht als "Run-to-Destruction"-Komponente.
Technische Daten: KB63-89 Montage
Der KB63-89 Zahnkranzdeckel ist ein massiver monolithischer Guss. Präzision beim Massenausgleich und bei der Maßtoleranz sind erforderlich, um sicherzustellen, dass sie korrekt auf der Nabe des Zahnkranzes sitzt, ohne dass Spannungserhöhungen entstehen.
| Spezifikation Parameter | Technische Daten |
|---|---|
| OEM-Artikel-Code | 4350760 |
| Kompatibles Gerätemodell | KB Serie 63-89 Kreiselbrecher |
| Nettogewicht | 7.344 kg (±2% Gusstoleranz) |
| Materielle Normen | ASTM A128 Grad C / Mn18Cr2 (Standard) |
| Härte (wie gegossen) | 200 - 220 HBW |
| Härte (kaltgehärtet) | > 500 HBW |
| Schlagzähigkeit | ≥ 100 J/cm² (Charpy V-Notch) |
| Oberfläche | Ra 12,5 µm (unbearbeitete Oberflächen), Ra 3,2 µm (Montageflächen) |
Metallurgische Auswahl: Warum Mn18Cr2 der Industriestandard ist
Beschaffungsteams stellen sich oft die Frage nach der Vielfalt der Materialoptionen, die für Kreiselbrecherteile. Während Mn13 (Hadfield-Stahl) der historische Standard war, erfordern moderne Primärbrechkreisläufe, die Granit, Basalt und Takonit verarbeiten, eine höhere Leistung.
Die Physik der Arbeitsverfestigung
Die Zahnkranzkappe arbeitet in einem Bereich mit starker Beanspruchung, aber mäßigem Abrieb. Dieses spezifische tribologische Umfeld erfordert die Verwendung von austenitischem Manganstahl. Beim Aufprall erfährt die Oberflächenschicht der Mn18Cr2-Legierung eine Phasenumwandlung von Austenit in Martensit. Dies führt zu einer Oberflächenhärte von über 500 HBW, während der Kern duktil bleibt (ca. 220 HBW), um Stöße ohne Rissbildung zu absorbieren.
Vergleich der Materialeigenschaften
- Mn13 (ASTM A128 Gr A): Geeignet für weichere Kalksteinanwendungen. In hartem Gestein kann es zu vorzeitigem Verschleiß kommen, da es nicht die anfängliche Härte besitzt, um dem Fugenhobeln zu widerstehen, bevor der Effekt der Kaltverfestigung einsetzt.
- Mn18Cr2 (ASTM A128 Gr C): Das optimale Gleichgewicht. Der Zusatz von 2% Chrom erhöht die Streckgrenze und die Anfangshärte. Dadurch wird der "Pilzeffekt" verhindert, bei dem das Metall beim Aufprall fließt, was das Spiel des Zahnkranzes blockieren kann.
- Mn22Cr2: Reserviert für extrem hoch belastete Anwendungen. Es bietet zwar die längste Verschleißlebensdauer, aber der höhere Mangangehalt erhöht die Kosten und erfordert eine genaue Kontrolle der Wärmebehandlung, um Sprödigkeit zu vermeiden.
Fertigungsprotokoll: Die Herausforderung des schweren Gusses
Das Gießen eines 7,3 Tonnen schweren Einzelteils erfordert anspruchsvolle Gießereikapazitäten. Der Erstarrungsprozess einer so großen Masse Manganstahls ist anfällig für Lunker und Karbidausscheidungen, wenn er nicht streng kontrolliert wird.
Wärmebehandlung und Wasserabschrecken
Der kritische Schritt bei der Herstellung von Artikel 4350760 ist der Lösungsglühprozess. Das Gussteil muss auf ca. 1050°C - 1100°C erhitzt und für eine Dauer gehalten werden, die auf der Grundlage des dicksten Abschnitts der Kappe berechnet wird (normalerweise 1 Stunde pro Zoll Dicke). Danach muss es schnell mit Wasser abgeschreckt werden. Beträgt die Abschreckzeit mehr als 30 Sekunden, kommt es zu Karbidausscheidungen an den Korngrenzen, was zu einem spröden Gussteil führt, das beim ersten Aufprall einer Steinlast zerbrechen kann.
Wir stellen sicher, dass jede Zahnkranzkappe einer Ultraschallprüfung der Stufe II (UT) unterzogen wird, um zu überprüfen, ob die schweren Abschnitte in der Nähe der Hebeösen und der zentralen Nabe frei von inneren Schrumpfungsporositäten sind.
Strategien für Installation und Wartung
Das Auswechseln einer KB63-89 Spider Cap ist ein wichtiger Wartungsvorgang, der mit schwerem Takelwerk verbunden ist. Die korrekte Durchführung der Installation ist für die Sicherheit des Personals und die Langlebigkeit der Maschine von entscheidender Bedeutung.
1. Der "Rock-Box"-Effekt
Die Konstruktion der Spinnenkappe enthält oft Taschen oder Rippen, die das Erz einschließen sollen. Dies ist beabsichtigt. Die eingeschlossenen Gesteine bilden eine autogene Schicht, d. h. Gestein trifft auf Gestein und nicht auf Metall. Bei der Inspektion einer abgenutzten Kappe ist zu prüfen, ob diese Taschen Material zurückhalten. Wenn sie ausgewaschen werden, muss die Erzbahn oder die Ausrichtung der Aufgaberutsche möglicherweise angepasst werden, um den Schutz des Totbetts zu optimieren.
2. Vorbereitung der Passfläche
Bevor die neue 7,344 kg schwere Kappe auf den Zahnkranz gesetzt wird, muss die Oberfläche der Zahnkranznabe bis auf das blanke Metall gereinigt werden. Alle lokalen Erhebungen, die durch frühere Reibung oder Korrosion verursacht wurden, müssen bündig abgeschliffen werden. Wir empfehlen, eine Schicht hochbelastbarer Epoxidharzmasse oder Bitumen zwischen der Kappe und dem Zahnkranz aufzutragen. Dies füllt mikroskopisch kleine Lücken und verhindert, dass die Kappe unter Last "klappert" oder sich bewegt, was die Hauptursache für abgescherte Befestigungsbolzen ist.
3. Schraubenspannung und Schraubenschutz
Die Befestigungsschrauben für die Zahnkranzkappe sind Scherkräften ausgesetzt. Sie müssen mit den spezifischen OEM-Werten angezogen werden (siehe Maschinenhandbuch; in der Regel sind hydraulische Drehmomentschlüssel für diese Größe erforderlich). Entscheidend ist, dass die Schraubenköpfe abgedeckt oder in Silikon-/Gummistopfen eingegraben werden müssen. Wenn die Schraubenköpfe dem Erzstrom ausgesetzt sind, verschleißen sie innerhalb weniger Wochen, was das Entfernen der Kappe während des nächsten Wartungsintervalls extrem erschwert und eine thermische Lanzierung erforderlich macht.
Lebenszyklus-Management: Wann man ersetzen sollte
Die Sichtprüfung der Zahnkranzkappe sollte Teil der wöchentlichen vorbeugenden Wartung sein. Es ist jedoch unmöglich, die Kappe zu sehen, während der Brecher in Betrieb ist, und im Stillstand ist sie oft durch Material verdeckt.
Wichtige Verschleißindikatoren:
- Arm Guard Transition: Überprüfen Sie den Übergang zwischen der Zahnkranzkappe und den Zahnkranzarmschützern. Wenn sich hier eine Stufe oder ein Spalt bildet, beschleunigt die turbulente Strömung den Verschleiß der Armschützer.
- Verformung der Hebeöse: Wenn die Hebeösen anfangen, sich abzunutzen, sollten Sie den Austausch sofort planen. Sie wollen nicht, dass die Laschen beschädigt werden, was das Abnehmen des 7-Tonnen-Gewichts gefährlich macht.
- Durchgangslöcher: Jeder Riss im Gussteil, der den Stahl der Zahnkranznabe freilegt, ist ein kritisches Ausfallkriterium. Ein sofortiger Austausch ist zwingend erforderlich.
Lieferkette und Logistik für schwere Ersatzteile
Der Transport eines Bauteils mit einem Bruttogewicht von mehr als 7 Tonnen erfordert eine spezielle Logistik. Anders als kleinere Kegelbrecherauskleidungen kann die Zahnkranzkappe nicht einfach palettiert werden. Für den Transport ist ein spezielles Stahlgestell erforderlich, um Schäden an der bearbeiteten Unterseite zu vermeiden.
Als Hersteller von BrecherteilenMit jeder KB63-89 Zahnkranzkappe liefern wir eine umfassende Dokumentation. Dazu gehören ein 3.1-Materialzertifikat mit Angaben zur chemischen Zusammensetzung (C, Mn, Si, Cr, P, S) und ein Maßprüfungsbericht zur Überprüfung der Montagegeometrie. Durch die Bevorratung von halbfertigen Gussteilen können wir die Vorlaufzeit für diese kritischen Komponenten verkürzen und sicherstellen, dass Ihr Bergwerk das Risiko längerer Lieferengpässe minimiert.
Für Betriebe, die hochabrasiven Quarzit oder Flusskies verarbeiten, können wir das Gussteil durch Hinzufügen von Hartstoffbeschichtungen in Bereichen mit hohem Verschleiß weiter anpassen, obwohl für die meisten Anwendungen die Kaltverfestigungseigenschaften von Mn18Cr2 die wirtschaftlichste Kosten-pro-Tonne-Leistung bieten.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish