

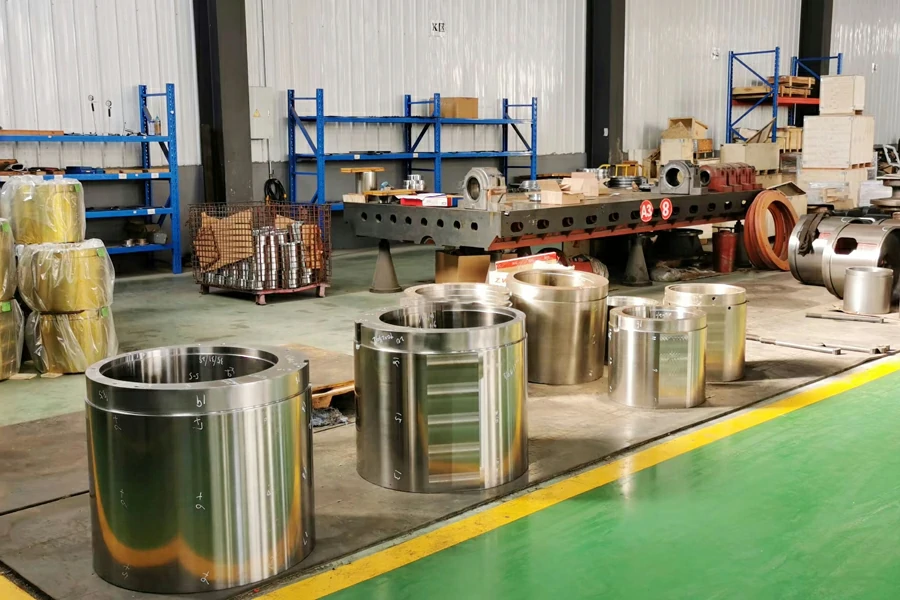
 Гирационная дробилка запчасти завод
На чилийском медном руднике было зафиксировано полное разрушение мантии гирационной дробилки ThyssenKrupp KB63-89 при 4 200 часах работы - компонента, изначально рассчитанного на срок службы 12 000 часов. Металлургический анализ, проведенный после разрушения, выявил подповерхностные усадочные пустоты диаметром более 80 мм, расположенные на глубине 120 мм под поверхностью дробления. Эти пустоты, не обнаруженные при неадекватном протоколе ультразвукового контроля, распространились в макротрещины при циклических сжимающих нагрузках 850-1 100 МПа. Катастрофический отказ обошелся в $340 000 долларов на аварийную замену и 12 дней потери производства при производительности 45 000 тонн в сутки.
Этот случай иллюстрирует, почему производство деталей гирационных дробилок, особенно сверхтяжелых отливок весом от 8 до 150 тонн, требует специализированного литейного производства, выходящего далеко за рамки обычных методов литья. Сочетание экстремальной толщины профиля, требовательных металлургических свойств и допусков на точную обработку создает узкое технологическое окно, в котором незначительные отклонения приводят к преждевременному выходу из строя. Для групп закупок, оценивающих поставщиков деталей для гирационных дробилок, понимание этих критических особенностей производства необходимо, чтобы избежать принятия дефектных компонентов.
Выбор материала для первичных компонентов гирационной дробилки
Спецификация материала для деталей гирационной дробилки должна обеспечивать баланс между противоречивыми требованиями: достаточная твердость для противостояния абразивному износу при переработке руды с твердостью по Моосу 6-7 в сочетании с достаточной вязкостью для поглощения энергии удара при работе с дроссельной заслонкой. Это требует применения упрочняющих сплавов, которые повышают поверхностную твердость за счет механической деформации, сохраняя при этом вязкую сердцевину.
Высокомарганцевые стали для износостойких компонентов
Манжеты и воронки для гирационных дробилок ThyssenKrupp KB63-89 и KB75-110 обычно изготавливаются из следующих марок аустенитной марганцевой стали:
| Класс материала | Химический состав (%) | Твердость при литье (HBW) | Твердость при рабочей закалке (HBW) | Приложение |
| Mn18Cr2 (ASTM A128 Grade C) | C: 1.1-1.4 Пн: 17.0-19.0 Кр: 1.8-2.5 Si: 0,4-0,7 | 200-240 | 480-550 | Стандартные манжеты и воронки для абразивной руды (Ai 0,30-0,50) |
| Mn22Cr2 (модифицированный высокомолибденовый) | C: 1.2-1.5 Mn: 21.0-23.0 Cr: 2.0-2.8 Si: 0,5-0,8 | 220-260 | 520-600 | Тяжелые условия эксплуатации при обработке высокоабразивного таконита или кварцита (Ai >0,50) |
| Mn13Cr2Mo (класс высокой прочности) | C: 1.0-1.3 Пн: 12.0-14.0 Кр: 1.8-2.3 Мо: 0,8-1,2 | 180-220 | 450-520 | Области применения с преобладанием ударных нагрузок и высоким содержанием руды (UCS >180 МПа) |
Содержание углерода выше 1,5% чревато образованием хрупких сетей карбида хрома на границах зерен, что снижает ударную вязкость до <20 Дж согласно ISO 148-1. И наоборот, углерод ниже 1,0% недостаточно стабилизирует аустенит, позволяя мартенситному превращению во время эксплуатации, что вызывает хрупкое разрушение.
Легированная сталь для конструкционных элементов
Для основных станин гирационных дробилок ThyssenKrupp, узлов паука и корпусов эксцентриков - компонентов, испытывающих нагрузку на растяжение, а не абразивный износ, - используются литые легированные стали:
- ZG35CrMo (0,35% C, 1,0% Cr, 0,25% Mo): Прочность на разрыв 650-750 МПа после закалки и отпуска. Используется для корпусов эксцентриков и редукторов, где толщина профиля достигает 200-350 мм.
- ZG42CrMo (0,42% C, 1,0% Cr, 0,30% Mo): Прочность на разрыв 800-900 МПа. Предназначен для высоконагруженных рычагов и узлов подвески, подвергающихся динамическим нагрузкам свыше 5 000 кН.
Сталеплавильное производство и ковшевая металлургия для сверхтяжелых отливок
Производство бездефектных деталей гирационных дробилок начинается с точного контроля химического состава и чистоты расплава. Для 50-тонных отливок с толщиной профиля более 300 мм обычной плавки в электродуговой печи (EAF) недостаточно - для достижения необходимой чистоты требуется вторичная металлургия.
Первичная плавка: Протокол электродуговой печи
Шаг 1 - Зарядка состава: Используйте высокочистый чугун (C: 3,8-4,2%, Si: 0,8-1,2%), смешанный с чистым стальным ломом. Избегайте загрязненного лома, содержащего медь (>0,20%) или олово (>0,015%), которые не могут быть удалены и вызывают нехватку горячей воды во время литья.
Этап 2 - Обезуглероживание: Впрыскивайте кислород для снижения углерода до целевого диапазона, поддерживая температуру на уровне 1 620-1 650°C. Для Mn18Cr2 целевой уровень углерода составляет 1,15-1,35%. Перегрев выше 1 680°C вызывает чрезмерное окисление марганца (потеря MnO в шлаке 3-5%).
Шаг 3 - сероочистка: Добавьте карбид кальция (CaC₂) или силицид кальция для достижения содержания серы <0,015%. Сера образует включения MnS с низкой температурой плавления (температура плавления 1 610°C), которые создают горячие разрывы при затвердевании.
Вторичная металлургия: Печь для рафинирования в ковше (LRF)
Передача расплавленной стали в рафинировочную печь-ковш для дегазации и контроля содержания включений:
- Аргоновое перемешивание: Нижняя продувка аргоном со скоростью 40-80 л/мин в течение 15-25 минут для всплытия неметаллических включений (Al₂O₃, SiO₂) в слой шлака. Целевая плотность включений
- Вакуумная дегазация (опция для критически важных деталей): Применяйте вакуум 50-100 Па в течение 8-12 минут, чтобы снизить содержание водорода до <2 ppm, а азота - до <80 ppm. Водородная пористость является катастрофической для толстостенных отливок, так как захваченный газ не может выйти во время затвердевания.
- Добавление сплава: Добавьте феррохром, ферромарганец и ферросилиций, чтобы отрегулировать окончательный химический состав. Превышение марганца на >1,5% над целевым значением приводит к расходу дорогостоящего ферросплава и увеличивает склонность к усадке.
Совет профессионала: Для мартенов ThyssenKrupp KB75-110 массой 80-120 тонн запросите отчеты по химическому составу ковша, в которых указано ≥3 плавок, смешанных для достижения однородного состава. В однопечных отливках такого размера наблюдаются градиенты состава, превышающие ±2% Mn сверху вниз, что создает зоны различной твердости и износостойкости.
Процесс литья при большой толщине профиля
Заливка 100-тонной мантии с толщиной стенок от 150 мм (тонкие секции) до 450 мм (зоны сильного износа) представляет собой уникальную проблему затвердевания. Неконтролируемое охлаждение создает усадочные полости, горячие разрывы и остаточные напряжения, которые приводят к преждевременному разрушению.
Проектирование пресс-форм и литниковых систем
Оптимизация коэффициента передачи: Для толстостенных отливок из марганцевой стали используйте соотношение 1:2:4 литник-бегунок-затвор для поддержания скорости металла ниже 0,8 м/с во время заполнения формы. Более высокие скорости увлекают шлак и создают турбулентность, которая задерживает оксидные пленки (FeO, MnO) внутри отливки.
Определение габаритных размеров стойки: Рассчитайте объем стояка по методу Кейна с запасом прочности 20%. Для цилиндрического участка диаметром 400 мм и высотой 500 мм:
Объем подъемника = Объем отливки × (1 + Усадка%) × Коэффициент безопасности
= (π × 0,2² × 0,5) м³ × 1,05 × 1,20
= 0.079 m³
Недостаточный объем стояка создает дисперсную микропористость по всей отливке, которую невозможно обнаружить с помощью стандартного ультразвукового контроля на частоте 2,25 МГц.
Моделирование затвердевания и валидация процесса
Перед заливкой производственных отливок авторитетные поставщики деталей для гирационных дробилок используют программное обеспечение для моделирования ProCAST или MAGMASOFT для прогнозирования:
- Места расположения горячих точек: Определите области, которые затвердевают в последнюю очередь (обычно на геометрических переходах), где будут образовываться усадочные полости. Измените расположение стояков, чтобы обеспечить направленное затвердевание в сторону питателей.
- Распределение скорости охлаждения: Убедитесь, что скорость охлаждения остается в пределах 0,3-0,8°C/секунду на протяжении всей отливки. При более быстром охлаждении образуется хрупкий мартенсит; при медленном охлаждении происходит огрубление зерен, снижающее вязкость.
- Прогнозирование остаточных напряжений: Моделирование тепловых градиентов для выявления зон повышенных нагрузок, требующих локальной термообработки или изменения конструкции.
Закалка в воде: фиксация аустенитной структуры
Марганцевая сталь должна быть закалена в воде при температуре 1 050-1 100°C, чтобы заморозить аустенитную гранецентрированную кубическую (FCC) кристаллическую структуру и предотвратить выпадение карбидов. Эта термическая обработка имеет решающее значение - неправильно закаленные мангалы выходят из строя на 30-40% от ожидаемого срока службы.
Протокол нагрева для массивных отливок
Шаг 1 - предварительный нагрев: Для отливок весом более 30 тонн предварительно медленно нагрейте их со скоростью 150°C/час до 600°C и выдержите не менее 4 часов. Это предотвращает растрескивание от теплового удара при быстром повышении температуры в толстых секциях с низкой теплопроводностью (λ = 12-18 Вт/м-К для марганцевой стали против 50 Вт/м-К для углеродистой стали).
Шаг 2 - отжиг раствора: Нагрейте до 1 050-1 100°C с контролируемой скоростью 80-120°C/час. Для 100-тонной мантии с толщиной профиля 400 мм общее время нагрева составляет 18-24 часа. Выдержите при температуре в течение 6-10 часов для полного растворения карбидов хрома (Cr₇C₃) обратно в аустенитную матрицу.
Шаг 3 - Быстрое закаливание: Перенесите отливку в резервуар для закалки водой в течение 3 минут после извлечения из печи. Температура воды должна поддерживаться на уровне 18-25°C, при этом скорость циркуляции должна быть достаточной для достижения скорости охлаждения >50°C/минуту в центре литья. При недостаточной скорости закалки карбид выпадает в осадок при температуре 650-850°C, образуя хрупкую сеть, которая растрескивается при ударе.
Верификация сохраненного аустенита
Металлографическое исследование после закалки должно подтвердить наличие >90% сохранившегося аустенита согласно ASTM E975. Рентгеновский дифракционный анализ в 5 местах по всей отливке должен показать:
- Аустенит (γ-фаза): ≥90% объемная доля
- Мартенсит/феррит: <5% объемная фракция
- Карбиды: Объемная доля <5% (проявляется в виде мелких дискретных частиц, а не пограничных сетей)
Отливки с содержанием карбида >10% демонстрируют хрупкое поведение - энергия удара падает с 60-80 Дж (при правильной закалке) до <20 Дж (при неправильной закалке).
Прецизионная обработка многотонных компонентов
Обработка 150-тонной мантии гирационной дробилки с допуском ±0,5 мм требует специализированного сверхмощного оборудования с ЧПУ и стратегий крепления, предотвращающих прогиб под действием силы резания.
Требования к станкам
Для мантии ThyssenKrupp KB75-110 (внешний диаметр 2 800-3 200 мм, высота 1 800-2 200 мм) обязательны следующие возможности станка:
- Вертикальный токарный станок: Минимальный диаметр поворота 4 000 мм, грузоподъемность стола 400 кН. Недостаточная жесткость вызывает вибрацию, которая приводит к шероховатости поверхности >Ra 6,3 мкм и биению размеров более ±1,5 мм.
- Мощность шпинделя: Непрерывная мощность ≥150 кВт для поддержания скорости резания 40-60 м/мин при обработке Mn18Cr2 (твердость 220-240 HBW). Более низкая мощность приводит к трению инструмента, а не к резанию, упрочнению поверхности до твердости >400 HBW и ускорению износа инструмента.
- Материал инструмента: Керамические пластины (Al₂O₃ + TiC) или CBN (кубический нитрид бора) для черновой обработки. Твердосплавные пластины выходят из строя в течение 15-20 минут при обработке закаленной марганцевой стали из-за быстрого износа кратера.
Крепеж и стратегия определения координат
Монтажный интерфейс: Обработайте поверхность монтажного фланца за одну установку, чтобы обеспечить перпендикулярность в пределах 0,08 мм МДП к осевой линии отверстия. Операции с несколькими установками вносят дополнительные погрешности в базовые точки, что приводит к эксцентричному вращению и ускоренному износу вкладышей.
Демпфирование вибрации: Для тонкостенных секций (<200 мм) заполните внутренние полости песчано-эпоксидной смесью, чтобы увеличить коэффициент демпфирования и предотвратить гармонический резонанс на собственной частоте 180-250 Гц (характерно для крупных отливок из марганцевой стали).
Стандарты неразрушающего контроля для обеспечения качества
Обнаружение внутренних дефектов в деталях гирационных дробилок требует применения различных методов неразрушающего контроля из-за сложных свойств материала и большой толщины сечения.
Протокол ультразвукового контроля (UT)
Стандартный UT по ASTM E94 с использованием частоты 2,25 МГц не может надежно обнаружить дефекты в марганцевой стали из-за высокого затухания (α = 35-50 дБ/м против 5-8 дБ/м для углеродистой стали). Усовершенствованный протокол требует:
- Снижение частоты: Используйте датчики 1,0 МГц для увеличения глубины проникновения в толстые секции >300 мм. Это снижает пространственное разрешение, но позволяет обнаружить большие усадочные полости (диаметром >20 мм).
- Испытание сдвиговой волной: Применяйте датчики сдвиговых волн под углом 45° для обнаружения плоских дефектов (горячих разрывов, трещин), ориентированных параллельно поверхности отливки, которые пропускаются при испытании волнами сжатия.
- Критерии приемлемости: Нет указаний на эквивалентный размер отражателя >3% толщины секции. Для секции со стенкой 400 мм максимально допустимый дефект составляет 12 мм в диаметре.
Рентгенографическое обследование критических зон
Для зон износа, подверженных максимальным сжимающим нагрузкам (1 000+ МПа), радиографические испытания в соответствии с ASTM E1742 обеспечивают более высокую чувствительность к обнаружению дефектов:
- Уровень энергии: Линейный ускоритель с энергией 9 МэВ необходим для проникновения в 450-миллиметровые секции из марганцевой стали. Обычный рентген 320 кВ недостаточен для толщины >120 мм.
- Качество изображения: Чувствительность пенетраметра ASTM должна достигать 2-2T (чувствительность по толщине 2% при видимой проволоке 2T). Это обеспечивает обнаружение кластеров усадочной пористости с долей площади ≥2%.
- Охват: 100% рентгенография всех секций толщиной более 300 мм, минимум 30% перекрытие между соседними облучениями для исключения слепых зон.
Проверка размеров с помощью крупногабаритной КИМ
Окончательный контроль размеров мантии и воронки гирационной дробилки должен проверять сложную 3D-геометрию на соответствие спецификациям OEM с погрешностью <±0,15 мм. Для этого требуются координатно-измерительные машины, рассчитанные на сверхтяжелые детали:
- Объем измерения: Минимум 4 000 × 4 000 × 3 000 мм (X-Y-Z) для размещения самых крупных компонентов ThyssenKrupp KB75-110.
- Точность измерения объема: ±(3,5 + L/300) мкм согласно ISO 10360-2, где L - измеренная длина в мм. Для мантии диаметром 3 000 мм максимально допустимая погрешность составляет ±13,5 мкм.
- Стратегия зондирования: Измерьте профиль дробления в 360 точках (через каждый 1° по окружности) на 5 уровнях высоты, чтобы проверить допуск на огибающую ±0,5 мм. Статистический анализ должен показать Cpk ≥1,33 для критических размеров.
Распространенные производственные дефекты и их коренные причины
Анализ преждевременных отказов деталей гирационной дробилки выявил повторяющиеся дефекты, связанные с неадекватным управлением технологическим процессом:
| Тип дефекта | Визуальные/тестовые доказательства | Коренная причина | Последствия отказа |
| Подповерхностная усадочная полость | UT-индикация диаметром >50 мм на глубине 80-150 мм, не видимая на поверхности | Недостаточный объем стояка или неправильная задвижка приводят к образованию изолированных бассейнов жидкого металла | Распространение трещин от полости к поверхности при 3 000-5 000 часах, внезапное разрушение |
| Горячие трещины от разрывов | Неравномерный рисунок трещин на переходах сечения, видимый с помощью МТ/РТ, ориентированный перпендикулярно максимальному напряжению | Избыток серы (>0,025%), образующей низкоплавкие пленки MnS, или недостаточная подача в стояк во время окончательного затвердевания | Прогрессирующий рост трещин при циклическом нагружении, отсоединение лайнера от основной рамы |
| Карбидные сети | Непрерывная хрупкая фаза на границах зерен видна при увеличении 200×, твердость >400 HBW в закаленном состоянии | Медленная скорость закалки (<30°C/мин) позволяет осаждать карбиды при температуре 650-850°C | Хрупкое разрушение с минимальной пластической деформацией, часто в течение 2 000 часов |
| Стрингеры для инклюзии | Линейные массивы частиц Al₂O₃ или SiO₂, видимые в макропробе, снижение пластичности при испытании на растяжение | Недостаточная очистка ковша от шлака, захват шлака при турбулентном заполнении формы | Отслоение на стрингерах включения при сжимающей нагрузке, сколы на поверхности износа |
| Закалка трещин | Радиальные трещины от отверстия к наружному диаметру, часто на геометрических несплошностях, открытые во время закалки в воде | Тепловой удар из-за чрезмерного градиента скорости закалки (разность температур по сечению >150°C) | Немедленный отказ, деталь непригодна для использования. Возникает в <1% отливок при надлежащем протоколе предварительного нагрева |
Критерии квалификации поставщиков для критических деталей гирационной дробилки
При оценке поставщики запчастей для гирационных дробилок для оборудования ThyssenKrupp KB63-89 или KB75-110 группы закупок должны проверить следующие производственные возможности:
Техническая инфраструктура Foundry
- Мощность плавления: Минимум 80-тонная электролизная печь с рафинировочной печью-ковшом. При меньшем количестве плавок требуется многократная заливка, что приводит к образованию холодных швов и изменению состава крупных отливок.
- Разливочное оборудование: Ковши-чайники с подвесным краном грузоподъемностью 100+ тонн и контролем потока в промковше для поддержания постоянной скорости разлива ±5%.
- Печь для термообработки: Вагонная или тележечная печь емкостью 150+ тонн, равномерность температуры ±10°C согласно AMS 2750E. Печи периодического действия емкостью <80 тонн не могут вмещать самые большие мантии ThyssenKrupp.
- Система закаливания: Погружной резервуар глубиной не менее 6 м × 6 м × 5 м с производительностью рециркуляции 8 000+ л/мин для поддержания температуры воды <30°C во время закалки 100-тонной отливки.
Система качества и прослеживаемость
- ISO 9001 + IATF 16949: Сертификация по операциям тяжелого литья, демонстрирующая документированное управление процессом и постоянное совершенствование.
- Прослеживаемость тепла: Идентификация отливки с помощью лазерной гравировки с привязкой к конкретному номеру нагрева, дате заливки и циклу термообработки. Позволяет провести анализ первопричины в случае преждевременного выхода из строя.
- Металлургическая лаборатория: Возможность проведения на месте химического анализа (OES), механических испытаний (универсальная машина для растяжения с усилием ≥2 000 кН) и металлографии. Передача этих испытаний на субподряд сторонним организациям задерживает обратную связь и не позволяет корректировать процесс в режиме реального времени.
Инженерная поддержка и возможности FEA
- Моделирование затвердевания: ProCAST или эквивалентное программное обеспечение для проверки конструкции отливки перед производством. Запросите отчеты о моделировании с указанием прогнозируемых мест усадочной пористости и стратегий ее уменьшения.
- Анализ стресса: FEA-моделирование фактических эксплуатационных нагрузок для проверки целостности конструкции. Для узлов паука и корпусов эксцентриков убедитесь, что концентрация напряжений остается ниже предела усталости материала (обычно 180-220 МПа для литой легированной стали).
- Обратное проектирование: Оборудование для 3D-сканирования (точность ±0,05 мм) для оцифровки изношенных OEM-деталей и создания CAD-моделей для изготовления деталей. Эта возможность необходима, когда чертежи оригинальных деталей недоступны.
Общая стоимость владения: Премиальное производство в сравнении с недорогими альтернативами
Решения о закупке деталей для гирационной дробилки часто принимаются с учетом первоначальной стоимости единицы продукции, но такой подход игнорирует доминирующее влияние срока службы на общую стоимость владения. Рассмотрим сравнение мантии KB75-110:
Сценарий A: Поставщик запчастей для гирационной дробилки премиум-класса
- Стоимость устройства: $185,000
- Срок службы: 11 500 часов (надлежащий сплав Mn22Cr2, полный контроль UT/RT, проверка на КИМ)
- Стоимость одного часа работы: $16.09
Сценарий B: Недорогой альтернативный поставщик
- Стоимость устройства: $128,000 (31% экономии от закупочной цены)
- Срок службы: 5 800 часов (сплав Mn18, только визуальный осмотр, без сертификации термообработки)
- Стоимость одного часа работы: $22.07
- Дополнительная внеплановая замена: 1 дополнительная замена в год
Общие годовые затраты (при условии 8 000 часов работы в год):
- Сценарий A: $128,700 стоимость мантии + $85,000 плановые затраты на замену = $213,700
- Сценарий B: $221 800 стоимость мантии + $170 000 трудозатраты (2× замены) + $68 000 потерянное производство (дополнительные 8 часов простоя) = $459,800
При учете трудозатрат и времени простоя "дешевый" вариант обходится в 2,15 раза дороже в год. В этот расчет не включены второстепенные расходы, такие как ускоренная перевозка во время аварийных сбоев или повреждение центрального компьютера в результате фрагментации мантии.
Совершенство производства как страховка надежности
Производство бездефектных деталей гирационных дробилок для оборудования ThyssenKrupp требует интеграции передовых технологий выплавки стали, моделирования точного литья, тщательного контроля термообработки и всестороннего неразрушающего контроля. Для деталей весом от 8 до 150 тонн с толщиной профиля более 400 мм незначительные отклонения в составе сплава, скорости закалки или точности размеров создают режимы отказа, которые проявляются только после 3 000-5 000 часов работы - через длительное время после установки, но задолго до ожидаемого срока службы.
Группы закупок должны обеспечить соблюдение стандартов квалификации поставщиков, которые проверяют возможности рафинирования в ковшах, мощность печей термообработки и точность измерений на КИМ. Запрос сертификатов на материалы, отчетов о моделировании затвердевания и документации по критериям приемки UT перед закупкой предотвращает принятие некачественных отливок, которые преждевременно выходят из строя. Экономия на единице продукции 31%, полученная от неквалифицированных поставщиков запчастей для гирационных дробилок, приводит к увеличению общих затрат на 115% при количественной оценке сокращения срока службы и незапланированных простоев.
Прежде чем принять любую поставку деталей для гирационной дробилки, требуйте полную документацию по производственному процессу - химический состав лежня, кривые закалки, протоколы UT-сканирования и отчеты о проверке на КИМ. Проверяйте соблюдение технологического процесса на предприятии поставщика, если контроль стоимости компонентов определяет срок службы, а не цену покупки.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish