
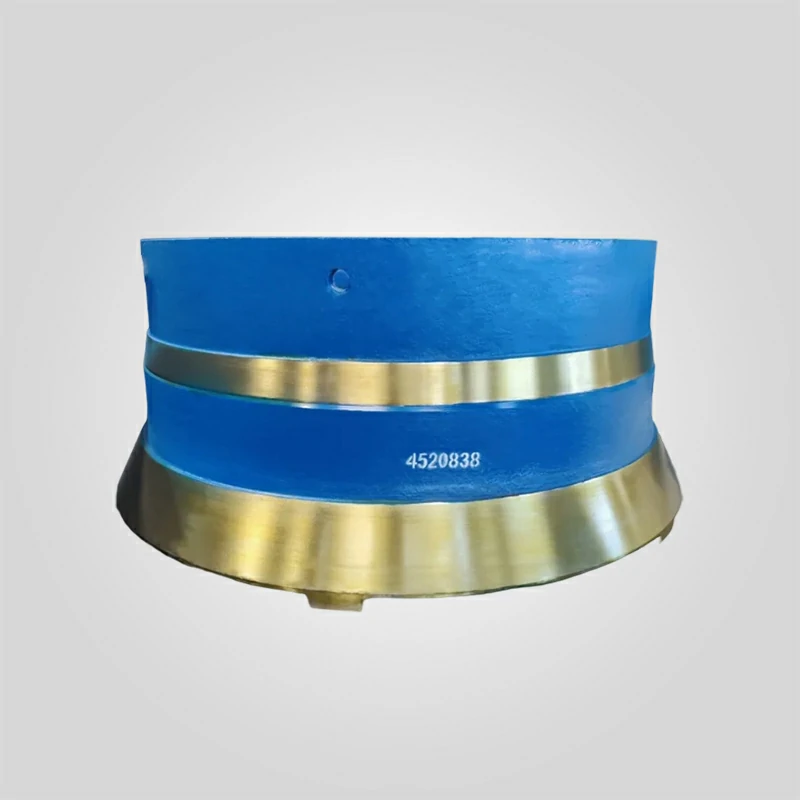
CH870 452.0838-02 Côncavo - Peças para trituradores de cone Revestimento da cuba
Modelo compatível : Trituradora cônica Sandvik CH870
Número da peça original: 452.0838-02
Tipo de peça: Côncavo, revestimento da taça
Composição do material: Aço com elevado teor de manganês (Mn18Cr2/Mn22Cr2)
Gama de dureza: HB200-240 (como fundido), endurecido por trabalho até HB500+
Tipo de câmara :Compatível com várias configurações de câmara (EC, C, MC, M, F)
23 em stock
PRODUTO
Descrição
| Parâmetros técnicos | Valor da especificação | Norma de engenharia |
|---|---|---|
| Número de peça OEM | 452.0838-02 | Verificar a identificação da câmara (por exemplo, C, MC, M) |
| Nome do componente | Côncavo / Revestimento da taça | Elemento de trituração estacionário |
| Equipamento compatível | Sandvik CH870 (H7800) / CH880 | Série Hydrocone para serviço pesado |
| Grau do material | Mn18Cr2 (ASTM A128 Grau C) | Aço Premium com elevado teor de manganês |
| Dureza inicial | 210 - 230 HBW | Condição de solução recozida |
| Dureza máxima de trabalho | 500 - 550 HBW | Transformação da superfície sob carga |
| Resistência à tração | ≥ 800 MPa | Resistência à pressão de rebentamento |
| Método de instalação | Aparafusado + massa de suporte | Requer suporte de resina epóxi |
| Peso | ~ 2.800 kg - 3.200 kg | Depende do perfil exato |
Sandvik CH870 Côncavo 452.0838-02 | Mn18Cr2 | Revestimento para britador cônico compatível com OEM
O Côncavo 452.0838-02 é o componente estacionário de desgaste para serviço pesado especificamente projetado para o conjunto Top Shell do britador cônico Sandvik CH870 (anteriormente H7800). Atuando como bigorna fixa contra a qual o manto comprime a rocha, esse revestimento define a geometria da câmara do britador, a capacidade e a gradação do produto final.
Ao contrário das peças fundidas genéricas do mercado pós-venda que afirmam ter um "ajuste universal", as nossas peças para trituradores de cone são fabricados com precisão para reproduzir o perfil exato da câmara (Nip Angle e Choke Point) definido pela especificação Sandvik OEM. Fabricado a partir de solução recozida Mn18Cr2 (ASTM A128 Grau C)Este côncavo foi concebido para suportar as forças de esmagamento hidrostáticas extremas (até 6 MPa) geradas pelo cilindro hidráulico principal da CH870.
Engenharia metalúrgica: Porquê Mn18Cr2?
Para trituradores de alto rendimento como o CH870, o Mn13 padrão (aço Hadfield) é insuficiente. Utilizamos uma liga de aço manganês austenítico modificado.
- O Efeito de Plasticidade Induzida por Geminação (TWIP): O revestimento 452.0838-02 é fornecido com uma dureza inicial de ~220 HBW. Sob o impacto da rocha, a rede cristalina da superfície deforma-se e endurece instantaneamente para >500 HBW. Isto cria uma "pele" resistente ao desgaste, enquanto o núcleo permanece dúctil (resistente) para absorver as cargas de choque sem fissurar.
- Estabilização do crómio: A adição de crómio 2% reforça o limite de elasticidade. Isto é fundamental para evitar que o côncavo "cresça" ou se deforme sob compressão, o que é uma das principais causas de afrouxamento do revestimento e danos no casco superior.
Mergulho profundo: Geometria e desempenho da câmara
O perfil específico da peça número 452.0838-02 determina o desempenho do seu triturador. Ele não é intercambiável com outros perfis.
1. A importância do "ângulo de corte"
O ângulo formado entre o Côncavo e o Manto é o Ângulo de Nip.
- Geometria correta: Os nossos revestimentos são maquinados para garantir que o ângulo de aperto se situa entre 18° e 22°. Isto garante que a rocha é agarrada e triturada.
- O risco das peças genéricas: Se um fornecedor fornecer um côncavo com um ângulo incorreto (>24°), a rocha escorregará para cima ("Boiling"). Isto reduz a capacidade até 30% e causa um desgaste localizado extremo na entrada, destruindo o taça e manto do triturador de cone definido prematuramente.
2. A definição de "ponto de estrangulamento
O Choke Point é a zona de capacidade mínima na câmara.
- Equilíbrio de desgaste: O 452.0838-02 foi concebido para alinhar a sua zona de desgaste com o curso de britagem do CH870. Isto assegura que o revestimento se desgasta uniformemente de cima para baixo, maximizando a utilização do aço manganês (atingindo normalmente uma utilização de metal de 50-60%).
Comparação de desempenho: Mn18Cr2 vs. ligas padrão
Escolher a liga correta para o seu peças sobressalentes para trituradores tem impacto no seu resultado final. Segue-se uma comparação baseada no processamento de granito abrasivo (Wi > 18 kWh/t).
| Propriedade do material | Mn13Cr2 (padrão) | O nosso Mn18Cr2 (452.0838-02) | Benefício para o cliente |
|---|---|---|---|
| Resistência ao escoamento inicial | 300 - 320 MPa | 350 - 380 MPa | Evita que o forro se estique/afrouxe |
| Taxa de endurecimento do trabalho | Moderado | Agressivo | Proteção mais rápida em rocha dura |
| Vida útil (horas) | Linha de base (100%) | 120% – 140% | Redução da frequência de paragem |
Guia do Engenheiro: Instalação e manutenção (Ganho de informação)
Como experiência fornecedores de peças para trituradoresNo entanto, vemos mais falhas causadas por má instalação do que por defeitos de material. Siga estes protocolos para a Parte 452.0838-02.
Protocolo 1: O composto de apoio Criticidade
O CH870 Top Shell é maquinado, mas a parte de trás do côncavo de manganês fundido é áspera.
- O Vazio: Existe sempre uma folga (3-10 mm) entre o côncavo de aço e o casco superior de ferro.
- O enchimento: É OBRIGATÓRIO utilizar um epoxi de alta resistência à compressão Composto de apoio.
- O modo de falha: Se o suporte estiver em falta ou contiver bolhas de ar, o côncavo flectirá sob a carga de esmagamento de 500 toneladas. Esta flexão leva a fissuras verticais. Uma vez fissurado, o côncavo perde o suporte do arco e pode cair no triturador, causando danos catastróficos.
Protocolo 2: Verificação das "linguetas de montagem"
O côncavo 452.0838-02 fica suspenso no casco superior utilizando olhais fundidos ou um anel de montagem.
- Inspeção: Antes da instalação, inspecionar os olhais de montagem na fundição. Devem estar isentos de rebarbas de fundição e perfeitamente planos.
- Transferência de carga: O peso do forro é suportado por estas alças, mas o força de esmagamento é transferida através do suporte. Não contar com os olhais para suportar a carga de esmagamento.
Protocolo 3: O limite de desgaste de "25 mm
Quando é que se deve alterar o Revestimento do triturador de cone?
- Não esperem por buracos: O aço manganês requer uma certa espessura para manter a sua integridade estrutural.
- A regra: Quando a espessura do revestimento no ponto mais fino atingir cerca de 20-25 mm, substitua-o. Abaixo desta espessura, o aço actua como uma folha e pode rachar instantaneamente, danificando a superfície de assento do Top Shell.
Análise de falhas comuns
Compreender por que razão as peças falham ajuda-o a otimizar o seu Peças de desgaste estratégia.
1. "Coring" ou desgaste de bolso
Sintoma: Furos profundos localizados no meio do côncavo.
Causa: O material de alimentação é demasiado fino (alimentação gota a gota). A rocha está a desgastar o revestimento em vez de se esmagar contra outras rochas.
Solução: Aumentar o avanço para manter um nível de "Choke Feed".
2. Fissuração vertical
Sintoma: Uma fenda reta que vai de cima para baixo.
Causa: Composto de suporte insuficiente ou um revestimento superior deformado.
Solução: Verificar a redondeza do invólucro superior e assegurar procedimentos corretos de vazamento do suporte.
3. "Peening" ou Fluxo
Sintoma: O bordo inferior do côncavo enrola-se para dentro.
Causa: O material de revestimento é demasiado macio para a pressão de britagem, ou a câmara está cheia de ferro residual.
Solução: Atualização para a nossa liga Mn18Cr2 ou Mn22Cr2.
Processo de garantia de qualidade
Asseguramos que cada revestimento 452.0838-02 cumpre as rigorosas normas da exploração mineira moderna.
- Digitalização a laser: Utilizamos scanners laser 3D para verificar o perfil interno em relação aos desenhos OEM. Isto garante que o volume da câmara está correto.
- Ensaio por ultra-sons (UT): De acordo com a norma ASTM A609 Nível 2, analisamos a peça fundida para garantir que não existem retracções internas ou vazios que possam levar a uma falha precoce.
- Verificação da dureza: Todas as peças fundidas são submetidas a um teste Brinell (carga de 3000 kg) para garantir que o tratamento térmico foi bem sucedido (gama 210-230 HBW).
Porquê ser nosso parceiro?
No mundo do peças sobressalentes para trituradoresa fiabilidade é moeda corrente.
- Inventário: Dispomos de um stock de revestimentos 452.0838-02 para evitar ter de esperar 12 semanas por uma fundição.
- Rastreabilidade: Certificação completa do material fornecida com cada remessa.
- Apoio: Os nossos engenheiros podem ajudá-lo a simular o desgaste da câmara e otimizar a seleção do revestimento.
Não deixe que os revestimentos gastos prejudiquem a sua produção. Reponha a capacidade de fábrica da sua CH870.
"Dados de engenharia autorizados: Todas as especificações metalúrgicas críticas e tolerâncias dimensionais (por exemplo, ±0,05 mm) são estritamente regidas pela documentação principal em inglês. Embora sejam fornecidas versões localizadas para referência operacional, a Original em inglês continua a ser a única autoridade vinculativa em matéria de inspeção da qualidade e de conformidade técnica".






 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish