
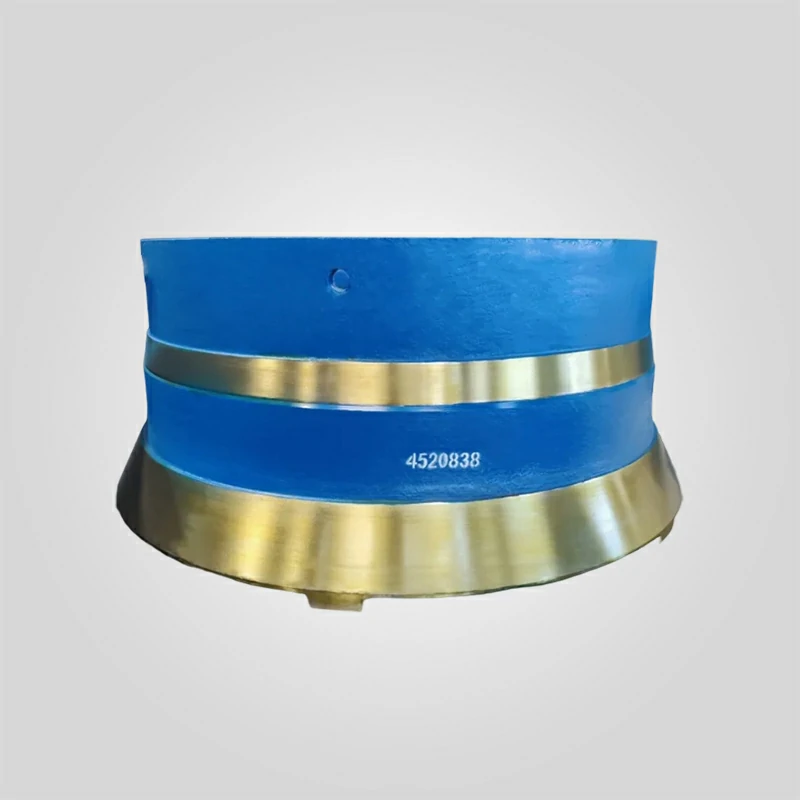
CH870 452.0838-02 Konkav-Kegelbrecherteile Trommelauskleidung
Kompatibles Modell: Sandvik CH870 Kegelbrecher
Original-Teilenummer: 452.0838-02
Teil Typ: Konkav, Schalenauskleidung
Materialzusammensetzung: Hochmanganhaltiger Stahl (Mn18Cr2/Mn22Cr2)
Härtebereich: HB200-240 (wie gegossen), kaltverfestigt bis HB500+
Kammertyp: Kompatibel mit verschiedenen Kammerkonfigurationen (EC, C, MC, M, F)
23 vorrätig
PRODUKT
Beschreibung
| Technische Parameter | Spezifikation Wert | Technischer Standard |
|---|---|---|
| OEM-Teilenummer | 452.0838-02 | Überprüfen Sie die Kammer-ID (z. B. C, MC, M) |
| Komponente Name | Konkav / Schalenauskleidung | Stationäres Brecherelement |
| Kompatible Ausrüstung | Sandvik CH870 (H7800) / CH880 | Heavy-Duty-Hydrokonus-Serie |
| Material Klasse | Mn18Cr2 (ASTM A128 Grad C) | Premium-Stahl mit hohem Mangangehalt |
| Anfangshärte | 210 - 230 HBW | Lösungsgeglühter Zustand |
| Maximale Arbeitshärte | 500 - 550 HBW | Oberflächenveränderung unter Last |
| Zugfestigkeit | ≥ 800 MPa | Widerstandsfähigkeit gegen Berstdruck |
| Einbauverfahren | Geschraubt + Spachtelmasse | Erfordert Epoxidharz-Träger |
| Gewicht | ~ 2.800 kg - 3.200 kg | Abhängig vom genauen Profil |
Sandvik CH870 Konkav 452.0838-02 | Mn18Cr2 | OEM-kompatible Kegelbrecherauskleidung
Die Konkav 452.0838-02 ist die stationäre Hochleistungsverschleißkomponente, die speziell für die Top Shell-Baugruppe des Sandvik-Kegelbrechers CH870 (ehemals H7800) entwickelt wurde. Als fester Amboss, gegen den der Mantel das Gestein komprimiert, bestimmt diese Auskleidung die Kammergeometrie des Brechers, die Kapazität und die Endproduktabstufung.
Im Gegensatz zu allgemeinen Gussteilen auf dem Nachrüstungsmarkt, die behaupten, "universell passend" zu sein, sind unsere Kegelbrecherteile sind präzisionsgefertigt, um das exakte Kammerprofil (Nip-Winkel und Choke-Punkt) gemäß der Sandvik OEM-Spezifikation nachzubilden. Gefertigt aus lösungsgeglühtem Mn18Cr2 (ASTM A128 Grad C)Dieser Konkav ist so konzipiert, dass er den extremen hydrostatischen Druckkräften (bis zu 6 MPa) standhält, die vom Haupthydraulikzylinder des CH870 erzeugt werden.
Metallurgietechnik: Warum Mn18Cr2?
Für Brecher mit hohem Durchsatz wie den CH870 ist der Standardstahl Mn13 (Hadfield Steel) nicht ausreichend. Wir verwenden eine modifizierte austenitische Manganstahllegierung.
- Der Twinning Induced Plasticity (TWIP)-Effekt: Der Liner 452.0838-02 wird mit einer Anfangshärte von ~220 HBW geliefert. Beim Aufprall von Gestein verformt sich das Oberflächenkristallgitter und härtet sofort auf >500 HBW. Dadurch entsteht eine verschleißfeste "Haut", während der Kern duktil (zäh) bleibt, um Stoßbelastungen ohne Rissbildung zu absorbieren.
- Stabilisierung von Chrom: Der Zusatz von 2% Chrom verstärkt die Streckgrenze. Dies ist entscheidend, um zu verhindern, dass die Konkavität unter Druck "wächst" oder sich verformt, was eine der Hauptursachen für das Lösen der Auskleidung und Schäden an der Oberschale ist.
Tiefes Eintauchen: Kammergeometrie und Leistung
Das spezifische Profil der Teilenummer 452.0838-02 bestimmt die Leistung Ihres Brechers. Es ist nicht mit anderen Profilen austauschbar.
1. Die Bedeutung des "Nip-Winkels"
Der Winkel zwischen dem Konkav und dem Mantel ist der Nip-Winkel.
- Korrekte Geometrie: Unsere Liner werden so bearbeitet, dass der Spaltwinkel zwischen 18° und 22° liegt. Dadurch wird das Gestein gegriffen und gebrochen.
- Das Risiko von generischen Teilen: Wenn ein Lieferant einen Hohlraum mit einem falschen Winkel (>24°) liefert, rutscht das Gestein nach oben ("Boiling"). Dies reduziert die Kapazität um bis zu 30% und verursacht einen extremen lokalen Verschleiß am Einlauf, der die Kegelbrechertopf und -mantel vorzeitig eingestellt.
2. Die "Choke Point"-Definition
Der Choke-Punkt ist der Bereich der minimalen Kapazität in der Kammer.
- Abnutzung Balance: Die 452.0838-02 ist so konstruiert, dass ihre Verschleißzone auf den Brecherhub des CH870 ausgerichtet ist. Dadurch wird sichergestellt, dass die Auskleidung gleichmäßig von oben nach unten verschleißt und die Ausnutzung des Manganstahls maximiert wird (in der Regel wird eine Metallausnutzung von 50-60% erreicht).
Leistungsvergleich: Mn18Cr2 vs. Standard-Legierungen
Die Wahl der richtigen Legierung für Ihr Brecher-Ersatzteile wirkt sich auf Ihr Endergebnis aus. Nachstehend finden Sie einen Vergleich auf der Grundlage der Verarbeitung von abrasivem Granit (Wi > 18 kWh/t).
| Materialeigenschaft | Mn13Cr2 (Standard) | Unser Mn18Cr2 (452.0838-02) | Kundenvorteil |
|---|---|---|---|
| Anfangsstreckgrenze | 300 - 320 MPa | 350 - 380 MPa | Verhindert Dehnung/Lockerung des Innenfutters |
| Arbeitsverhärtungsrate | Mäßig | Aggressiv | Schnellerer Schutz in hartem Gestein |
| Verschleiß Lebensdauer (Stunden) | Grundlinie (100%) | 120% – 140% | Reduzierte Abschalthäufigkeit |
Leitfaden für Ingenieure: Installation und Wartung (Informationsgewinn)
Wie erfahren Lieferanten von BrecherteilenWir sehen mehr Ausfälle, die auf eine schlechte Installation zurückzuführen sind, als auf Materialfehler. Folgen Sie diesen Protokollen für Teil 452.0838-02.
Protokoll 1: Die Backing Compound-Kritikalität
Die CH870 Top Shell ist maschinell bearbeitet, aber die Rückseite des gegossenen Mangan-Konkavs ist rau.
- Die Leere: Es gibt immer einen Spalt (3-10 mm) zwischen dem Stahlkonkav und der Eisenoberschale.
- Der Füllstoff: Sie MÜSSEN ein hochdruckfestes Epoxidharz verwenden. Backing Compound.
- Der Versagensmodus: Wenn die Unterlage fehlt oder Luftblasen enthält, biegt sich der Hohlraum unter der 500-Tonnen-Brechlast. Diese Durchbiegung führt zu vertikalen Rissen. Sobald ein Riss entstanden ist, verliert der Konkav seine Bogenstütze und kann in den Brecher fallen, was katastrophale Schäden verursacht.
Protokoll 2: Überprüfung der "Befestigungslaschen"
Der Konkav 452.0838-02 wird mit Hilfe von Gusslaschen oder einem Montagering an der Oberschale aufgehängt.
- Inspektion: Prüfen Sie vor dem Einbau die Befestigungsnasen am Gussteil. Sie müssen frei von Gussgraten und vollkommen plan sein.
- Lastübertragung: Das Gewicht des Liners wird von diesen Laschen gehalten, aber die Quetschkraft wird durch die Unterlage übertragen. Verlassen Sie sich nicht darauf, dass die Laschen die Drucklast aufnehmen.
Protokoll 3: Die "25mm"-Verschleißgrenze
Wann sollten Sie die Kegelbrecher-Auskleidung?
- Warten Sie nicht auf Löcher: Manganstahl benötigt eine bestimmte Dicke, um seine strukturelle Integrität zu erhalten.
- Die Vorschrift: Wenn die Dicke der Auskleidung an der dünnsten Stelle ca. 20-25 mm erreicht, ist sie zu ersetzen. Unterhalb dieser Dicke verhält sich der Stahl wie eine Folie und kann sofort reißen und die Sitzfläche der Top Shell beschädigen.
Gemeinsame Fehleranalyse
Wenn Sie verstehen, warum Teile ausfallen, können Sie Ihr Unternehmen optimieren. Verschleißteile Strategie.
1. "Coring" oder Taschenabnutzung
Symptom: Tiefe, lokalisierte Löcher in der Mitte des Konkavs.
Die Ursache: Das Aufgabematerial ist zu fein (Rieselförderung). Das Gestein reibt die Auskleidung ab, anstatt es gegen andere Gesteine zu zerkleinern.
Lösung: Erhöhen Sie die Vorschubgeschwindigkeit, um ein "Choke Feed"-Niveau beizubehalten.
2. Vertikale Rissbildung
Symptom: Ein gerader Riss, der von oben nach unten verläuft.
Die Ursache: Unzureichende Spachtelmasse oder eine verzogene Oberschale.
Lösung: Prüfen Sie die Oberschale auf ihre Rundheit und stellen Sie sicher, dass sie ordnungsgemäß hintergossen wird.
3. "Peening" oder Fließen
Symptom: Der untere Rand der Konkavität wölbt sich nach innen.
Die Ursache: Das Auskleidungsmaterial ist zu weich für den Brechdruck, oder die Kammer ist mit Fremdeisen gefüllt.
Lösung: Rüsten Sie auf unsere Legierung Mn18Cr2 oder Mn22Cr2 auf.
Qualitätssicherungsprozess
Wir stellen sicher, dass jede Auskleidung 452.0838-02 die strengen Anforderungen des modernen Bergbaus erfüllt.
- Laser-Scanning: Wir verwenden 3D-Laserscanner, um das Innenprofil anhand von OEM-Zeichnungen zu überprüfen. Dies garantiert, dass das Kammervolumen korrekt ist.
- Ultraschallprüfung (UT): Gemäß ASTM A609 Level 2 scannen wir das Gussteil, um sicherzustellen, dass es keine inneren Schwundstellen oder Lücken aufweist, die zu einem frühzeitigen Versagen führen könnten.
- Überprüfung der Härte: Jedes Gussteil wird einem Brinell-Test unterzogen (3000 kg Belastung), um sicherzustellen, dass die Wärmebehandlung erfolgreich war (Bereich 210-230 HBW).
Warum mit uns zusammenarbeiten?
In der Welt der Brecher-Ersatzteileist Zuverlässigkeit eine Währung.
- Inventar: Damit Sie nicht 12 Wochen auf ein Gussteil warten müssen, haben wir die Liners 452.0838-02 auf Lager.
- Rückverfolgbarkeit: Eine vollständige Materialzertifizierung wird mit jeder Lieferung geliefert.
- Unterstützung: Unsere Ingenieure können Ihnen helfen, den Verschleiß in der Kammer zu simulieren und die Auswahl der Auskleidung zu optimieren.
Lassen Sie nicht zu, dass verschlissene Auskleidungen Ihre Produktion beeinträchtigen. Bringen Sie Ihren CH870 wieder auf den Stand der Technik.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".





 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish