
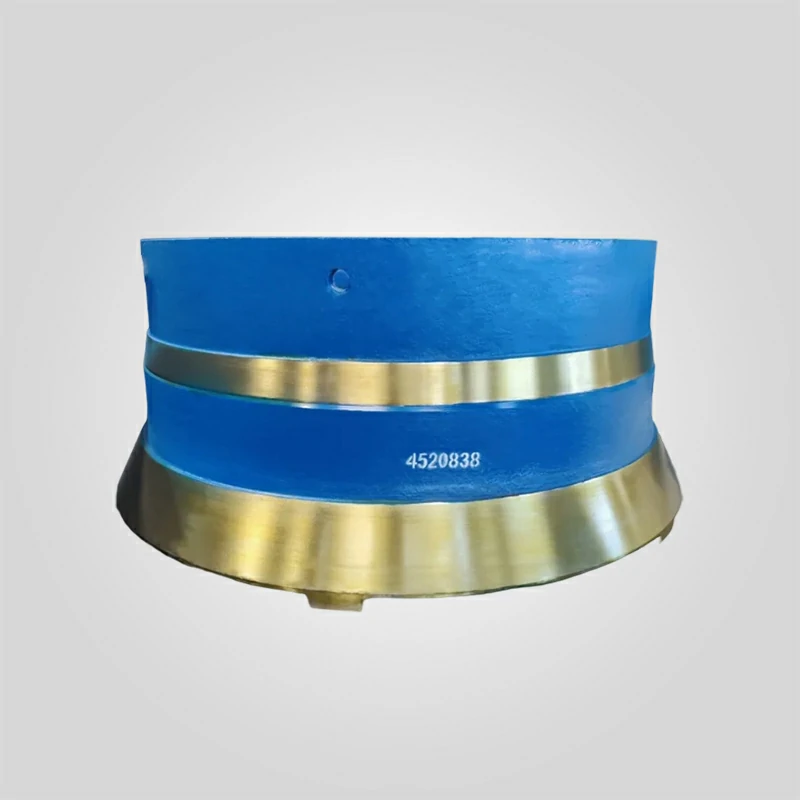
CH870 452.0838-02 Concave - Pièces pour broyeur à cônes Revêtement de bol
Modèle compatible : Sandvik CH870 Cone Crusher
Numéro de pièce original : 452.0838-02
Type de pièce : Concave, revêtement de cuvette
Composition du matériau : Acier à haute teneur en manganèse (Mn18Cr2/Mn22Cr2)
Plage de dureté : HB200-240 (tel que moulé), trempé jusqu'à HB500+.
Type de chambre :Compatible avec différentes configurations de chambres (EC, C, MC, M, F)
23 en stock
PRODUIT
Description
| Paramètres techniques | Valeur de la spécification | Norme d'ingénierie |
|---|---|---|
| Numéro de pièce OEM | 452.0838-02 | Vérifier l'identification de la chambre (par exemple, C, MC, M) |
| Nom du composant | Concave / Revêtement de cuvette | Élément de concassage stationnaire |
| Équipement compatible | Sandvik CH870 (H7800) / CH880 | Série Hydrocone à usage intensif |
| Qualité des matériaux | Mn18Cr2 (ASTM A128 Grade C) | Acier Premium à haute teneur en manganèse |
| Dureté initiale | 210 - 230 HBW | Solution Recuit |
| Dureté de travail maximale | 500 - 550 HBW | Transformation de la surface sous charge |
| Résistance à la traction | ≥ 800 MPa | Résistance à la pression d'éclatement |
| Méthode d'installation | Boulonné + composé d'appui | Nécessite un support en résine époxy |
| Poids | ~ 2 800 kg - 3 200 kg | En fonction du profil exact |
Sandvik CH870 Concave 452.0838-02 | Mn18Cr2 | OEM Compatible Cone Crusher Liner
Les Concave 452.0838-02 est le composant d'usure stationnaire à usage intensif spécialement conçu pour l'assemblage de la coquille supérieure du concasseur à cône Sandvik CH870 (anciennement H7800). Agissant comme une enclume fixe contre laquelle le manteau comprime la roche, ce revêtement définit la géométrie de la chambre du concasseur, sa capacité et la granulométrie du produit final.
Contrairement aux pièces de rechange génériques qui prétendent à une "adaptation universelle", notre pièces du concasseur à cône sont fabriqués avec précision pour reproduire le profil exact de la chambre (angle de pincement et point d'étranglement) défini par la spécification OEM de Sandvik. Fabriqués à partir de matériaux recuits en solution Mn18Cr2 (ASTM A128 Grade C)Ce contre-batteur est conçu pour résister aux forces d'écrasement hydrostatiques extrêmes (jusqu'à 6 MPa) générées par le cylindre hydraulique principal du CH870.
Ingénierie métallurgique : Pourquoi Mn18Cr2 ?
Pour les concasseurs à haut rendement comme le CH870, le Mn13 standard (acier Hadfield) est insuffisant. Nous utilisons un alliage d'acier austénitique modifié au manganèse.
- L'effet de plasticité induite par le jumelage (TWIP) : Le revêtement 452.0838-02 est fourni avec une dureté initiale de ~220 HBW. Sous l'impact de la roche, le réseau cristallin de surface se déforme et durcit instantanément pour atteindre >500 HBW. Cela crée une "peau" résistante à l'usure tandis que le noyau reste ductile (résistant) pour absorber les chocs sans se fissurer.
- Stabilisation du chrome : L'ajout de chrome 2% renforce la limite d'élasticité. Ceci est essentiel pour empêcher le concave de "croître" ou de se déformer sous l'effet de la compression, ce qui est l'une des principales causes de desserrage de la chemise et d'endommagement du Top Shell.
Plongée en profondeur : Géométrie de la chambre et performances
Le profil spécifique de la référence 452.0838-02 détermine les performances de votre broyeur. Il n'est pas interchangeable avec d'autres profils.
1. L'importance de l'angle de pincement
L'angle formé entre la concavité et le manteau est l'angle de pincement.
- Géométrie correcte : Nos revêtements sont usinés de manière à ce que l'angle de pincement soit compris entre 18° et 22°. Cela garantit que la roche est saisie et broyée.
- Le risque des pièces génériques : Si un fournisseur fournit un contre-batteur avec un angle incorrect (>24°), la roche glissera vers le haut ("Boiling"). Cela réduit la capacité jusqu'à 30% et provoque une usure localisée extrême au niveau de l'admission, détruisant le système d'alimentation en eau de la mine. bol et manteau du concasseur à cône est réglée de manière prématurée.
2. La définition du "point d'étranglement
Le point d'étranglement est la zone de capacité minimale dans la chambre.
- Portez l'équilibre : Le 452.0838-02 est conçu pour aligner sa zone d'usure sur la course de broyage du CH870. Cela garantit que le revêtement s'use uniformément de haut en bas, maximisant l'utilisation de l'acier au manganèse (atteignant généralement une utilisation du métal de 50 à 60%).
Comparaison des performances : Mn18Cr2 vs. alliages standard
Choisir le bon alliage pour votre pièces détachées pour concasseurs a un impact sur vos résultats. Voici une comparaison basée sur le traitement du granit abrasif (Wi > 18 kWh/t).
| Propriété matérielle | Mn13Cr2 (standard) | Notre Mn18Cr2 (452.0838-02) | Avantages pour les clients |
|---|---|---|---|
| Limite d'élasticité initiale | 300 - 320 MPa | 350 - 380 MPa | Empêche l'étirement/le relâchement de la doublure |
| Taux d'écrouissage | Modéré | Agressif | Protection plus rapide dans les roches dures |
| Durée de vie (heures) | Base de référence (100%) | 120% – 140% | Fréquence d'arrêt réduite |
Guide de l'ingénieur : Installation et maintenance (Information Gain)
En tant que personne expérimentée fournisseurs de pièces de concassageDans la plupart des cas, nous constatons davantage d'échecs dus à une mauvaise installation qu'à des défauts de matériaux. Suivez ces protocoles pour la partie 452.0838-02.
Protocole 1 : Criticité du composé d'appui
Le Top Shell du CH870 est usiné, mais l'arrière du concave en manganèse moulé est rugueux.
- Le vide : Il y a toujours un espace (3-10 mm) entre le contre-batteur en acier et la coquille supérieure en fer.
- Le remplissage : Vous devez impérativement utiliser une résine époxy à haute résistance à la compression. Composé d'appui.
- Le mode de défaillance : Si le support est manquant ou contient des bulles d'air, le concave fléchira sous la charge d'écrasement de 500 tonnes. Cette flexion entraîne une fissuration verticale. Une fois fissuré, le contre-batteur perd son support en forme d'arche et peut tomber dans le concasseur, provoquant des dommages catastrophiques.
Protocole 2 : Vérification des "pattes de fixation".
Le contre-batteur 452.0838-02 s'accroche au Top Shell à l'aide de pattes coulées ou d'un anneau de montage.
- Inspection : Avant l'installation, vérifiez les pattes de fixation sur la pièce moulée. Elles doivent être exemptes de bavures de moulage et parfaitement plates.
- Transfert de charge : Le poids de la doublure est supporté par ces ergots, mais le poids de la doublure n'est pas pris en compte. force de broyage est transférée à travers le support. Il ne faut pas compter sur les pattes pour supporter la charge d'écrasement.
Protocole 3 : La limite d'usure de "25 mm
Quand devez-vous modifier le Chemise de concasseur à cône?
- N'attendez pas les trous : L'acier au manganèse nécessite une certaine épaisseur pour maintenir son intégrité structurelle.
- La règle : Lorsque l'épaisseur de la gaine au point le plus fin atteint environ 20-25 mm, il faut la remplacer. En dessous de cette épaisseur, l'acier agit comme une feuille d'aluminium et peut se fissurer instantanément, endommageant la surface d'assise du Top Shell.
Analyse des défaillances courantes
Comprendre les raisons de la défaillance des pièces vous permet d'optimiser votre Pièces d'usure stratégie.
1. Le "carottage" ou l'usure en poche
Symptôme : Trous profonds et localisés au milieu du concave.
Cause : Le matériau d'alimentation est trop fin (alimentation au compte-gouttes). La roche abrase le revêtement au lieu de s'écraser contre d'autres roches.
Solution : Augmenter la vitesse d'alimentation pour maintenir le niveau "Choke Feed".
2. Fissuration verticale
Symptôme : Une fissure droite allant de haut en bas.
Cause : Insuffisance de la masse de soutien ou déformation de l'enveloppe supérieure.
Solution : Vérifier la rondeur de l'enveloppe supérieure et s'assurer que les procédures de coulage sont correctes.
3. Le "peignage" ou l'écoulement
Symptôme : Le bord inférieur de la concavité s'incurve vers l'intérieur.
Cause : Le matériau du revêtement est trop mou pour la pression de concassage, ou la chambre est encombrée de ferraille.
Solution : Passez à notre alliage Mn18Cr2 ou Mn22Cr2.
Processus d'assurance qualité
Nous veillons à ce que chaque revêtement 452.0838-02 réponde aux normes rigoureuses de l'exploitation minière moderne.
- Scanner laser : Nous utilisons des scanners laser 3D pour vérifier le profil interne par rapport aux dessins OEM. Cela garantit que le volume de la chambre est correct.
- Contrôle par ultrasons (UT) : Conformément à la norme ASTM A609 niveau 2, nous scannons le moulage pour nous assurer qu'il n'y a pas de retassures ou de vides internes susceptibles d'entraîner une défaillance précoce.
- Vérification de la dureté : Chaque pièce moulée est soumise à un test Brinell (charge de 3000 kg) pour s'assurer que le traitement thermique a été réussi (plage de 210-230 HBW).
Pourquoi s'associer à nous ?
Dans le monde des pièces détachées pour concasseursla fiabilité est une devise.
- Inventaire : Nous avons en stock des chemises 452.0838-02 pour que vous n'ayez pas à attendre 12 semaines pour un moulage.
- Traçabilité : Une certification complète des matériaux est fournie avec chaque envoi.
- Soutien : Nos ingénieurs peuvent vous aider à simuler l'usure de la chambre et à optimiser le choix du revêtement.
Ne laissez pas les revêtements usés étouffer votre production. Rétablissez la capacité de production de votre CH870.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".





 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish