
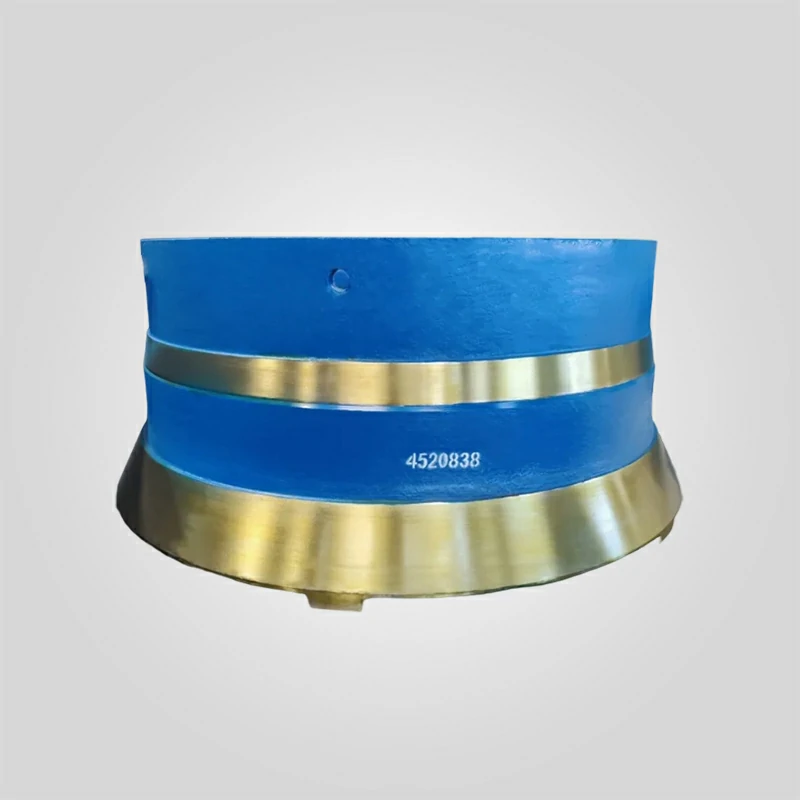
CH870 452.0838-02 Cóncavo -Piezas de la trituradora de cono Revestimiento de la taza
Modelo compatible : Trituradora de cono Sandvik CH870
Número de pieza original: 452.0838-02
Tipo de pieza: Cóncavo, Cubeta
Composición del material: Acero de alto manganeso (Mn18Cr2/Mn22Cr2)
Gama de durezas: HB200-240 (fundido), templado hasta HB500+.
Tipo de cámara :Compatible con varias configuraciones de cámara (EC, C, MC, M, F)
23 disponibles
PRODUCTO
Descripción
| Parámetros técnicos | Valor de especificación | Norma de ingeniería |
|---|---|---|
| Número de pieza OEM | 452.0838-02 | Verificar la identificación de la cámara (por ejemplo, C, MC, M) |
| Nombre del componente | Cóncavo / Cubeta | Elemento de trituración estacionario |
| Equipos compatibles | Sandvik CH870 (H7800) / CH880 | Serie Hydrocone de alta resistencia |
| Calidad del material | Mn18Cr2 (ASTM A128 Grado C) | Acero de alta calidad con alto contenido en manganeso |
| Dureza inicial | 210 - 230 HBW | Recocido en solución |
| Dureza máxima de trabajo | 500 - 550 HBW | Transformación de la superficie bajo carga |
| Resistencia a la tracción | ≥ 800 MPa | Resistencia a la presión de rotura |
| Método de instalación | Atornillado + Compuesto de refuerzo | Requiere soporte de resina epoxi |
| Peso | ~ 2.800 kg - 3.200 kg | Depende del perfil exacto |
Sandvik CH870 Cóncavo 452.0838-02 | Mn18Cr2 | Revestimiento de trituradora de cono compatible OEM
En Cóncavo 452.0838-02 es el componente de desgaste estacionario de alta resistencia diseñado específicamente para el conjunto Top Shell de la trituradora de cono Sandvik CH870 (anteriormente H7800). Este revestimiento, que actúa como yunque fijo contra el que el manto comprime la roca, define la geometría de la cámara de la trituradora, su capacidad y la gradación final del producto.
A diferencia de las piezas de recambio genéricas que afirman tener un "ajuste universal", nuestras piezas de la trituradora de cono se fabrican con precisión para replicar el perfil exacto de la cámara (Nip Angle y Choke Point) definido por la especificación OEM de Sandvik. Fabricados en acero recocido Mn18Cr2 (ASTM A128 Grado C), este cóncavo está diseñado para soportar las fuerzas de aplastamiento hidrostáticas extremas (de hasta 6 MPa) generadas por el cilindro hidráulico principal de la CH870.
Ingeniería metalúrgica: ¿Por qué Mn18Cr2?
Para trituradoras de alto rendimiento como la CH870, el Mn13 estándar (Hadfield Steel) es insuficiente. Utilizamos una aleación de acero al manganeso austenítico modificado.
- El efecto de plasticidad inducida por el hermanamiento (TWIP): La camisa 452.0838-02 se suministra con una dureza inicial de ~220 HBW. Bajo el impacto de la roca, la red cristalina de la superficie se deforma y se endurece instantáneamente hasta >500 HBW. Esto crea una "piel" resistente al desgaste, mientras que el núcleo permanece dúctil (resistente) para absorber las cargas de choque sin agrietarse.
- Estabilización del cromo: La adición de cromo 2% refuerza el límite elástico. Esto es fundamental para evitar que el cóncavo "crezca" o se deforme bajo compresión, que es una de las principales causas de aflojamiento de la camisa y de daños en el casco superior.
Inmersión profunda: Geometría y rendimiento de la cámara
El perfil específico de la pieza número 452.0838-02 dicta el rendimiento de su trituradora. No es intercambiable con otros perfiles.
1. La importancia del "ángulo del pellizco"
El ángulo que se forma entre el cóncavo y el manto es el ángulo de corte.
- Geometría correcta: Nuestras camisas están mecanizadas para garantizar que el ángulo de inclinación esté entre 18° y 22°. De este modo se garantiza el agarre y la trituración de la roca.
- El riesgo de las piezas genéricas: Si un proveedor suministra un cóncavo con un ángulo incorrecto (>24°), la roca resbalará hacia arriba ("Hervir"). Esto reduce la capacidad hasta 30% y provoca un desgaste localizado extremo en la entrada, destruyendo la tazón y manto de la trituradora de cono fijado prematuramente.
2. Definición de "punto de estrangulamiento
El Choke Point es la zona de mínima capacidad de la recámara.
- Equilibrio de desgaste: La 452.0838-02 está diseñada para alinear su zona de desgaste con la carrera de trituración de la CH870. Esto garantiza que la camisa se desgaste uniformemente de arriba a abajo, maximizando la utilización del acero al manganeso (normalmente se consigue una utilización del metal de 50-60%).
Comparación de prestaciones: Mn18Cr2 frente a aleaciones estándar
Elegir la aleación adecuada para su repuestos para trituradoras repercute en su cuenta de resultados. A continuación se muestra una comparación basada en el procesamiento de granito abrasivo (Wi > 18 kWh/t).
| Propiedad material | Mn13Cr2 (Estándar) | Nuestro Mn18Cr2 (452.0838-02) | Ventajas para el cliente |
|---|---|---|---|
| límite elástico inicial | 300 - 320 MPa | 350 - 380 MPa | Evita que el forro se estire/afloje |
| Tasa de endurecimiento del trabajo | Moderado | Agresivo | Protección más rápida en roca dura |
| Vida útil (horas) | Línea de base (100%) | 120% – 140% | Frecuencia de desconexión reducida |
Guía del Ingeniero: Instalación y mantenimiento (Information Gain)
Como experiencia proveedores de piezas de trituradorasvemos más fallos causados por una mala instalación que por defectos del material. Siga estos protocolos para la Parte 452.0838-02.
Protocolo 1: La criticidad del compuesto de apoyo
La carcasa superior del CH870 está mecanizada, pero la parte posterior del cóncavo de manganeso fundido es rugosa.
- El Vacío: Siempre hay un hueco (3-10 mm) entre el cóncavo de acero y la cubierta superior de hierro.
- El relleno: Usted DEBE utilizar un epoxi de alta resistencia a la compresión Compuesto de respaldo.
- El modo de fallo: Si falta el soporte o contiene burbujas de aire, el cóncavo se flexionará bajo la carga de aplastamiento de 500 toneladas. Esta flexión provoca grietas verticales. Una vez agrietado, el cóncavo pierde el soporte del arco y puede caer dentro de la trituradora, causando daños catastróficos.
Protocolo 2: Comprobación de los "tacos de montaje"
El cóncavo 452.0838-02 se cuelga de la carcasa superior mediante orejetas de fundición o un anillo de montaje.
- Inspección: Antes de la instalación, inspeccione los salientes de montaje en la pieza fundida. Deben estar libres de rebabas de fundición y perfectamente planos.
- Transferencia de carga: El peso del revestimiento se sujeta con estas lengüetas, pero el fuerza de aplastamiento se transfiere a través del soporte. No confíe en las orejetas para soportar la carga de aplastamiento.
Protocolo 3: El límite de desgaste de "25 mm
¿Cuándo debe cambiar el Revestimiento de trituradora de cono?
- No espere a que haya agujeros: El acero al manganeso requiere un determinado espesor para mantener su integridad estructural.
- La regla: Cuando el grosor del revestimiento en el punto más delgado alcance unos 20-25 mm, sustitúyalo. Por debajo de este grosor, el acero actúa como una lámina y puede agrietarse instantáneamente, dañando la superficie de asiento del Top Shell.
Análisis de fallos comunes
Entender por qué fallan las piezas le ayuda a optimizar su Piezas de desgaste estrategia.
1. "Coring" o desgaste de bolsillo
Síntoma: Profundos agujeros localizados en el centro del cóncavo.
Causa: El material de alimentación es demasiado fino (alimentación por goteo). La roca está desgastando el revestimiento en lugar de aplastarse contra otras rocas.
Solución: Aumentar la velocidad de avance para mantener un nivel de "Choke Feed".
2. Fisuración vertical
Síntoma: Una grieta recta que va de arriba a abajo.
Causa: Compuesto de soporte insuficiente o carcasa superior deformada.
Solución: Compruebe la redondez del revestimiento superior y asegúrese de que los procedimientos de vertido del respaldo son correctos.
3. "Peening" o flujo
Síntoma: El borde inferior del cóncavo se curva hacia dentro.
Causa: El material del revestimiento es demasiado blando para la presión de trituración, o la cámara está llena de hierro atrapado.
Solución: Cambie a nuestra aleación Mn18Cr2 o Mn22Cr2.
Proceso de garantía de calidad
Nos aseguramos de que cada camisa 452.0838-02 cumpla las rigurosas normas de la minería moderna.
- Escaneado láser: Utilizamos escáneres láser 3D para verificar el perfil interno comparándolo con los planos del OEM. Esto garantiza que el volumen de la cámara es correcto.
- Pruebas ultrasónicas (UT): De acuerdo con el nivel 2 de la norma ASTM A609, escaneamos la pieza fundida para asegurarnos de que no hay contracciones internas ni huecos que puedan provocar un fallo prematuro.
- Verificación de la dureza: Cada colada se somete a una prueba Brinell (3000 kg de carga) para garantizar que el tratamiento térmico se ha realizado correctamente (rango 210-230 HBW).
¿Por qué asociarse con nosotros?
En el mundo de repuestos para trituradorasla fiabilidad es moneda de cambio.
- Inventario: Tenemos en stock camisas 452.0838-02 para que no tenga que esperar 12 semanas a que le hagan un molde.
- Trazabilidad: Con cada envío se proporciona una certificación completa del material.
- Apoyo: Nuestros ingenieros pueden ayudarle a simular el desgaste de la cámara y optimizar la selección del revestimiento.
No deje que las camisas desgastadas estrangulen su producción. Restaure su CH870 a la capacidad de fábrica.
"Datos de ingeniería fidedignos: Todas las especificaciones metalúrgicas críticas y las tolerancias dimensionales (por ejemplo, ±0,05 mm) se rigen estrictamente por la documentación maestra en inglés. Aunque se facilitan versiones localizadas como referencia operativa, la Original inglés sigue siendo la única autoridad vinculante en materia de inspección de calidad y conformidad técnica".






 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish