
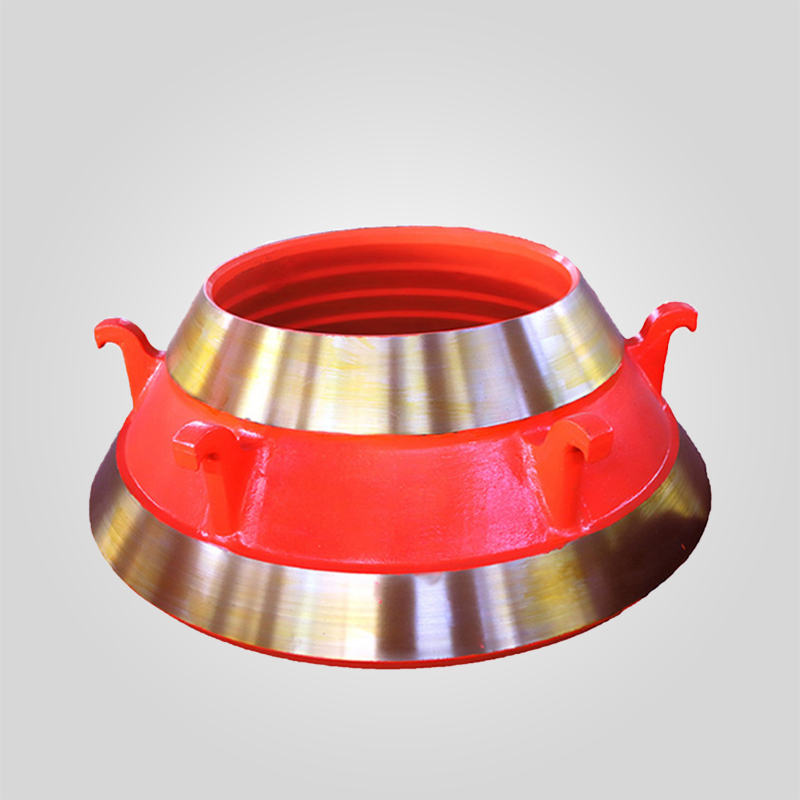
Metso® HP300 Pièce d'usure du broyeur à cône #1022734067
Type de pièce :Ensemble manteau/cuvette
Machine compatible :Concasseur à cône Metso HP300 (toutes versions)
Qualité du matériau :Mn18Cr2 (acier à haute teneur en manganèse avec amélioration du chrome)
Traitement thermique : trempe à l'eau + triple revenu
Plage de dureté :HB 200-230 (tel que coulé) → HB 450-550 (trempé)
182 en stock
PRODUIT
Description
| Spécifications techniques | Données / Standard |
|---|---|
| Numéro de pièce OEM | 1022734067 (revêtement de bol) / 1022734068 (manteau) |
| Machine compatible | Broyeur à cône Metso Nordberg HP300 |
| Qualité des matériaux | Mn18Cr2 (ASTM A128 Grade C modifié) |
| Traitement thermique | Recuit de mise en solution + trempe à l'eau (1050°C) |
| Profil de dureté | Initial : 200-230 HB | Trempé : 500-550 HB |
| Méthode de coulée | Moulage en mousse perdue (haute précision dimensionnelle) |
| Tolérance d'usinage | ISO 2768-m (surfaces d'accouplement) |
Pièces d'usure Metso HP300 : Premium Mn18Cr2 Liner Set
L'efficacité de concassage de votre Metso HP300 dépend entièrement du profil et de la métallurgie des revêtements d'usure. Nos ensembles de revêtement de manteau et de bol de rechange (réf. #1022734067) sont conçus pour restaurer les performances d'origine de l'usine. Contrairement aux pièces de rechange génériques pour concasseurs qui utilisent de l'acier au manganèse standard, nous utilisons de l'acier au manganèse. Mn18Cr2 Acier à haute teneur en manganèse. Cet alliage est spécifiquement modifié avec du chrome 2% pour améliorer la structure du carbure, offrant une résistance supérieure à l'usure par gougeage typique du concassage des roches dures.
Nous employons Moulage en mousse perdue pour produire ces revêtements. Cette méthode élimine les lignes de séparation et les imprécisions dimensionnelles que l'on trouve dans le moulage au sable traditionnel, garantissant que la chemise est parfaitement concentrique dans le bol. Cette précision est essentielle pour maintenir les réglages latéraux fermés (CSS) requis pour la production d'agrégats de haute qualité.
Métallurgie : La trempe par impact expliquée
Nos revêtements en Mn18Cr2 sont conçus pour être des matériaux "intelligents" :
- Ductile Start : La chemise est livrée avec une microstructure entièrement austénitique (environ 220 HB). Cette ténacité permet d'éviter les fissures catastrophiques lors du passage d'objets non broyables (ferraille) dans la chambre.
- Finition dure : Sous l'impact de l'écrasement à haute pression (jusqu'à 300 MPa), la couche superficielle se transforme en martensite, atteignant une dureté de 550 HB. Cette peau durcie par le travail résiste à l'abrasion tandis que le noyau reste résistant.
Diagnostic sur le terrain : Optimiser la durée de vie des gaines
Pour réduire le coût total de possession (TCO), il est essentiel de savoir quand changer les revêtements. Surveillez les indicateurs suivants :
1. Le "pic de puissance"
Si votre HP300 consomme plus d'ampères mais produit moins de débit, le profil de la gaine est usé. L'"angle de pincement" a été perdu, ce qui fait que la matière glisse et bout au lieu d'être écrasée. Le remplacement des chemises rétablit la géométrie et réduit la consommation d'énergie.
2. Mouvement de la bague de réglage
Si vous observez que la bague de réglage "saute" ou "rebondit" sur le cadre principal, il se peut que les chemises soient usées de manière inégale (en cloche). Cette répartition inégale de la force peut endommager les bagues en bronze et doit être corrigée immédiatement.
3. Baisse du débit
Une baisse de 15-20% en tonnes par heure (TPH) indique généralement que les ondulations (dents) de la chemise sont usées à plat. Continuer à fonctionner dans cet état est inefficace sur le plan énergétique.
Données de performance : Mn18Cr2 vs Mn13 standard
| Application | Matériau | Durée de vie (heures) | Coût par tonne |
|---|---|---|---|
| Carrière de granit | Standard Mn13 | 550 | Base |
| Carrière de granit | Notre Mn18Cr2 | 780 (+41%) | -22% |
Bonnes pratiques d'installation et d'entretien
[Conseil d'expert] N'essayez jamais de faire pivoter un revêtement de cuvette ou un manteau une fois qu'il est installé. Ils sont fixés à l'aide d'une pâte époxy. Veillez plutôt à rotation de l'alimentation distribution. Une alimentation séparée (grossière d'un côté, fine de l'autre) provoque une usure inégale, appelée "usure ovale", qui réduit de moitié la durée de vie de vos revêtements. En outre, utilisez toujours un Anneau de torche et vérifier le Écrou de manteau (environ 650-700 Nm) lors de l'installation d'un nouveau jeu.
Vérification de la compatibilité : Avant de passer commande, veuillez vérifier la configuration spécifique de votre chambre (extra-fin, fin, moyen, gros). L'utilisation d'un revêtement grossier pour des applications de broyage fin entraînera une mauvaise granulométrie du produit et une charge de recirculation excessive.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".





 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish