
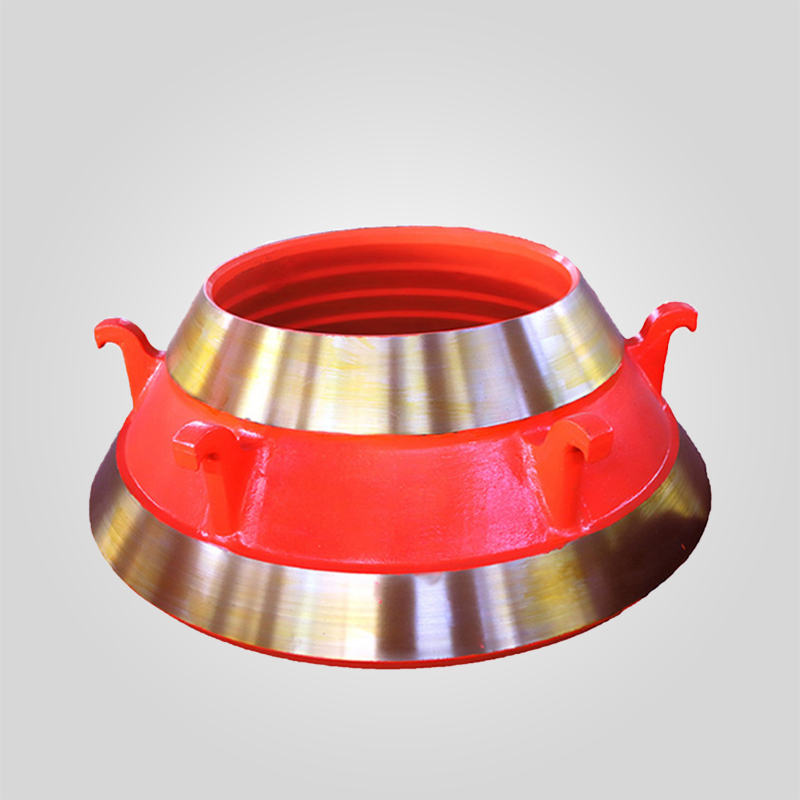
Metso® HP300 Konik Kırıcı Aşınma Parçası #1022734067
Parça Tipi :Manto/Kase Astar Seti
Uyumlu Makine :Metso HP300 Konik Kırıcı (Tüm Versiyonlar)
Malzeme Sınıfı :Mn18Cr2 (Krom Takviyeli Yüksek Manganezli Çelik)
Isıl İşlem: Su Verme + Üçlü Temperleme İşlemi
Sertlik Aralığı: HB 200-230 (Döküm Olarak) → HB 450-550 (İşle Sertleştirilmiş)
182 stokta var
ÜRÜN
Açıklama
| Teknik Özellikler | Veri / Standart |
|---|---|
| OEM Parça Numarası | 1022734067 (Çanak Astarı) / 1022734068 (Manto) |
| Uyumlu Makine | Metso Nordberg HP300 Konik Kırıcı |
| Malzeme Sınıfı | Mn18Cr2 (ASTM A128 Sınıf C Modifiye) |
| Isıl İşlem | Çözelti Tavlaması + Suda Söndürme (1050°C) |
| Sertlik Profili | İlk: 200-230 HB | İşle Sertleştirilmiş: 500-550 HB |
| Döküm Yöntemi | Kayıp Köpük Döküm (Yüksek Boyutsal Hassasiyet) |
| İşleme Toleransı | ISO 2768-m (Birleşme Yüzeyleri) |
Metso HP300 Aşınma Parçaları: Premium Mn18Cr2 Astar Seti
Metso HP300'ünüzün kırma verimliliği tamamen aşınma gömleklerinin profiline ve metalürjisine bağlıdır. Yedek Manto ve Çanak Astarı setlerimiz (Parça Ref #1022734067) orijinal fabrika performansını geri kazandırmak üzere tasarlanmıştır. Standart manganez çeliği kullanan genel kırıcı yedek parçalarının aksine, biz Mn18Cr2 Yüksek Manganezli Çelik. Bu alaşım, karbür yapısını geliştirmek için 2% Krom ile özel olarak modifiye edilmiştir ve sert kaya kırmada tipik olan oluk açma aşınmasına karşı üstün direnç sağlar.
Biz istihdam Kayıp Köpük Döküm teknolojisi ile üretilmektedir. Bu yöntem, geleneksel kum dökümünde bulunan ayrılma çizgilerini ve boyutsal yanlışlıkları ortadan kaldırarak astarın hazneye mükemmel bir şekilde eş merkezli oturmasını sağlar. Bu hassasiyet, yüksek kaliteli agrega üretimi için gereken sıkı Kapalı Yan Ayarların (CSS) korunması açısından kritik öneme sahiptir.
Metalurji: Darbe Sertleşmesi Açıklaması
Mn18Cr2 astarlarımız "akıllı" malzemeler olarak tasarlanmıştır:
- Sfero Başlangıç: Astar tamamen östenitik bir mikro yapıya sahiptir (yaklaşık 220 HB). Bu tokluk, kırılamayan nesneler (serseri demir) hazneden geçerken katastrofik çatlamayı önler.
- Sert Kaplama: Kırmanın yüksek basınçlı etkisi altında (300 MPa'ya kadar), yüzey tabakası Martensite dönüşerek şu sertliğe ulaşır 550 HB. Bu işle sertleştirilmiş kabuk aşınmaya karşı direnç gösterirken çekirdek sağlam kalır.
Saha Teşhisi: Astar Ömrünün Optimize Edilmesi
Astarlarınızı ne zaman değiştirmeniz gerektiğini bilmek Toplam Sahip Olma Maliyetini (TCO) azaltmanın anahtarıdır. Bu göstergelere dikkat edin:
1. "Güç Artışı"
HP300'ünüz daha yüksek amper çekiyor ancak daha az verim üretiyorsa, astar profili aşınmıştır. "Kıstırma açısı" kaybolmuştur, bu da malzemenin kaymasına ve ezmek yerine kaynamasına neden olur. Astarların değiştirilmesi geometriyi eski haline getirir ve güç tüketimini azaltır.
2. Ayar Halkası Hareketi
Ayar halkasının ana şasi üzerinde "zıpladığını" veya "sıçradığını" gözlemlerseniz, gömlekler eşit olmayan bir şekilde aşınmış (çan ağızlı) olabilir. Bu düzensiz kuvvet dağılımı bronz burçlara zarar verebilir ve derhal ele alınmalıdır.
3. Verim Düşüşü
Saat başına tonda (TPH) 15-20%'lik bir düşüş genellikle astar oluklarının (dişlerin) düz aşındığını gösterir. Bu durumda çalışmaya devam etmek enerji açısından verimsizdir.
Performans Verileri: Mn18Cr2 vs Standart Mn13
| Uygulama | Malzeme | Hizmet Ömrü (Saat) | Ton Başına Maliyet |
|---|---|---|---|
| Granit Ocağı | Standart Mn13 | 550 | Üs |
| Granit Ocağı | Bizim Mn18Cr2 | 780 (+41%) | -22% |
En İyi Kurulum ve Bakım Uygulamaları
[Uzman İpucu] Bir kase astarını veya mantoyu monte edildikten sonra asla döndürmeye çalışmayın. Epoksi destek bileşeni ile yerlerine sabitlenirler. Bunun yerine, şunları yaptığınızdan emin olun beslemenizi döndürün dağıtım. Ayrılmış besleme (bir tarafta kaba, diğer tarafta ince) "oval aşınma" olarak bilinen düzensiz aşınmaya neden olur ve bu da gömleklerinizin ömrünü yarıya indirir. Ayrıca, her zaman yeni bir Meşale Halkası ve kontrol edin Manto Somunu Yeni bir set takarken tork (yaklaşık 650-700 Nm).
Uyumluluk Kontrolü: Sipariş vermeden önce lütfen özel hazne konfigürasyonunuzu (Ekstra İnce, İnce, Orta, Kaba) doğrulayın. İnce kırma uygulamaları için bir Kaba astar kullanılması, zayıf ürün derecelendirmesine ve aşırı devridaim yüküne neden olacaktır.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."






 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese