
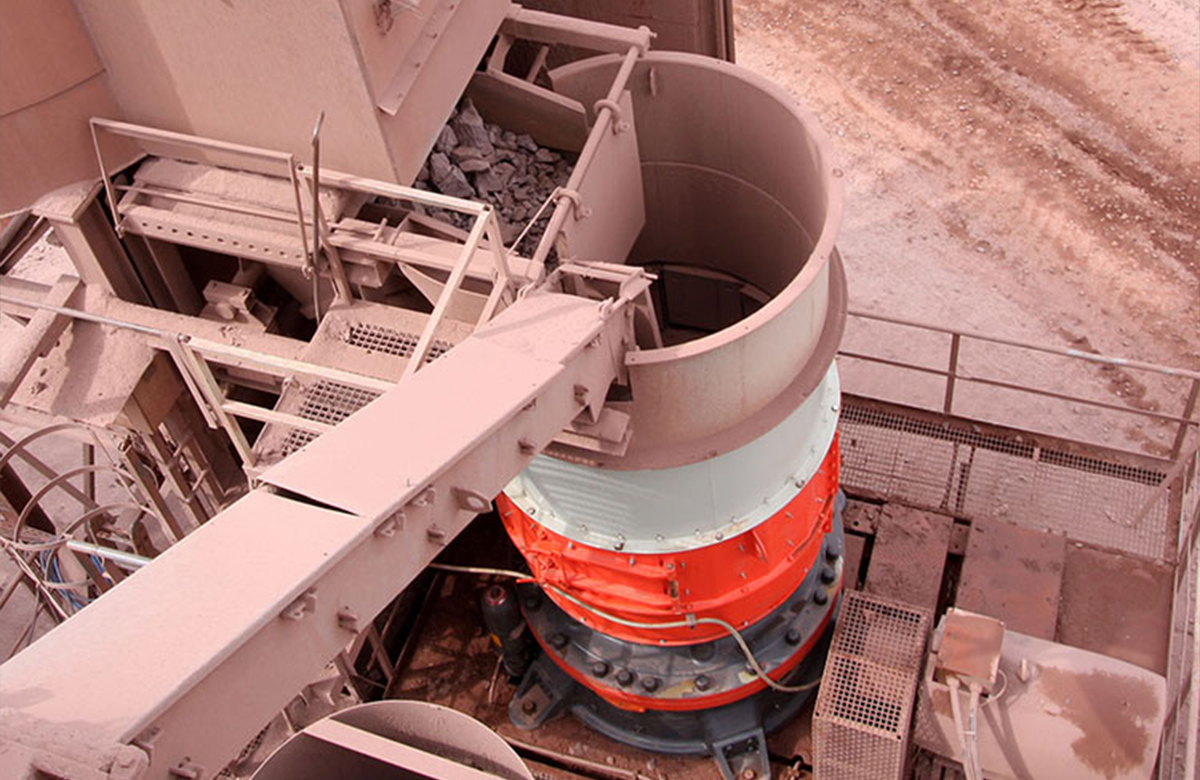
Una cantera de piedra caliza de la provincia de Quang Ninh registró un fallo catastrófico del buje tras sólo 2.840 horas de funcionamiento, 68% por debajo de la vida útil prevista de 10.000 horas. El análisis metalúrgico post mortem reveló dos defectos críticos: una segregación de plomo superior a 3% de variación en toda la pared del buje (ASTM B505 permite ≤1,5%), y un acabado superficial de Ra 3,2 μm que impedía la formación de cuñas hidrodinámicas estables. La causa raíz se remontaba a un casquillo fundido en arena suministrado por un proveedor no verificado, lo que provocó una pérdida de producción de $22.000 durante la sustitución de emergencia de 72 horas.
Este incidente subraya por qué los equipos de compras deben aplicar especificaciones estrictas a los materiales cuando se abastecen de cualquier producto. proveedor de piezas de repuesto para trituradoras de cono. Para los casquillos excéntricos HP400 de Metso que funcionan con cargas de compresión de 400-480 MPa, el margen de desviación del material es cero.
Fundición centrífuga frente a fundición en arena: Impacto de la microestructura en el rendimiento de los rodamientos
La fiabilidad operativa de un casquillo de bronce depende de la densidad de su estructura de grano. Mientras que algunos proveedores de piezas de trituradoras ofrecen componentes fundidos en arena a un coste 30% inferior, la porosidad inherente (volumen de huecos 1%-3%) crea microvacíos que interrumpen la película de aceite necesaria para la lubricación límite durante las secuencias de arranque. Bajo ciclos térmicos entre 40°C (ambiente) y 95°C (temperatura de funcionamiento), estos vacíos se propagan en macrofisuras, acelerando el fallo por fatiga.
La fundición centrífuga elimina este riesgo sometiendo el bronce fundido a fuerzas de 60-80 G, forzando las impurezas y las burbujas de gas hacia el orificio interior (que se mecaniza después de la fundición). El resultado es una estructura de grano denso y sin huecos capaz de mantener la holgura de aceite nominal crítica de 0,80 mm especificada en las normas de tolerancia ISO 286-2 H7/s6.
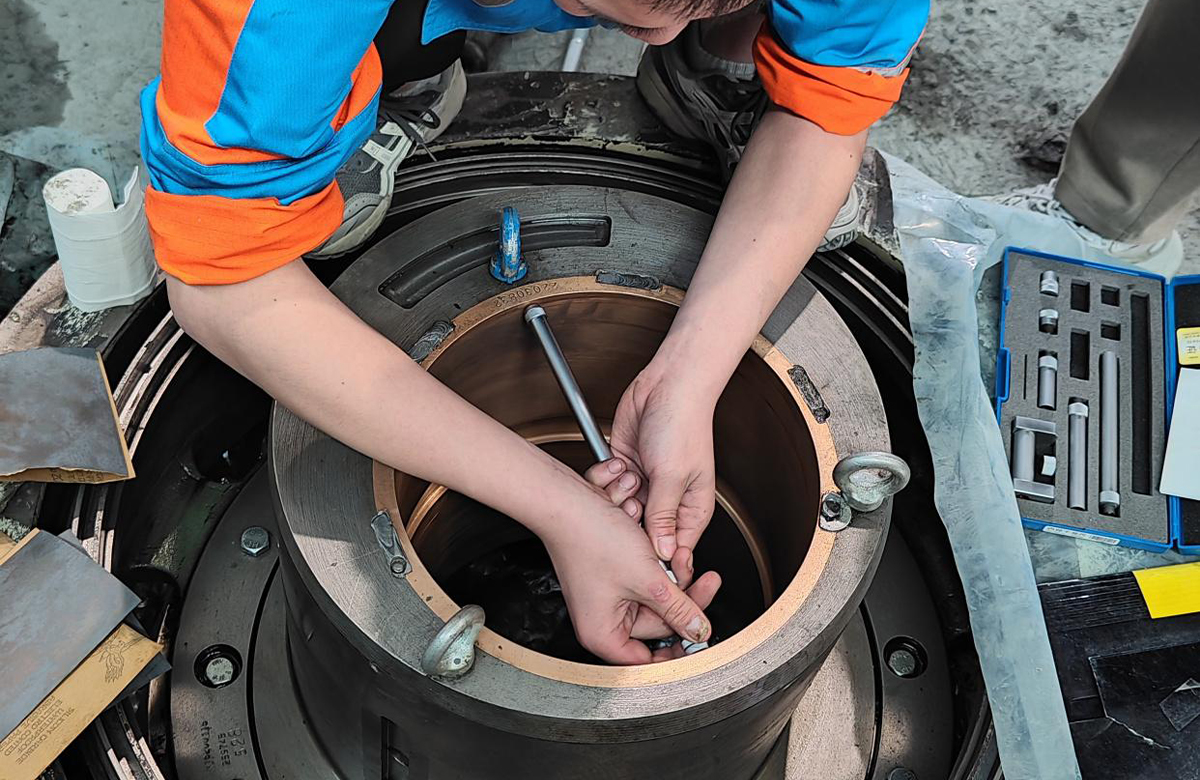
Comparación de especificaciones de materiales: C93800 Estaño Bronce de alto contenido en plomo
Al auditar proveedores de piezas para trituradoras hpLos ingenieros de mantenimiento deben verificar el cumplimiento de la norma ASTM B505 (UNS C93800) o normas ISO equivalentes. La siguiente tabla compara la superioridad técnica de los casquillos de fundición centrífuga con las alternativas genéricas de fundición en arena.
| Parámetro | Especificación Sand-Cast | Especificación de fundición centrífuga | Impacto operativo en HP400 |
| Calidad del material | Genérico CuSn12 | UNS C93800 / SAE 67 | 13-16% El contenido de plomo permite la lubricación del límite durante los ciclos de arranque/parada cuando la película hidrodinámica se colapsa. |
| Dureza Brinell | 70-85 HBW | 90-110 HBW | Resiste el rayado por partículas de silicato <50μm incrustadas en aceite lubricante contaminado por infiltración de polvo de cantera. |
| Resistencia a la tracción | 220 MPa | ≥300 MPa | Previene la deformación plástica bajo fuerzas de aplastamiento de 3,5-4,5 kN/mm² a CSS (Ajuste de Lado Cerrado) de 16mm. |
| Porosidad | 1,5-3,0% volumen vacío | <0,3% de volumen vacío | Elimina los puntos de iniciación de microfisuras que se propagan bajo ciclos térmicos (40°C-95°C). |
| Tolerancia de mecanizado | ±0,10 mm | ±0,02 mm (Ra ≤0,8 μm) | Garantiza una holgura radial del aceite de 0,75-0,95 mm para evitar el contacto entre metales durante el funcionamiento con estrangulador. |
| Peso (HP400 Pieza #55208901) | 31-33 kg | 32 kg ±0,5 kg | La distribución precisa de la masa evita el desequilibrio excéntrico (objetivo: ≤0,05 mm de desviación a 400 rpm). |
Procedimiento operativo estándar: Sustitución del buje de bronce HP400
El siguiente protocolo se ajusta a los boletines de servicio de los fabricantes de equipos originales, pero incorpora modificaciones validadas en campo para evitar errores comunes de instalación. Este procedimiento asume que la monitorización de vibraciones ha detectado lecturas >1,5 mm/s RMS o temperaturas de retorno de aceite superiores a 60 °C, ambos indicadores de un fallo inminente del casquillo.
Fase 1: Aislamiento seguro y extracción de componentes
Paso 1 - Bloqueo/Etiquetado (LOTO): Desenergice el motor principal de 400V/690V y la unidad de potencia hidráulica. Vacíe el aceite para engranajes ISO VG 320 del depósito de lubricación. Verifique que la presión del acumulador se haya aliviado a 0 bar antes de desconectar las líneas hidráulicas que alimentan el sistema de liberación de hierro atrapado.
Paso 2 - Secuencia de desmontaje: Retire la tolva de alimentación y el bastidor superior utilizando un puente grúa de 10 toneladas. Inspeccione la profundidad de desgaste de la camisa del casquillo; si el rayado supera los 5 mm, programe la sustitución simultánea para evitar el fallo prematuro del nuevo casquillo.
Paso 3 - Extracción del casquillo: Aplique un extractor hidráulico de tres mordazas al casquillo desgastado. Inspeccione el orificio excéntrico en busca de corrosión por rozamiento (desgaste por microvibración). Cualquier corrosión por rozamiento de más de 0,05 mm de profundidad requiere un bruñido con piedras de carburo de silicio de grano 800 para restaurar el acabado de la superficie a Ra 1,6 μm antes de instalar el nuevo casquillo.
Fase 2: Instalación de precisión mediante ajuste por interferencia térmica
Fiable proveedores de piezas para trituradoras hp recomiendan el ajuste térmico para evitar afeitar el bronce durante la inserción, lo que crea residuos que contaminan el sistema de lubricación.
Paso 4 - Preparación térmica (control de la temperatura crítica):
- Calefacción excéntrica: Precaliente la carcasa de la excéntrica a 60°C-80°C utilizando bobinas de calentamiento por inducción. Evite las llamas abiertas, que provocan una expansión desigual y distorsión.
- Refrigeración del buje: Sumerja el casquillo NewReg C93800 en hielo seco (CO₂ sólido a -78°C) o nitrógeno líquido. Esto crea un diferencial térmico de aproximadamente 138°C.
Paso 5 - Cálculo del ajuste de la interferencia: Utilizando el coeficiente de expansión térmica (CTE) para el bronce (α ≈ 18,5 × 10-⁶/°C), el cambio dimensional se calcula como:
ΔD = D × α × ΔT
Para un casquillo HP400 con diámetro exterior D = 450mm y ΔT = 138°C:
ΔD = 450 × 18,5 × 10-⁶ × 138 ≈. 1,15 mm de contracción
Esto permite que el casquillo superenfriado caiga libremente en el agujero excéntrico calentado. Es fundamental alinear los orificios de lubricación a ±2 mm de las galerías de aceite de la excéntrica, ya que la desalineación hace que el cojinete se quede sin lubricación, lo que provoca el agarrotamiento en menos de 4 horas de funcionamiento.
Paso 6 - Periodo de estabilización: Deje que el conjunto se normalice a temperatura ambiente (25°C) durante un mínimo de 4 horas. El ajuste de interferencia final debe bloquear el casquillo en su lugar con aproximadamente 0,08-0,12 mm de compresión radial.
Fase 3: Protocolo de reensamblaje y puesta en servicio
Paso 7 - Especificación del par de apriete de los tornillos: Vuelva a montar el bastidor superior. Apriete los pernos de grado 10.9 a 1.200 N-m con una llave hidráulica calibrada siguiendo una secuencia de estrella. La carga desigual de los pernos provoca el alabeo del bastidor, lo que propaga la desalineación excéntrica y el desgaste prematuro de los casquillos.
Paso 8 - Puesta en servicio del sistema de lubricación: Rellene el depósito con aceite ISO VG 320 nuevo que contenga aditivos EP (Extrema Presión) (normalmente dialquilditiofosfato de zinc 3-5%). Haga funcionar la bomba de lubricación durante 15 minutos para purgar las bolsas de aire. Verifique que el caudal cumple la especificación HP400 de 150-200 L/min a una presión de funcionamiento de 0,8-1,2 bar.
Paso 9 - Procedimiento de rodaje:
- Carrera sin carga (30 minutos): Controle la temperatura de retorno del aceite (objetivo: <55°C) y las vibraciones (objetivo: ≤0,8mm/s). Cualquier lectura que supere estos umbrales indica desalineación o contaminación.
- Introducción gradual de la carga: Alimente el material a un nivel de cavidad de 50% durante 1 hora. Supervisar el consumo de corriente del motor: un pico >10% por encima de la línea de base sugiere una lubricación inadecuada o el agarrotamiento de los casquillos. Aumentar a la condición de estrangulamiento alimentado (1.200 TPH en CSS 16mm) sólo después de confirmar métricas térmicas y de vibración estables.
Paso 10 - Documentación y tendencias: Registre la vibración de referencia, la temperatura del aceite y la presión hidráulica en el sistema de gestión del mantenimiento. Programe análisis de vibraciones de seguimiento a intervalos de 500 horas para detectar patrones de degradación temprana.
Resultados tras la instalación: Mejora cuantificable del rendimiento
Tras la instalación de un buje de fundición centrífuga NewReg, la cantera documentó las siguientes mejoras de rendimiento:
- Reducción de las vibraciones: De 1,8 mm/s (umbral de alarma) a 0,6 mm/s, una mejora de 67% que indica una formación correcta de la película hidrodinámica.
- Estabilidad térmica: La temperatura de retorno del aceite se estabilizó en 52°C, eliminando los ciclos térmicos que aceleran la fatiga de los casquillos.
- Recuperación del rendimiento: La trituradora volvió a su capacidad nominal de 1.200 TPH en 48 horas, evitando una pérdida de producción estimada en $16.000.
Aprovisionamiento estratégico: Calificación de un proveedor de piezas de repuesto para trituradoras de cono
La distinción entre un proveedor transaccional y un socio técnico radica en su capacidad para proporcionar trazabilidad metalúrgica y asistencia sobre el terreno. Al validar un proveedor de piezas de repuesto para trituradoras de conoLos equipos de contratación deben aplicar los siguientes criterios de precalificación:
- Certificados de materiales: Exigir informes de análisis espectrográficos (OES o XRF) que confirmen la composición de la aleación según ASTM B505. Verificar la homogeneidad de la distribución del plomo (desviación estándar <1,5% en toda la pared del casquillo).
- Verificación dimensional: Solicite informes de MMC (máquina de medición por coordenadas) que confirmen la concentricidad del orificio (<0,03 mm TIR) y el acabado superficial (Ra ≤0,8 μm).
- Profundidad de inventario: Para artículos críticos como la pieza #55208901 de Metso HP400, confirme los niveles de existencias regionales para garantizar una entrega de emergencia en <72 horas. Un proveedor con menos de 10 unidades disponibles no puede soportar paradas imprevistas.
- Capacidad de servicio sobre el terreno: Verificar la disponibilidad de personal técnico para la supervisión de la instalación in situ, en particular para los procedimientos de ajuste térmico en los que el control de la temperatura de ±5°C es fundamental.
Asociación técnica: Más allá del suministro transaccional
El enfoque de NewReg del suministro de piezas de recambio demuestra el valor de la colaboración en ingeniería. Además de almacenar componentes equivalentes a los de los fabricantes de equipos originales, su equipo técnico ofrece:
- Apoyo al análisis de fallos: Inspección metalúrgica de los casquillos defectuosos para identificar las causas (defecto de material, error de instalación o contaminación).
- Integración del mantenimiento predictivo: Protocolos de tendencias de vibraciones para programar las sustituciones durante las paradas planificadas, evitando las reparaciones reactivas de emergencia.
- Recomendaciones específicas para cada aplicación: Para las canteras que procesan materiales muy abrasivos (>12% de contenido de sílice), NewReg especifica casquillos con mayor contenido de estaño (11-13%) para mejorar la resistencia al desgaste.
Consulta de ingeniería: Próximos pasos
Si su empresa ha experimentado fallos recurrentes en los casquillos o tiene problemas con los largos plazos de entrega de los genéricos proveedores de piezas de trituradoraspuede estar justificada una auditoría técnica. Las preguntas clave para el diagnóstico son:
- ¿Cumplen sus casquillos el criterio de las 10.000 horas de vida útil?
- ¿Dispone de certificados de materiales documentados que confirmen el cumplimiento de la norma ASTM B505?
- ¿Su proveedor actual puede realizar entregas urgentes en un plazo de 72 horas?
En el caso de operaciones con trituradoras Metso HP400, HP500 o Sandvik CH440, la asociación con un proveedor cualificado es fundamental. proveedor de piezas de repuesto para trituradoras de cono con experiencia metalúrgica demostrada e inventario regional es esencial para mantener los objetivos de tiempo de actividad por encima de 92%.
Póngase en contacto con el equipo técnico de NewReg para obtener un análisis de fallos de casquillos y una evaluación de la cadena de suministro sin compromiso. Solicite certificados de materiales e informes de MMC para compararlos con la documentación de su proveedor actual.




 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish