
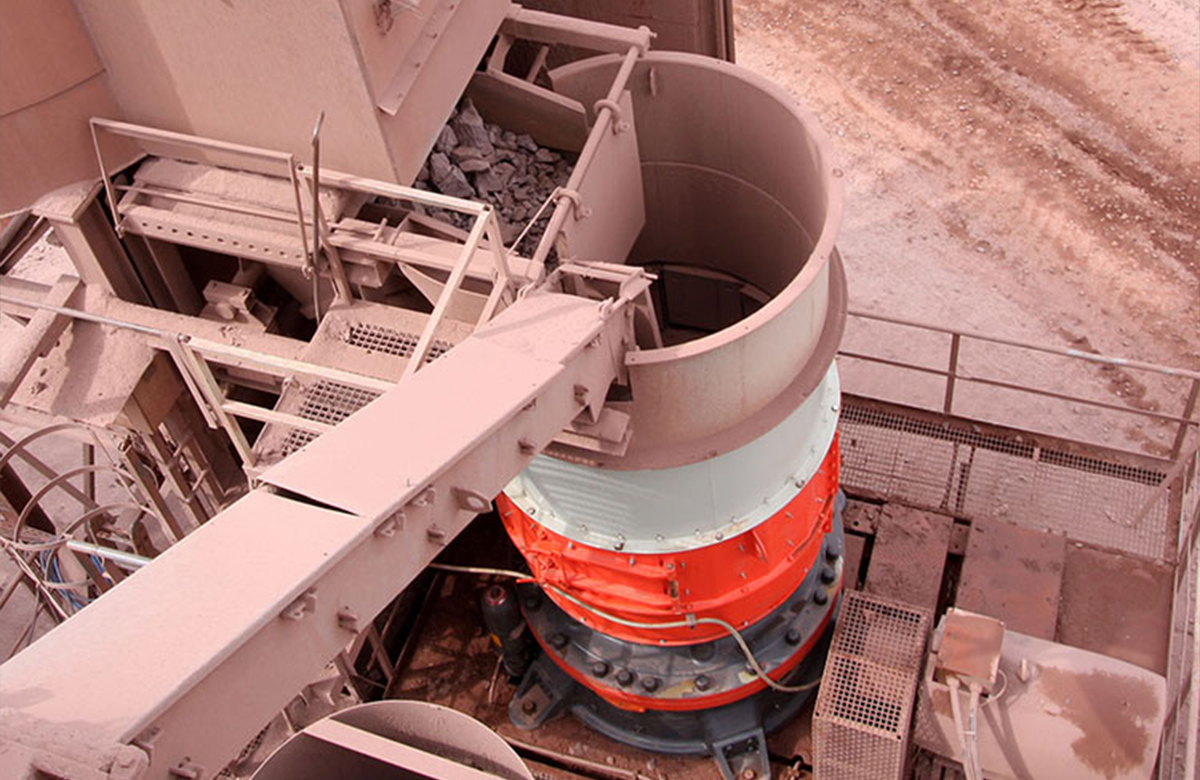
Une carrière de calcaire dans la province de Quang Ninh a enregistré une défaillance catastrophique de la bague après seulement 2 840 heures de fonctionnement - 68% en dessous de la durée de vie prévue de 10 000 heures. L'analyse métallurgique post-mortem a révélé deux défauts critiques : une ségrégation du plomb dépassant 3% d'écart sur la paroi de la douille (les permis ASTM B505 ≤1,5%), et un état de surface de Ra 3,2 μm qui empêchait la formation d'un coin hydrodynamique stable. La cause première est remontée jusqu'à une douille moulée en sable fournie par un vendeur non vérifié, ce qui a entraîné une perte de production de $22 000 au cours du remplacement d'urgence de 72 heures.
Cet incident souligne pourquoi les équipes chargées des achats doivent appliquer des spécifications strictes en matière de matériaux lorsqu'elles s'approvisionnent auprès de n'importe quel fournisseur. fournisseur de pièces détachées pour concasseurs à cône. Pour les bagues excentriques Metso HP400 fonctionnant sous des charges de compression de 400-480 MPa, la marge de déviation du matériau est nulle.
Coulée centrifuge et coulée au sable : Impact de la microstructure sur la performance des roulements
La fiabilité opérationnelle d'une bague en bronze dépend de la densité de sa structure granulaire. Alors que certains fournisseurs de pièces de concassage Bien qu'il soit possible d'offrir des composants coulés au sable à un coût inférieur de 30%, la porosité inhérente (volume de vide de 1%-3%) crée des micro-vides qui perturbent le film d'huile nécessaire à la lubrification des frontières pendant les séquences de démarrage. Lors de cycles thermiques entre 40°C (température ambiante) et 95°C (température de fonctionnement), ces vides se propagent en macro-fissures, accélérant la rupture par fatigue.
La coulée centrifuge élimine ce risque en soumettant le bronze fondu à des forces G de 60 à 80, forçant les impuretés et les bulles de gaz vers l'alésage intérieur (qui est usiné après la coulée). Il en résulte une structure granulaire dense et sans vide, capable de maintenir le jeu d'huile nominal critique de 0,80 mm spécifié dans les normes de tolérance ISO 286-2 H7/s6.
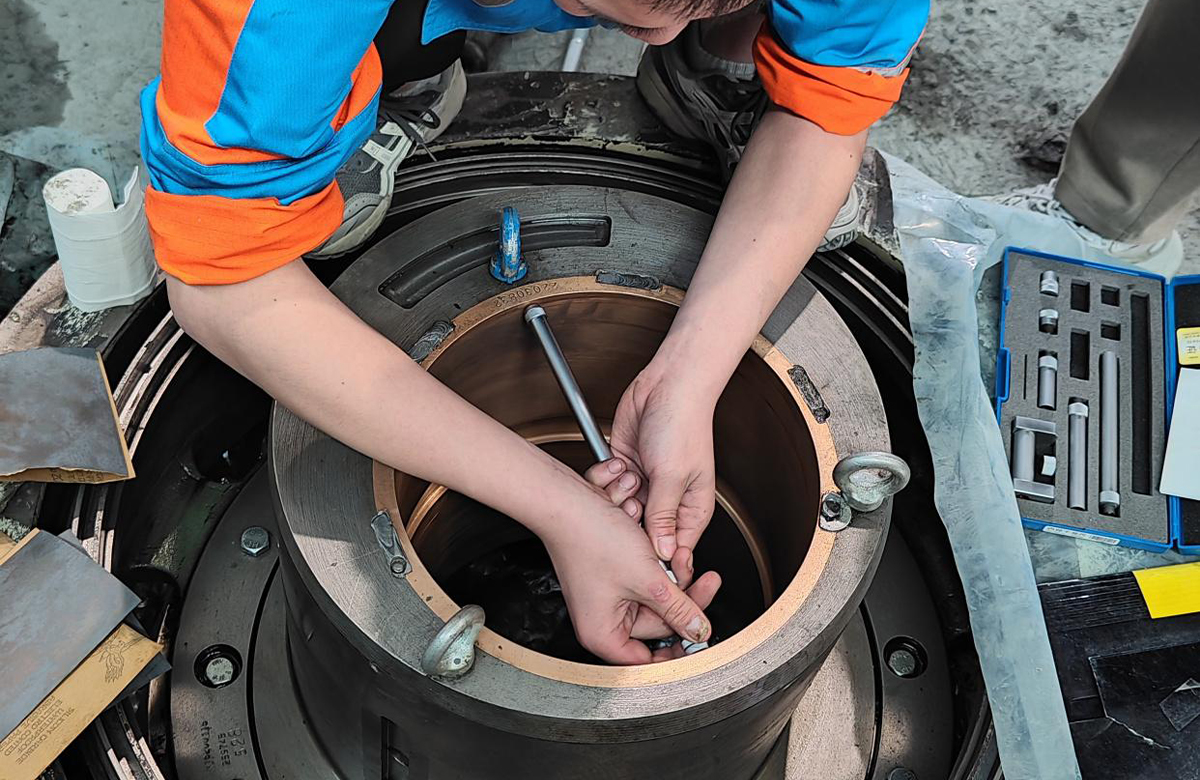
Comparaison des spécifications des matériaux : C93800 Bronze étain à haute teneur en plomb
Lors de l'audit pièces de broyeur hp fournisseursLes ingénieurs de maintenance doivent vérifier la conformité avec la norme ASTM B505 (UNS C93800) ou les normes ISO équivalentes. Le tableau suivant compare la supériorité technique des bagues coulées par centrifugation par rapport aux alternatives génériques coulées en sable.
| Paramètres | Spécification du moulage en sable | Spécification de la fonte centrifuge | Impact opérationnel sur le HP400 |
| Qualité des matériaux | Générique CuSn12 | UNS C93800 / SAE 67 | 13-16% La teneur en plomb permet une lubrification limite pendant les cycles de démarrage/arrêt lorsque le film hydrodynamique s'effondre. |
| Dureté Brinell | 70-85 HBW | 90-110 HBW | Résiste aux rayures dues aux particules de silicate <50μm incrustées dans l'huile de graissage contaminée par l'infiltration de poussière de carrière. |
| Résistance à la traction | 220 MPa | ≥300 MPa | Prévient la déformation plastique sous des forces d'écrasement de 3,5-4,5 kN/mm² à un CSS (Closed Side Setting) de 16mm. |
| Porosité | 1,5-3,0% volume de vide | <0,3% volume de vide | Élimine les points d'initiation des microfissures qui se propagent sous l'effet des cycles thermiques (40°C-95°C). |
| Tolérance d'usinage | ±0,10 mm | ±0,02 mm (Ra ≤0,8 μm) | Garantit un jeu d'huile radial constant de 0,75 à 0,95 mm pour éviter tout contact métal contre métal lors du fonctionnement avec étranglement. |
| Poids (HP400 Part #55208901) | 31-33 kg | 32 kg ±0,5 kg | La précision de la répartition des masses empêche tout déséquilibre excentrique (objectif : ≤0,05 mm de faux-rond à 400 tr/min). |
Procédure opérationnelle standard : Remplacement de la bague en bronze du HP400
Le protocole suivant est conforme aux bulletins de service des équipementiers, mais intègre des modifications validées sur le terrain afin d'éviter les erreurs d'installation les plus courantes. Cette procédure suppose que le contrôle des vibrations a détecté des lectures >1,5mm/s RMS ou des températures de retour d'huile supérieures à 60°C - deux indicateurs d'une défaillance imminente des bagues.
Phase 1 : Isolation sûre et extraction des composants
Étape 1 - Lockout/Tagout (LOTO) : Mettez hors tension le moteur principal 400V/690V et le groupe hydraulique. Vidanger l'huile d'engrenage ISO VG 320 du réservoir de lubrification. Vérifier que la pression de l'accumulateur est tombée à 0 bar avant de débrancher les conduites hydrauliques alimentant le système de dégagement de la fonte.
Étape 2 - Séquence de démontage : Déposez la trémie d'alimentation et le cadre supérieur à l'aide d'un pont roulant de 10 tonnes. Inspecter le revêtement de la douille pour vérifier la profondeur de l'usure - si les rayures dépassent 5 mm, prévoir un remplacement simultané pour éviter une défaillance prématurée de la nouvelle douille.
Étape 3 - Extraction des douilles : Appliquer un extracteur hydraulique à trois mâchoires sur la bague usée. Inspectez l'alésage de l'excentrique à la recherche de corrosion par frottement (usure par micro-vibration). Tout grippage d'une profondeur supérieure à 0,05 mm nécessite un rodage avec des pierres en carbure de silicium de grain 800 pour rétablir l'état de surface à Ra 1,6 μm avant l'installation d'une nouvelle douille.
Phase 2 : Installation de précision grâce à l'ajustement par interférence thermique
Fiable pièces de broyeur hp fournisseurs recommandent l'utilisation d'un raccord thermique pour éviter de raser le bronze lors de l'insertion, ce qui crée des débris qui contaminent le système de lubrification.
Étape 4 - Préparation thermique (contrôle de la température critique) :
- Chauffage excentrique : Préchauffer le boîtier excentrique à 60°C-80°C à l'aide de serpentins de chauffage par induction. Évitez les flammes nues, qui provoquent une dilatation et une déformation inégales.
- Refroidissement de la bague : Plonger la bague NewReg C93800 dans de la glace sèche (CO₂ solide à -78°C) ou de l'azote liquide. Cela crée un différentiel thermique d'environ 138°C.
Étape 5 - Calcul de l'ajustement des interférences : En utilisant le coefficient de dilatation thermique (CTE) du bronze (α ≈ 18,5 × 10-⁶/°C), la variation dimensionnelle est calculée comme suit :
ΔD = D × α × ΔT
Pour une douille HP400 avec un diamètre extérieur D = 450mm et ΔT = 138°C :
ΔD = 450 × 18,5 × 10-⁶ × 138 ≈ 1,15 mm de rétrécissement
Cela permet à la bague surfondue de tomber librement dans l'alésage chauffé de l'excentrique. Il est essentiel d'aligner les trous de lubrification à ±2 mm des galeries d'huile de l'excentrique - un désalignement affame le roulement, ce qui provoque un grippage dans les 4 heures de fonctionnement.
Étape 6 - Période de stabilisation : Laisser l'assemblage se normaliser à la température ambiante (25°C) pendant au moins 4 heures. L'ajustement serré final doit bloquer la douille en place avec une compression radiale d'environ 0,08-0,12 mm.
Phase 3 : Protocole de remontage et de mise en service
Étape 7 - Spécification du couple de serrage des fixations : Réinstallez le cadre supérieur. Serrez les boulons de classe 10.9 à 1 200 N-m à l'aide d'une clé hydraulique calibrée, en suivant une séquence en étoile. Une charge inégale sur les boulons entraîne un gauchissement du cadre, qui propage un désalignement de l'excentrique et une usure prématurée des bagues.
Étape 8 - Mise en service du système de lubrification : Remplissez le réservoir avec de l'huile ISO VG 320 fraîche contenant des additifs EP (extrême pression) (généralement du dialkyldithiophosphate de zinc 3-5%). Faire tourner la pompe à huile pendant 15 minutes pour purger les poches d'air. Vérifier que le débit est conforme à la spécification HP400 de 150-200 L/min à une pression de fonctionnement de 0,8-1,2 bar.
Étape 9 - Procédure de rodage :
- Course à vide (30 minutes) : Surveillez la température de retour de l'huile (objectif : <55°C) et les vibrations (objectif : ≤0,8mm/s). Toute lecture dépassant ces seuils indique un défaut d'alignement ou une contamination.
- Introduction de la charge graduelle : Alimenter le matériau à un niveau de cavité de 50% pendant 1 heure. Surveiller l'appel de courant du moteur - un pic >10% au-dessus de la ligne de base suggère une lubrification inadéquate ou un grippage de la bague. Ne pas passer à l'alimentation par étranglement (1 200 TPH à CSS 16 mm) avant d'avoir confirmé la stabilité des mesures thermiques et vibratoires.
Étape 10 - Documentation et suivi : Enregistrer les vibrations de base, la température de l'huile et la pression hydraulique dans le système de gestion de la maintenance. Programmer une analyse de suivi des vibrations toutes les 500 heures afin de détecter les premiers signes de dégradation.
Résultats après l'installation : Amélioration quantifiable des performances
Après l'installation d'un manchon centrifuge NewReg, la carrière a enregistré les gains de performance suivants :
- Réduction des vibrations : De 1,8 mm/s (seuil d'alarme) à 0,6 mm/s - une amélioration de 67% indiquant une formation correcte du film hydrodynamique.
- Stabilité thermique : La température de retour de l'huile s'est stabilisée à 52°C, éliminant ainsi les cycles thermiques qui accélèrent la fatigue des bagues.
- Récupération du débit : Le concasseur a retrouvé sa capacité nominale de 1 200 TPH en 48 heures, évitant ainsi une perte de production estimée à $16 000.
Approvisionnement stratégique : Qualification d'un fournisseur de pièces détachées de concasseur à cône
La distinction entre un vendeur transactionnel et un partenaire technique réside dans leur capacité à fournir une traçabilité métallurgique et une assistance sur le terrain. Lors de la validation d'un fournisseur de pièces détachées pour concasseurs à côneLes équipes chargées de la passation des marchés doivent appliquer les critères de présélection suivants :
- Certificats de matériaux : Exiger des rapports d'analyse spectrographique (OES ou XRF) confirmant la composition de l'alliage conformément à la norme ASTM B505. Vérifier l'homogénéité de la distribution du plomb (écart-type <1,5% sur la paroi de la douille).
- Vérification des dimensions : Demander des rapports CMM (machine à mesurer les coordonnées) confirmant la concentricité de l'alésage (<0,03 mm TIR) et l'état de surface (Ra ≤0,8 μm).
- Profondeur de l'inventaire : Pour les articles critiques tels que Metso HP400 Part #55208901, confirmez les niveaux de stock régionaux afin de garantir une livraison d'urgence en moins de 72 heures. Un fournisseur disposant de moins de 10 unités en stock ne peut pas prendre en charge les arrêts non planifiés.
- Capacité de service sur le terrain : Vérifier la disponibilité du personnel technique pour la supervision de l'installation sur place, en particulier pour les procédures d'ajustement thermique où le contrôle de la température à ±5°C est essentiel.
Partenariat technique : Au-delà de l'offre transactionnelle
L'approche de NewReg en matière de fourniture de pièces détachées démontre la valeur de la collaboration technique. Au-delà du stockage de composants équivalents à ceux des OEM, l'équipe technique de NewReg fournit.. :
- Soutien à l'analyse des défaillances : Inspection métallurgique des bagues défectueuses afin d'identifier les causes profondes (défaut de matériau, erreur d'installation ou contamination).
- Intégration de la maintenance prédictive : Protocoles de suivi des vibrations permettant de programmer les remplacements lors des arrêts planifiés, évitant ainsi les réparations d'urgence réactives.
- Recommandations spécifiques à l'application : Pour les carrières traitant des matériaux très abrasifs (teneur en silice >12%), NewReg spécifie des bagues avec une teneur en étain plus élevée (11-13%) afin d'améliorer la résistance à l'usure.
Consultation en ingénierie : Prochaines étapes
Si votre entreprise est confrontée à des défaillances récurrentes des bagues ou à des délais d'approvisionnement trop longs pour les produits génériques, vous pouvez vous adresser à la Commission européenne pour obtenir des informations complémentaires. fournisseurs de pièces de concassageun audit technique peut être justifié. Les questions clés du diagnostic sont les suivantes :
- Vos bagues répondent-elles au critère de durée de vie de 10 000 heures ?
- Disposez-vous de certificats de matériaux documentés confirmant la conformité à la norme ASTM B505 ?
- Votre fournisseur actuel est-il en mesure d'assurer une livraison d'urgence dans les 72 heures ?
Pour les exploitations utilisant des concasseurs Metso HP400, HP500 ou Sandvik CH440, le partenariat avec une entreprise qualifiée est essentiel. fournisseur de pièces détachées pour concasseurs à cône avec une expertise métallurgique éprouvée et un inventaire régional est essentiel pour maintenir des objectifs de temps de fonctionnement supérieurs à 92%.
Contactez l'équipe technique de NewReg pour une analyse des défaillances des bagues et une évaluation de la chaîne d'approvisionnement sans engagement. Demandez des certificats de matériaux et des rapports CMM pour les comparer à la documentation de votre fournisseur actuel.




 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish