
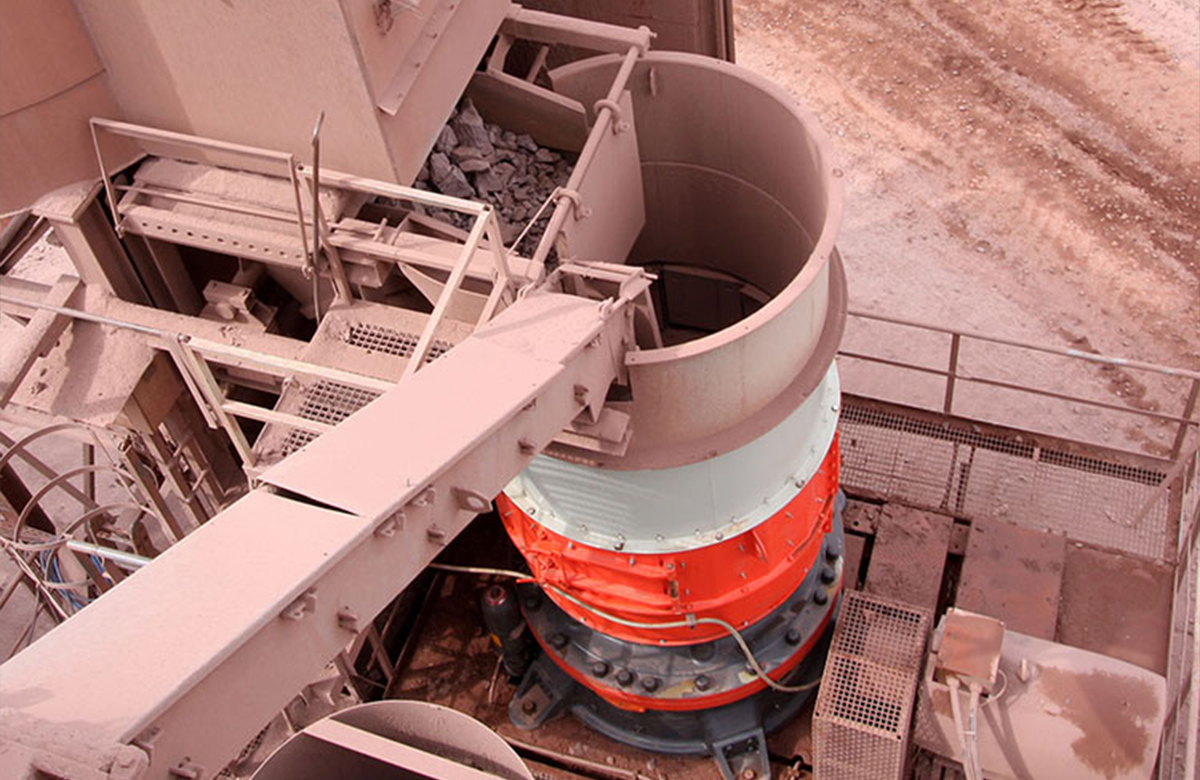
Uma pedreira de calcário na província de Quang Ninh registou uma falha catastrófica do casquilho após apenas 2.840 horas de funcionamento - 68% abaixo da vida útil prevista de 10.000 horas. A análise metalúrgica post-mortem revelou dois defeitos críticos: segregação de chumbo superior a 3% de variação ao longo da parede do casquilho (ASTM B505 permite ≤1,5%) e um acabamento de superfície de Ra 3,2 μm que impedia a formação de cunhas hidrodinâmicas estáveis. A causa raiz remontava a uma bucha fundida em areia fornecida por um fornecedor não verificado, resultando em $22.000 em perda de produção durante a substituição de emergência de 72 horas.
Este incidente sublinha a razão pela qual as equipas de compras devem aplicar especificações rigorosas aos materiais quando se abastecem em qualquer fornecedor de peças sobresselentes para trituradores de cone. Para os casquilhos excêntricos Metso HP400 que funcionam sob cargas de compressão de 400-480 MPa, a margem para o desvio do material é zero.
Fundição Centrífuga vs. Fundição em Areia: Impacto da microestrutura no desempenho do rolamento
A fiabilidade operacional de um casquilho de bronze depende da densidade da sua estrutura granular. Enquanto alguns fornecedores de peças para trituradores Para oferecer componentes fundidos em areia a um custo 30% mais baixo, a porosidade inerente (volume de vazios 1%-3%) cria micro-vazios que perturbam a película de óleo necessária para a lubrificação de limites durante as sequências de arranque. Sob ciclos térmicos entre 40°C (ambiente) e 95°C (temperatura de funcionamento), estes vazios propagam-se em macro-fissuras, acelerando a falha por fadiga.
A fundição centrífuga elimina este risco submetendo o bronze fundido a 60-80 forças G, forçando as impurezas e as bolhas de gás para o furo interior (que é maquinado após a fundição). O resultado é uma estrutura de grão denso e sem vazios, capaz de manter a folga de óleo nominal crítica de 0,80 mm especificada nas normas de tolerância ISO 286-2 H7/s6.
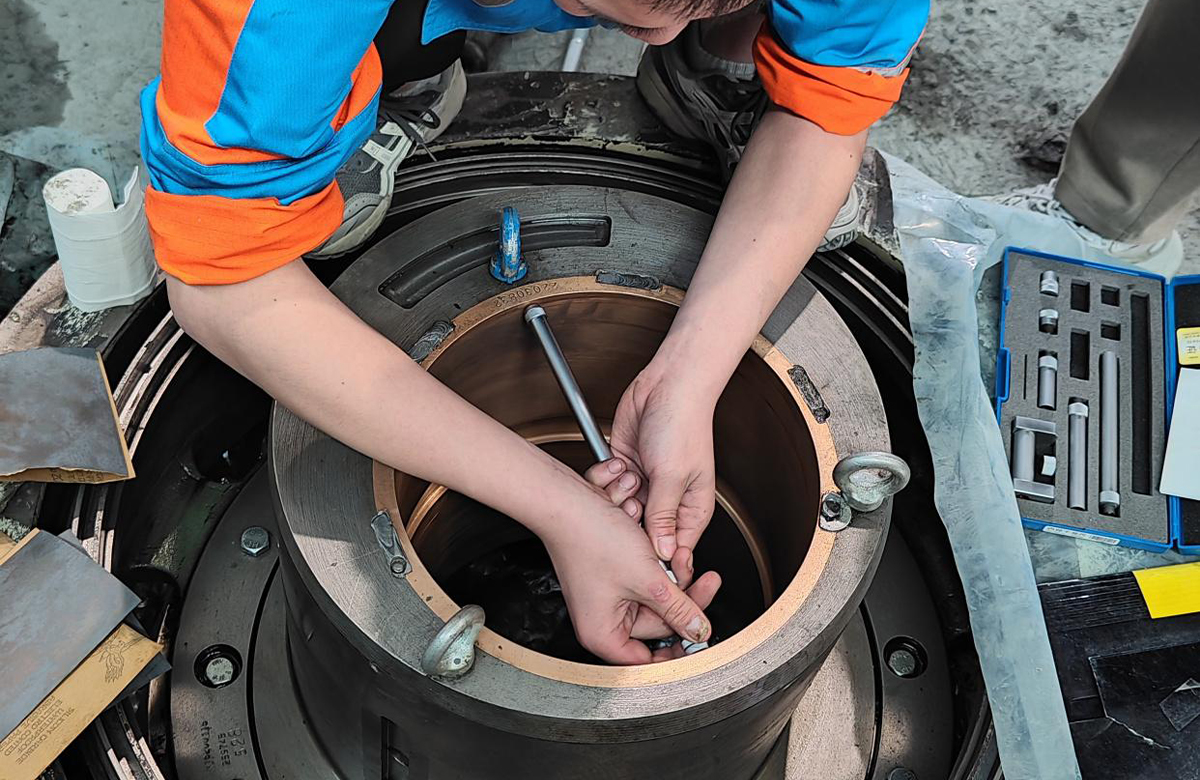
Comparação das especificações dos materiais: Bronze estanho com alto teor de chumbo C93800
Ao efetuar uma auditoria fornecedores de peças para trituradores hpOs engenheiros de manutenção devem verificar a conformidade com a norma ASTM B505 (UNS C93800) ou com as normas ISO equivalentes. A tabela seguinte compara a superioridade técnica dos casquilhos fundidos por centrifugação com as alternativas genéricas fundidas em areia.
| Parâmetro | Especificação de fundição em areia | Especificação de fundição centrífuga | Impacto operacional na HP400 |
| Grau do material | Genéricos CuSn12 | UNS C93800 / SAE 67 | 13-16% O teor de chumbo permite a lubrificação de limites durante os ciclos de arranque/desligamento quando a película hidrodinâmica colapsa. |
| Dureza Brinell | 70-85 HBW | 90-110 HBW | Resiste à marcação de partículas de silicato <50μm incrustadas em óleo lubrificante contaminado por infiltração de poeira de pedreira. |
| Resistência à tração | 220 MPa | ≥300 MPa | Evita a deformação plástica sob forças de esmagamento de 3,5-4,5 kN/mm² com CSS (Closed Side Setting) de 16 mm. |
| Porosidade | 1,5-3,0% volume de vazios | <0,3% volume vazio | Elimina os pontos de iniciação de microfissuras que se propagam durante o ciclo térmico (40°C-95°C). |
| Tolerância de maquinagem | ±0,10 mm | ±0,02 mm (Ra ≤0,8 μm) | Assegura uma folga de óleo radial consistente de 0,75-0,95 mm para evitar o contacto metal-metal durante o funcionamento com alimentação por estrangulamento. |
| Peso (HP400 Peça #55208901) | 31-33 kg | 32 kg ±0,5 kg | A distribuição precisa da massa evita o desequilíbrio excêntrico (objetivo: ≤0,05 mm de excentricidade a 400 RPM). |
Procedimento operacional padrão: Substituição do casquilho de bronze HP400
O protocolo a seguir está alinhado com os boletins de serviço do OEM, mas incorpora modificações validadas em campo para evitar erros comuns de instalação. Este procedimento assume que a monitorização da vibração detectou leituras >1,5mm/s RMS ou temperaturas de retorno do óleo superiores a 60°C - ambos indicadores de falha iminente do casquilho.
Fase 1: Isolamento seguro e extração de componentes
Etapa 1 - Bloqueio/etiquetagem (LOTO): Desenergizar o motor principal de 400V/690V e a unidade de potência hidráulica. Drenar o óleo de engrenagem ISO VG 320 do reservatório de lubrificação. Verificar se a pressão do acumulador é aliviada para 0 bar antes de desligar as linhas hidráulicas que alimentam o sistema de libertação do ferro de atrito.
Etapa 2 - Sequência de desmontagem: Retire a tremonha de alimentação e a estrutura superior utilizando uma ponte rolante de 10 toneladas. Inspeccione o revestimento do casquilho quanto à profundidade de desgaste - se a ranhura exceder 5 mm, programe a substituição simultânea para evitar a falha prematura do novo casquilho.
Etapa 3 - Extração do casquilho: Aplique um extrator hidráulico de três garras ao casquilho gasto. Inspeccione o furo excêntrico quanto a corrosão por atrito (desgaste por micro-vibração). Qualquer desgaste mais profundo do que 0,05 mm requer um polimento com pedras de carboneto de silício de grão 800 para restaurar o acabamento da superfície para Ra 1,6 μm antes da instalação do novo casquilho.
Fase 2: Instalação de precisão utilizando o ajuste por interferência térmica
Fiável fornecedores de peças para trituradores hp recomendam o encaixe térmico para evitar raspar o bronze durante a inserção, o que cria detritos que contaminam o sistema de lubrificação.
Etapa 4 - Preparação térmica (controlo da temperatura crítica):
- Aquecimento excêntrico: Pré-aqueça a caixa excêntrica a 60°C-80°C utilizando bobinas de aquecimento por indução. Evitar a chama aberta, que provoca uma expansão irregular e distorção.
- Arrefecimento do casquilho: Submergir o casquilho NewReg C93800 em gelo seco (CO₂ sólido a -78°C) ou azoto líquido. Isto cria um diferencial térmico de aproximadamente 138°C.
Passo 5 - Cálculo do ajuste da interferência: Utilizando o coeficiente de expansão térmica (CTE) para o bronze (α ≈ 18,5 × 10-⁶/°C), a alteração dimensional é calculada como:
ΔD = D × α × ΔT
Para um casquilho HP400 com diâmetro exterior D = 450mm e ΔT = 138°C:
ΔD = 450 × 18,5 × 10-⁶ × 138 ≈ Contração de 1,15 mm
Isto permite que o casquilho super-refrigerado caia livremente no furo excêntrico aquecido. Crucialmente, alinhe os orifícios de lubrificação a ±2mm das galerias de óleo do excêntrico - o desalinhamento faz com que o rolamento fique sem lubrificação, causando gripagem em 4 horas de funcionamento.
Etapa 6 - Período de estabilização: Deixar o conjunto normalizar à temperatura ambiente (25°C) durante um mínimo de 4 horas. O ajuste de interferência final deve bloquear o casquilho no lugar com uma compressão radial de aproximadamente 0,08-0,12 mm.
Fase 3: Protocolo de remontagem e colocação em funcionamento
Passo 7 - Especificação do binário de aperto dos parafusos: Reinstale a estrutura superior. Aperte os parafusos de grau 10.9 a 1.200 N-m utilizando uma chave hidráulica calibrada numa sequência de padrão em estrela. O carregamento irregular dos parafusos provoca o empeno da estrutura, o que propaga o desalinhamento excêntrico e o desgaste prematuro dos casquilhos.
Etapa 8 - Colocação em funcionamento do sistema de lubrificação: Reencher o reservatório com óleo fresco ISO VG 320 contendo aditivos EP (Extrema Pressão) (normalmente 3-5% dialquilditiofosfato de zinco). Acionar a bomba de lubrificação durante 15 minutos para purgar as bolsas de ar. Verificar se o caudal cumpre a especificação HP400 de 150-200 L/min à pressão de funcionamento de 0,8-1,2 bar.
Etapa 9 - Procedimento de amaciamento:
- Corrida sem carga (30 minutos): Monitorizar a temperatura de retorno do óleo (objetivo: <55°C) e a vibração (objetivo: ≤0,8 mm/s). Qualquer leitura que exceda estes limiares indica desalinhamento ou contaminação.
- Introdução à carga gradual: Alimentar o material ao nível da cavidade 50% durante 1 hora. Monitorizar o consumo de corrente do motor - um pico >10% acima da linha de base sugere uma lubrificação inadequada ou a ligação do casquilho. Aumentar para a condição de alimentação por estrangulamento (1.200 TPH a CSS 16mm) apenas depois de confirmar métricas térmicas e de vibração estáveis.
Etapa 10 - Documentação e tendências: Registar a vibração de base, a temperatura do óleo e a pressão hidráulica no sistema de gestão da manutenção. Programar análises de vibração de acompanhamento em intervalos de 500 horas para detetar padrões de degradação precoce.
Resultados pós-instalação: Melhoria quantificável do desempenho
Após a instalação de um casquilho de fundição centrífuga NewReg, a pedreira documentou os seguintes ganhos de desempenho:
- Redução da vibração: De 1,8 mm/s (limiar de alarme) para 0,6 mm/s - uma melhoria de 67% que indica uma formação correta da película hidrodinâmica.
- Estabilidade térmica: A temperatura de retorno do óleo estabilizou a 52°C, eliminando o ciclo térmico que acelera a fadiga dos casquilhos.
- Recuperação do rendimento: O triturador voltou à capacidade nominal de 1.200 TPH em 48 horas, evitando uma perda de produção estimada em $16.000.
Fornecimento estratégico: Qualificação de um fornecedor de peças sobressalentes para trituradores de cone
A distinção entre um fornecedor transacional e um parceiro técnico reside na sua capacidade de fornecer rastreabilidade metalúrgica e apoio no terreno. Ao validar um fornecedor de peças sobresselentes para trituradores de coneAs equipas de contratação pública devem aplicar os seguintes critérios de pré-qualificação:
- Certificados de materiais: Exigir relatórios de análise espectrográfica (OES ou XRF) que confirmem a composição da liga de acordo com a norma ASTM B505. Verificar a homogeneidade da distribuição do chumbo (desvio padrão <1,5% ao longo da parede do casquilho).
- Verificação dimensional: Solicitar relatórios da CMM (máquina de medição por coordenadas) que confirmem a concentricidade do furo (<0,03 mm TIR) e o acabamento da superfície (Ra ≤0,8 μm).
- Profundidade do inventário: Para itens críticos como Metso HP400 Peça #55208901, confirme os níveis de estoque regional para garantir uma entrega de emergência em menos de 72 horas. Um fornecedor com menos de 10 unidades em estoque não pode suportar paradas não planejadas.
- Capacidade de serviço no terreno: Verificar a disponibilidade de pessoal técnico para a supervisão da instalação no local, em especial para os procedimentos de montagem térmica em que o controlo da temperatura de ±5°C é fundamental.
Parceria técnica: Para além do fornecimento transacional
A abordagem da NewReg ao fornecimento de peças para o mercado pós-venda demonstra o valor da colaboração entre engenheiros. Para além de armazenar componentes equivalentes aos OEM, a sua equipa técnica fornece:
- Apoio à análise de falhas: Inspeção metalúrgica dos casquilhos avariados para identificar as causas de raiz (defeito de material, erro de instalação ou contaminação).
- Integração da manutenção preditiva: Protocolos de tendências de vibração para programar substituições durante as paragens planeadas, evitando reparações de emergência reactivas.
- Recomendações específicas da aplicação: Para as pedreiras que processam materiais altamente abrasivos (>12% de teor de sílica), a NewReg especifica casquilhos com maior teor de estanho (11-13%) para melhorar a resistência ao desgaste.
Consulta de engenharia: Próximas etapas
Se a sua empresa tem tido falhas recorrentes de casquilhos ou se debate com prazos de entrega prolongados de produtos genéricos, a fornecedores de peças para trituradoresSe o sistema não for adequado, pode ser necessário efetuar uma auditoria técnica. As principais questões de diagnóstico incluem:
- Os seus casquilhos estão a cumprir a referência de vida útil de 10.000 horas?
- Dispõe de certificados de materiais documentados que confirmam a conformidade com a norma ASTM B505?
- O seu fornecedor atual tem capacidade para efetuar entregas de emergência no prazo de 72 horas?
Para as operações que utilizam trituradores Metso HP400, HP500 ou Sandvik CH440, a parceria com um consultor qualificado é fundamental. fornecedor de peças sobresselentes para trituradores de cone com experiência metalúrgica comprovada e inventário regional é essencial para manter os objectivos de tempo de funcionamento acima de 92%.
Contacte a equipa técnica da NewReg para uma análise de falhas de casquilhos sem compromisso e uma avaliação da cadeia de fornecimento. Solicite certificados de materiais e relatórios CMM para comparação com a documentação do seu fornecedor atual.




 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish