
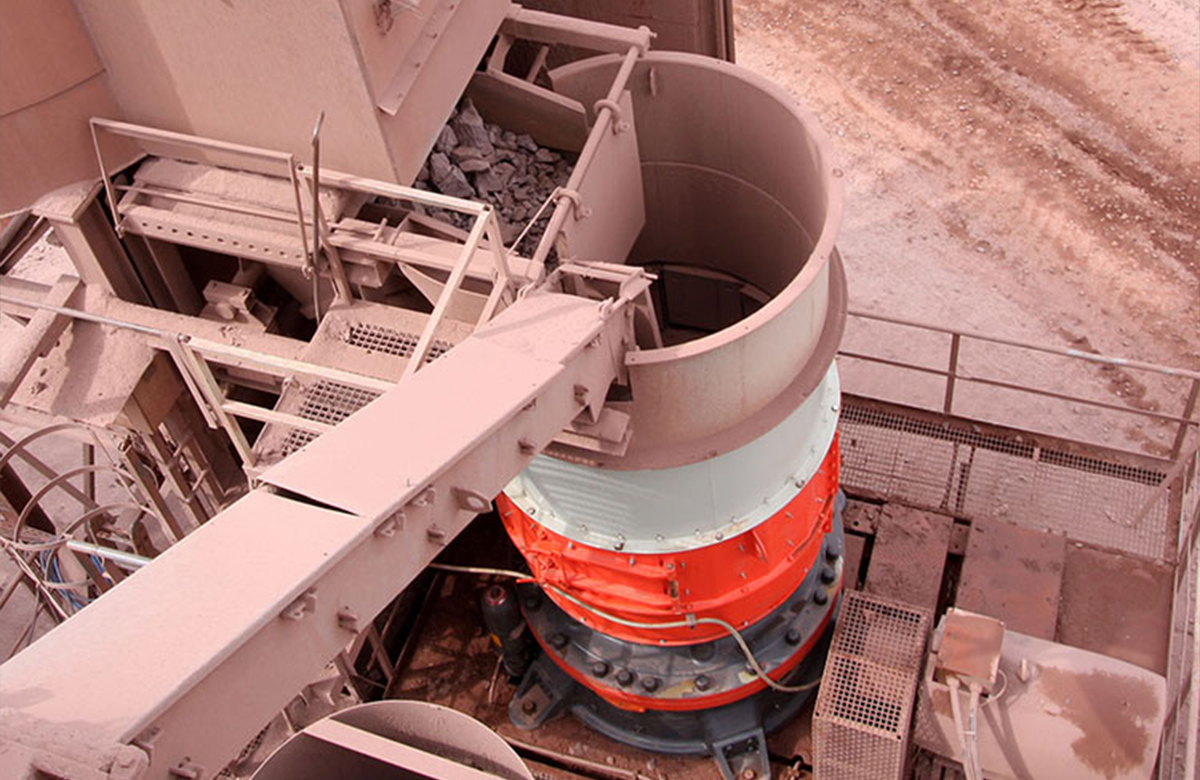
В известняковом карьере в провинции Куангнинь произошел катастрофический отказ втулки после всего 2840 часов работы - на 68% меньше ожидаемого срока службы в 10 000 часов. Посмертный металлургический анализ выявил два критических дефекта: сегрегацию свинца, превышающую 3% по стенке втулки (ASTM B505 допускает ≤1,5%), и шероховатость поверхности Ra 3,2 мкм, которая препятствовала стабильному гидродинамическому клинообразованию. Первопричиной стала втулка, отлитая из песка, поставленная непроверенным поставщиком, что привело к потере $22 000 единиц продукции во время 72-часовой аварийной замены.
Этот инцидент наглядно показывает, почему команды, занимающиеся закупками, должны строго следить за соблюдением спецификаций на материалы при их закупке у любого производителя. поставщик запасных частей для конусной дробилки. Для эксцентриковых втулок Metso HP400, работающих при сжимающих нагрузках 400-480 МПа, запас по отклонению материала равен нулю.
Центробежное литье по сравнению с литьем в песок: Влияние микроструктуры на характеристики подшипника
Эксплуатационная надежность бронзовой втулки зависит от плотности ее зернистой структуры. Хотя некоторые поставщики деталей дробилки При изготовлении компонентов из песчаного литья по более низкой цене (30%) присущая им пористость (объем пустот 1%-3%) создает микропустоты, которые нарушают масляную пленку, необходимую для граничной смазки во время пусковых операций. При термоциклировании в диапазоне от 40°C (окружающая среда) до 95°C (рабочая температура) эти пустоты превращаются в макротрещины, ускоряя усталостное разрушение.
Центробежное литье устраняет этот риск, подвергая расплавленную бронзу воздействию силы 60-80 G, заставляя примеси и пузырьки газа двигаться к внутреннему отверстию (которое обрабатывается после литья). В результате получается плотная зернистая структура без пустот, способная поддерживать критический номинальный масляный зазор 0,80 мм, указанный в стандартах допуска ISO 286-2 H7/s6.
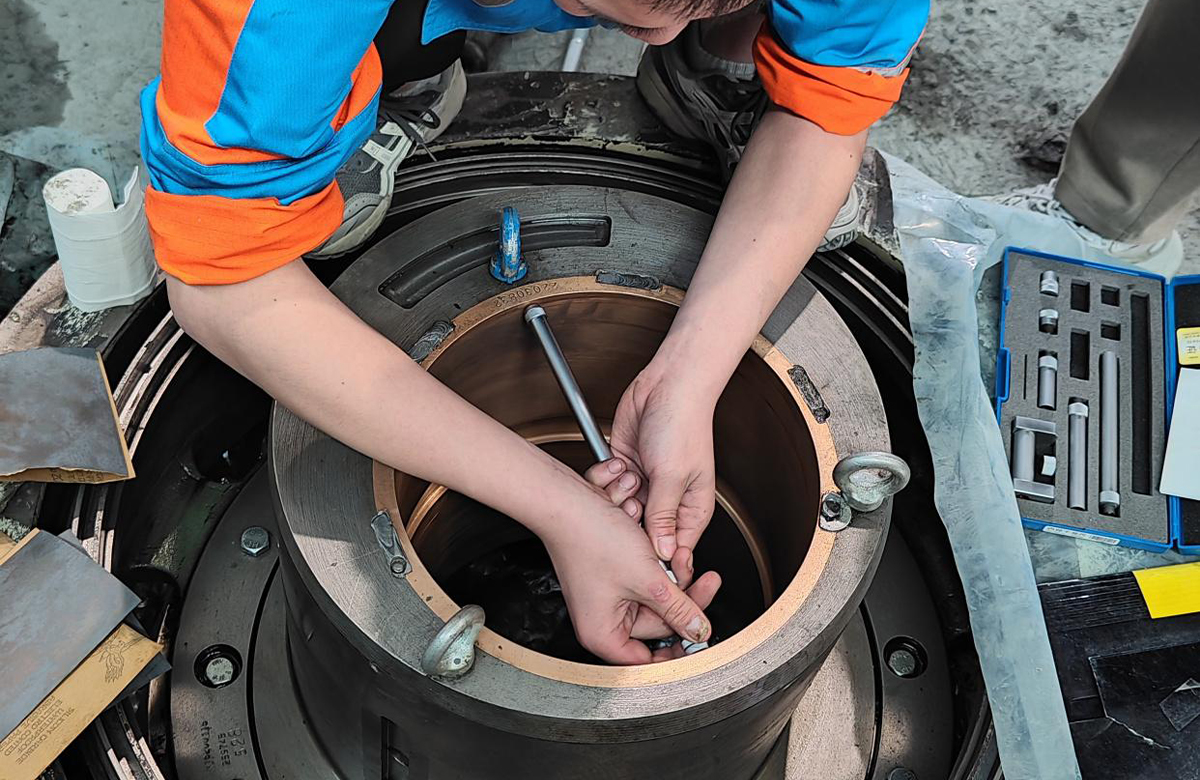
Сравнение спецификаций материалов: C93800 Оловянная бронза с высоким содержанием свинца
При проведении аудита поставщики запчастей для дробилок hpИнженеры по техническому обслуживанию должны проверить соответствие стандарту ASTM B505 (UNS C93800) или эквивалентным стандартам ISO. В следующей таблице сравнивается техническое превосходство центробежно-литых втулок над аналогичными втулками, отлитыми из песка.
| Параметр | Технические характеристики песчаного литья | Технические характеристики центробежного литья | Эксплуатационное воздействие на HP400 |
| Класс материала | Общий CuSn12 | UNS C93800 / SAE 67 | 13-16% Содержание свинца обеспечивает граничную смазку во время циклов пуска/остановки, когда гидродинамическая пленка разрушается. |
| Твердость по Бринеллю | 70-85 HBW | 90-110 HBW | Противостоит образованию задиров от силикатных частиц размером <50 мкм, попавших в смазочное масло, загрязненное карьерной пылью. |
| Прочность на разрыв | 220 МПа | ≥300 МПа | Предотвращает пластическую деформацию при усилиях раздавливания 3,5-4,5 кН/мм² при CSS (закрытой боковой установке) 16 мм. |
| Пористость | 1,5-3,0% объем пустоты | <0,3% объем пустоты | Устраняет очаги возникновения микротрещин, которые распространяются при термоциклировании (40-95°C). |
| Допуск на обработку | ±0,10 мм | ±0,02 мм (Ra ≤0,8 мкм) | Обеспечивает постоянный радиальный масляный зазор 0,75-0,95 мм для предотвращения контакта металла с металлом при работе дроссельной заслонки. |
| Вес (HP400 Part #55208901) | 31-33 кг | 32 кг ±0,5 кг | Точное распределение массы предотвращает эксцентрический дисбаланс (цель: ≤0,05 мм биения при 400 об/мин). |
Стандартная операционная процедура: Замена бронзовой втулки HP400
Приведенный ниже протокол соответствует сервисным бюллетеням OEM, но включает в себя проверенные на практике модификации для предотвращения распространенных ошибок при установке. Эта процедура предполагает, что мониторинг вибрации обнаружил показания >1,5 мм/с RMS или температура возврата масла превышает 60°C - оба показателя указывают на неизбежное разрушение втулки.
Этап 1: Безопасная изоляция и извлечение компонентов
Шаг 1 - Блокировка/Тагаут (LOTO): Обесточьте главный двигатель 400В/690В и гидравлическую станцию. Слейте трансмиссионное масло ISO VG 320 из смазочного резервуара. Убедитесь, что давление в гидроаккумуляторе сброшено до 0 бар, прежде чем отсоединять гидравлические линии, питающие систему разблокировки трампового железа.
Шаг 2 - Последовательность разборки: Снимите загрузочный бункер и верхнюю раму с помощью 10-тонного мостового крана. Осмотрите вкладыш гнезда на предмет глубины износа - если задиры превышают 5 мм, запланируйте одновременную замену, чтобы избежать преждевременного выхода из строя новой втулки.
Шаг 3 - извлечение втулки: Примените трехчелюстной гидравлический съемник к изношенной втулке. Осмотрите отверстие эксцентрика на предмет фреттинг-коррозии (микровибрационный износ). Любой заусенец глубиной более 0,05 мм требует хонингования брусками из карбида кремния зернистостью 800 для восстановления шероховатости поверхности до Ra 1,6 мкм перед установкой новой втулки.
Этап 2: Точная установка с помощью термоинтерференционной подгонки
Надежный поставщики запчастей для дробилок hp Рекомендуется использовать термический фитинг, чтобы избежать бритья бронзы при вставке, которое приводит к образованию мусора, загрязняющего систему смазки.
Шаг 4 - термическая подготовка (контроль критической температуры):
- Эксцентрическое отопление: Разогрейте корпус эксцентрика до 60°C-80°C с помощью катушек индукционного нагрева. Избегайте открытого огня, который вызывает неравномерное расширение и деформацию.
- Охлаждение втулки: Погрузите втулку NewReg C93800 в сухой лед (твердый CO₂ при температуре -78°C) или жидкий азот. Это создает тепловой перепад примерно 138°C.
Шаг 5 - Расчет интерференционной подгонки: Используя коэффициент теплового расширения (CTE) для бронзы (α ≈ 18,5 × 10-⁶/°C), изменение размеров рассчитывается как:
ΔD = D × α × ΔT
Для втулки HP400 с наружным диаметром D = 450 мм и ΔT = 138°C:
ΔD = 450 × 18,5 × 10-⁶ × 138 ≈ Усадка 1,15 мм
Это позволяет переохлажденной втулке свободно опускаться в нагретое отверстие эксцентрика. Очень важно выровнять смазочные отверстия в пределах ±2 мм от масляных галерей эксцентрика - смещение приводит к голоданию подшипника, что вызывает заклинивание в течение 4 часов работы.
Шаг 6 - Период стабилизации: Дайте сборке нормализоваться до температуры окружающей среды (25°C) в течение минимум 4 часов. Окончательная интерференционная посадка должна фиксировать втулку на месте с радиальным сжатием примерно 0,08-0,12 мм.
Этап 3: Протокол сборки и ввода в эксплуатацию
Шаг 7 - Спецификация момента затяжки крепежа: Установите на место верхнюю раму. Затяните болты класса 10.9 с моментом 1 200 Н-м с помощью калиброванного гидравлического ключа в последовательности "звезда". Неравномерная нагрузка на болты вызывает перекос рамы, что приводит к смещению эксцентрика и преждевременному износу втулок.
Шаг 8 - Ввод в эксплуатацию системы смазки: Залейте в резервуар свежее масло ISO VG 320, содержащее присадки EP (Extreme Pressure) (обычно 3-5% диалкилдитиофосфат цинка). Включите смазочный насос на 15 минут, чтобы удалить воздушные карманы. Убедитесь, что расход соответствует спецификации HP400 - 150-200 л/мин при рабочем давлении 0,8-1,2 бар.
Шаг 9 - Процедура обкатки:
- Бег без нагрузки (30 минут): Контролируйте температуру возврата масла (цель: <55°C) и вибрацию (цель: ≤0,8 мм/с). Любое показание, превышающее эти пороговые значения, указывает на несоосность или загрязнение.
- Постепенное введение нагрузки: Подавайте материал при уровне полости 50% в течение 1 часа. Контролируйте потребление тока двигателем - скачок >10% выше базового уровня свидетельствует о недостаточной смазке или заклинивании втулки. Переходите на режим дроссельной подачи (1 200 TPH при CSS 16 мм) только после подтверждения стабильных тепловых и вибрационных показателей.
Этап 10 - Документация и трендинг: Зафиксируйте базовые показатели вибрации, температуры масла и гидравлического давления в системе управления техническим обслуживанием. Запланируйте последующий анализ вибрации с интервалом 500 часов, чтобы выявить ранние признаки деградации.
Результаты после установки: Количественное улучшение производительности
После установки втулки NewReg центробежного литья карьер зафиксировал следующие улучшения производительности:
- Уменьшение вибрации: С 1,8 мм/с (порог тревоги) до 0,6 мм/с - улучшение на 67%, указывающее на правильное формирование гидродинамической пленки.
- Термическая стабильность: Температура возврата масла стабилизировалась на уровне 52°C, что позволило избежать термоциклирования, ускоряющего усталость втулки.
- Восстановление пропускной способности: Дробилка вышла на номинальную производительность 1 200 TPH в течение 48 часов, что позволило избежать потерь производства на сумму $16 000.
Стратегический сорсинг: Квалификация поставщика запасных частей для конусной дробилки
Различие между операционным поставщиком и техническим партнером заключается в их способности обеспечить металлургическую прослеживаемость и поддержку на местах. При проверке поставщик запасных частей для конусной дробилкиГруппы, занимающиеся закупками, должны соблюдать следующие критерии предквалификации:
- Сертификаты на материалы: Потребуйте отчеты о спектрографическом анализе (OES или XRF), подтверждающие состав сплава в соответствии с ASTM B505. Убедитесь в однородности распределения свинца (стандартное отклонение <1,5% по стенке втулки).
- Проверка размеров: Запросите отчеты КИМ (координатно-измерительной машины), подтверждающие концентричность отверстия (<0,03 мм TIR) и чистоту поверхности (Ra ≤0,8 мкм).
- Инвентарная глубина: Для таких критически важных позиций, как Metso HP400 Part #55208901, подтвердите региональный уровень запасов, чтобы гарантировать <72-часовую экстренную поставку. Поставщик, имеющий на складе <10 единиц, не сможет поддержать незапланированные остановки.
- Возможности выездного обслуживания: Убедитесь в наличии технического персонала для наблюдения за установкой на месте, особенно при термофитинге, когда контроль температуры ±5°C является критическим.
Техническое партнерство: Выход за рамки транзакционных поставок
Подход компании NewReg к поставке запчастей на вторичный рынок демонстрирует ценность сотрудничества инженеров. Помимо складирования компонентов, эквивалентных OEM, их техническая команда обеспечивает:
- Поддержка анализа отказов: Металлургический контроль вышедших из строя втулок для выявления основных причин (дефект материала, ошибка установки или загрязнение).
- Интеграция предиктивного обслуживания: Протоколы отслеживания вибрации позволяют планировать замену оборудования во время плановых остановок, избегая реактивных аварийных ремонтов.
- Рекомендации по применению: Для карьеров, обрабатывающих высокоабразивные материалы (содержание кремния >12%), компания NewReg указывает втулки с повышенным содержанием олова (11-13%) для повышения износостойкости.
Консультация инженера: Следующие шаги
Если ваше предприятие сталкивается с постоянными отказами втулок или сталкивается с длительными сроками поставки нестандартных изделий поставщики деталей дробилкиВ этом случае может потребоваться проведение технического аудита. Ключевые диагностические вопросы включают:
- Соответствуют ли ваши втулки критерию срока службы 10 000 часов?
- Есть ли у вас документальные сертификаты на материалы, подтверждающие соответствие стандарту ASTM B505?
- Способен ли ваш нынешний поставщик обеспечить экстренную доставку в течение 72 часов?
Для предприятий, использующих дробилки Metso HP400, HP500 или Sandvik CH440, партнерство с квалифицированным поставщик запасных частей для конусной дробилки с проверенным опытом в области металлургии и региональными запасами, что очень важно для поддержания показателей безотказной работы на уровне выше 92%.
Свяжитесь с технической командой NewReg для проведения анализа отказов втулок и оценки цепочки поставок без предварительной оплаты. Запросите сертификаты на материалы и отчеты КИМ для сравнения с документацией вашего текущего поставщика.




 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish