
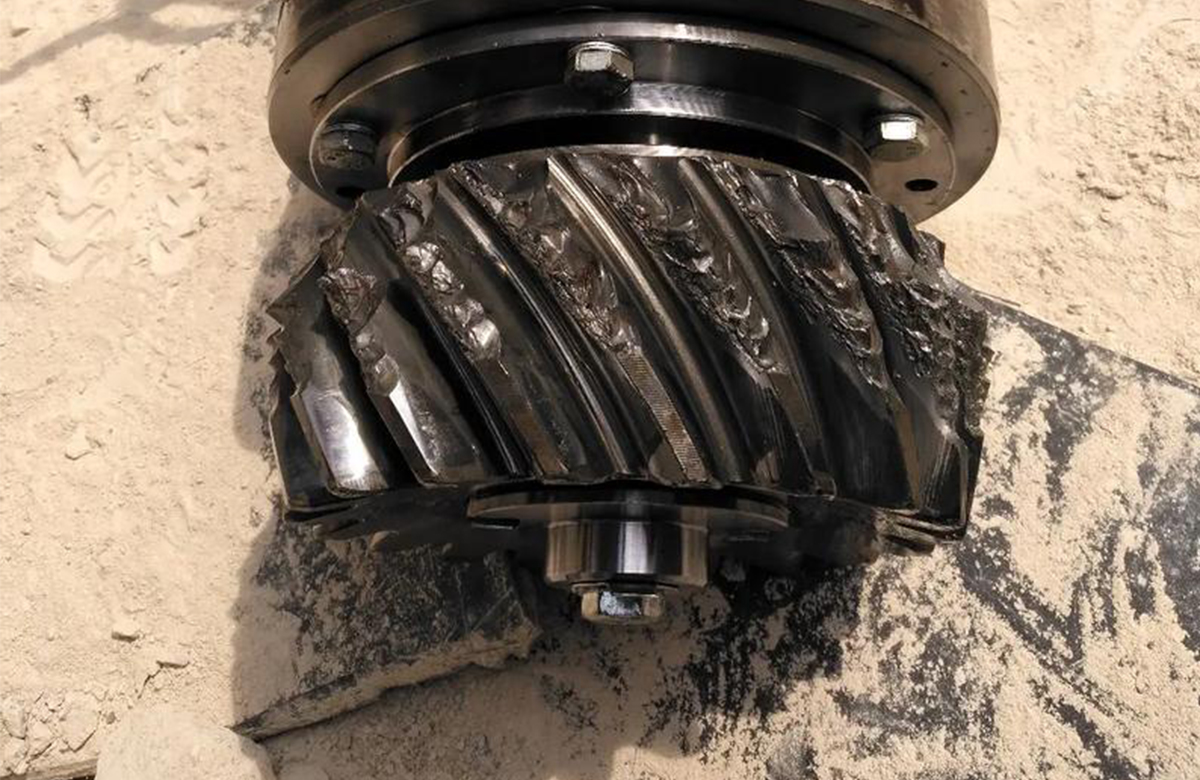
Fallo del engranaje de piñón FLSmidth: Fractura Inducida por Ataque y Protocolo de Sustitución
Fractura dental inducida por convulsiones en un Engranaje de piñón FLSmidth suele originarse por la rotura catastrófica de la película hidrodinámica de aceite, lo que da lugar a condiciones inmediatas de lubricación límite. En un reciente incidente de campo con una trituradora de cono de gran capacidad (450-600 kW), el piñón alcanzó una inestabilidad térmica crítica, lo que provocó la deformación plástica de los perfiles de los engranajes y picos de temperatura localizados superiores a 250 °C. Esta excursión térmica provocó macropicaduras y "desgarros metálicos" en los flancos de carga. Esta excursión térmica provocó macropicaduras y "desgarros metálicos" en los flancos de carga, por lo que fue necesaria una parada de emergencia.
1. Causa principal: Lubricación de los límites y cinemática de la malla
Inspección posterior al fallo del pieza de la trituradora de cono reveló que la geometría de la malla del engranaje fallaba debido a una caída de presión del sistema de lubricación por debajo de 1,5 bar. Sin el espesor requerido de la película de aceite ISO VG 150-320, la mecánica de contacto pasó de la separación de la película de fluido al contacto directo de las asperidades. La tensión de contacto hertziana resultante superó el límite elástico de 1500 MPa de la capa carburada, provocando la propagación de grietas subsuperficiales hasta fracturas completas del diente.
| Parámetro operativo | Línea de base (equipo sano) | Valor de fallo observado | Implicación mecánica |
|---|---|---|---|
| Velocidad de vibración radial | ≤ 4,5 mm/s | > 12,5 mm/s | Excentricidad severa y desalineación de la malla del engranaje. |
| Aumento de la temperatura del aceite lubricante | ΔT < 15°C | ΔT > 35°C | Excesivo calor por fricción de los dientes. |
| Juego del engranaje | 0,12 - 0,18 mm | Variable / Distorsionado | Pérdida de la integridad del perfil involuto. |
2. Especificación del material: 18CrNiMo7-6 Normas de forja
Para garantizar la integridad estructural en condiciones de carga pesada, la sustitución de NewReg Piñón se adhiere a la 18CrNiMo7-6 (DIN 1.6587) aleación de acero estándar. A diferencia de las alternativas de fundición inferiores de Proveedores de piezas FLSmidthEstos engranajes se someten a un tratamiento térmico multietapa para alcanzar una profundidad de cementación en caja (CHD) de 1,8 mm a 2,2 mm.
- Dureza de la superficie: 58-62 HRC en los flancos de los dientes para resistencia al desgaste abrasivo.
- Núcleo Toughness: 30-35 HRC para absorber cargas de choque de alta frecuencia.
- Acabado superficial: Rectificado a Ra ≤ 0,8 μm para optimizar la formación de la película EHL (Elasto-Hydrodynamic Lubrication).
- Clase de precisión: AGMA Clase 12 (ISO 1328 Grado 6) para minimizar los errores de transmisión dinámica.
3. Instalación de precisión: Verificación del patrón de contacto
Sustitución de repuesto de trituradora de cono piñones requiere una alineación milimétrica. Para este conjunto FLSmidth, la holgura lateral objetivo se fijó en 0,12-0,18 mm, verificada mediante el método del hilo de plomo. Las normas técnicas de NewReg exigen la siguiente cobertura antes de la puesta en servicio a plena carga:
- Altura efectiva de los dientes: ≥ Cobertura 40%.
- Longitud efectiva de los dientes: ≥ Cobertura 70%.
- Alineación del orificio: Comprobado con láser para garantizar una desviación < 0,05 mm/m.
4. Gestión estratégica de repuestos
Para evitar futuras averías, la planta ha adoptado una estrategia proactiva. Esto incluye sensores en línea del estado del aceite que activan alarmas cuando las partículas metálicas de desgaste superan los niveles de la norma ISO 4406 18/16/13. Mediante la colaboración con Proveedores de piezas FLSmidth Como NewReg, la mina mantiene ahora un stock estratégico de seguridad, lo que reduce los plazos de entrega de 12 semanas a 48 horas.
Asesoramiento técnico: Si detecta un golpeteo metálico repentino o niveles de ruido superiores a 100 dB cerca del contraeje, es necesaria una parada de emergencia. Póngase en contacto con nuestros ingenieros de aplicaciones para una auditoría detallada de la alineación de la malla del engranaje.




 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish