

Un transatlántico cambiado a los 87 días en lugar de a los 120 - y la tasa de endurecimiento del trabajo que explica la diferencia
La llamada procedía de una mina de cobre de Australia Occidental. Su giratoria principal, una Fuller 60-89 que trabaja a 3.200 toneladas por hora con mineral de pórfido de cobre UCS de 45 MPa, había perdido su revestimiento cóncavo a los 87 días de funcionamiento, 33 días por debajo del objetivo de la campaña. El contenido de Mn de la camisa averiada era de 17,8%, justo dentro de la especificación Mn18. El análisis químico estaba limpio. Pero cuando examinamos la sección transversal con microscopio óptico, la respuesta saltó a la vista: la matriz austenítica apenas se había endurecido por deformación más allá de 280 HBW en la superficie de desgaste. Un revestimiento de Mn18Cr2 que respondiera adecuadamente en esas condiciones de impacto debería haber alcanzado 420-450 HBW en las primeras 200 horas de funcionamiento. La mina había estado comprando acero al manganeso. No habían comprado el acero al manganeso adecuado, y nadie les había explicado la diferencia.
Para las grandes explotaciones a cielo abierto que trabajan con trituradoras giratorias primarias las 24 horas del día, las piezas de repuesto de las trituradoras giratorias representan una de las variables de coste más importantes del circuito de trituración. Sólo el juego de camisas de una trituradora giratoria 60-89 ó 60-110 pesa entre 18.000 y 28.000 kg. La grúa, el personal y la pérdida de producción durante un cambio suelen costar más que las propias piezas. Acertar en la selección de materiales y la estrategia de mantenimiento no es una mejora incremental, sino una ventaja operativa estructural.
Primera parte: Revestimientos de acero al manganeso - Comprender el equilibrio dinámico
El índice de endurecimiento, y no el contenido de manganeso, determina la vida útil de la campaña
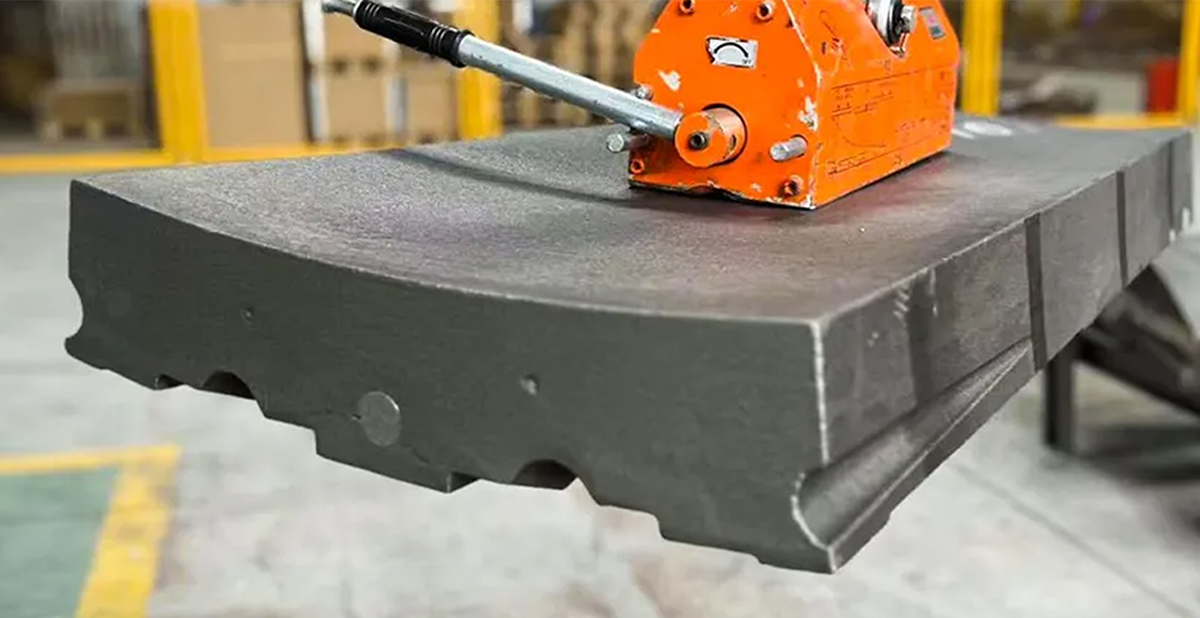
El acero al manganeso Hadfield -la familia de aleaciones utilizada en los revestimientos de las piezas de repuesto de las trituradoras giratorias desde la década de 1880- obtiene su resistencia al desgaste no de la dureza inherente, sino de una transformación dinámica que se produce bajo la carga de impacto. La estructura cúbica austenítica centrada en la cara se transforma progresivamente en martensita bajo impactos repetidos, elevando la dureza superficial desde un valor de fundición de 180-220 HBW a un valor de servicio de 400-550 HBW en la cara de desgaste, mientras que el cuerpo de la camisa sigue siendo duro y dúctil para resistir el agrietamiento.
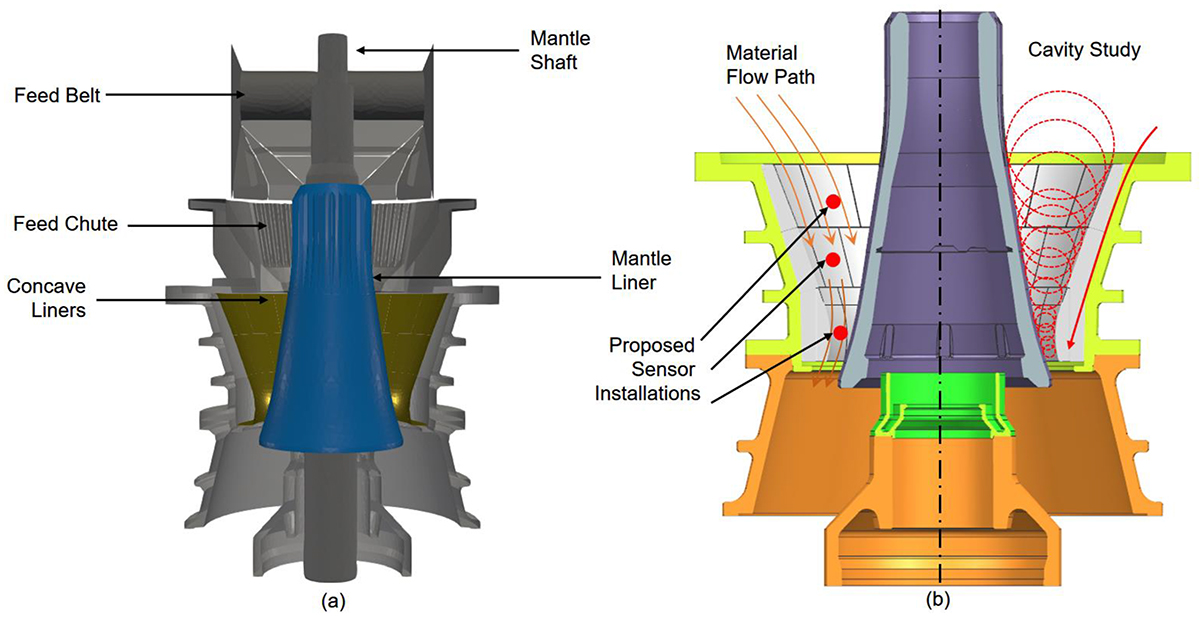
La velocidad y la profundidad de esta transformación -la tasa de endurecimiento por deformación- es lo que separa a una camisa que alcanza su campaña completa de otra que sale de servicio antes de tiempo debido a la pérdida acelerada de material antes de que la capa dura protectora se haya desarrollado completamente. Esta velocidad está controlada principalmente por dos variables de composición: el contenido de manganeso y la adición de cromo.
| Grado | Mn % | Cr % | Dureza en estado bruto | Dureza máxima endurecida por deformación | Mejor aplicación |
|---|---|---|---|---|---|
| Mn13 | 12-14% | 0-0.5% | 190-210 HBW | 350-380 HBW | Minerales blandos a medios, <40 MPa UCS |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 200-230 HBW | 420-460 HBW | Minerales de dureza media, mineral de hierro, pórfido de cobre |
| Mn22Cr2 | 21-23% | 2,0-3,0% | 210-240 HBW | 450-500 HBW | Minerales abrasivos duros, granito, taconita >55 MPa UCS |
El contenido de cromo de 1,5-2,5% en el grado Mn18Cr2 desempeña dos funciones distintas. En primer lugar, refina el tamaño de grano austenítico durante la solidificación, lo que reduce la longitud del camino libre para el movimiento de dislocaciones y acelera la respuesta de endurecimiento por deformación en las primeras 100-200 horas de carga de impacto. En segundo lugar, forma finos precipitados de carburo (Cr₇C₃) en los límites del grano que aumentan la resistencia a la abrasión en aproximadamente 12-18% con respecto al Mn18 normal con un contenido de manganeso equivalente, lo que puede medirse mediante ensayos de desgaste de clavija sobre disco según la norma ASTM G65.
Material de soporte: La variable silenciosa en el rendimiento de las mangas
Incluso el revestimiento correctamente especificado tendrá un rendimiento inferior si la aplicación del compuesto de refuerzo es deficiente. Las cóncavas y los mantos de las trituradoras giratorias dependen de un material de refuerzo relleno -normalmente un sistema de resina epoxi de dos componentes con una resistencia a la compresión curada de 90-110 MPa- para transferir las cargas de aplastamiento uniformemente por toda la zona de contacto entre la camisa y el bastidor estructural. Los huecos en el compuesto de soporte crean puntos de concentración de carga localizados en los que la camisa se flexiona bajo el impacto. En las aplicaciones de minerales duros, en las que las fuerzas de impacto máximas superan los 180 MPa en la superficie de la camisa, esta flexión induce la aparición de grietas por fatiga que se propagan desde los límites de los huecos hacia el exterior, dando lugar a un fallo por desconchamiento que a menudo se atribuye erróneamente a una deficiencia de la aleación.
Consejo profesional desde el terreno: Utilizo una sencilla prueba de golpeteo antes de aceptar cualquier vertido de compuesto de soporte durante la instalación. Después de que la resina haya curado durante 48 horas, golpeo sistemáticamente la cara exterior del revestimiento con un martillo de 500 g siguiendo un patrón cuadriculado con una separación de 150 mm. Un sonido hueco -distinto del golpe sordo de una sección totalmente revestida- indica un vacío que debe inyectarse con epoxi de baja viscosidad antes de volver a poner la máquina en servicio. He encontrado huecos en proporciones de hasta uno por cada cuatro secciones de panel en vertidos mal supervisados, especialmente alrededor de la banda de contacto inferior del cóncavo, donde la resina es más propensa a correrse antes del curado.
Segunda parte: Bujes de bronce - Fundición centrífuga e integridad metalúrgica
Por qué se quema el casquillo excéntrico giratorio
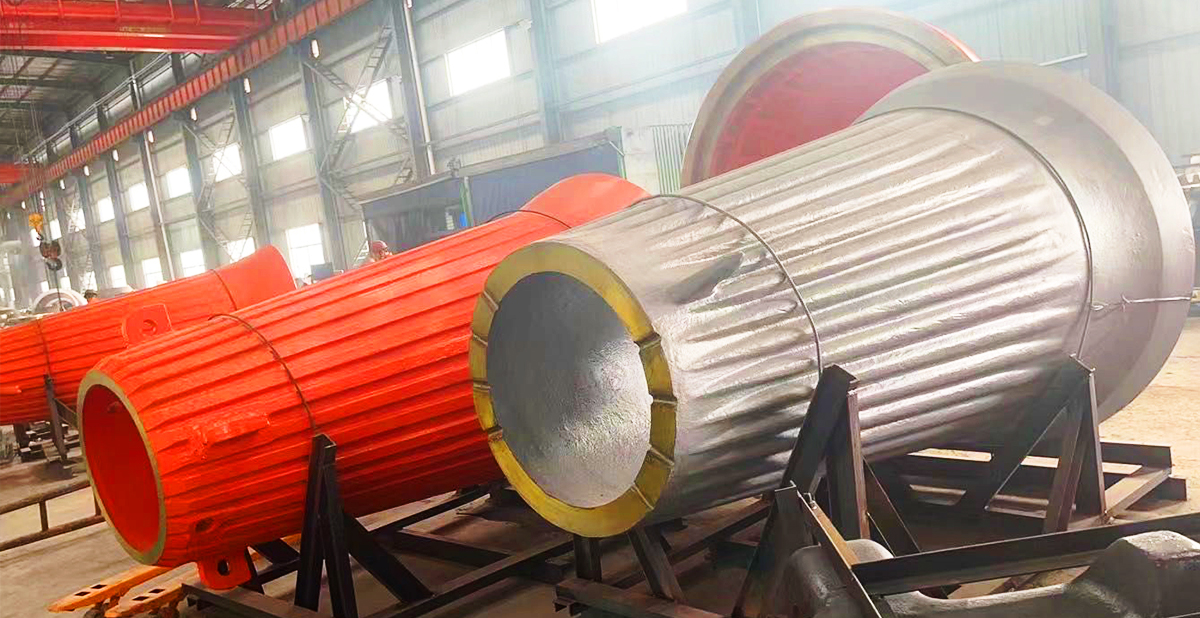
El buje excéntrico de una trituradora giratoria primaria funciona en condiciones que desafiarían a cualquier material de rodamiento. A plena carga, el conjunto excéntrico que soporta el eje principal genera una velocidad en la superficie del muñón de 0,8-1,4 m/s en el orificio del buje, bajo una presión de contacto proyectada de 10-18 MPa, con un suministro de aceite mantenido a 2,5-4,0 bares y un caudal de 60-120 L/min dependiendo del tamaño de la máquina. Cuando alguno de estos parámetros se deteriora (la temperatura del aceite supera los 70°C, el caudal cae por debajo del mínimo o la contaminación eleva el recuento de partículas de aceite por encima de la norma ISO 4406 clase 19/17/14), la película hidrodinámica de aceite que separa el gorrón de acero del casquillo de bronce se colapsa en cuestión de segundos. Se produce un contacto entre metales, se inicia el gripado y comienza un fallo del casquillo que cuesta entre 8.000 y 15.000 dólares en piezas y entre 120.000 y 400.000 dólares en tiempo de inactividad, con una alarma de temperatura del aceite que alguien silencia para mantener el turno en marcha.
La especificación de materiales para casquillos excéntricos giratorios ha convergido en dos aleaciones: C93200 (SAE 660, con Sn 6-8%, Pb 6-8%, Zn 2-4%, resto de Cu) para condiciones de funcionamiento estándar, y C93800 de alto contenido en plomo (Sn 7-8%, Pb 13-15%, resto de Cu) para aplicaciones en las que los eventos de lubricación límite son más frecuentes. La fase de plomo en ambas aleaciones sirve como depósito de lubricante sólido: en condiciones límite, cuando la película hidrodinámica se colapsa, el plomo se extiende por la superficie del gorrón como una fina película, reduciendo el coeficiente de fricción de 0,12 a aproximadamente 0,04 y proporcionando una protección crítica durante los 20-60 segundos que tarda el flujo de aceite en restablecer la película completa.
Fundición centrífuga: Por qué el proceso determina el rendimiento de las piezas giratorias
La ventaja autolubricante de las aleaciones de plomo-bronce para casquillos sólo se consigue cuando la fase de plomo está uniformemente distribuida y la matriz de bronce circundante está libre de microporosidad. La fundición estática en arena -el proceso más antiguo y de menor coste- permite que la aleación fundida se solidifique únicamente por gravedad. El plomo, al ser más denso que la fase matriz de estaño-cobre, tiende a segregarse hacia las secciones inferiores de la pieza fundida. La porosidad del gas, atrapado durante la solidificación, se distribuye aleatoriamente por toda la sección transversal. En un buje acabado de una pieza de repuesto de trituradora giratoria producido por fundición estática, la pared exterior -que es la principal zona de soporte de carga y disipación del calor- puede contener una porosidad volumétrica de 1,5-3,0% y presentar una distribución no uniforme del plomo que varía hasta en 40% entre los arcos superior e inferior del anillo.
La fundición centrífuga elimina ambos problemas gracias a la fuerza rotacional aplicada. Las velocidades de giro del molde de 600-900 RPM para los diámetros de casquillo utilizados en los giratorios primarios (normalmente 800-1.400 mm de diámetro exterior para máquinas de clase 54-75 a 60-110) generan aceleraciones centrífugas de 50-75G en la pared del molde. Las fases metálicas más densas son forzadas hacia el exterior de manera uniforme, estableciendo una distribución consistente del plomo alrededor de los 360° de la circunferencia del casquillo. La porosidad de gas, impulsada hacia el orificio interior por la flotabilidad en condiciones de alta G, se concentra en los primeros 8-12 mm de espesor de pared y se elimina por completo durante el mandrinado de acabado hasta la especificación de holgura de diseño.
El resultado es que los casquillos de las piezas de repuesto de las trituradoras giratorias fabricados mediante fundición centrífuga alcanzan una porosidad de la pared exterior inferior a 0,3% -frente a 1,5-3,0% de la fundición estática- con una dureza en la superficie del orificio de carga de 65-72 HBW frente a 55-62 HBW de las fundiciones estáticas de aleación equivalente. En los casos de lubricación límite sostenida que son inevitables en el servicio giratorio primario, esta diferencia de integridad estructural se traduce directamente en si el casquillo sobrevive al evento o inicia un gripado que destruye el gorrón.
Tercera parte: Precisión estructural: precisión milimétrica y fuerzas de miles de toneladas
Diseño del desgaste de la camisa de araña y conformidad CNC
El conjunto de araña de una trituradora giratoria primaria soporta el cojinete del eje principal superior y conduce el material de alimentación desde la cámara de trituración hasta la cavidad de la trituradora. Los revestimientos de los brazos de la araña, normalmente fundidos en Mn14Cr1 o hierro blanco al cromo-molibdeno con una dureza de 550-620 HBW, protegen los brazos estructurales de la araña del contacto directo con el material de alimentación. Sin embargo, la interfaz del revestimiento de la araña en las caras de contacto del brazo debe alcanzar un área de apoyo de al menos 85% en las superficies de contacto para evitar el balanceo bajo cargas de impacto que pueden superar los 200 kN por brazo en condiciones de alimentación máxima. Las caras de contacto mal mecanizadas, es decir, aquellas con desviaciones de planitud superiores a 0,5 mm en una longitud de 500 mm, concentran la carga en puntos elevados, acelerando el desgaste en el límite de contacto y generando daños por rozamiento en los propios brazos estructurales de la araña.
El mecanizado CNC de las superficies de contacto de las piezas de repuesto de las trituradoras giratorias, en particular el manguito del eje principal, la superficie exterior de la excéntrica y la cara de sellado de la carcasa superior, no es una opción de primera calidad. Es el proceso estándar mínimo aceptable para componentes en los que las holguras de funcionamiento del diseño se especifican con tolerancias de ajuste H7/h6. Para el ensamblaje excéntrico de una rueda giratoria Fuller 60-89, esto se traduce en una tolerancia del diámetro del agujero de +0,090 mm / 0 mm en un agujero nominal de 1.100 mm. Conseguir esto con configuraciones convencionales de barra de mandrinar en piezas fundidas con tensiones residuales es marginal; conseguirlo de forma consistente en una tirada de producción requiere torneado vertical CNC con calibrado en proceso y compensación térmica.
Estudio de caso práctico: Ampliación de la campaña de revestimiento de 90 a 122 días en mineral de hierro duro
Una gran explotación de mineral de hierro a cielo abierto de la región de Pilbara había estado explotando su giratoria principal -una Metso Superior 60-110E- en una campaña de revestimiento de 90 días que, según sus datos de referencia, debería poder realizarse en 110-120 días. La dureza media de la mena era de 52 MPa UCS, con un índice de trabajo de adherencia de 14,8 kWh/t, lo que la situaba firmemente en el territorio en el que el grado Mn18Cr2 es apropiado, y la operación ya lo estaba especificando. El problema era el contenido de cromo: la certificación de su proveedor anterior mostraba un contenido de Cr de 0,8-1,1%, por debajo del mínimo de 1,5% que proporciona un beneficio apreciable en el refinamiento del grano. Pagaban por Mn18Cr2 y en la práctica recibían Mn18Cr1.
Tras cambiar a un suministro verificado de Mn18Cr2 con Cr certificado a 2,1-2,3% y análisis OES de terceros por lote, la primera campaña completa alcanzó los 122 días. El cálculo del valor fue sencillo: un cambio ahorrado por período de 18 meses eliminó una parada planificada de 36 horas, recuperando aproximadamente 130.000 toneladas de producción a 95 USD por tonelada - una mejora de campaña por valor de 12,35 millones USD en producción recuperada, frente a un aumento del coste de revestimiento de aproximadamente 48.000 USD. No fue necesaria ninguna inversión de capital.
Mantenimiento preventivo: Uso del análisis de aceite para proteger las piezas de repuesto de las trituradoras giratorias
El análisis de las muestras de aceite del circuito de lubricación de los casquillos giratorios proporciona la primera advertencia disponible sobre la degradación de los casquillos: antes que las tendencias de temperatura, antes que los cambios de vibración y mucho antes que la inspección visual en la siguiente parada planificada. En el caso de los casquillos excéntricos y de empuje giratorios, los parámetros de vigilancia clave son:
- Concentración de cobre (Cu): una lectura superior a 80 ppm indica un desgaste activo de la superficie de bronce. Una tendencia de menos de 40 ppm a más de 80 ppm en dos intervalos de muestreo consecutivos de 500 horas indica un desgaste acelerado que requiere una inspección en la siguiente oportunidad disponible.
- Concentración de hierro (Fe): niveles superiores a 120 ppm sugieren desgaste en el gorrón de acero, el cuerpo excéntrico o las superficies del orificio del bastidor principal, normalmente causado por una holgura inadecuada, contaminación o rotura de la película de aceite.
- Limpieza del aceite (ISO 4406): objetivo 18/16/13 o mejor para una larga vida útil del buje. Los recuentos de partículas superiores a 20/18/15 indican un problema en el sistema de filtración o una entrada de contaminación que debe resolverse antes de la siguiente campaña planificada.
- Viscosidad a 40°C: una desviación superior a ±10% de la especificación ISO VG 150 indica degradación o contaminación del aceite y requiere un cambio de aceite independientemente del intervalo programado.
El Argumento Total: Por qué los repuestos de calidad para trituradoras giratorias son una inversión productiva
Los equipos de aprovisionamiento que trabajan a partir de un marco de precios unitarios infravalorarán sistemáticamente el impacto operativo de la calidad de las piezas de repuesto de las trituradoras giratorias. El revestimiento cóncavo que cuesta 18% más por tonelada porque especifica Mn18Cr2 con Cr verificado a 2,1% en lugar de 0,9% no cuesta 18% más por tonelada de campaña procesada, sino mucho menos, porque funciona 30-40% más antes del cambio y no genera los costes de daños secundarios asociados con el fallo prematuro del revestimiento: contaminación del circuito de lubricación por el compuesto de soporte, rayado del bastidor por el movimiento suelto del revestimiento y las paradas no planificadas que se producen cuando los revestimientos fallan entre los intervalos programados.
La misma lógica se aplica a los casquillos excéntricos de fundición centrífuga. El sobreprecio del 25-35% con respecto a los equivalentes de fundición estática se recupera en el primer ciclo de funcionamiento, cuando se supera un único evento de lubricación límite, en lugar de provocar un gripado del muñón que requiera el desmontaje y rectificado del eje, con un coste de 30.000-80.000 dólares.
Si está gestionando un desgaste acelerado en su trituradora giratoria primaria, ya sea por cambios en la dureza del mineral, déficit en la duración de la campaña o fallos recurrentes de los bujes, la solución comienza con la verificación de las especificaciones, no sólo con la sustitución del proveedor. Nuestro equipo técnico puede revisar las certificaciones de materiales, los parámetros de funcionamiento y los datos de desgaste existentes para determinar si un ajuste específico de la aleación o un cambio en el proceso podría mejorar de forma cuantificable la campaña para su configuración específica de mineral y máquina.


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish