

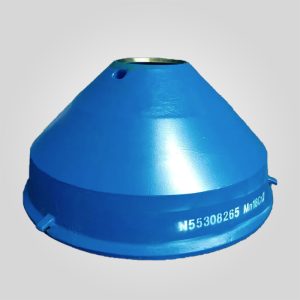
Mantel und Konkav für Metso Brecher - Mn18Cr2 Manganstahl-Verschleißteile
Werkstoff : Mn18Cr2 Manganstahl (mit Chrom)
Anfangshärte: HB 200-230; Arbeitshärtung: Bis zu HB 500+
Chromgehalt: 1,5-2,0% (verbessert die Verschleißfestigkeit und Zähigkeit)
Schlagzähigkeit : ≥120 J/cm² (widersteht Rissen bei schweren Stößen)
Zugfestigkeit : ≥850 MPa (hohe strukturelle Integrität unter Belastung)
43 vorrätig
PRODUKT
Beschreibung
Mn18Cr2-Mantel und -Konkav: Premium-Verschleißteile für Metso-Kegelbrecher
Unser Mantel und Konkavität dienen als primäre Zerkleinerungsschnittstelle für Metso Kegelbrecher der Serien HP, GP und MP.
Im Gegensatz zu Standard-Mn13-Gussteilen werden diese Komponenten aus Mn18Cr2 (Hochmangan + 2% Chrom) Stahl, der für die Zerkleinerung von abrasiven Erzen wie Granit, Basalt und Eisenerz unter hohem Druck ausgelegt ist.
Als wesentlich VerschleißteileSie bestimmen die Durchsatzleistung und die Produktabstufung Ihres Brechkreislaufs.
Für Facility Manager, die von Lieferanten von BrecherteilenDie Umstellung auf Mn18Cr2 bietet eine direkte Reduzierung der Kosten pro Tonne.
Durch die Zugabe von Chrom entsteht eine dispersionsverstärkte Legierungsstruktur, die unter hohen Druckbelastungen dem "Pancaking" (plastische Verformung) widersteht und dafür sorgt, dass der Liner sein Hohlraumprofil länger beibehält als herkömmliche Ersatzteile.
Kerntechnische Vorteile
- Mechanismus der Arbeitshärtung: Das austenitische Manganstahlgefüge ist so formuliert, dass es eine mäßige Anfangshärte (~220 HB) aufweist, um Sprödbrüche zu verhindern.
Bei einem Aufprall härtet die Oberflächenschicht schnell auf über 500 HB aus und bildet eine verschleißfeste Haut, während der Kern zäh bleibt und Stöße absorbiert. - Änderung der Legierung: Wir halten uns streng an die Normen der ASTM A128 Grade E.
Die Zugabe von 1,5% - 2,5% Chrom verbessert die Streckgrenze erheblich und verhindert, dass der Liner bei "tramp iron"-Ereignissen in die Gewinde der Einstellringe fließt. - Präzisionsfertigung: Die Passflächen (die Unterseite des Mantels und die Rückseite des Konkavs) sind CNC-gefräst, um den Kontakt des 100% mit dem Kopfzentrum und der Schale zu gewährleisten.
Dadurch werden Spannungserhöhungen vermieden, die zu vertikalen Rissen in der Auskleidung führen.
Technische Spezifikationen & Metallurgie
Unser Kegelbrecher-Auskleidung Die Produktion erfolgt durch Wasserabschrecken bei 1050°C, um ein reines austenitisches Korngefüge zu gewährleisten.
| Parameter | Spezifikation | Standard / Anmerkung |
|---|---|---|
| Material Klasse | Mn18Cr2 (Legierung mit hohem Mangangehalt) | ASTM A128 Grad C/E modifiziert |
| Kompatible Modelle | Metso HP (HP300-HP800), GP, MP-Serie | OEM austauschbar |
| Anfangshärte | 210 - 230 HB (Brinell) | Wie gegossen & lösungsgeglüht |
| Kalthärtung Härte | 500 - 550 HB | Oberflächenhärte im Betrieb |
| Zugfestigkeit | ≥ 800 MPa | Hohe strukturelle Integrität |
| Schlagzähigkeit | ≥ 120 J/cm² | Charpy V-Kerbung (20°C) |
| Herstellungsprozess | Vakuum-V-Verfahren / Kunstharz-Sandgießen | Stressabbau |
Leistungsvergleich: Mn18Cr2 vs. Mn13
Felddaten aus Steinbrüchen zeigen die Effizienzgewinne von Premium Brecher-Ersatzteile:
- Verlängerung der Nutzungsdauer: Bei Anwendungen mit hohem Siliziumdioxidanteil (>150 MPa Gesteinshärte) zeigen Mn18Cr2-Liner eine 20% - 30% längere Nutzungsdauer im Vergleich zu Mn13-Standardteilen aufgrund der höheren Abriebfestigkeit.
- Hohlraum-Retention: Die chromverstärkte Matrix hält den "Nip-Winkel" länger aufrecht und sorgt so für eine hohe Produktionstonnage bis zum Ende der Lebensdauer des Liners.
Felddiagnose: Wann sollten Sie Ihre Liner austauschen?
Wirksame Instandhaltung von Brecher-Verschleißteile erfordert eine proaktive Inspektion.
Achten Sie auf diese Fehlersignaturen:
- Der "Hook"-Effekt: Wenn die Futterverteilung schlecht ist, bildet sich ein "Haken" oder eine "Lippe" in der Nähe des oberen Teils der Konkavität.
Diese Einschränkung verringert die Futteraufnahme und muss abgeschliffen oder die Auskleidung ersetzt werden. - Stromstärkespitzen: Wenn die Stromstärke des Brechermotors stark schwankt, deutet dies häufig darauf hin, dass die Auskleidungen dünn geworden sind (~20 mm) und sich gegen den Rahmen biegen/atmen, wodurch die Brechleistung sinkt.
- Verschlechterung der Unterlage: Wenn am Boden des Mantels weißer Staub/Pulver auftaucht, ist die Trägermasse pulverisiert.
Die Auskleidung ist jetzt lose und wird in Kürze reißen; ein sofortiger Austausch ist erforderlich.
Anmerkung des Experten: Installation und Rückwand
Kritische Wartungshinweise: Die Leistung dieser Liner hängt stark von der Epoxidharz-Haftvermittler.
Verwenden Sie kein billiges oder abgelaufenes Trägermaterial.
Sie müssen sicherstellen, dass die Unterlage den Hohlraum zwischen der Auskleidung und dem Stahlrahmen vollständig ausfüllt.
Luftspalten schaffen "heiße Stellen", an denen das Mangan durch die Rückseitewas zu einer schnellen vertikalen Rissbildung führt.
Drehen Sie außerdem den Förderkorb während des Betriebs immer, um "ovalen Verschleiß" zu vermeiden, der den vorzeitigen Austausch ansonsten gesunder Auskleidungen erzwingt.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".





 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish