

Ein Linienschiff, das nach 87 statt 120 Tagen ausgetauscht wurde - und die Rate der Arbeitshärtung, die die Lücke erklärte
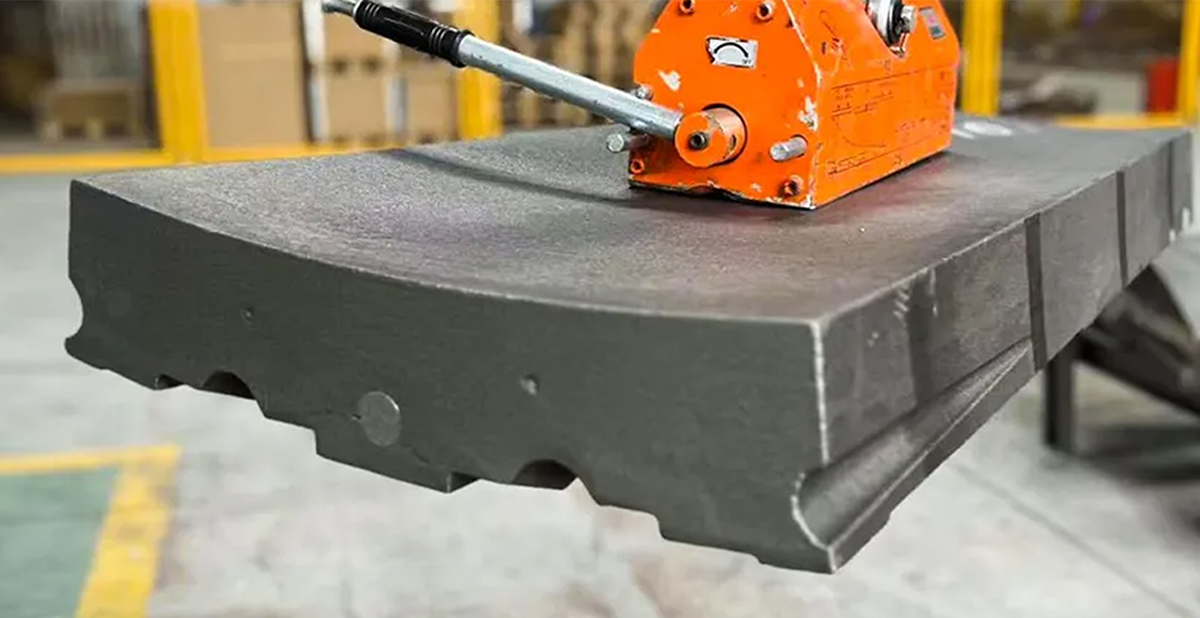
Der Anruf kam von einer Kupfermine in Westaustralien. Deren primärer Kreiselbrecher - ein Fuller 60-89, der 3.200 Tonnen pro Stunde auf 45 MPa UCS Porphyr-Kupfererz verarbeitet - hatte nach 87 Betriebstagen, also 33 Tage vor der Zielkampagne, seine Hohlraumauskleidung verloren. Der Mn-Gehalt der ausgefallenen Auskleidung lag bei 17,8% und damit genau innerhalb der Mn18-Spezifikation. Die chemische Analyse war einwandfrei. Doch als wir den Querschnitt unter dem Lichtmikroskop untersuchten, war die Antwort sofort sichtbar: Die austenitische Matrix war an der Verschleißfläche kaum über 280 HBW hinaus kaltverfestigt. Eine richtig reagierende Mn18Cr2-Auskleidung hätte unter diesen Aufprallbedingungen innerhalb der ersten 200 Betriebsstunden 420-450 HBW erreichen müssen. Das Bergwerk hatte Manganstahl gekauft. Sie hatten jedoch nicht den richtigen Manganstahl gekauft - und niemand hatte sie auf den Unterschied hingewiesen.
Für große Tagebaubetriebe, die Primär-Kreiselbrecher im 24-Stunden-Betrieb betreiben, stellen die Ersatzteile für Kreiselbrecher eine der größten Kostenvariablen im Zerkleinerungskreislauf dar. Allein der Auskleidungssatz eines 60-89- oder 60-110-Kreiselbrechers wiegt 18.000-28.000 kg. Der Kranhub, das Personal und der Produktionsausfall bei einem Austausch kosten in der Regel mehr als die Teile selbst. Die richtige Materialauswahl und Wartungsstrategie ist keine schrittweise Verbesserung, sondern ein struktureller Betriebsvorteil.
Erster Teil: Manganstahl-Liner - Das dynamische Gleichgewicht verstehen
Nicht der Mangangehalt, sondern die Kaltverfestigungsrate bestimmt die Lebensdauer der Kampagne
Hadfield-Manganstahl - die Legierungsfamilie, die seit den 1880er Jahren für Auskleidungen von Kreiselbrecher-Ersatzteilen verwendet wird - verdankt seine Verschleißfestigkeit nicht einer inhärenten Härte, sondern einer dynamischen Umwandlung, die unter Schlagbeanspruchung stattfindet. Das austenitische kubisch-flächenzentrierte Gefüge wandelt sich bei wiederholtem Aufprall allmählich in Martensit um, wodurch die Oberflächenhärte von einem Gusswert von 180-220 HBW auf einen Gebrauchswert von 400-550 HBW an der Verschleißfläche ansteigt, während der Körper der Auskleidung zäh und duktil bleibt, um Rissen zu widerstehen.
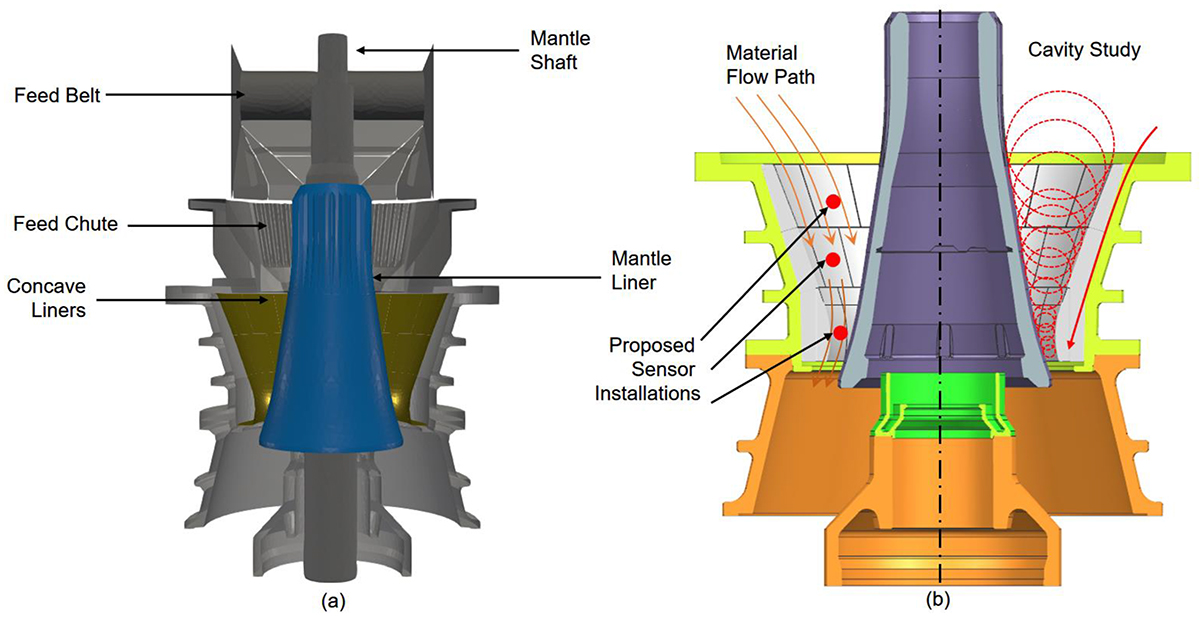
Die Geschwindigkeit und Tiefe dieser Umwandlung - die Kaltverfestigungsrate - unterscheidet einen Liner, der seine volle Lebensdauer erreicht, von einem Liner, der aufgrund eines beschleunigten Materialverlusts vorzeitig aus dem Betrieb genommen wird, bevor sich die harte Schutzschicht vollständig entwickelt hat. Diese Geschwindigkeit wird in erster Linie durch zwei Zusammensetzungsvariablen gesteuert: Mangangehalt und Chromzusatz.
| Klasse | Mn % | Cr % | Härte im Gusszustand | Höchste kaltverfestigte Härte | Beste Anwendung |
|---|---|---|---|---|---|
| Mn13 | 12-14% | 0-0.5% | 190-210 HBW | 350-380 HBW | Weiche bis mittlere Erze, <40 MPa UCS |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 200-230 HBW | 420-460 HBW | Mittelharte Erze, Eisenerze, Kupferporphyr |
| Mn22Cr2 | 21-23% | 2.0-3.0% | 210-240 HBW | 450-500 HBW | Harte abrasive Erze, Granit, Takonit >55 MPa UCS |
Ein Chromgehalt von 1,5-2,5% in der Sorte Mn18Cr2 erfüllt zwei verschiedene Funktionen. Erstens verfeinert es die austenitische Korngröße während der Erstarrung, was die freie Weglänge für Versetzungsbewegungen verringert und die Reaktion auf die Kaltverfestigung in den ersten 100-200 Stunden der Schlagbelastung beschleunigt. Zweitens bildet es feine Karbidausscheidungen (Cr₇C₃) an den Korngrenzen, die die Abriebfestigkeit um etwa 12-18% gegenüber normalem Mn18 bei gleichem Mangangehalt erhöhen - messbar durch Stift-Scheibe-Verschleißtests gemäß ASTM G65.
Trägermaterial: Die stille Variable der Liner-Leistung
Selbst die richtig spezifizierte Auskleidung kann nicht die gewünschte Leistung erbringen, wenn das Trägermaterial mangelhaft ist. Kreiselbrecherkonkavitäten und -mäntel sind auf ein gefülltes Trägermaterial angewiesen - in der Regel ein Zweikomponenten-Epoxidharzsystem mit einer ausgehärteten Druckfestigkeit von 90-110 MPa -, um die Brechkräfte gleichmäßig über die gesamte Kontaktfläche zwischen der Auskleidung und dem Strukturrahmen zu übertragen. Hohlräume in der Trägermasse führen zu lokalen Lastkonzentrationen, an denen sich die Auskleidung beim Aufprall biegt. Bei Harterzanwendungen, bei denen die Spitzenaufprallkräfte an der Lineroberfläche 180 MPa überschreiten, führt diese Biegung zu Ermüdungsrissen, die sich von den Hohlraumgrenzen nach außen ausbreiten und zu Abplatzungen führen, die oft fälschlicherweise auf Legierungsmängel zurückgeführt werden.
Profi-Tipp aus der Praxis: Ich führe einen einfachen Klopftest durch, bevor ich während des Einbaus eine Hinterfüllmasse akzeptiere. Nachdem das Harz 48 Stunden lang ausgehärtet ist, klopfe ich systematisch mit einem 500-g-Hammer in einem Rasterabstand von 150 mm auf die Außenfläche der Auskleidung. Ein hohles Geräusch - das sich deutlich von dem festen Schlag eines vollständig hinterlegten Abschnitts unterscheidet - weist auf einen Hohlraum hin, der mit niedrigviskosem Epoxidharz injiziert werden muss, bevor die Maschine wieder in Betrieb genommen wird. Ich habe bei schlecht überwachten Gießvorgängen Hohlräume in einer Größenordnung von bis zu einem pro vier Plattenabschnitte gefunden, insbesondere im unteren Kontaktbereich der Konkavität, wo das Harz vor dem Aushärten am ehesten verläuft.
Teil Zwei: Bronzebuchsen - Schleuderguss und metallurgische Integrität
Warum die exzentrische Buchse des Kreisels ausbrennt
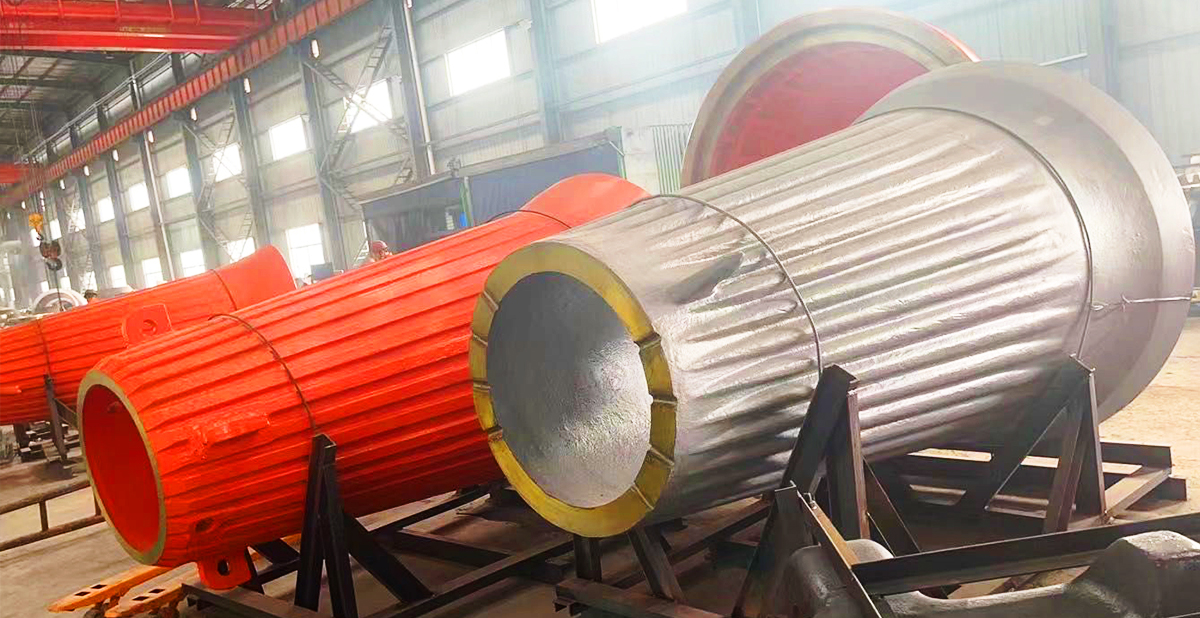
Die Exzenterbuchse in einem Primär-Kreiselbrecher arbeitet unter Bedingungen, die für jedes Lagermaterial eine Herausforderung darstellen. Bei voller Belastung erzeugt die Exzenterbaugruppe, die die Hauptwelle trägt, eine Oberflächengeschwindigkeit von 0,8-1,4 m/s an der Buchsenbohrung bei einem projizierten Kontaktdruck von 10-18 MPa, wobei die Ölversorgung bei 2,5-4,0 bar und einer Durchflussmenge von 60-120 l/min je nach Maschinengröße aufrechterhalten wird. Wenn sich einer dieser Parameter verschlechtert - die Öltemperatur steigt über 70 °C, der Durchfluss sinkt unter das Minimum oder die Verschmutzung erhöht die Anzahl der Ölpartikel über die ISO 4406 Klasse 19/17/14 - bricht der hydrodynamische Ölfilm, der den Stahlzapfen von der Bronzebuchse trennt, innerhalb von Sekunden zusammen. Es kommt zu einem Metall-zu-Metall-Kontakt, Fressen setzt ein, und ein Buchsenausfall, der 8.000-15.000 USD an Ersatzteilen und 120.000-400.000 USD an Ausfallzeit kostet, beginnt mit einem Öltemperaturalarm, den jemand zum Schweigen bringt, um die Schicht weiterlaufen zu lassen.
Die Werkstoffspezifikation für Exzenterkreiselbuchsen hat sich auf zwei Legierungen geeinigt: C93200 (SAE 660, mit Sn 6-8%, Pb 6-8%, Zn 2-4%, Rest Cu) für Standardbetriebsbedingungen und C93800 mit hohem Bleianteil (Sn 7-8%, Pb 13-15%, Rest Cu) für Anwendungen, bei denen Grenzschmierungen häufiger auftreten. Die Bleiphase in beiden Legierungen dient als Festschmierstoffreservoir - unter Grenzbedingungen, wenn der hydrodynamische Film zusammenbricht, legt sich das Blei als dünner Film über die Zapfenoberfläche, reduziert den Reibungskoeffizienten von 0,12 auf etwa 0,04 und bietet kritischen Schutz für die 20-60 Sekunden, die der Ölfluss benötigt, um den vollständigen Film wiederherzustellen.
Schleuderguss: Warum das Verfahren die Leistung von Kreisel-Ersatzteilen bestimmt
Die selbstschmierenden Vorteile von Bleibronze-Legierungen für Buchsen kommen nur dann zum Tragen, wenn die Bleiphase gleichmäßig verteilt und die umgebende Bronzematrix frei von Mikroporosität ist. Beim statischen Sandguss - dem älteren und kostengünstigeren Verfahren - erstarrt die geschmolzene Legierung allein durch die Schwerkraft. Da Blei dichter ist als die Zinn-Kupfer-Matrixphase, neigt es dazu, sich in den unteren Bereichen des Gussteils zu entmischen. Die Gasporosität, die während der Erstarrung eingeschlossen wird, verteilt sich zufällig über den Querschnitt. In einer fertigen Kreiselbrecher-Ersatzteilbuchse, die im statischen Gießverfahren hergestellt wird, kann die Außenwand - die primär tragende und wärmeableitende Zone - 1,5-3,0% volumetrische Porosität enthalten und eine ungleichmäßige Bleiverteilung aufweisen, die zwischen dem oberen und dem unteren Bogen des Rings um bis zu 40% variiert.
Beim Schleuderguss werden beide Probleme durch die angewandte Rotationskraft beseitigt. Formdrehzahlen von 600-900 U/min für die in Primärgyratoren verwendeten Buchsendurchmesser (typischerweise 800-1.400 mm Außendurchmesser für Maschinen der Klassen 54-75 bis 60-110) erzeugen Zentrifugalbeschleunigungen von 50-75 G an der Formwand. Die dichteren metallischen Phasen werden gleichmäßig nach außen gepresst, wodurch eine gleichmäßige Bleiverteilung um die vollen 360° des Buchsenumfangs entsteht. Die Gasporosität, die durch den Auftrieb unter den hohen G-Bedingungen in Richtung Innenbohrung getrieben wird, konzentriert sich in den ersten 8-12 mm der Wanddicke und wird beim Fertigbohren bis zur Spezifikation des Konstruktionsspiels vollständig entfernt.
Das Ergebnis ist, dass Buchsen für Kreiselbrecher-Ersatzteile, die im Schleudergussverfahren hergestellt werden, eine Außenwandporosität von weniger als 0,3% aufweisen - im Vergleich zu 1,5-3,0% bei statischem Guss - mit einer Härte an der tragenden Bohrungsoberfläche von 65-72 HBW gegenüber 55-62 HBW bei gleichwertigen statischen Gusslegierungen. Bei den anhaltenden Grenzschmierungsereignissen, die im primären Kreiselbetrieb unvermeidlich sind, wirkt sich dieser Unterschied in der strukturellen Integrität direkt darauf aus, ob die Buchse das Ereignis überlebt oder ob es zu Fresserbildung kommt, die den Zapfen zerstört.
Dritter Teil: Strukturelle Präzision - wo Millimetergenauigkeit auf Tausend-Tonnen-Kräfte trifft
Zahnkranzverschleißdesign und CNC-Konformität
Die Zahnkranzbaugruppe eines Primärkreisels trägt das obere Hauptwellenlager und leitet das Aufgabematerial aus der Brechkammer in den Brecherhohlraum. Die Auskleidungen der Zahnkranzarme - in der Regel aus Mn14Cr1 oder Chrom-Molybdän-Weißeisen mit einer Härte von 550-620 HBW gegossen - schützen die strukturellen Zahnkranzarme vor dem direkten Kontakt mit dem Aufgabematerial. Allerdings muss die Schnittstelle der Zahnkranzauskleidung an den Kontaktflächen der Arme eine Auflagefläche von mindestens 85% über die Kontaktflächen erreichen, um ein Aufschaukeln bei Stoßbelastungen zu verhindern, die bei Spitzenvorschubbedingungen 200 kN pro Arm übersteigen können. Schlecht bearbeitete Kontaktflächen - solche mit Ebenheitsabweichungen von mehr als 0,5 mm über eine Lagerlänge von 500 mm - konzentrieren die Last auf hohe Punkte, was den Verschleiß an der Kontaktgrenze beschleunigt und an den strukturellen Zahnkranzarmen selbst Reibschäden verursacht.
Die CNC-Bearbeitung der Passflächen von Kreiselbrecher-Ersatzteilen - insbesondere der Hauptwellenhülse, der Außenfläche des Exzenters und der Dichtungsfläche der Oberschale - ist keine Premium-Option. Sie ist der minimale akzeptable Prozessstandard für Komponenten, bei denen die konstruktiven Laufspalte mit H7/h6-Passtoleranzen angegeben sind. Für die exzentrische Baugruppe eines 60-89 Fuller-Kreisels bedeutet dies eine Bohrungsdurchmessertoleranz von +0,090 mm / 0 mm bei einer Nennbohrung von 1.100 mm. Dies mit konventionellen Bohrstangenaufbauten bei Gussteilen mit Eigenspannungen zu erreichen, ist marginal; um dies in einer Produktionsserie durchgängig zu erreichen, ist CNC-Vertikaldrehen mit In-Prozess-Messung und thermischer Kompensation erforderlich.
Fallstudie: Verlängerung der Liner-Kampagne von 90 Tagen auf 122 Tage bei hartem Eisenerz
Ein großer Eisenerz-Tagebaubetrieb in der Pilbara-Region hatte seinen primären Kreiselbrecher - einen Metso Superior 60-110E - mit einer 90-tägigen Liner-Kampagne betrieben, die laut Benchmark-Daten mit 110-120 Tagen zu erreichen sein sollte. Die Erzhärte lag bei durchschnittlich 52 MPa UCS mit einem Bond Work Index von 14,8 kWh/t - also genau in dem Bereich, in dem der Mn18Cr2-Gehalt angemessen ist, und der Betrieb hatte ihn bereits spezifiziert. Das Problem war der Chromgehalt: Die Zertifizierung des vorherigen Lieferanten wies einen Cr-Gehalt von 0,8-1,1% aus, was unter dem Mindestwert von 1,5% lag, der einen messbaren Vorteil für die Kornfeinung bietet. Das Unternehmen bezahlte für Mn18Cr2 und erhielt in der Praxis Mn18Cr1.
Nach der Umstellung auf eine geprüfte Mn18Cr2-Lieferquelle mit einem zertifizierten Cr-Gehalt von 2,1-2,3% und einer OES-Analyse eines Dritten pro Charge erreichte die erste vollständige Kampagne 122 Tage. Die Wertberechnung war einfach: Ein eingesparter Austauschvorgang pro 18 Monate ersparte eine 36-stündige geplante Abschaltung, wodurch etwa 130.000 Tonnen Produktion zu 95 USD pro Tonne zurückgewonnen werden konnten - eine Verbesserung der Kampagne im Wert von 12,35 Millionen USD an zurückgewonnener Produktion, bei einem zusätzlichen Kostenanstieg für die Auskleidung von etwa 48.000 USD. Keine Kapitalinvestition erforderlich.
Vorbeugende Wartung: Ölanalyse zum Schutz von Kreiselbrecher-Ersatzteilen
Die Analyse von Ölproben aus dem Schmierkreislauf des Kreisels liefert die früheste verfügbare Warnung für eine Verschlechterung der Buchse - früher als Temperaturtrends, früher als Schwingungsänderungen und weit früher als eine visuelle Inspektion beim nächsten geplanten Stillstand. Die wichtigsten Überwachungsparameter für Exzenter- und Axialbuchsen sind:
- Kupfer (Cu)-Konzentration: Ein Messwert über 80 ppm weist auf aktiven Verschleiß der Bronzeoberfläche hin. Eine Tendenz von unter 40 ppm auf über 80 ppm in zwei aufeinanderfolgenden 500-Stunden-Probenintervallen deutet auf einen zunehmenden Verschleiß hin, der eine Inspektion bei nächster Gelegenheit erfordert.
- Eisen (Fe)-Konzentration: Werte über 120 ppm deuten auf Verschleiß der Stahlzapfen, des Exzenterkörpers oder der Bohrungsoberflächen des Hauptrahmens hin - in der Regel verursacht durch unzureichendes Spiel, Verschmutzung oder den Zusammenbruch des Ölfilms.
- Ölreinheit (ISO 4406): Zielwert 18/16/13 oder besser für eine lange Lebensdauer der Buchsen. Partikelzahlen, die konstant über 20/18/15 liegen, deuten entweder auf ein Problem mit dem Filtersystem oder das Eindringen von Verunreinigungen hin, das vor der nächsten geplanten Kampagne behoben werden muss.
- Viskosität bei 40°C: Eine Abweichung von mehr als ±10% von der ISO VG 150-Spezifikation deutet auf eine Verschlechterung oder Verunreinigung des Öls hin und erfordert unabhängig vom geplanten Intervall einen Ölwechsel.
Das totale Argument: Warum hochwertige Kreiselbrecher-Ersatzteile eine Produktionsinvestition sind
Beschaffungsteams, die auf der Grundlage von Einheitspreisen arbeiten, werden die betrieblichen Auswirkungen der Qualität von Kreiselbrecher-Ersatzteilen stets unterbewerten. Die konkave Auskleidung, die 18% mehr pro Tonne kostet, weil sie Mn18Cr2 mit verifiziertem Cr bei 2,1% statt 0,9% spezifiziert, kostet nicht 18% mehr pro verarbeiteter Kampagnentonne - sie kostet deutlich weniger, weil sie 30-40% länger läuft, bevor sie ausgetauscht werden muss, und nicht die Kosten für Sekundärschäden verursacht, die mit einem frühzeitigen Ausfall der Auskleidung verbunden sind: Verunreinigung des Schmiermittelkreislaufs durch Backen, Riefenbildung im Rahmen durch die Bewegung der Auskleidung und ungeplante Ausfallzeiten, die auftreten, wenn Auskleidungen zwischen den geplanten Zeitfenstern ausfallen.
Die gleiche Logik gilt für schleudergegossene Exzenterbuchsen. Der Preisaufschlag des 25-35% gegenüber statisch gegossenen Äquivalenten amortisiert sich innerhalb des ersten Betriebszyklus, wenn ein einziges Grenzschmierungsereignis überlebt wird, anstatt ein Abfressen des Zapfens zu verursachen, das den Ausbau der Welle und ein Nachschleifen mit Kosten von 30.000-80.000 USD erfordert.
Wenn Sie mit beschleunigtem Verschleiß an Ihrem Primär-Kreiselbrecher zu kämpfen haben - sei es aufgrund von Änderungen der Erzhärte, zu geringer Kampagnelänge oder wiederkehrenden Buchsenausfällen -, beginnt die Lösung mit der Überprüfung der Spezifikationen, nicht nur mit dem Austausch von Lieferanten. Unser technisches Team kann Ihre bestehenden Materialzertifizierungen, Betriebsparameter und Verschleißdaten überprüfen, um festzustellen, ob eine gezielte Legierungsanpassung oder Prozessänderung zu einer messbaren Verbesserung der Kampagne für Ihr spezifisches Erz und Ihre Maschinenkonfiguration führen würde.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish