
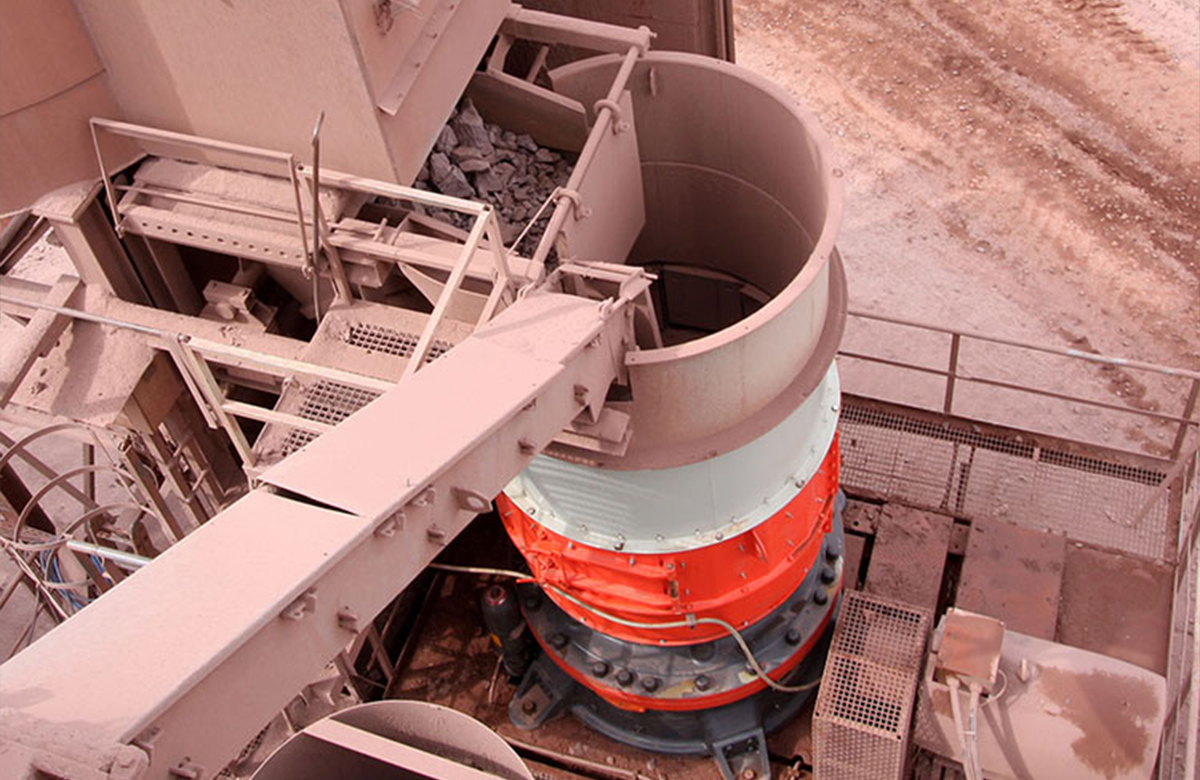
In einem Kalksteinbruch in der Provinz Quang Ninh kam es zu einem katastrophalen Ausfall einer Buchse nach nur 2.840 Betriebsstunden - 68% unter der erwarteten Lebensdauer von 10.000 Stunden. Die metallurgische Post-mortem-Analyse ergab zwei kritische Defekte: Bleiseigerungen mit einer Abweichung von mehr als 3% an der Buchsenwand (ASTM B505 erlaubt ≤1,5%) und eine Oberflächenbeschaffenheit von Ra 3,2 μm, die eine stabile hydrodynamische Keilbildung verhinderte. Die Ursache wurde auf eine sandgegossene Buchse zurückgeführt, die von einem nicht geprüften Lieferanten geliefert wurde, was während des 72-stündigen Notaustauschs zu Produktionsausfällen in Höhe von $22.000 führte.
Dieser Vorfall unterstreicht, warum die Beschaffungsteams strenge Materialspezifikationen durchsetzen müssen, wenn sie von einem beliebigen Anbieter beziehen. Lieferant von Kegelbrecher-Ersatzteilen. Für Metso HP400 Exzenterbuchsen, die unter Druckbelastungen von 400-480 MPa arbeiten, ist die Marge für Materialabweichungen gleich Null.
Schleuderguss vs. Sandguss: Einfluss des Mikrogefüges auf die Lagerleistung
Die Betriebssicherheit einer Bronzebuchse hängt von ihrer Korngefügedichte ab. Während einige Lieferanten von Brecherteilen Sandgussbauteile zu 30% niedrigeren Kosten anbieten, entstehen durch die inhärente Porosität (1%-3% Hohlraumvolumen) Mikrohohlräume, die den für die Grenzschmierung erforderlichen Ölfilm während der Startsequenzen unterbrechen. Bei Temperaturschwankungen zwischen 40°C (Umgebungstemperatur) und 95°C (Betriebstemperatur) breiten sich diese Hohlräume zu Makrorissen aus und beschleunigen das Versagen durch Ermüdung.
Das Schleudergießen eliminiert dieses Risiko, indem die geschmolzene Bronze 60-80 G-Kräften ausgesetzt wird, wodurch Verunreinigungen und Gasblasen in die Innenbohrung gepresst werden (die nach dem Gießen maschinell entfernt wird). Das Ergebnis ist ein lunkerfreies, dichtes Korngefüge, das in der Lage ist, das kritische nominale Ölspiel von 0,80 mm gemäß der Toleranznorm ISO 286-2 H7/s6 einzuhalten.
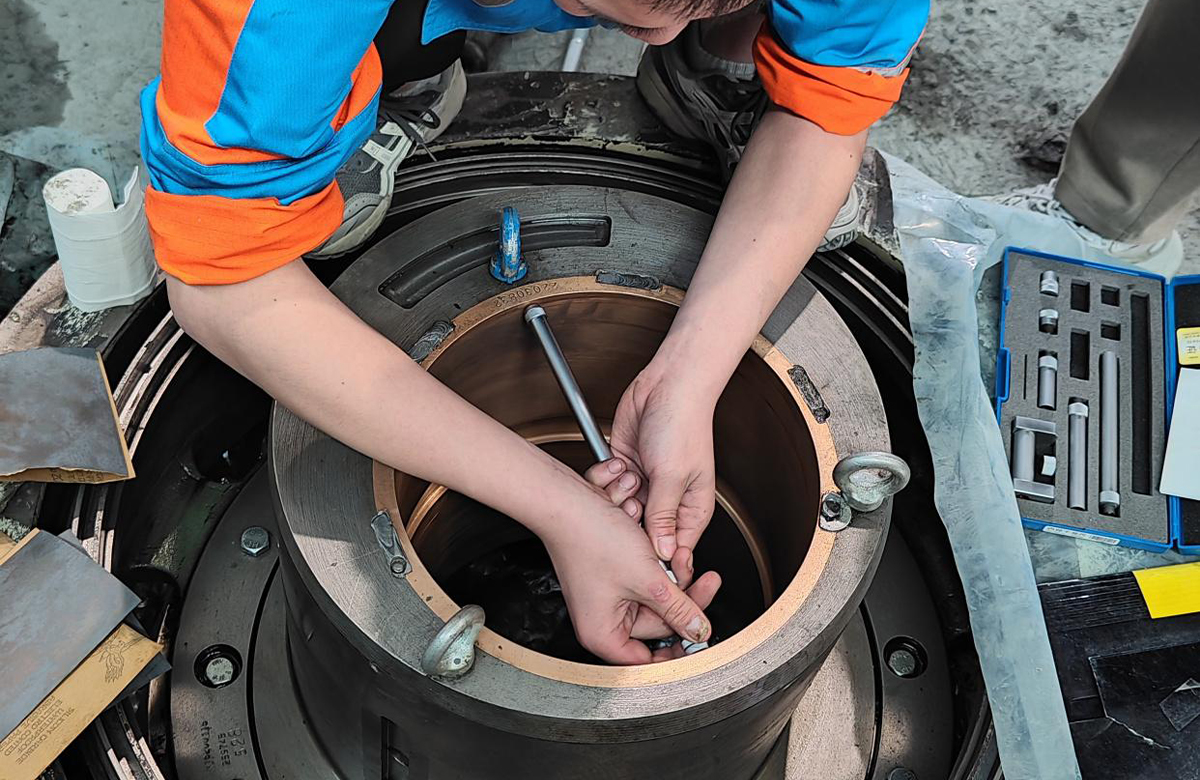
Vergleich der Materialspezifikationen: C93800 Zinnbronze mit hohem Bleigehalt
Bei der Rechnungsprüfung hp brecherteile lieferantenWartungsingenieure sollten die Übereinstimmung mit ASTM B505 (UNS C93800) oder gleichwertigen ISO-Normen überprüfen. Die folgende Tabelle vergleicht die technische Überlegenheit von Schleudergußbuchsen mit der von Sandgußbuchsen.
| Parameter | Sandguss-Spezifikation | Zentrifugal-Guss Spezifikation | Betriebliche Auswirkungen auf HP400 |
| Material Klasse | Allgemein CuSn12 | UNS C93800 / SAE 67 | 13-16% Bleigehalt ermöglicht Grenzschmierung während der An- und Abfahrzyklen, wenn der hydrodynamische Film zusammenbricht. |
| Brinell-Härte | 70-85 HBW | 90-110 HBW | Widersteht dem Einkerben von Silikatpartikeln <50μm, die in Schmieröl eingebettet sind, das durch eingedrungenen Steinbruchstaub verunreinigt ist. |
| Zugfestigkeit | 220 MPa | ≥300 MPa | Verhindert plastische Verformung bei Druckkräften von 3,5-4,5 kN/mm² bei CSS (Closed Side Setting) von 16 mm. |
| Porosität | 1,5-3,0% Hohlraumvolumen | <0,3% Hohlraumvolumen | Eliminiert Mikrorissauslöser, die sich bei Temperaturschwankungen (40°C-95°C) ausbreiten. |
| Bearbeitungstoleranz | ±0,10 mm | ±0,02 mm (Ra ≤0,8 μm) | Sorgt für ein konstantes radiales Ölspiel von 0,75-0,95 mm, um Metall-zu-Metall-Kontakt während des Choke-Betriebs zu verhindern. |
| Gewicht (HP400 Teil #55208901) | 31-33 kg | 32 kg ±0,5 kg | Die präzise Massenverteilung verhindert eine exzentrische Unwucht (Ziel: ≤0,05 mm Rundlauf bei 400 U/min). |
Standardarbeitsanweisung: Austausch der HP400 Bronzebuchse
Das folgende Protokoll stimmt mit den OEM-Service-Bulletins überein, enthält jedoch in der Praxis erprobte Änderungen, um häufige Installationsfehler zu vermeiden. Bei diesem Verfahren wird davon ausgegangen, dass bei der Schwingungsüberwachung Messwerte von mehr als 1,5 mm/s RMS oder Ölrücklauftemperaturen von mehr als 60 °C festgestellt wurden - beides Anzeichen für einen bevorstehenden Ausfall der Buchse.
Phase 1: Sichere Isolierung und Extraktion von Bauteilen
Schritt 1 - Verriegelung/Tagout (LOTO): Schalten Sie den 400V/690V-Hauptmotor und das Hydraulikaggregat stromlos. Lassen Sie das Getriebeöl ISO VG 320 aus dem Schmierstoffbehälter ab. Stellen Sie sicher, dass der Druck im Druckspeicher auf 0 bar entlastet ist, bevor Sie die Hydraulikleitungen, die das Eisensicherungssystem versorgen, abklemmen.
Schritt 2 - Reihenfolge der Demontage: Entfernen Sie den Einfülltrichter und den oberen Rahmen mit einem 10-Tonnen-Brückenkran. Untersuchen Sie die Buchsenauskleidung auf Verschleißtiefe - wenn die Riefen mehr als 5 mm betragen, planen Sie den gleichzeitigen Austausch, um ein vorzeitiges Versagen der neuen Buchse zu vermeiden.
Schritt 3 - Herausziehen der Buchse: Setzen Sie einen hydraulischen Dreibackenabzieher an der verschlissenen Buchse an. Untersuchen Sie die Exzenterbohrung auf Passungsrost (Mikrovibrationsverschleiß). Jede Abnutzung, die tiefer als 0,05 mm ist, muss vor dem Einbau einer neuen Buchse mit Siliziumkarbidsteinen der Körnung 800 gehont werden, um die Oberfläche auf Ra 1,6 μm zu bringen.
Phase 2: Präzisionsmontage mit thermischer Interferenzpassung
Zuverlässig hp brecherteile lieferanten empfehlen eine thermische Montage, um zu vermeiden, dass die Bronze beim Einsetzen abgeschabt wird, was zu Ablagerungen führt, die das Schmiersystem verschmutzen.
Schritt 4 - Thermische Vorbereitung (kritische Temperaturkontrolle):
- Exzentrische Heizung: Erwärmen Sie das Exzentergehäuse mit Hilfe von Induktionsheizspulen auf 60°C-80°C. Vermeiden Sie offene Flammen, die eine ungleichmäßige Ausdehnung und Verformung verursachen.
- Buchse Kühlung: Tauchen Sie die NewReg C93800-Buchse in Trockeneis (festes CO₂ bei -78°C) oder flüssigen Stickstoff ein. Dadurch entsteht ein Wärmeunterschied von etwa 138 °C.
Schritt 5 - Interferenz-Fit-Berechnung: Unter Verwendung des Wärmeausdehnungskoeffizienten (WAK) für Bronze (α ≈ 18,5 × 10-⁶/°C) wird die Maßänderung wie folgt berechnet:
ΔD = D × α × ΔT
Für eine HP400-Buchse mit Außendurchmesser D = 450mm und ΔT = 138°C:
ΔD = 450 × 18,5 × 10-⁶ × 138 ≈ 1,15 mm Schrumpfung
Dadurch kann die unterkühlte Buchse ungehindert in die erhitzte Exzenterbohrung fallen. Wichtig ist, dass die Schmierbohrungen innerhalb von ±2 mm zu den Exzenterölkanälen ausgerichtet werden - eine falsche Ausrichtung führt zum Festfressen des Lagers innerhalb von 4 Betriebsstunden.
Schritt 6 - Stabilisierungsphase: Lassen Sie die Baugruppe mindestens 4 Stunden lang auf Umgebungstemperatur (25°C) normalisieren. Die endgültige Presspassung sollte die Buchse mit einer radialen Kompression von ca. 0,08-0,12 mm in ihrer Position sichern.
Phase 3: Wiederzusammenbau und Inbetriebnahmeprotokoll
Schritt 7 - Anzugsdrehmoment für Befestigungsmittel: Bauen Sie den oberen Rahmen wieder ein. Ziehen Sie die Schrauben der Güteklasse 10.9 mit einem kalibrierten Hydraulikschlüssel sternförmig mit 1.200 N-m an. Eine ungleichmäßige Belastung der Schrauben führt zu einer Verformung des Rahmens, die eine exzentrische Fehlausrichtung und einen vorzeitigen Verschleiß der Buchsen zur Folge hat.
Schritt 8 - Inbetriebnahme des Schmierungssystems: Füllen Sie den Behälter mit frischem ISO VG 320-Öl, das EP-Zusätze (normalerweise 3-5% Zinkdialkyldithiophosphat) enthält. Lassen Sie die Schmiermittelpumpe 15 Minuten lang laufen, um Lufteinschlüsse zu beseitigen. Prüfen Sie, ob die Durchflussmenge der HP400-Spezifikation von 150-200 l/min bei einem Betriebsdruck von 0,8-1,2 bar entspricht.
Schritt 9 - Einfahrvorgang:
- Belastungsfreier Lauf (30 Minuten): Überwachen Sie die Ölrücklauftemperatur (Ziel: <55°C) und die Vibration (Ziel: ≤0,8mm/s). Jeder Messwert, der diese Schwellenwerte überschreitet, deutet auf eine Fehlausrichtung oder Verschmutzung hin.
- Schrittweise Einführung der Last: Führen Sie das Material 1 Stunde lang mit einem Füllstand von 50% in den Hohlraum ein. Überwachen Sie die Stromaufnahme des Motors - eine Spitze von mehr als 10% über dem Ausgangswert deutet auf unzureichende Schmierung oder Buchsenbindung hin. Erhöhen Sie die Drosselbeschickung (1.200 TPH bei CSS 16mm) erst, nachdem Sie stabile thermische und schwingungstechnische Werte bestätigt haben.
Schritt 10 - Dokumentation und Fortschreibung: Zeichnen Sie die Grundschwingungen, die Öltemperatur und den Hydraulikdruck im Wartungsmanagementsystem auf. Planen Sie Folgeuntersuchungen der Schwingungen in Abständen von 500 Stunden ein, um frühe Verschlechterungsmuster zu erkennen.
Ergebnisse nach der Installation: Quantifizierbare Leistungsverbesserung
Nach dem Einbau einer NewReg-Fliehkraftgießbuchse dokumentierte der Steinbruch die folgenden Leistungssteigerungen:
- Schwingungsdämpfung: Von 1,8 mm/s (Alarmschwelle) auf 0,6 mm/s - eine Verbesserung von 67%, die auf eine korrekte hydrodynamische Filmbildung hinweist.
- Thermische Stabilität: Die Ölrücklauftemperatur wurde bei 52°C stabilisiert, wodurch die thermischen Zyklen, die die Ermüdung der Buchsen beschleunigen, vermieden werden.
- Wiederherstellung des Durchsatzes: Der Brecher erreichte innerhalb von 48 Stunden wieder seine Nennkapazität von 1.200 TPH, wodurch Produktionsausfälle in Höhe von schätzungsweise $16.000 vermieden wurden.
Strategische Beschaffung: Qualifizierung eines Kegelbrecher-Ersatzteillieferanten
Der Unterschied zwischen einem Transaktionsanbieter und einem technischen Partner liegt in seiner Fähigkeit, metallurgische Rückverfolgbarkeit und Unterstützung vor Ort zu bieten. Bei der Validierung eines Lieferant von Kegelbrecher-Ersatzteilenmüssen die Beschaffungsteams die folgenden Präqualifikationskriterien anwenden:
- Material-Zertifikate: Verlangen Sie spektrographische Analyseberichte (OES oder XRF), die die Legierungszusammensetzung gemäß ASTM B505 bestätigen. Überprüfen Sie die Homogenität der Bleiverteilung (Standardabweichung <1,5% über die Buchsenwand).
- Überprüfung der Dimensionen: Fordern Sie CMM-Berichte (Koordinatenmessmaschine) an, die die Konzentrizität der Bohrung (<0,03 mm TIR) und die Oberflächengüte (Ra ≤0,8 μm) bestätigen.
- Tiefe des Inventars: Bestätigen Sie für kritische Artikel wie Metso HP400 Teil #55208901 die regionalen Lagerbestände, um eine Notfalllieferung innerhalb von 72 Stunden zu gewährleisten. Ein Lieferant mit <10 Einheiten auf Lager kann ungeplante Stillstände nicht unterstützen.
- Außendienst-Fähigkeit: Prüfen Sie, ob technisches Personal für die Überwachung der Installation vor Ort zur Verfügung steht, insbesondere für thermische Montageverfahren, bei denen eine Temperaturkontrolle von ±5°C entscheidend ist.
Technische Partnerschaft: Jenseits des transaktionalen Angebots
Der Ansatz von NewReg bei der Lieferung von Ersatzteilen zeigt den Wert der technischen Zusammenarbeit. Das technische Team von NewReg hat nicht nur OEM-äquivalente Komponenten auf Lager, sondern bietet auch:
- Unterstützung bei der Fehleranalyse: Metallurgische Untersuchung ausgefallener Buchsen zur Ermittlung der Ursachen (Materialfehler, Installationsfehler oder Verunreinigung).
- Integration der vorausschauenden Wartung: Schwingungstrendprotokolle zur Planung von Auswechslungen während geplanter Stillstände, um reaktive Notfallreparaturen zu vermeiden.
- Anwendungsspezifische Empfehlungen: Für Steinbrüche, die stark abrasive Materialien verarbeiten (>12% Kieselsäuregehalt), schreibt NewReg Buchsen mit höherem Zinngehalt (11-13%) vor, um die Verschleißfestigkeit zu verbessern.
Ingenieurtechnische Konsultation: Nächste Schritte
Wenn in Ihrem Betrieb immer wieder Buchsen ausfallen oder Sie mit langen Lieferzeiten von Generikaherstellern zu kämpfen haben Lieferanten von Brecherteilenkann eine technische Prüfung gerechtfertigt sein. Zu den wichtigsten diagnostischen Fragen gehören:
- Erfüllen Ihre Buchsen den Richtwert für die Lebensdauer von 10.000 Stunden?
- Verfügen Sie über dokumentierte Materialzertifikate, die die Einhaltung der ASTM B505 bestätigen?
- Ist Ihr derzeitiger Lieferant in der Lage, im Notfall innerhalb von 72 Stunden zu liefern?
Für Betriebe, die Metso HP400-, HP500- oder Sandvik CH440-Brecher betreiben, ist die Zusammenarbeit mit einem qualifizierten Lieferant von Kegelbrecher-Ersatzteilen mit bewährtem metallurgischem Fachwissen und regionalem Bestand ist für die Aufrechterhaltung von Betriebszielen über 92% unerlässlich.
Wenden Sie sich an das technische Team von NewReg, um eine unverbindliche Analyse der Buchsenausfälle und eine Bewertung der Lieferkette zu erhalten. Fordern Sie Materialzertifikate und CMM-Berichte zum Vergleich mit den Unterlagen Ihres derzeitigen Lieferanten an.




 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish