

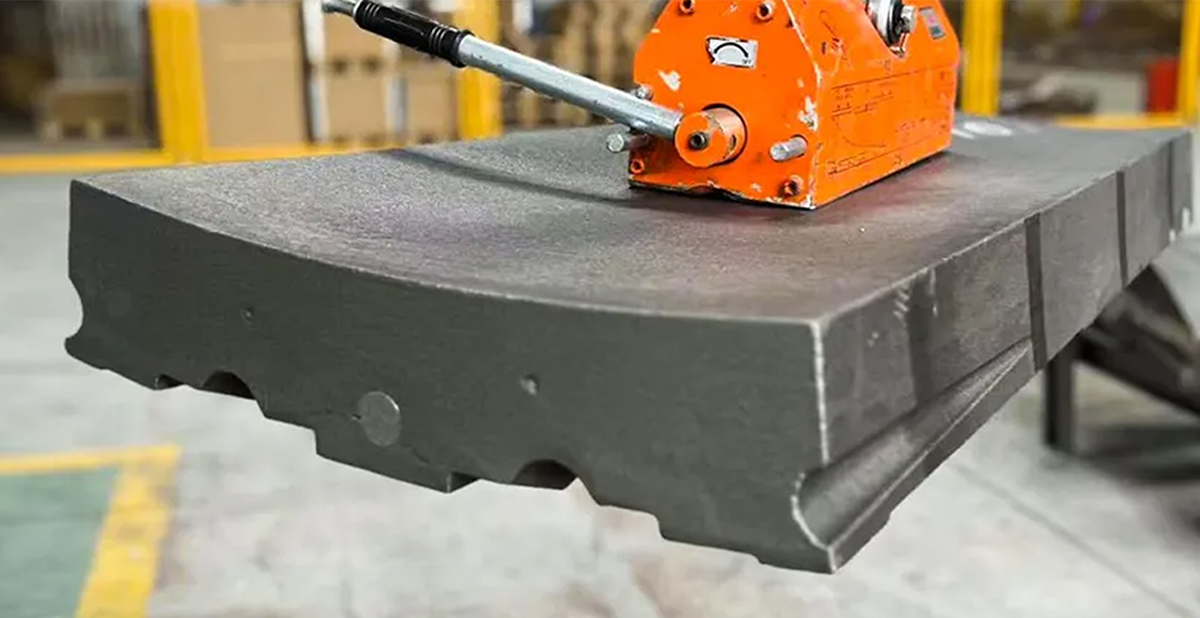
بطانة تم تبديلها في 87 يومًا بدلاً من 120 يومًا - ومعدل تصلب العمل الذي فسر الفجوة
جاءت المكالمة من منجم نحاس في غرب أستراليا. وقد سحبت بطانة المخرطة الدورانية الأولية - Fuller 60-89 التي تعمل بقدرة 3,200 طن في الساعة على خام النحاس السماقي UCS ذو الضغط المنخفض 45 ميجا باسكال - بطانتها المقعرة التي تم ضبطها عند 87 يوم تشغيل، أي أقل من الحملة المستهدفة ب 33 يومًا. تم التحقق من محتوى المنغنيز في البطانة الفاشلة عند 17.81 تيرابايت 3 تيرابايت، أي ضمن مواصفات Mn18. كان التحليل الكيميائي نظيفًا. ولكن عندما فحصنا المقطع العرضي تحت الفحص المجهري البصري، كانت الإجابة واضحة على الفور: بالكاد تصلبت المصفوفة الأوستنيتي بالكاد تجاوزت 280 HBW عند سطح التآكل. كان من المفترض أن تصل بطانة Mn18Cr2 التي تستجيب بشكل صحيح في ظل ظروف الصدم هذه إلى 420-450 HBW خلال أول 200 ساعة تشغيل. كان المنجم يشتري فولاذ المنجنيز. لم يكونوا يشترون فولاذ المنجنيز الصحيح - ولم يخبرهم أحد بالفرق.
بالنسبة لعمليات الحفر المفتوحة الكبيرة التي تقوم بتشغيل الكسارات الدورانية الأولية على مدار 24 ساعة، تمثل قطع غيار الكسارة الدورانية أحد أعلى متغيرات التكلفة في دائرة التحويل. تزن مجموعة البطانة وحدها في الكسارة الدورانية 60-89 أو 60-110 ما بين 18,000 و28,000 كجم. وعادةً ما تكلف عملية رفع الرافعة والموظفين والإنتاج المفقود أثناء عملية التغيير أكثر من تكلفة القطع نفسها. إن الحصول على استراتيجية اختيار المواد واستراتيجية الصيانة بشكل صحيح ليس تحسينًا تدريجيًا - بل هو ميزة تشغيلية هيكلية.
الجزء الأول: بطانات الصلب المنغنيز - فهم التوازن الديناميكي
معدل التصلب في العمل، وليس محتوى المنجنيز، هو الذي يحدد عمر الحملة
لا يستمد فولاذ هادفيلد المنجنيز - عائلة السبائك المستخدمة في بطانات قطع غيار الكسارات الدورانية منذ ثمانينيات القرن التاسع عشر - مقاومته للتآكل ليس من الصلابة المتأصلة ولكن من التحول الديناميكي الذي يحدث تحت التحميل بالصدمات. يتحول الهيكل المكعب الأوستنيتي المتمركز في الوجه الأوستنيتي تدريجيًا إلى مارتينسيت تحت الصدمات المتكررة، مما يرفع صلابة السطح من قيمة الصب 180-220 HBW إلى قيمة خدمة 400-550 HBW عند وجه التآكل بينما يظل جسم البطانة صلبًا وقابلًا للسحب لمقاومة التشقق.
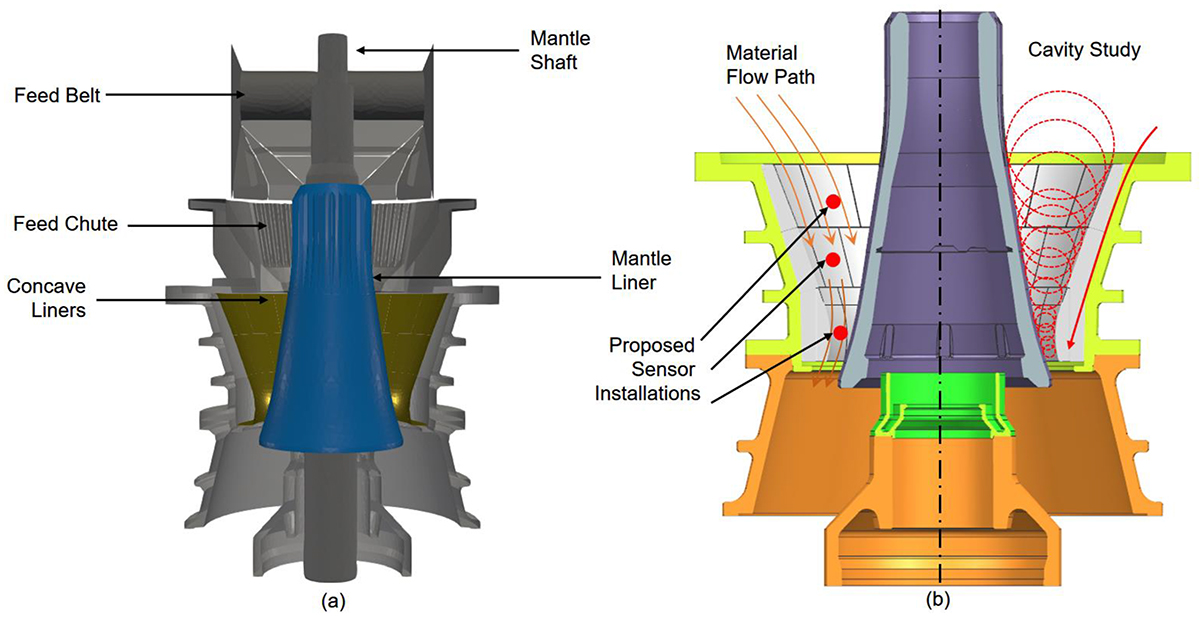
إن سرعة وعمق هذا التحول - معدل تصلب العمل - هو ما يفصل بين البطانة التي تصل إلى حملتها الكاملة عن تلك التي تخرج من الخدمة مبكرًا بسبب تسارع فقدان المواد قبل أن تتطور الطبقة الصلبة الواقية بالكامل. يتم التحكم في هذا المعدل بشكل أساسي من خلال متغيرين تركيبيين: محتوى المنجنيز وإضافة الكروم.
| الصف | Mn % | Cr % | الصلابة كما هي مصبوبة | ذروة صلابة تصلب العمل | أفضل تطبيق |
|---|---|---|---|---|---|
| Mn13 | 12-14% | 0-0.5% | 190-210 HBW 190-210 HBW | 350-380 HBW | خامات لينة إلى متوسطة، <40 ميجا باسكال UCS |
| Mn18Cr2 | 17-19% | 1.5 - 2.5 - 2.5% | 200-230 HBW 200-230 | 420-460 HBW | خامات متوسطة الصلابة، وخام الحديد، وخام النحاس السماقي |
| Mn22Cr2 | 21-23% | 2.0 - 3.0% | 210-240 HBW | 450-500 HBW | الخامات الكاشطة الصلبة، الجرانيت، التكونيت > 55 ميجا باسكال UCS |
يؤدي محتوى الكروم عند 1.5-2.5% في درجة Mn18Cr2 وظيفتين متميزتين. أولاً، يقوم بتحسين حجم الحبيبات الأوستنيتي أثناء التصلب، مما يقلل من طول المسار الحر لحركة الخلع ويسرع استجابة تصلب العمل في أول 100-200 ساعة من التحميل بالصدمات. ثانيًا، يُشكِّل ثانيًا رواسب كربيد دقيقة (Cr₇C₃C₃) عند حدود الحبيبات التي تزيد من مقاومة التآكل بحوالي 12-18% عن Mn18 العادي بمحتوى منجنيز مكافئ - يمكن قياسها من خلال اختبار التآكل على القرص وفقًا لمعيار ASTM G65.
مواد الدعم: المتغير الصامت في أداء البطانة
حتى البطانة المحددة بشكل صحيح سيكون أداؤها أقل من المستوى المطلوب إذا كان استخدام مركب الدعم دون المستوى المطلوب. تعتمد الكسارة المقعرة والكسارات المخروطية على مادة دعم مملوءة - عادةً ما تكون نظام راتنجات إيبوكسي ثنائي المكونات مع قوة ضغط معالج تتراوح بين 90-110 ميجا باسكال - لنقل أحمال التكسير بالتساوي عبر منطقة التلامس الكاملة بين البطانة والإطار الهيكلي. تخلق الفراغات في مركب الدعم نقاط تركيز حمولة موضعية حيث تنثني البطانة تحت الصدمات. في تطبيقات الخامات الصلبة حيث تتجاوز ذروة قوى الصدم 180 ميجا باسكال عند سطح البطانة، يؤدي هذا الانثناء إلى حدوث تشقق إجهاد ينتشر من حدود الفراغ إلى الخارج، مما يؤدي إلى فشل تشظٍّ غالبًا ما يُعزى خطأً إلى نقص في السبائك.
نصيحة احترافية من الميدان: أستخدم اختبار طرق بسيط قبل قبول صب أي مركب دعم أثناء التركيب. بعد معالجة الراتنج لمدة 48 ساعة، أقوم بالنقر بشكل منهجي على الوجه الخارجي للبطانة بمطرقة 500 جرام بنمط شبكي بمسافة 150 مم. يشير الصوت المجوف - الذي يختلف بوضوح عن الصوت الصلب للجزء المدعوم بالكامل - إلى وجود فراغ يجب حقنه بالإيبوكسي منخفض اللزوجة قبل أن تعود الماكينة إلى الخدمة. لقد وجدتُ فراغات بمعدلات عالية تصل إلى واحد لكل أربعة أقسام من اللوحة في عمليات الصب سيئة الإشراف، خاصةً حول شريط التلامس السفلي من المقعر حيث يكون الراتنج أكثر عرضة للسيلان قبل المعالجة.
الجزء الثاني: البطانات البرونزية - الصب بالطرد المركزي والسلامة المعدنية
سبب احتراق البطانة اللولبية اللامتراكزة الدورانية
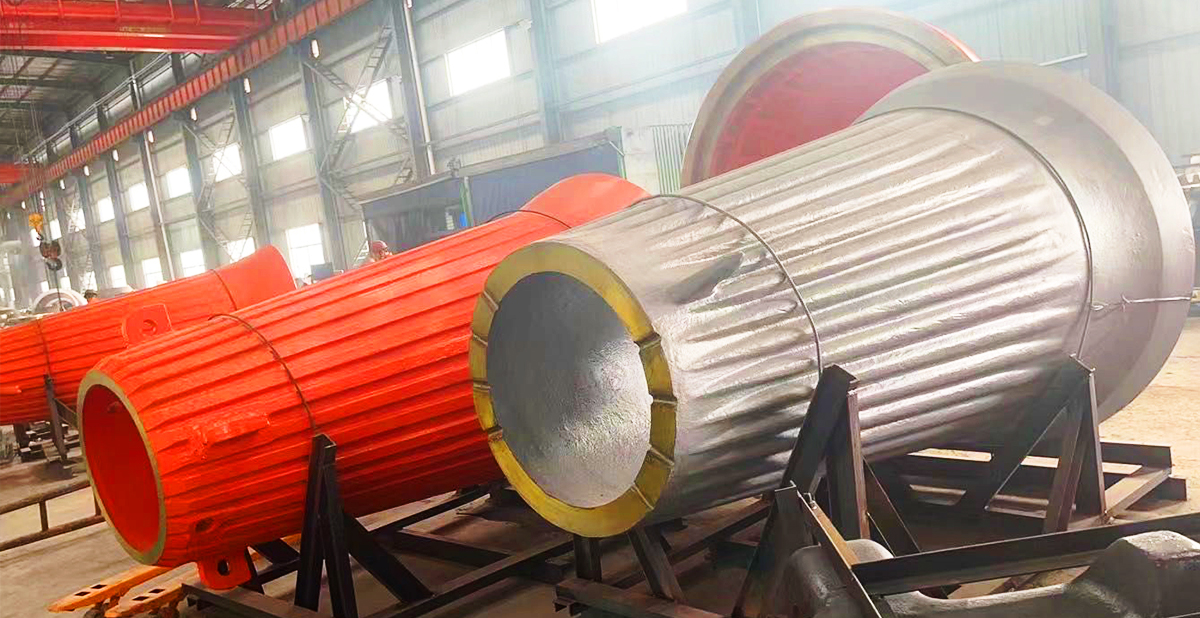
تعمل البطانة اللامتراكزة في الكسارة الدورانية الأولية في ظل ظروف من شأنها أن تتحدى أي مادة تحمل. عند التحميل الكامل، تولد المجموعة اللامتراكزة التي تحمل العمود الرئيسي سرعة سطح دوار تبلغ 0.8-1.4 م/ث عند تجويف البطانة، تحت ضغط تلامس متوقع يتراوح بين 10-18 ميجا باسكال، مع الحفاظ على إمداد الزيت عند 2.5-4.0 بار ومعدل تدفق يتراوح بين 60-120 لتر/الدقيقة حسب حجم الماكينة. عندما يتدهور أي من هذه المعلمات - ارتفاع درجة حرارة الزيت فوق 70 درجة مئوية، أو انخفاض التدفق إلى أقل من الحد الأدنى، أو التلوث الذي يرفع عدد جسيمات الزيت فوق ISO 4406 فئة 19/17/14 - تنهار طبقة الزيت الهيدروديناميكية التي تفصل بين أسطوانة الفولاذ والجلبة البرونزية في غضون ثوانٍ. يتبع ذلك تلامس المعدن بالمعدن، ويبدأ التآكل، ويبدأ عطل البطانة الذي يكلف ما بين 8000 إلى 15000 دولار أمريكي في قطع الغيار و120.000 إلى 400.000 دولار أمريكي في وقت التعطل مع إنذار درجة حرارة الزيت الذي يقوم شخص ما بإسكاته للحفاظ على تشغيل المناوبة.
وقد تقاربت مواصفات المواد الخاصة بالبطانات اللامركزية الدورانية على سبيكتين: C93200 (C93200 (SAE 660، مع Sn 6-8%، Pb 6-8%، Zn 2-4%، وبقايا النحاس) لظروف التشغيل القياسية، وC93800 عالية الرصاص C93800 (Sn 7-8%، Pb 13-15%، وبقايا النحاس) للتطبيقات التي تكون فيها أحداث التشحيم الحدودي أكثر تواترًا. تعمل مرحلة الرصاص في كلتا السبيكتين كخزان مواد تشحيم صلبة - في ظل ظروف الحدود عندما ينهار الغشاء الهيدروديناميكي، يقوم الرصاص بالتلطيخ عبر سطح المجلّة كغشاء رقيق، مما يقلل من معامل الاحتكاك من 0.12 إلى 0.04 تقريبًا ويوفر حماية حرجة لمدة 20-60 ثانية يستغرقها تدفق الزيت لإعادة إنشاء الغشاء الكامل.
الصب بالطرد المركزي: لماذا تحدد العملية الأداء لقطع الغيار الدورانية
لا تتحقق فائدة التشحيم الذاتي لسبائك البطانات المصنوعة من الرصاص والبرونز إلا عندما تكون مرحلة الرصاص موزعة بشكل موحد وتكون المصفوفة البرونزية المحيطة بها خالية من المسامية الدقيقة. يسمح الصب الرملي الثابت - العملية الأقدم والأقل تكلفة - للسبائك المنصهرة بالتصلب تحت الجاذبية وحدها. ويميل الرصاص، لكونه أكثر كثافة من مرحلة مصفوفة القصدير والنحاس، إلى الانفصال نحو الأجزاء السفلية من الصب. وتتوزع المسامية الغازية، المحتجزة أثناء التصلب، بشكل عشوائي في جميع أنحاء المقطع العرضي. في جلبة قطع غيار الكسارة المخروطية النهائية التي يتم إنتاجها عن طريق الصب الساكن، يمكن أن يحتوي الجدار الخارجي - وهو المنطقة الأساسية الحاملة للحمل والمبددة للحرارة - على مسامية حجمية تتراوح بين 1.5 و3.01 تيرابايت 3 تيرابايت، ويظهر توزيع غير منتظم للرصاص يتفاوت بنسبة تصل إلى 401 تيرابايت 3 تيرابايت بين القوسين العلوي والسفلي للحلقة.
يزيل الصب بالطرد المركزي كلا المشكلتين من خلال قوة الدوران المطبقة. سرعات دوران القالب من 600-900 دورة في الدقيقة لأقطار البطانات المستخدمة في البطانات الأولية (عادةً ما يتراوح قطرها الخارجي من 800-1,400 مم لماكينات الفئة 54-75 إلى 60-110) تولد تسارع طرد مركزي يتراوح بين 50-75 جرام عند جدار القالب. يتم دفع الأطوار المعدنية الأكثر كثافة إلى الخارج بشكل موحد، مما يؤدي إلى توزيع رصاصي متسق حول 360 درجة كاملة من محيط الجلبة. تتركز مسامية الغاز، المدفوعة نحو التجويف الداخلي عن طريق الطفو في ظل ظروف الجاذبية العالية، في أول 8-12 مم من سُمك الجدار ويتم إزالتها بالكامل أثناء الثقب النهائي وفقًا لمواصفات الخلوص التصميمي.
والنتيجة هي أن البطانات قطع غيار الكسارة الدورانية المنتجة عن طريق الصب بالطرد المركزي تحقق مسامية الجدار الخارجي أقل من 0.3% - مقارنةً بـ 1.5-3.0% للصب الثابت - مع صلابة عند سطح التجويف الحامل تبلغ 65-72 HBW مقابل 55-62 HBW للمسبوكات الثابتة المكافئة من السبائك. في ظل أحداث التشحيم الحدية المستمرة التي لا مفر منها في الخدمة الدورانية الأولية، يُترجم هذا الاختلاف في السلامة الهيكلية مباشرةً إلى ما إذا كانت البطانة تنجو من الحدث أو تبدأ في التآكل الذي يدمر المجلّد.
الجزء الثالث: الدقة الإنشائية - حيث تلتقي الدقة المليمترية مع قوى الألف طن
تصميم تآكل بطانة العنكبوت ومطابقة CNC
تحمل مجموعة العنكبوت في المخرطة الدورانية الأولية محمل العمود الرئيسي العلوي وتوجِّه مواد التغذية من حجرة التكسير إلى تجويف الكسارة. تحمي بطانات الذراع العنكبوتية - عادةً ما تكون مصبوبة من Mn14Cr1 أو الحديد الأبيض الموليبدينوم الكروم الموليبدينوم بصلابة 550-620 HBW - أذرع العنكبوت الهيكلية من التلامس المباشر مع مادة التغذية. ومع ذلك، يجب أن تحقق واجهة بطانة العنكبوت عند أوجه تلامس الذراع مساحة تحمل لا تقل عن 85% عبر أسطح التزاوج لمنع الاهتزاز تحت أحمال الصدمات التي يمكن أن تتجاوز 200 كيلو نيوتن لكل ذراع في ظروف ذروة التغذية. تعمل أوجه التلامس سيئة التشكيل - تلك التي بها انحرافات في التسطيح تزيد عن 0.5 مم على طول محمل 500 مم - على تركيز الحمل في نقاط عالية، مما يسرع من التآكل عند حدود التلامس ويولد تلفًا في أذرع العنكبوت الهيكلية نفسها.
إن التصنيع الآلي باستخدام الحاسب الآلي لأسطح التزاوج على قطع غيار الكسارة الدورانية - خاصةً غلاف العمود الرئيسي، والسطح الخارجي غريب الأطوار، ووجه ختم الغلاف العلوي - ليس خيارًا ممتازًا. إنه الحد الأدنى لمعيار العملية المقبول للمكونات التي يتم فيها تحديد خلوص تشغيل التصميم بتفاوتات ملاءمة H7/H6. بالنسبة للمجموعة اللامتراكزة للتجميع اللامركزي لمخرطة فولر 60-89، يُترجم هذا إلى تفاوت تفاوت قطر التجويف +0.090 مم/ 0 مم على تجويف اسمي يبلغ 1100 مم. يعد تحقيق ذلك باستخدام إعدادات قضبان الثقب التقليدية على المسبوكات ذات الإجهاد المتبقي هامشيًا؛ ويتطلب تحقيق ذلك بشكل متسق عبر عملية إنتاج خراطة رأسية باستخدام الحاسب الآلي مع قياس أثناء العملية والتعويض الحراري.
دراسة حالة ميدانية: تمديد حملة البطانة من 90 يومًا إلى 122 يومًا على خام الحديد الصلب
كانت إحدى العمليات الكبيرة لخام الحديد المكشوف في منطقة بيلبارا تقوم بتشغيل المكبس الدوراني الرئيسي - وهو المكبس Metso Superior 60-110E - في حملة تبطين لمدة 90 يومًا والتي تشير بياناتها المعيارية إلى أنه يمكن تحقيقها في 110-120 يومًا. وكان متوسط صلابة الركاز يبلغ 52 ميجا باسكال UCS مع مؤشر عمل الرابطة 14.8 كيلو وات/طن - وهو ما يقع بقوة في المنطقة التي تكون فيها درجة Mn18Cr2 مناسبة، وكانت العملية تحددها بالفعل. كانت المشكلة تكمن في محتوى الكروم: أظهرت شهادة المورد السابق أن الكروم كان 0.8-1.1%، أي أقل من الحد الأدنى البالغ 1.5% الذي يوفر فائدة صقل حبيبات قابلة للقياس. لقد كانوا يدفعون مقابل Mn18Cr2 ويتلقون Mn18Cr1 عمليًا.
بعد التحول إلى إمدادات Mn18Cr2 التي تم التحقق منها مع كروم معتمد عند 2.1-2.3% وتحليل OES من طرف ثالث لكل دفعة، وصلت الحملة الكاملة الأولى إلى 122 يومًا. وكان حساب القيمة واضحًا ومباشرًا: فقد أدى حدث تغيير واحد تم توفيره في كل فترة 18 شهرًا إلى التخلص من إيقاف التشغيل المخطط له لمدة 36 ساعة، واستعادة ما يقرب من 130,000 طن من الإنتاج بسعر 95 دولارًا أمريكيًا للطن الواحد - وهو ما يمثل تحسنًا في الحملة بقيمة 12.35 مليون دولار أمريكي في الإنتاج المسترد، مقابل زيادة في تكلفة البطانة الإضافية تبلغ حوالي 48,000 دولار أمريكي. لم تكن هناك حاجة إلى استثمار رأسمالي.
الصيانة الوقائية: استخدام تحليل الزيت لحماية قطع غيار الكسارة المخروطية
يوفر تحليل عينات الزيت من دائرة التشحيم الدوارة أبكر تحذير متاح لتدهور البطانات - قبل اتجاهات درجة الحرارة، وقبل تغيرات الاهتزاز، وقبل الفحص البصري في الإغلاق التالي المخطط له. بالنسبة للبطانات اللولبية اللولبية والبطانات الدافعة، فإن معلمات المراقبة الرئيسية هي:
- تركيز النحاس (Cu): تشير القراءة التي تزيد عن 80 جزء في المليون إلى تآكل سطح البرونز النشط. يشير الاتجاه من أقل من 40 جزء في المليون إلى أكثر من 80 جزء في المليون على فترتين متتاليتين من العينة مدة كل منهما 500 ساعة إلى حالة تآكل متسارعة تتطلب الفحص في الفرصة المتاحة التالية.
- تركيز الحديد (Fe): تشير المستويات التي تزيد عن 120 جزء في المليون إلى وجود تآكل على أسطح أسطح تجويف الأسطوانة الفولاذية أو الجسم غريب الأطوار أو تجويف الإطار الرئيسي - وعادةً ما يكون السبب في ذلك عدم كفاية الخلوص أو التلوث أو انهيار غشاء الزيت.
- نظافة الزيت (ISO 4406): استهدف 18/16/13 أو أفضل من ذلك لعمر طويل للبطانة. يشير تعداد الجسيمات الذي يزيد باستمرار عن 20/18/15 إلى وجود مشكلة في نظام الترشيح أو دخول التلوث الذي يجب حله قبل الحملة التالية المخطط لها.
- اللزوجة عند درجة حرارة 40 درجة مئوية: يشير الانحراف الذي يزيد عن ±10% عن مواصفات ISO VG 150 إلى تدهور الزيت أو تلوثه ويتطلب تغيير الزيت بغض النظر عن الفترة الزمنية المقررة.
الحجة الكلية: لماذا تعتبر قطع غيار الكسارة الدورانية عالية الجودة استثمارًا إنتاجيًا
ستعمل فرق المشتريات التي تعمل من إطار سعر الوحدة باستمرار على التقليل من قيمة التأثير التشغيلي لجودة قطع غيار الكسارة المخروطية. إن البطانة المقعرة التي تكلف 18% أكثر للطن الواحد لأنها تحدد Mn18Cr2 مع التحقق من الكروم عند 2.1% بدلاً من 0.9% لا تكلف 18% أكثر لكل طن حملة معالجة، بل تكلف أقل بكثير، لأنها تعمل لفترة أطول من 30-40% قبل التغيير ولا تولد تكاليف الأضرار الثانوية المرتبطة بالفشل المبكر للبطانة: تلوث مركب الدعم لدائرة التشحيم، وتسجيل الإطار من حركة البطانة غير المتماسكة وأحداث التعطل غير المخطط لها التي تحدث عندما تتعطل البطانات بين النوافذ المجدولة.
وينطبق نفس المنطق على البطانات اللامركزية المصبوبة بالطرد المركزي. يتم استرداد علاوة سعر 25-35% على مثيلاتها المصبوبة الثابتة خلال دورة التشغيل الأولى عندما يتم النجاة من حدث تزييت حدودي واحد بدلاً من التسبب في حدوث تآكل في عمود الدوران يتطلب إزالة العمود وإعادة طحنه بتكلفة تتراوح بين 30,000 و80,000 دولار أمريكي.
إذا كنت تدير التآكل المتسارع في كسارتك الدورانية الأولية - سواء كان ذلك بسبب تغيرات صلابة الخام، أو نقص طول الحملة، أو أعطال البطانات المتكررة - يبدأ الحل بالتحقق من المواصفات، وليس مجرد استبدال الموردين. يمكن لفريقنا الفني مراجعة شهادات المواد الموجودة لديك، ومعلمات التشغيل، وبيانات التآكل لتحديد ما إذا كان التعديل المستهدف للسبائك أو تغيير العملية سيحقق تحسينًا قابلاً للقياس في الحملة بالنسبة لخامك المحدد وتكوين الماكينة.


 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish