

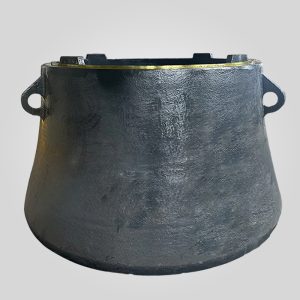
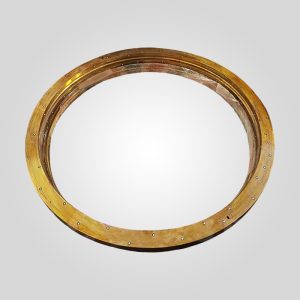
KB63-89 Eksenel Destek Halkası Seti 4350796 | 799kg Bronz Baskı Yatağı
Malzeme : ZCuPb20Sn5, ZCuPb10Sn10 ZCuPb24Sn5
Model:KB63-89,KB54-75 ,BK54-75,KB54-67,KB63-75
Ağırlıklar (kg): 799KGS
182 stokta var
ÜRÜN
Açıklama
Dikey Yük Yolu Mühendisliği: KB63-89 Eksenel Destek Halkası Seti
Bir birincil döner kırıcıda, ana şaft tertibatının tüm ağırlığı - artı kayayı kırmanın dinamik kuvveti - tek bir kritik arayüze dayanır: döner Eksenel Destek Halkası Seti (Ürün Kodu: 4350796).
Thyssenkrupp KB63-89 için bu 799 kg'lık bronz düzenek makinenin hidrodinamik can simididir.
Buradaki arıza bir bakım sıkıntısı değildir; ana şaftı pistona kaynaklayarak haftalarca çalışmama süresine neden olabilecek feci bir olaydır.
Bu bileşeni şu şekilde tasarlıyoruz ZCuPb20Sn5 (Yüksek Kurşunlu Kalay Bronz) aracılığıyla özel olarak üretilmiştir. Santrifüj Döküm.
Bu üretim yöntemi, büyük basınç yüklerini (en yüksek ezilme sırasında genellikle 500 tonu aşan) deforme olmadan veya sıkışmadan desteklemek için gereklidir.
Teknik Özellikler: Ürün Kodu 4350796
Bu boyuttaki bir eksenel rulman için üretim toleransı son derece dardır.
Yağ kamasının tüm yüzey alanı boyunca doğru şekilde oluşmasını sağlamak için düzlük ve paralellik korunmalıdır.
| Teknik Parametreler | Spesifikasyon Verileri |
|---|---|
| OEM Ürün Kodu | 4350796 |
| Bileşen Adı | Eksenel Destek Halkası Seti / Baskı Yatağı Seti |
| Uyumlu Modeller | Thyssenkrupp KB63-89, KB54-75, BK54-75, KB63-75 |
| Ağırlık Ayarla | 799 kg (±1% Hassas Tolerans) |
| Malzeme Sınıfı | ZCuPb20Sn5 (DIN 1716 G-CuPb20Sn) |
| Kimyasal Bileşim | Cu: Denge, Pb: 18-23%, Sn: 4-6% |
| Döküm Yöntemi | Santrifüj Döküm (Kuvvet > 60G) |
| Yüzey Düzlüğü | ≤ 0,02 mm (Hidrodinamik Kaldırma için Kritik) |
| Sertlik | 70 - 85 HBW (Yerleştirilebilirlik için Optimize Edilmiştir) |
Temel Avantajlar: Santrifüj Döküm vs Statik Döküm
Kaynak sağlarken kırıcı yedekleriözellikle ağır bronz rulmanlarda, döküm yöntemi parçanın hayatta kalma oranını belirler.
Kurşun Ayrıştırma Sorununun Çözümü
ZCuPb20Sn5 yaklaşık 20% Kurşun içerir. Kurşun, Bakırdan önemli ölçüde daha ağırdır.
799kg'lık bir parçanın statik kum dökümünde yerçekimi, uzun soğutma aşaması sırasında kurşunun dibe çökmesine neden olur.
Bu, altta "kurşun gölleri" (mekanik olarak zayıf) ve üstte kurşun açlığı (tutukluğa eğilimli) olan bir parça oluşturur.
Bizim çözümümüz: Kalıbı yüksek devirde döndürüyoruz. G kuvveti, kurşun küreciklerini matris boyunca eşit bir şekilde yerine kilitliyor.
Bu, aşınma ister 1 mm ister 10 mm derinliğinde olsun, kendinden yağlama özelliklerinin aynı kalmasını sağlar.
Yüzey İşlemi ve Yağ Dağılımı
Eksenel Destek Halkası Seti, karmaşık CNC-işlenmiş yağ kanallarına sahiptir.
Bunlar keyfi değildir; ana mili kaldırmak için yüksek basınçlı yağı dağıtmak üzere hesaplanmıştır.
İşlememiz aşağıdaki yüzey pürüzlülüğüne ulaşır Ra 0,4μmmetal-metal temasının meydana geldiği kritik başlatma ve kapatma aşamalarında sürtünme katsayısını azaltır.
Performans Karşılaştırması: Rulman Ömrü
Büyük ölçekli madencilik operasyonlarından elde edilen saha verileri, santrifüj parçalarımız ile standart yedek parçalar arasındaki dayanıklılık farkını göstermektedir.
| Metrik | Standart Kum Döküm Seti | Santrifüj Setimiz (4350796) |
|---|---|---|
| Kurşun Dağıtımı | Düzensiz (Ayrıştırılmış) | Homojen (Tekdüze) |
| Basınçlı Verim | Düşük (Porozite riski) | Yüksek (Yoğun Mikroyapı) |
| Nöbet Direnci | Orta düzeyde | Mükemmel (Tutarlı Pb filmi) |
| Beklenen Ömür | 12-18 Ay | 24+ Ay (temiz yağ ile) |
Saha Teşhis ve Bakım İpuçları
Tecrübe edildiği gibi kırıcı parça tedarikçileriEksenel rulman setinizin sağlığını değerlendirmek için bu belirli göstergeleri izlemenizi öneririz:
1. Dikey Şaft Düşmesi ("X-Boyutu"):
Ana milin yüksekliğini düzenli olarak ölçün.
Şaft kısa bir süre içinde (örneğin 2 hafta) >3 mm düşerse, bronz halkalar hızla aşınır.
Bu genellikle segmanlar arasında taşlama macunu görevi gören kirli yağı (silika kontaminasyonu) gösterir.
2. Başlangıç Amperaj Ani Yükselmeleri:
Kırıcı motoru çalıştırma sırasında aşırı amper çekiyorsa, eksenel yataktaki statik sürtünme çok yüksektir.
Bu, "Yağ Kaldırma" sisteminin segmanları etkili bir şekilde ayırmadığını veya segmanların eğrildiğini ve artık düz olmadığını gösterir.
3. Görsel Çukur Muayenesi:
Yağ değişimleri sırasında kullanılmış yağ filtrelerini inceleyin.
Parlak, altın renkli pullar normaldir.
Ancak, koyu renkli parçalar veya "çukurlaşmış" döküntüler bronz yüzeyin yorulduğunu ve kırıldığını (dökülme) gösterir. Derhal değiştirilmesi gerekir.
Kalite Güvence
Yaklaşık 800 kg ağırlığındaki güvenlik açısından kritik bir parça için kalite kontrolümüz çok titizdir:
- Bluing Check: Halkaları bir ana yüzey plakasına karşı eşleştiriyoruz ve temas alanının 95%'yi aştığını doğrulamak için Prusya Mavisi kullanıyoruz.
- Ultrasonik Test (UT): 500-tonluk yük altında çökebilecek iç boşlukların bulunmadığını teyit etmek.
Sıkça Sorulan Sorular (SSS)
S1: Sadece aşınmış halkayı mı yoksa tüm seti (4350796) mi değiştirmeliyim?
A: Her zaman komple seti değiştirin.
Bronz halkalar birbirleriyle yataklanır (eşleşir).
Yeni bir düz bileziğin eski, düzensiz aşınmış bir bilezikle karıştırılması temas alanını <30%, causing rapid overheating and failure within days.
S2: Bu bronz halkalar için maksimum çalışma sıcaklığı nedir?
A: ZCuPb20Sn5 kararlı olsa da, yağ filmi sınırlayıcı faktördür.
Dönüş yağı sıcaklığı 60°C'yi (140°F) geçmemelidir.
Bronz sıcaklığı yerel olarak 120°C'yi aşarsa, kurşun terlemeye başlayacak ve yapısal mukavemeti tehlikeye atacaktır.
S3: Set önceden işlenmiş olarak mı geliyor?
A: Evet.
Set, tüm yağ kanalları ve dübel pimi delikleri dahil olmak üzere tamamen CNC ile işlenmiştir.
Hemen "tak-çıkar" kurulum için hazırdır.
Kurulum Hakkında Uzman Notu
Mühendisin Masasından: Yeni eksenel destek halkalarının bir numaralı katili kurulum sırasında kirlenme.
799 kg'lık bir set muazzam bir basınç yaratır. Montaj sırasında halkalar arasına tek bir kum tanesi veya metal çapak sıkışırsa, yüzeyi hemen çizecektir.
Prosedür: Muhafazayı tüy bırakmayan bezlerle temizleyin. Montajdan önce tüm yüzeylere bol miktarda ISO VG 320 yağı sürün. Alt segmanı yerleştirmeden önce hidrolik pistonun tamamen geri çekildiğinden ve düz olduğundan emin olun.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese