

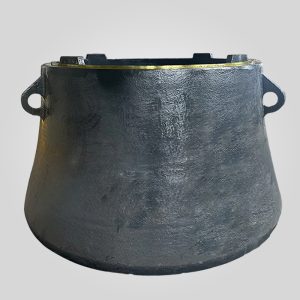
KB63-89 Axialer Stützringsatz 4350796 | 799kg Bronze-Schublager
Werkstoff:ZCuPb20Sn5, ZCuPb10Sn10 ZCuPb24Sn5
Model:KB63-89,KB54-75 ,BK54-75,KB54-67,KB63-75
Gewichte (kg): 799KGS
182 vorrätig
PRODUKT
Beschreibung
Planung des vertikalen Lastpfades: KB63-89 Axialer Stützringsatz
In einem Primär-Kreiselbrecher lastet das gesamte Gewicht der Hauptwellenbaugruppe - zuzüglich der dynamischen Kraft der Gesteinszerkleinerung - auf einer einzigen kritischen Schnittstelle: dem Kreiselbrecher. Axialer Stützringsatz (Artikelcode: 4350796).
Für den Thyssenkrupp KB63-89 ist diese 799 kg schwere Bronzeeinheit die hydrodynamische Lebensader der Maschine.
Ein Ausfall ist keine lästige Wartungsarbeit, sondern ein katastrophales Ereignis, das die Hauptwelle mit dem Kolben verschweißen kann, was zu wochenlangen Ausfallzeiten führt.
Wir entwickeln diese Komponente mit ZCuPb20Sn5 (Hochverbleite Zinnbronze) exklusiv produziert über Schleudergießen.
Dieses Herstellungsverfahren ist unabdingbar, um die enormen Druckbelastungen (oft über 500 Tonnen während der Spitzenzerkleinerung) ohne Verformung oder Festfressen zu tragen.
Technische Daten: Artikel 4350796
Die Fertigungstoleranz für ein Axiallager dieser Größe ist extrem eng.
Ebenheit und Parallelität müssen beibehalten werden, um sicherzustellen, dass sich der Ölkeil auf der gesamten Oberfläche korrekt ausbildet.
| Technische Parameter | Spezifikationsdaten |
|---|---|
| OEM-Artikel-Code | 4350796 |
| Komponente Name | Axialer Stützringsatz / Axiallagersatz |
| Kompatible Modelle | Thyssenkrupp KB63-89, KB54-75, BK54-75, KB63-75 |
| Set Gewicht | 799 kg (±1% Präzisionstoleranz) |
| Material Klasse | ZCuPb20Sn5 (DIN 1716 G-CuPb20Sn) |
| Chemische Zusammensetzung | Cu: Gleichgewicht, Pb: 18-23%, Sn: 4-6% |
| Gussverfahren | Schleudergießen (Kraft > 60G) |
| Ebenheit der Oberfläche | ≤ 0,02 mm (kritisch für hydrodynamischen Auftrieb) |
| Härte | 70 - 85 HBW (Optimiert für Einbettbarkeit) |
Die wichtigsten Vorteile: Schleuderguss vs. statischer Guss
Bei der Beschaffung Brecher-ErsatzteileInsbesondere bei schweren Bronzelagern entscheidet das Gießverfahren über die Überlebensrate des Teils.
Lösung des Problems der Bleiabscheidung
ZCuPb20Sn5 enthält ca. 20% Blei. Blei ist wesentlich schwerer als Kupfer.
Bei einem statischen Sandguss eines 799 kg schweren Teils sinkt das Blei während der langen Abkühlphase aufgrund der Schwerkraft zu Boden.
Dadurch entsteht ein Teil mit "Bleiseen" an der Unterseite (mechanisch schwach) und einer bleiarmen Oberseite (anfällig für Festfressen).
Unsere Lösung: Wir schleudern die Form mit hohen Drehzahlen. Durch die G-Kraft werden die Bleikügelchen gleichmäßig in der Matrix fixiert.
Dadurch wird sichergestellt, dass die selbstschmierenden Eigenschaften unabhängig davon, ob der Verschleiß 1 mm oder 10 mm tief ist, gleich bleiben.
Oberflächenbeschaffenheit und Ölverteilung
Der Axialstützring-Satz verfügt über komplizierte CNC-gefräste Ölnuten.
Diese sind nicht willkürlich, sondern werden so berechnet, dass sie das Hochdrucköl verteilen, um die Hauptwelle anzuheben.
Unsere Bearbeitung erreicht eine Oberflächenrauhigkeit von Ra 0,4μmDadurch wird der Reibungskoeffizient in den kritischen Phasen des An- und Abschaltens, in denen es zu einem Metall-Metall-Kontakt kommt, reduziert.
Leistungsvergleich: Lebensdauer des Lagers
Felddaten aus großen Bergbaubetrieben zeigen den Unterschied in der Haltbarkeit zwischen unseren Zentrifugalteilen und Standardersatzteilen.
| Metrisch | Standard-Sandguss-Set | Unser Zentrifugalsatz (4350796) |
|---|---|---|
| Verteilung von Blei | Ungleichmäßig (getrennt) | Homogen (gleichförmig) |
| Druckausbeute | Niedriger (Porositätsrisiko) | Hoch (Dichtes Gefüge) |
| Beschlagnahmungswiderstand | Mäßig | Ausgezeichnet (konsistenter Pb-Film) |
| Erwartete Lebensdauer | 12-18 Monate | 24+ Monate (mit sauberem Öl) |
Tipps für Diagnose und Wartung vor Ort
Wie erfahren Lieferanten von BrecherteilenWir empfehlen die Überwachung dieser spezifischen Indikatoren, um den Zustand Ihres Axiallagersatzes zu beurteilen:
1. Vertikaler Schachtfall (die "X-Dimension"):
Messen Sie regelmäßig die Höhe der Hauptwelle.
Wenn die Welle innerhalb eines kurzen Zeitraums (z. B. 2 Wochen) um mehr als 3 mm abfällt, verschleißen die Bronzeringe schnell.
Dies deutet in der Regel auf verschmutztes Öl (Silikatverunreinigung) hin, das als Schleifpaste zwischen den Ringen wirkt.
2. Stromspitzen beim Anfahren:
Wenn der Brechermotor beim Anfahren zu viel Strom zieht, ist die Haftreibung im Axiallager zu hoch.
Dies deutet darauf hin, dass das "Oil Lift"-System die Ringe nicht effektiv trennt, oder die Ringe haben sich verzogen und sind nicht mehr plan.
3. Visuelle Lochfraßinspektion:
Beim Ölwechsel sind die verwendeten Ölfilter zu überprüfen.
Glänzende, goldfarbene Flocken sind normal.
Dunkle Brocken oder "löchrige" Ablagerungen deuten jedoch darauf hin, dass die Bronzeoberfläche ermüdet und abbricht (Abplatzungen). Ein sofortiger Austausch ist erforderlich.
Qualitätssicherung
Bei einem sicherheitskritischen Teil, das fast 800 kg wiegt, ist unsere Qualitätskontrolle sehr streng:
- Bluing Check: Wir paaren die Ringe gegen eine Master-Oberflächenplatte und verwenden Preußisch Blau, um zu überprüfen, ob die Kontaktfläche 95% übersteigt.
- Ultraschallprüfung (UT): Um sicherzustellen, dass keine inneren Hohlräume vorhanden sind, die unter der 500-Tonnen-Last zusammenbrechen könnten.
Häufig gestellte Fragen (FAQ)
F1: Sollte ich nur den verschlissenen Ring oder den ganzen Satz (4350796) ersetzen?
A: Ersetzen Sie immer den kompletten Satz.
Ringe aus Bronze werden miteinander verbunden.
Wenn Sie einen neuen flachen Ring mit einem alten, ungleichmäßig abgenutzten Ring mischen, verringert sich die Kontaktfläche auf <30%, causing rapid overheating and failure within days.
F2: Wie hoch ist die maximale Betriebstemperatur für diese Bronzeringe?
A: ZCuPb20Sn5 ist zwar stabil, aber der Ölfilm ist der begrenzende Faktor.
Die Temperatur des Rücklauföls sollte 60°C (140°F) nicht überschreiten.
Wenn die Bronzetemperatur örtlich 120°C überschreitet, beginnt das Blei zu schwitzen, was die strukturelle Festigkeit beeinträchtigt.
F3: Wird das Set vorbearbeitet geliefert?
A: Ja.
Der Satz ist vollständig CNC-gefräst, einschließlich aller Ölnuten und Spannstiftlöcher.
Es ist sofort einbaufertig und kann sofort installiert werden.
Fachkundiger Hinweis zur Installation
Vom Schreibtisch des Ingenieurs: Die Hauptursache für neue axiale Stützringe ist Verschmutzung bei der Installation.
Ein 799 kg schwerer Satz erzeugt einen immensen Druck. Wenn bei der Montage ein einzelnes Sandkorn oder ein Metallgrat zwischen den Ringen eingeklemmt wird, ritzt es die Oberfläche sofort ein.
Verfahren: Reinigen Sie das Gehäuse mit fusselfreien Tüchern. Tragen Sie vor dem Zusammenbau eine großzügige Schicht ISO VG 320 Öl auf alle Oberflächen auf. Stellen Sie sicher, dass der Hydraulikkolben vollständig eingefahren und waagerecht ist, bevor Sie den unteren Ring aufsetzen.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish