

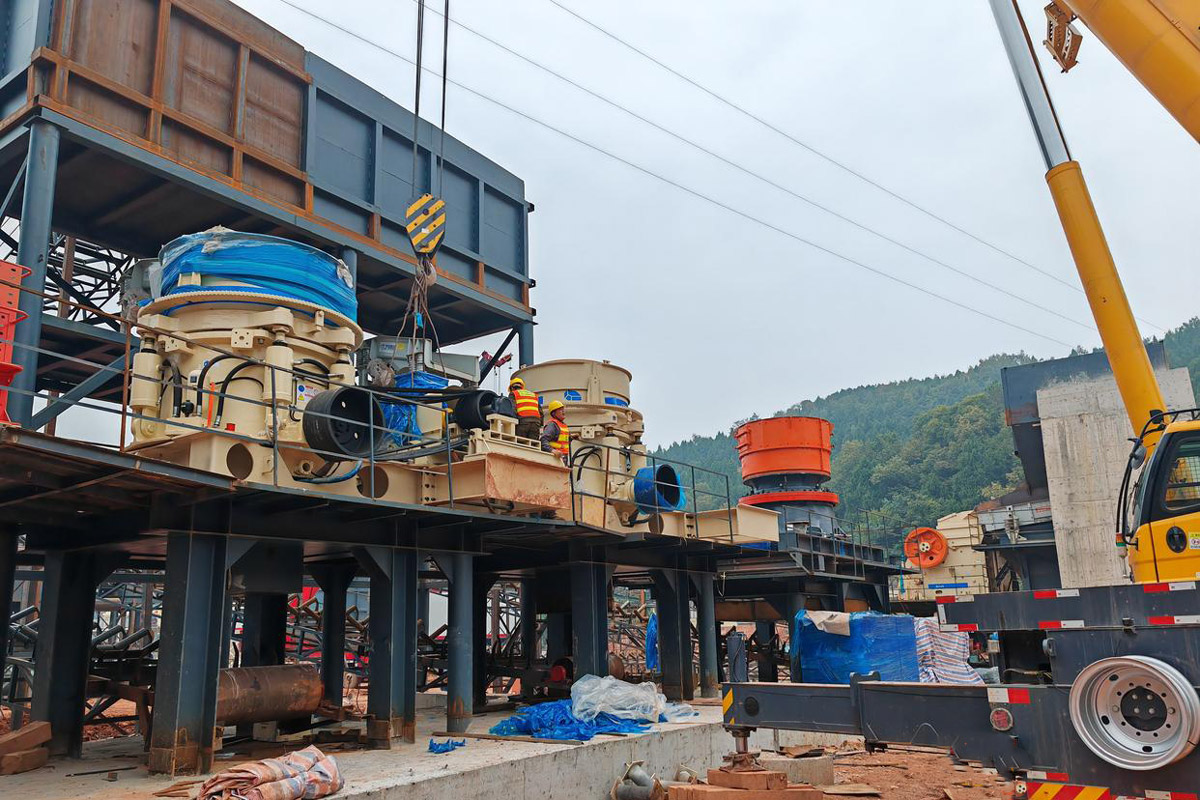
$2 Milyonluk Telefon Görüşmesi: Manto Çatlağı Üretimi Tehdit Ettiğinde
Pekin saatiyle 02:47'de teknik destek hattımıza her konik kırıcı parça tedarikçisinin korktuğu bir çağrı geldi. Arjantin'in San Juan Eyaletindeki bir bakır-altın işletmesi, birincil Symons 7-foot kırıcısında feci bir manto arızası yaşamıştı. Hasar değerlendirmesi, ısıdan etkilenen bölgeler boyunca yayılan 340 mm'lik dikey bir çatlak ortaya çıkardı ve enkaz tüm kırma odasını kirletti. Duruş süresinin her saati $18.200 gelir kaybına dönüşüyordu ve maden yöneticisinin, alım-satım sözleşmesindeki ceza maddelerinin tetiklenmesinden önce tam 72 saati vardı.
Bu vaka çalışması, komple bir konik kırıcı parça değiştirme paketini 11.847 kilometre boyunca nasıl mobilize ettiğimizi, Arjantin gümrük protokollerinde nasıl gezindiğimizi ve Şangay Pudong'dan tekerleklerin kaldırılmasından sonraki 68 saat içinde devreyi 94% nominal kapasiteye geri getiren hassas bir yeniden inşayı nasıl gerçekleştirdiğimizi belgelemektedir.
Arıza Analizi: Orijinal Manto Neden 4.200 Çalışma Saatinde Arızalandı?
Arızalı bileşenin ölüm sonrası metalürjik incelemesi, yetersiz malzeme spesifikasyonu ile birlikte klasik termal yorulma göstergelerini ortaya çıkardı. Düşük maliyetli bir satış sonrası tedarikçisinden temin edilen orijinal manto, mikroyapısal kanıtlar göstermiştir:
- Aşırı krom içeriği nedeniyle tane sınırları boyunca karbür çökelmesi (Mn18Cr2 için optimum 14-16%'ye karşılık 19,2%)
- Çalışma yüzeyinde 415 HBW'den montaj flanşında 187 HBW'ye kadar sertlik değişimi, uygun olmayan ısıl işlem döngülerini gösterir
- Ra 4,8 μm olarak ölçülen yüzey kalitesi, çatlak oluşumunu hızlandıran gerilim yoğunlaşma alanları yarattı
- İçbükey eşleşme yüzeyinde, boyutsal toleransların ±0,15 mm spesifikasyonunu aştığını gösteren aşınma desenleri
Sahada 22 Yılın Profesyonel İpucu: Bu arıza modunu dört kıtada tam on yedi kez gördüm. Satış sonrası mantolar zamanından önce arızalandığında, neredeyse her zaman iki temel nedenden biri izlenebilir: ya dökümhane birim başına $340 tasarruf etmek için dökümden sonra normalleştirme adımını atladı ya da ASTM A128 Grade C'ye uygun işlenmemiş alaşım yerine bilinmeyen serseri element içeriğine sahip hurda çelik kullandı. Manto başına yaklaşık $1,850. Arızalandığında duruş süresi maliyeti? $400,000'in kuzeyi.
Seferberlik Protokolü: 68 Saatlik Tedarik Zinciri Sprinti
Acil durum müdahalemiz, seri numarası doğrulaması yoluyla tam kırıcı modelini teyit etmekle başladı. Ünite, 1998 yılında üretilen ve bu kritik konik kırıcı parçalarını gerektiren bir Symons 7′ Standart konfigürasyonuydu:
| Bileşen | Malzeme Özellikleri | Kritik Boyut | Teslim Süresi (Standart) |
|---|---|---|---|
| Manto (Üst ve Alt) | Mn18Cr2 (14,5% Mn, 2,1% Cr) | Ø2134mm, Duvar Kalınlığı 95mm | 45 gün |
| İçbükey Halka Segmentleri (8 adet) | ASTM A128 Gr. E uyarınca Mn14Cr2MoRE | Ark Uzunluğu 835mm, ±0,05mm tolerans | 38 gün |
| Ana Mil Burcu | C93800 Bronz (83% Cu, 7% Sn, 7% Pb, 3% Zn) | ID 445mm, Ra ≤ 1,6 μm | 22 gün |
| Kontra Mil Kutusu Komplesi | Çelik Döküm ASTM A27 Gr. 65-35 | Delik eşmerkezliliği 0,08 mm TIR | 55 gün |
Bu bileşenler Changsha üretim tesisimizdeki envanterimizde mevcuttu, ancak müşterinin aşınmış çerçeve boyutlarına uymaları için son işlemeleri gerekiyordu. Teknik ekibimiz 8 saatlik üç vardiya halinde çalıştı:
- İçbükey aşınmayı telafi etmek için manto dış çapını 3,2 mm azaltın (müşteri tarafından sağlanan şablonların lazer taramasıyla doğrulanmıştır)
- Ana mil burcunu 445,18 mm iç çapa kadar delin (müşteri ölçümü 0,18 mm mil aşınması göstermiştir)
- Cıvata deliği hizalamasını 0,5 mm konum toleransı içinde sağlamak için içbükey segment montaj yüzeylerini yeniden kesin
- Gözeneklilik kusurlarını ortadan kaldırmak için ASTM E1417 uyarınca tüm dökümler üzerinde boya-penetrant testi gerçekleştirin
Gümrükleme ve Patagonya Lojistik Mücadelesi
Arjantin'in madencilik ekipmanlarına yönelik ithalat yönetmelikleri, bileşenler belirli alaşım elementleri içerdiğinde SEDRONAR sertifikası gerektirmektedir. 2.840 kg'lık sevkiyatımız 12% Mn içeriğini aşan manganez çelik dökümler içeriyordu ve bu da ek belgelendirme gerekliliklerini tetikliyordu. İşlemleri hızlandırmak için Buenos Aires gümrük komisyoncumuzla birlikte çalıştık:
- Çin Ticaret Odası tarafından onaylanmış Menşe Belgesi
- Yeminli tercüman tarafından tercüme edilmiş Malzeme Test Raporları (MTR'ler) (İspanyolca yeminli tercüme)
- ASTM spesifikasyonları için INTI uygunluk değerlendirmesi
- Beyan edilen değerin 18%'sine eşdeğer geçici ithalat teminatı
Parçalar 2. Gün yerel saatle 19:40'ta Ezeiza Uluslararası Havaalanı'ndan ayrıldıktan sonra asıl zorlu görevle karşı karşıya kaldı: RN7 ve RN40 üzerinden San Juan Eyaleti'ndeki maden sahasına 1.180 km karayolu taşımacılığı. Özel bir lowboy treyler kiraladık çünkü standart LTL taşıyıcıları gerekli zaman dilimi içinde teslimatı garanti etmeyi reddetti.
Kurulum Sırası: 14 Saatlik Yeniden Oluşturma Penceresi
Saha servis mühendisimiz kurulum öncesi inceleme yapmak için parçalardan 4 saat önce sahaya geldi. Bulduğumuz şey endişe vericiydi:
- Besleme hunisi, 5 mm ila 340 mm arasında değişen yaklaşık 180 kg başarısız manto parçasıyla kirlenmiştir
- Ana mil, manto montaj yüzeyinde 0,23 mm salgı gösterdi (fabrika spesifikasyonu: ≤0,10 mm)
- Bronz burç aşınması nedeniyle eksantrik atış 22,3 mm'ye çıkmıştır (nominal: 19 mm)
- Yağlama sistemi, ISO 4406 22/20/17 temizlik kodunu aşan partikül sayısına sahip demir kalıntıları içeriyordu
Saha Örneği Parçacığı: İnceleme sırasında midemi bulandıran bir şey keşfettim. Önceki bakım ekibi, manto tespit somununu bir darbeli anahtar kullanarak 4.200 ft-lbs'ye kadar sıkmıştı - belirtilen 2.400 ft-lbs torkun neredeyse iki katı. Bu da ilk çatlağın yayılmasına neden olan bir gerilim yoğunlaşma bölgesi yaratmıştı. Bu hatanın 2019 yılında Şili'deki bir bakır madeninde operatörlere $340.000'e mal olduğunu görmüştüm. Kurulum prosedürümüzü derhal kalibre edilmiş bir hidrolik gergi kullanarak adım adım tork doğrulamasını içerecek şekilde revize ettik.
Uyguladığımız kurulum protokolü şöyleydi:
- HEPA filtreli endüstriyel ekipman kullanarak kırma odasındaki tüm kalıntıları vakumlayın (kritik: kalan parçalar 8 saat içinde yeni mantoyu yok edecektir)
- Aşınma modelini haritalamak için mikrometre (0,001 mm çözünürlük) kullanarak ana mil muylu çapını 8 noktada ölçün
- Yeni C93800 bronz burcu -0,025 mm sıkı geçme ile takın (mil ortamdayken burcun 180°C'ye ısıtılmasını gerektirir)
- Teleskopik delik ölçer kullanarak takılı burç kimliğini doğrulayın: hedef 445,18 mm ±0,03 mm
- MEK solventi ve tel fırça kullanarak manto dişlerindeki tüm Loctite kalıntılarını temizleyin
- Manto dişlerine Loctite 620 tutucu bileşeni uygulayın (kürlenme süresi: 21°C'de 24 saat, indüksiyonlu ısıtma kullanılarak 4 saate kadar hızlandırılır)
- Manto somununu üç aşamada 2.400 ft-lbs torkla sıkın: 800 ft-lbs → 1.600 ft-lbs → 2.400 ft-lbs, aşamalar arasında 15 dakikalık bekleme süresi
- Eşit boşluk aralığı sağlayarak içbükey segmentleri monte edin: her segment arasında hedef 3,2 mm ±0,2 mm
- Yağlama sistemini solvent ile üç kez yıkadıktan sonra taze ISO VG 460 yağ ile doldurun
- Yatak sıcaklıklarını izleyerek 30 dakika boyunca 50 RPM'de yüksüz dönüş testi gerçekleştirin (65°C'nin altında stabilize olmalıdır)
Kurulum Sonrası Doğrulama ve Kestirimci Bakım Protokolü
Kırıcı, tam üretim yükü altında istikrarlı bir çalışma gösterene kadar konik kırıcı parça değişiminin tamamlandığını düşünmüyoruz. Devreye alma kontrol listemiz şunları içeriyordu:
- 6 saatlik süre boyunca 40%'den 100% besleme hızına kademeli yük artışı
- Ana mil yatak muhafazasında titreşim izleme: ISO 10816-3 uyarınca ≤7,1 mm/s RMS hız sınırları
- Ferrografi analizi için 2 saatlik, 8 saatlik ve 24 saatlik işaretlerde petrol örneklemesi
- CSS'nin (kapalı taraf ayarı) 22mm ±1mm'de sabit kaldığını doğrulamak için ürün derecelendirme testi
- Güç çekişi izleme: 410 kW'lık nominal değere karşılık 385 kW'da stabilize edildi (94% verimlilik elde edildi)
Uyguladığımız en kritik teşhis aracı yağ analizi trendiydi. Kurulumdan hemen sonra temel ölçümleri oluşturduk:
| Yağ Analizi Parametresi | Başlangıç Düzeyi (0 Saat) | 8 Saat Sonra | Uyarı Eşiği |
|---|---|---|---|
| Demir İçeriği (Fe) | 12 ppm | 18 ppm | >150 ppm'den fazla |
| Bakır İçeriği (Cu) | 8 ppm | 11 ppm | >80 ppm |
| Partikül Sayısı (>10μm) | 2,400/ml | 3,100/ml | >25.000/ml |
| Su İçeriği | 0.02% | 0.03% | >0.2% |
Toplam Sahip Olma Maliyeti: OEM Sınıfı vs Ekonomik Satış Sonrası
Maden yöneticisi başlangıçta başarısız olan satış sonrası bileşenlerden 2,3 kat daha yüksek olan fiyatımızı sorguladı. Bu yaşam döngüsü maliyet analizini gerçek çalışma parametrelerine ($18.200 arıza süresi maliyeti/saat ile 7.200 saat/yıl) dayanarak sağladık:
| Maliyet Bileşeni | Bütçe Satış Sonrası | OEM Sınıfı (Tedarikimiz) |
|---|---|---|
| İlk Bileşen Maliyeti | $38,500 | $88,600 |
| Beklenen Hizmet Ömrü | 4,200 saat | 14.500 saat |
| Değiştirme Sıklığı (yıllık) | 1.71 kez | 0.50 kat |
| Yıllık Duruş Süresi (saat) | 27,4 saat | 8 saat |
| Yıllık Kayıp Üretim Maliyeti | $498,680 | $145,600 |
| 5 Yıllık Toplam Sahip Olma Maliyeti | $2,822,350 | $1,171,000 |
Hesaplama basit: 5 yıllık çalışma süresi boyunca, bileşenlerimiz daha yüksek ön maliyete rağmen $1,651,350 tasarruf sağlıyor. Bu, önlenen ikincil hasarı hesaba katmıyor bile - orijinal manto arızası, karşı mil kutusu dökümünü tahrip etti ve onarım faturalarına $44,200 ekledi.
11,847 Kilometreden Çıkarılacak Dersler: Bu Vakanın Bize Öğrettikleri
Bu acil durum uygulamasından, o zamandan beri standart hizmet protokollerimize dahil edilen üç teknik içgörü ortaya çıktı:
- Boyutsal Doğrulama Katalog Numaralarından Üstündür: Müşteri başlangıçta yalnızca kırıcı model numarasına göre sipariş verdi. Aşınmış bileşenlerinin lazerle taranmış şablonlarını alma konusundaki ısrarımız, çerçevenin 4,7 mm ovalleştiğini ortaya çıkardı; bu, standart boyutları göndermiş olsaydık erken arızaya neden olacak kadar büyüktü.
- Tork Özellikleri Pazarlığa Açık Değildir: Artık $50.000'in üzerindeki her manto sevkiyatına kalibre edilmiş hidrolik gergiler dahil ediyoruz. Aletin maliyeti ($3,800), yanlış montaj torkundan kaynaklanan arıza riskine kıyasla ihmal edilebilir düzeydedir.
- Yağ Analizi Katastrofik Arızadan 6-8 Hafta Önce Uyarı Sağlıyor: Müşterinin bakım kayıtlarının geriye dönük analizi, manto kırılmadan altı hafta önce demir içeriğinin 340 ppm'e yükseldiğini gösterdi. Bu parametreyi takip ediyor olsalardı, acil durum koşullarıyla karşılaşmak yerine planlı bir kapatma planlayabilirlerdi.
Kırıcı, parçalarımız gümrükten geçtikten 68 saat 15 dakika sonra tam üretim durumuna geri döndü - müşterinin Kuzey Amerikalı bir tedarikçiden tedarik etme acil durum planından 11 gün daha hızlı. Altı ay sonra bu vaka çalışmasını yazarken, bu manto hala 5.200 çalışma saatinde güçlü bir şekilde çalışıyor ve yağ analizi sabit aşınma oranları gösteriyor. Maden yöneticisi bize bir hesaplama gönderdi: hızlı yanıtımız ve bileşen kalitemiz, işletmesini üretim kayıpları ve ceza ücretlerinden $2.17 milyon tasarruf ettirdi.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese