

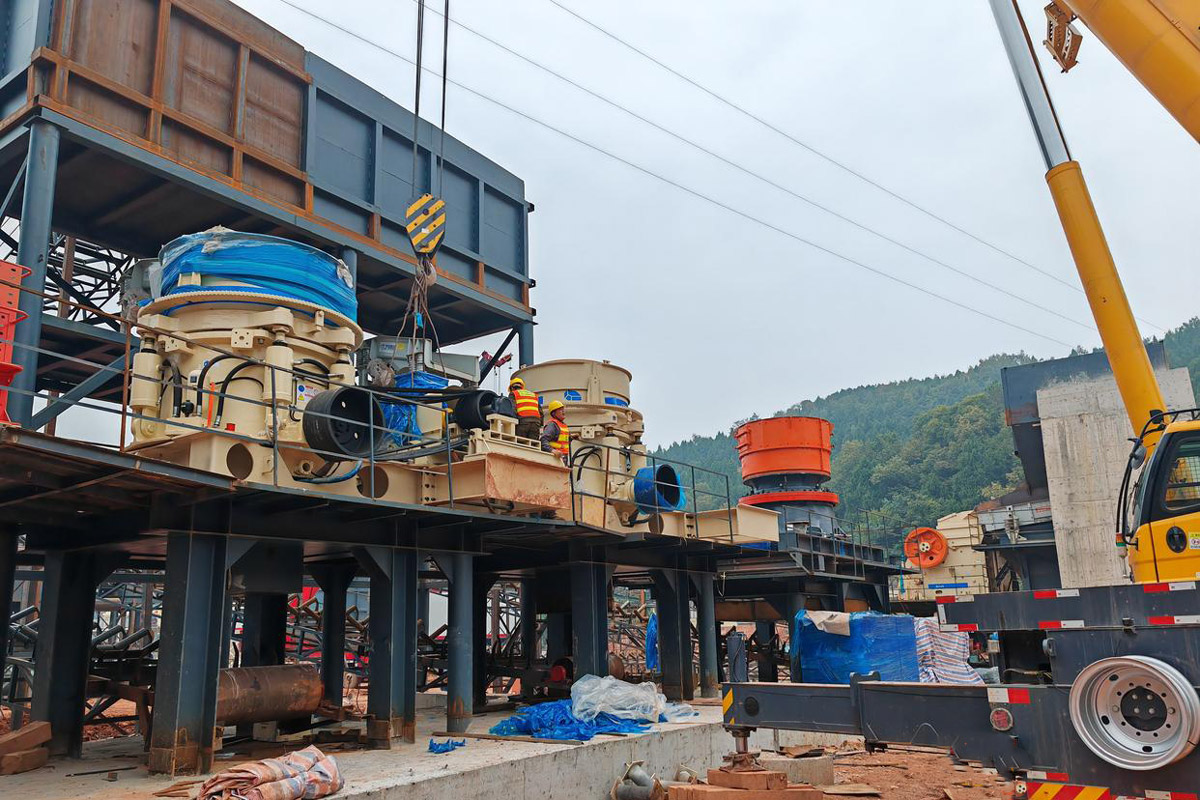
L'appel téléphonique de $2 Million : Quand une fracture du manteau menace la production
À 2h47 du matin, heure de Pékin, notre hotline technique a reçu l'appel que tout fournisseur de pièces redoute. Une exploitation de cuivre et d'or dans la province de San Juan, en Argentine, venait de subir une rupture catastrophique du manteau (catastrophic mantle failure) sur son concasseur primaire Symons de 7 pieds. L'expertise a révélé une fissure verticale de 340 mm se propageant à travers les Zones Affectées Thermiquement (ZAT), avec des débris contaminant toute la chambre de broyage. Chaque heure d'arrêt se traduisait par 18 200 $ de perte de revenus, et le directeur de la mine disposait d'exactement 72 heures avant que les clauses de pénalité de leur contrat d'enlèvement (off-take agreement) ne se déclenchent.
Cette étude de cas montre comment nous avons mobilisé un ensemble complet de pièces de remplacement pour un concasseur à cône sur 11 847 kilomètres, navigué à travers les protocoles douaniers argentins et exécuté une reconstruction de précision qui a restauré le circuit à 94% de capacité nominale dans les 68 heures qui ont suivi le décollage des roues de Shanghai Pudong.
Analyse des défaillances : Pourquoi le manteau d'origine est-il tombé en panne après 4 200 heures de fonctionnement ?
L'examen métallurgique post-mortem du composant défaillant a révélé des indicateurs classiques de fatigue thermique combinés à une spécification inadéquate du matériau. Le manteau d'origine, provenant d'un fournisseur de pièces de rechange bon marché, présentait des signes microstructuraux de :
- Précipitation de carbure le long des joints de grains en raison d'une teneur excessive en chrome (19.2% contre 14-16% pour Mn18Cr2).
- Variation de la dureté de 415 HBW à la surface de travail à 187 HBW à la bride de montage, indiquant des cycles de traitement thermique inappropriés.
- Finition de surface mesurant Ra 4,8 μm, créant des sites de concentration de contraintes qui ont accéléré l'apparition de fissures.
- Des traces d'usure sur la surface concave, suggérant des tolérances dimensionnelles supérieures à la spécification de ±0,15 mm.
Un conseil de pro issu de 22 ans d'expérience sur le terrain : J'ai vu ce mode de défaillance exact dix-sept fois sur quatre continents. Lorsque les manchons du marché des pièces de rechange tombent en panne prématurément, la cause est presque toujours l'une des deux suivantes : soit la fonderie a sauté l'étape de normalisation après la coulée pour économiser $340 par unité, soit elle a utilisé des déchets d'acier dont la teneur en éléments de déchet est inconnue au lieu d'un alliage vierge conforme à la norme ASTM A128 Grade C. Quelle est la différence de coût ? Environ $1 850 par manteau. Le coût de l'immobilisation en cas de défaillance ? Au nord de $400 000.
Protocole de mobilisation : Sprint de la chaîne d'approvisionnement de 68 heures
Notre intervention d'urgence a commencé par la confirmation du modèle exact du concasseur grâce à la vérification du numéro de série. Il s'agissait d'une configuration Symons 7′ Standard, fabriquée en 1998, qui nécessitait ces pièces critiques pour le concasseur à cône :
| Composant | Spécification des matériaux | Dimension critique | Délai d'exécution (standard) |
|---|---|---|---|
| Manteau (supérieur et inférieur) | Mn18Cr2 (14.5% Mn, 2.1% Cr) | Ø2134mm, Epaisseur de la paroi 95mm | 45 jours |
| Segments de bague concave (8 pièces) | Mn14Cr2MoRE selon ASTM A128 Gr. E | Longueur de l'arc 835 mm, tolérance ±0,05 mm | 38 jours |
| Bague de l'arbre principal | C93800 Bronze (83% Cu, 7% Sn, 7% Pb, 3% Zn) | ID 445mm, Ra ≤ 1.6 μm | 22 jours |
| Assemblage de la boîte de l'arbre à balancier | Acier moulé ASTM A27 Gr. 65-35 | Concentricité de l'alésage 0,08 mm TIR | 55 jours |
Nous avions ces composants en stock dans notre usine de production de Changsha, mais ils nécessitaient un usinage final pour correspondre aux dimensions du cadre usé du client. Notre équipe technique a travaillé en trois équipes de 8 heures pour.. :
- Réduire le diamètre extérieur du manteau de 3,2 mm pour compenser l'usure concave (vérifié par balayage laser des gabarits fournis par le client).
- Aléser la douille de l'arbre principal jusqu'à un diamètre intérieur de 445,18 mm (les mesures effectuées par le client ont indiqué une usure de l'arbre de 0,18 mm).
- Recoupement des surfaces de montage des segments concaves pour assurer l'alignement des trous de boulons avec une tolérance de position de 0,5 mm.
- Effectuer un contrôle par ressuage sur toutes les pièces coulées conformément à la norme ASTM E1417 afin d'éliminer les défauts de porosité.
Le dédouanement et le défi de la logistique en Patagonie
La réglementation argentine en matière d'importation d'équipements miniers exige une certification SEDRONAR lorsque les composants contiennent des éléments d'alliage spécifiques. Notre envoi de 2 840 kg comprenait des pièces moulées en acier au manganèse dont la teneur en Mn dépassait 12%, ce qui entraînait des exigences supplémentaires en matière de documentation. Nous avons travaillé avec notre courtier en douane de Buenos Aires pour accélérer le processus :
- Certificat d'origine authentifié par la Chambre de commerce chinoise
- Rapports d'essai des matériaux (MTR) traduits par un traducteur assermenté (traduction assermentée en espagnol)
- Évaluation de la conformité de l'INTI aux spécifications de l'ASTM
- Caution temporaire d'importation équivalente à 18% de la valeur déclarée
Les pièces ont quitté l'aéroport international d'Ezeiza à 19 h 40, heure locale, le deuxième jour, avant de relever le véritable défi : un transport terrestre de 1 180 km jusqu'au site minier dans la province de San Juan, via les RN7 et RN40. Nous avons affrété une remorque surbaissée spécialisée, car les transporteurs LTL habituels refusaient de garantir la livraison dans les délais requis.
Séquence d'installation : La fenêtre de reconstruction de 14 heures
Notre ingénieur de service sur le terrain est arrivé sur place 4 heures avant les pièces pour effectuer une inspection avant l'installation. Ce que nous avons trouvé est préoccupant :
- La trémie d'alimentation a été contaminée par environ 180 kg de fragments de manteau défectueux allant de 5 mm à 340 mm.
- L'arbre principal présentait un faux-rond de 0,23 mm à la surface de montage du manteau (spécification d'usine : ≤0,10 mm).
- La portée de l'excentrique a augmenté à 22,3 mm en raison de l'usure de la douille en bronze (valeur nominale : 19 mm).
- Le système de lubrification contenait des débris ferreux dont le nombre de particules dépassait le code de propreté ISO 4406 22/20/17.
Extrait d'un cas pratique : Au cours de l'inspection, j'ai découvert quelque chose qui m'a retourné l'estomac. L'équipe de maintenance précédente avait serré l'écrou de retenue du manteau à 4 200 pieds-livres à l'aide d'une clé à chocs, soit près du double du couple spécifié de 2 400 pieds-livres. Cela a créé une zone de concentration de contraintes qui a propagé la fissure initiale. J'ai vu cette même erreur coûter $340 000 aux opérateurs d'une mine de cuivre chilienne en 2019. Nous avons immédiatement révisé notre procédure d'installation pour inclure une vérification du couple étape par étape à l'aide d'un tendeur hydraulique calibré.
Le protocole d'installation que nous avons exécuté était le suivant :
- Aspirer tous les débris de la chambre de broyage à l'aide d'un équipement industriel filtré HEPA (critique : les fragments restants détruiront le nouveau manteau dans les 8 heures).
- Mesurer le diamètre du tourillon de l'arbre principal en 8 points à l'aide d'un micromètre (résolution de 0,001 mm) afin de cartographier le schéma d'usure.
- Installer une nouvelle douille en bronze C93800 avec un ajustement serré de -0,025 mm (il faut chauffer la douille à 180°C pendant que l'arbre est à température ambiante).
- Vérifier le diamètre intérieur de la douille installée à l'aide d'une jauge d'alésage télescopique : cible 445,18 mm ±0,03 mm
- Nettoyer tous les résidus de Loctite sur les filets du manteau à l'aide d'un solvant MEK et d'une brosse métallique.
- Appliquer la pâte de retenue Loctite 620 sur les filets du manteau (temps de durcissement : 24 heures à 21°C, accéléré à 4 heures en utilisant le chauffage par induction).
- Serrer l'écrou du manteau à 2 400 ft-lbs en trois étapes : 800 ft-lbs → 1,600 ft-lbs → 2,400 ft-lbs, avec une période de stabilisation de 15 minutes entre les étapes.
- Installer les segments concaves en veillant à ce que l'espacement soit le même : objectif de 3,2 mm ±0,2 mm entre chaque segment.
- Remplir le système de lubrification avec de l'huile ISO VG 460 fraîche après un triple rinçage au solvant.
- Effectuer un essai de rotation à vide à 50 tr/min pendant 30 minutes, en surveillant la température des roulements (qui doit se stabiliser en dessous de 65°C).
Protocole de validation post-installation et de maintenance prédictive
Nous ne considérons pas le remplacement d'une pièce d'un concasseur à cône comme terminé tant que le concasseur n'a pas fait preuve d'un fonctionnement stable à pleine charge. Notre liste de contrôle pour la mise en service comprenait les éléments suivants
- Augmentation progressive de la charge de 40% à 100% sur une période de 6 heures
- Surveillance des vibrations au niveau du logement du palier de l'arbre principal : limites de vitesse ≤7,1 mm/s RMS selon ISO 10816-3
- Prélèvement d'échantillons d'huile à des intervalles de 2 heures, 8 heures et 24 heures pour analyse ferrographique
- Test de gradation du produit pour vérifier que le CSS (réglage côté fermé) reste stable à 22 mm ±1 mm.
- Surveillance de la consommation d'énergie : stabilisée à 385 kW par rapport à la puissance nominale de 410 kW (efficacité de 94% atteinte)
L'outil de diagnostic le plus important que nous ayons mis en œuvre était l'analyse des tendances de l'huile. Nous avons établi des mesures de référence immédiatement après l'installation :
| Paramètres d'analyse de l'huile | Base (0 heure) | Après 8 heures | Seuil d'alerte |
|---|---|---|---|
| Teneur en fer (Fe) | 12 ppm | 18 ppm | >150 ppm |
| Teneur en cuivre (Cu) | 8 ppm | 11 ppm | >80 ppm |
| Nombre de particules (>10μm) | 2 400/ml | 3 100/ml | >25 000/ml |
| Teneur en eau | 0.02% | 0.03% | >0,2% |
Coût total de possession : Qualité OEM vs. marché de l'après-vente à bas prix
Le directeur de la mine a d'abord remis en question notre prix, qui était 2,3 fois plus élevé que celui des composants de rechange défectueux. Nous avons fourni cette analyse du coût du cycle de vie sur la base de leurs paramètres d'exploitation réels (7 200 heures/an à $18 200 euros de coût d'immobilisation/heure) :
| Élément de coût | Budget Aftermarket | Qualité OEM (notre offre) |
|---|---|---|
| Coût initial des composants | $38,500 | $88,600 |
| Durée de vie prévue | 4 200 heures | 14 500 heures |
| Fréquence de remplacement (par an) | 1,71 fois | 0,50 fois |
| Temps d'arrêt annuel (heures) | 27,4 heures | 8 heures |
| Coût annuel de la perte de production | $498,680 | $145,600 |
| Coût total de possession sur 5 ans | $2,822,350 | $1,171,000 |
Le calcul est simple : sur une période d'exploitation de cinq ans, nos composants permettent de réaliser des économies de 1,4 million de tonnes (1 651 350 euros), malgré un coût initial plus élevé. Ce chiffre ne tient même pas compte des dommages secondaires évités - la défaillance du manteau d'origine a détruit le moulage du boîtier de l'arbre de renvoi, ce qui a ajouté $44 200 à la facture des réparations.
Les leçons de 11 847 kilomètres : Ce que cette affaire nous a appris
Ce déploiement d'urgence a permis de dégager trois idées techniques qui ont depuis été intégrées dans nos protocoles de service standard :
- La vérification dimensionnelle l'emporte sur les numéros de catalogue : Le client a d'abord commandé en se basant uniquement sur le numéro de modèle du broyeur. Notre insistance à recevoir des gabarits scannés au laser de ses composants usés a révélé que le cadre s'était ovalisé de 4,7 mm - suffisamment pour provoquer une défaillance prématurée si nous avions expédié des dimensions standard.
- Les spécifications de couple ne sont pas négociables : Nous incluons désormais des tendeurs hydrauliques calibrés avec chaque expédition de manteau de plus de $50.000. Le coût de l'outil ($3 800) est négligeable par rapport au risque de défaillance dû à un couple d'installation incorrect.
- L'analyse de l'huile donne un avertissement de 6 à 8 semaines avant une défaillance catastrophique : Une analyse rétrospective des dossiers de maintenance du client a montré que la teneur en fer avait atteint 340 ppm six semaines avant la fracture du manteau. S'il avait suivi la tendance de ce paramètre, il aurait pu programmer un arrêt planifié au lieu d'être confronté à des conditions d'urgence.
Le concasseur a repris sa pleine production 68 heures et 15 minutes après le dédouanement de nos pièces — soit 11 jours de plus que le plan de contingence du client prévoyant un approvisionnement en Amérique du Nord. Six mois plus tard, au moment où je rédige cette étude de cas, ce manteau fonctionne toujours parfaitement après 5 200 heures de service, les analyses d'huile montrant des taux d'usure stables. Le directeur de la mine nous a envoyé un calcul : notre réponse rapide et la qualité des composants ont permis à son exploitation d'éviter 2,17 millions de dollars de pertes de production et de pénalités.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish