

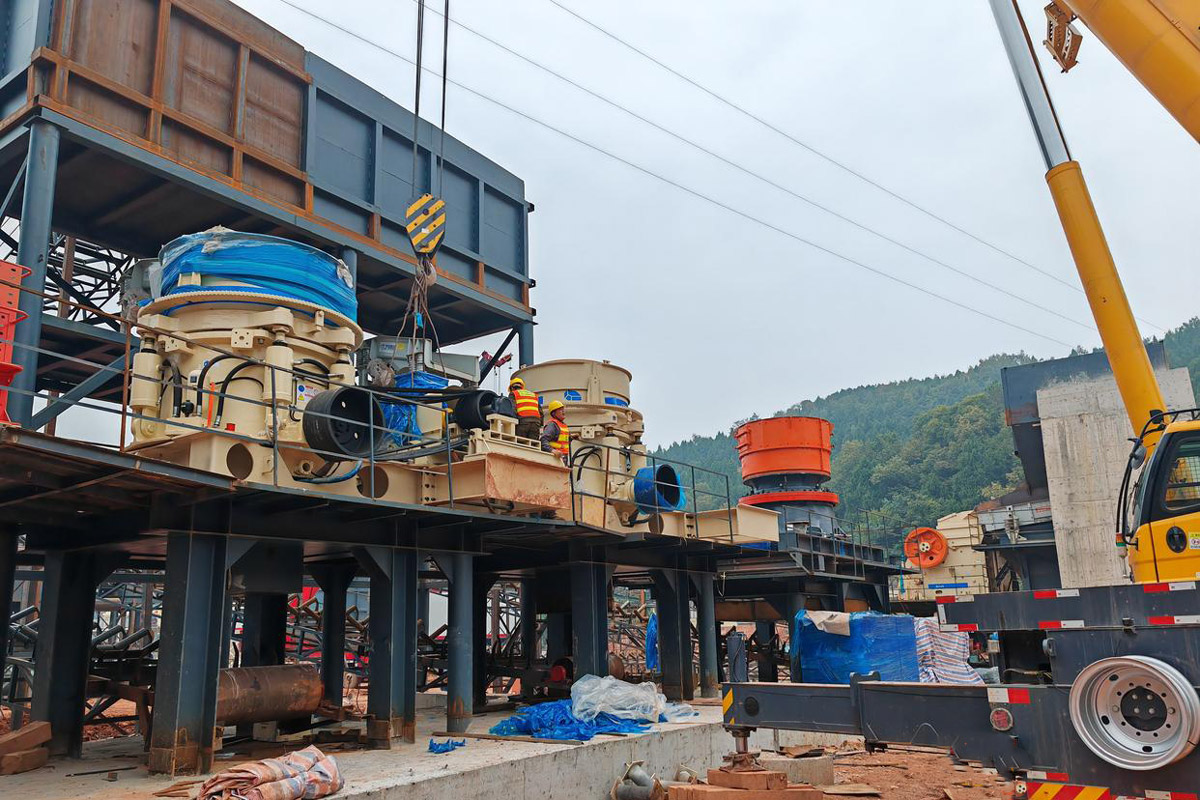
A chamada telefónica de $2 milhões: Quando uma fratura do manto ameaça a produção
Às 2h47, horário de Pequim, nossa linha direta técnica recebeu a ligação que todo fornecedor de peças para britadores cónicos teme. Uma operação de cobre e ouro na província de San Juan, Argentina, havia sofrido uma falha catastrófica do manto (mantle failure) em seu britador primário Symons de 7 pés. A avaliação dos danos revelou uma trinca vertical de 340 mm propagando-se através das Zonas Termicamente Afetadas (ZTA), com detritos contaminando toda a câmara de britagem. Cada hora de inatividade se traduzia em $ 18.200 em receita perdida, e o superintendente da mina tinha exatamente 72 horas antes que as cláusulas de penalidade em seu acordo de offtake (contrato de compra garantida) fossem acionadas.
Este estudo de caso documenta como mobilizamos um pacote completo de substituição de peças de um britador cônico ao longo de 11.847 quilômetros, navegamos pelos protocolos alfandegários argentinos e executamos uma reconstrução de precisão que restaurou o circuito para 94% de capacidade nominal em 68 horas após a saída de Xangai Pudong.
Análise de falhas: Porque é que o manto original falhou com 4.200 horas de funcionamento
O exame metalúrgico post-mortem do componente avariado revelou indicadores clássicos de fadiga térmica combinados com uma especificação inadequada do material. A manta original, proveniente de um fornecedor de pós-venda de baixo custo, apresentava evidências microestruturais de:
- Precipitação de carbonetos ao longo dos limites de grão devido ao teor excessivo de crómio (19,2% vs. 14-16% ideal para Mn18Cr2)
- Variação da dureza de 415 HBW na superfície de trabalho para 187 HBW na flange de montagem, indicando ciclos de tratamento térmico incorrectos
- Acabamento da superfície com Ra 4,8 μm, criando locais de concentração de tensões que aceleraram o início de fissuras
- Padrões de desgaste por galgamento na superfície de contacto côncava, sugerindo que as tolerâncias dimensionais excederam a especificação de ±0,15 mm
Dica profissional de 22 anos no sector: Já vi este modo exato de falha dezassete vezes em quatro continentes. Quando as camisas do mercado de substituição falham prematuramente, é quase sempre possível identificar uma de duas causas principais: ou a fundição saltou o passo de normalização após a fundição para poupar $340 por unidade, ou utilizou sucata de aço com um teor desconhecido de elementos residuais em vez de liga virgem em conformidade com a norma ASTM A128 Grau C. A diferença de custo? Cerca de $1.850 por manta. O custo do tempo de inatividade quando falha? Mais de $400.000.
Protocolo de Mobilização: 68 horas de corrida na cadeia de abastecimento
A nossa resposta de emergência começou com a confirmação do modelo exato do triturador através da verificação do número de série. A unidade era uma configuração Symons 7′ Standard, fabricada em 1998, que necessitava destas peças críticas para o triturador de cone:
| Componente | Especificação do material | Dimensão crítica | Prazo de execução (padrão) |
|---|---|---|---|
| Manto (superior e inferior) | Mn18Cr2 (14.5% Mn, 2.1% Cr) | Ø2134mm, espessura da parede 95mm | 45 dias |
| Segmentos de anel côncavo (8 unid.) | Mn14Cr2MoRE segundo ASTM A128 Gr. E | Comprimento do arco 835mm, tolerância ±0,05mm | 38 dias |
| Casquilho do veio principal | C93800 Bronze (83% Cu, 7% Sn, 7% Pb, 3% Zn) | ID 445 mm, Ra ≤ 1,6 μm | 22 dias |
| Conjunto da caixa do contraeixo | Fundição de aço ASTM A27 Gr. 65-35 | Concentricidade do furo 0,08 mm TIR | 55 dias |
Tínhamos estes componentes em stock nas nossas instalações de produção de Changsha, mas necessitavam de maquinação final para corresponderem às dimensões da estrutura desgastada do cliente. A nossa equipa técnica trabalhou em três turnos de 8 horas para:
- Reduzir o diâmetro externo do manto em 3,2 mm para compensar o desgaste côncavo (verificado através de digitalização a laser de modelos fornecidos pelo cliente)
- Perfurar o casquilho do veio principal até ID 445,18 mm (a medição do cliente indicou um desgaste do veio de 0,18 mm)
- Recortar as superfícies de montagem dos segmentos côncavos para garantir o alinhamento dos furos dos parafusos com uma tolerância posicional de 0,5 mm
- Efetuar testes de penetração de corante em todas as peças fundidas de acordo com a norma ASTM E1417 para eliminar defeitos de porosidade
Desembaraço aduaneiro e o desafio logístico da Patagónia
Os regulamentos de importação argentinos para equipamento mineiro exigem a certificação SEDRONAR quando os componentes contêm elementos de liga específicos. A nossa remessa de 2.840 kg incluía peças fundidas de aço manganês que excediam o teor de 12% Mn, o que desencadeou requisitos de documentação adicionais. Trabalhámos com o nosso despachante aduaneiro de Buenos Aires para acelerar o processo:
- Certificado de origem autenticado pela Câmara de Comércio Chinesa
- Relatórios de ensaio de materiais (MTR) traduzidos por tradutor certificado (tradução ajuramentada espanhola)
- Avaliação da conformidade INTI para especificações ASTM
- Caução de importação temporária equivalente a 18% do valor declarado
As peças saíram do Aeroporto Internacional de Ezeiza às 19:40, hora local, no dia 2, e depois enfrentaram o verdadeiro desafio: 1.180 km de transporte terrestre até ao local da mina na província de San Juan através da RN7 e da RN40. Fretámos um reboque lowboy dedicado porque os transportadores LTL normais recusaram-se a garantir a entrega dentro do prazo exigido.
Sequência de instalação: A janela de reconstrução de 14 horas
O nosso engenheiro de serviço no terreno chegou ao local 4 horas antes das peças para efetuar a inspeção pré-instalação. O que encontrámos foi preocupante:
- A tremonha de alimentação estava contaminada com cerca de 180 kg de fragmentos de manto falhados, com dimensões entre 5 mm e 340 mm
- O veio principal apresenta uma excentricidade de 0,23 mm na superfície de montagem do manto (especificação de fábrica: ≤0,10 mm)
- O alcance excêntrico tinha aumentado para 22,3 mm devido ao desgaste do casquilho de bronze (nominal: 19 mm)
- O sistema de lubrificação continha detritos ferrosos com um número de partículas superior ao código de limpeza ISO 4406 22/20/17
Fragmento de caso de campo: Durante a inspeção, descobri algo que me fez cair o estômago. A equipa de manutenção anterior tinha apertado a porca de fixação da manta a 4.200 pés-libra com uma chave de impacto - quase o dobro do binário especificado de 2.400 pés-libra. Isto criou uma zona de concentração de tensão que propagou a fissura inicial. Já vi este erro exato custar aos operadores $340 000 numa mina de cobre chilena em 2019. Revisámos imediatamente o nosso procedimento de instalação para incluir a verificação passo a passo do binário utilizando um tensor hidráulico calibrado.
O protocolo de instalação que executámos foi:
- Aspirar todos os detritos da câmara de trituração utilizando equipamento industrial com filtro HEPA (crítico: quaisquer fragmentos remanescentes destruirão o novo manto no prazo de 8 horas)
- Medir o diâmetro do moente do veio principal em 8 pontos utilizando um micrómetro (resolução de 0,001 mm) para mapear o padrão de desgaste
- Instalar o novo casquilho de bronze C93800 com encaixe de interferência de -0,025 mm (requer o aquecimento do casquilho a 180°C enquanto o veio está à temperatura ambiente)
- Verificar a ID do casquilho instalado utilizando o medidor de furos telescópico: alvo 445,18 mm ±0,03 mm
- Limpar todos os resíduos de Loctite das roscas do manto com solvente MEK e escova de arame
- Aplicar o composto de retenção Loctite 620 nas roscas do manto (tempo de cura: 24 horas a 21°C, acelerado para 4 horas com aquecimento por indução)
- Apertar a porca do manto a 2.400 pés-lbs em três etapas: 800 pés-lbs → 1.600 pés-lbs → 2.400 pés-lbs, com um período de estabilização de 15 minutos entre as fases
- Instalar segmentos côncavos assegurando um espaçamento igual: objetivo de 3,2 mm ±0,2 mm entre cada segmento
- Encher o sistema de lubrificação com óleo fresco ISO VG 460 após uma tripla lavagem com solvente
- Efetuar um teste de rotação sem carga a 50 RPM durante 30 minutos, monitorizando as temperaturas dos rolamentos (devem estabilizar abaixo de 65°C)
Protocolo de validação pós-instalação e manutenção preditiva
Não consideramos que a substituição de uma peça do triturador de cone esteja concluída até que o triturador demonstre um funcionamento estável sob carga total de produção. Nossa lista de verificação de comissionamento inclui:
- Aumento gradual da carga de 40% para 100% durante um período de 6 horas
- Monitorização das vibrações na caixa de rolamentos do veio principal: limites de velocidade ≤7,1 mm/s RMS de acordo com a norma ISO 10816-3
- Amostragem de hidrocarbonetos nas marcas de 2 horas, 8 horas e 24 horas para análise ferrográfica
- Teste de gradação do produto para verificar se o CSS (configuração do lado fechado) permaneceu estável a 22 mm ±1 mm
- Monitorização do consumo de energia: estabilizado a 385 kW vs. 410 kW da placa de identificação (eficiência de 94% atingida)
A ferramenta de diagnóstico mais importante que implementámos foi a análise de tendências do óleo. Estabelecemos medições de base imediatamente após a instalação:
| Parâmetro de análise do óleo | Linha de base (0 horas) | Após 8 horas | Limiar de alerta |
|---|---|---|---|
| Teor de ferro (Fe) | 12 ppm | 18 ppm | >150 ppm |
| Teor de cobre (Cu) | 8 ppm | 11 ppm | >80 ppm |
| Contagem de partículas (>10μm) | 2.400/ml | 3.100/ml | >25.000/ml |
| Teor de água | 0.02% | 0.03% | >0,2% |
Custo total de propriedade: OEM-Grade vs. Budget Aftermarket
Inicialmente, o superintendente da mina questionou o nosso preço, que era 2,3 vezes superior ao dos componentes do mercado de substituição que tinham falhado. Fornecemos esta análise do custo do ciclo de vida com base nos seus parâmetros de funcionamento actuais (7.200 horas/ano a $18.200 de custo de inatividade/hora):
| Componente de custo | Orçamento do mercado de reposição | Grau OEM (Nosso fornecimento) |
|---|---|---|
| Custo do componente inicial | $38,500 | $88,600 |
| Vida útil prevista | 4.200 horas | 14.500 horas |
| Frequência de substituição (por ano) | 1,71 vezes | 0,50 vezes |
| Tempo de inatividade anual (horas) | 27,4 horas | 8 horas |
| Custo anual de produção perdido | $498,680 | $145,600 |
| Custo total de propriedade em 5 anos | $2,822,350 | $1,171,000 |
O cálculo é simples: ao longo de um período de funcionamento de 5 anos, os nossos componentes proporcionam uma poupança de $1.651.350, apesar do custo inicial mais elevado. Isto nem sequer tem em conta os danos secundários evitados - a falha original da manta destruiu a fundição da caixa do contraeixo, acrescentando $44.200 à fatura de reparação.
Lições de 11.847 quilómetros: O que este caso nos ensinou
Desta ação de emergência resultaram três conhecimentos técnicos que, desde então, foram incorporados nos nossos protocolos de serviço padrão:
- A verificação dimensional supera os números de catálogo: O cliente encomendou inicialmente com base apenas no número do modelo do triturador. A nossa insistência em receber modelos digitalizados a laser dos seus componentes desgastados revelou que a estrutura tinha sido ovalizada em 4,7 mm - o suficiente para causar uma falha prematura se tivéssemos enviado dimensões padrão.
- As especificações de binário não são negociáveis: Atualmente, incluímos tensores hidráulicos calibrados em todas as expedições de mantos superiores a $50.000. O custo da ferramenta ($3.800) é insignificante em comparação com o risco de falha devido a um binário de instalação incorreto.
- A análise do óleo fornece um aviso de 6 a 8 semanas antes de uma falha catastrófica: A análise retrospetiva dos registos de manutenção do cliente mostrou que o teor de ferro tinha subido para 340 ppm seis semanas antes da fratura do manto. Se tivessem verificado a tendência deste parâmetro, poderiam ter programado uma paragem planeada em vez de enfrentarem condições de emergência.
O britador retornou ao status de produção total 68 horas e 15 minutos após nossas peças serem desembaraçadas na alfândega — 11 dias mais rápido do que o plano de contingência do cliente de comprar de um fornecedor norte-americano. Enquanto escrevo este estudo de caso seis meses depois, esse manto ainda está operando firmemente com 5.200 horas de operação, com a análise de óleo mostrando taxas de desgaste estáveis. O superintendente da mina nos enviou um cálculo: nossa resposta rápida e a qualidade dos componentes economizaram para sua operação US$ 2,17 milhões em perdas de produção e multas.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish