

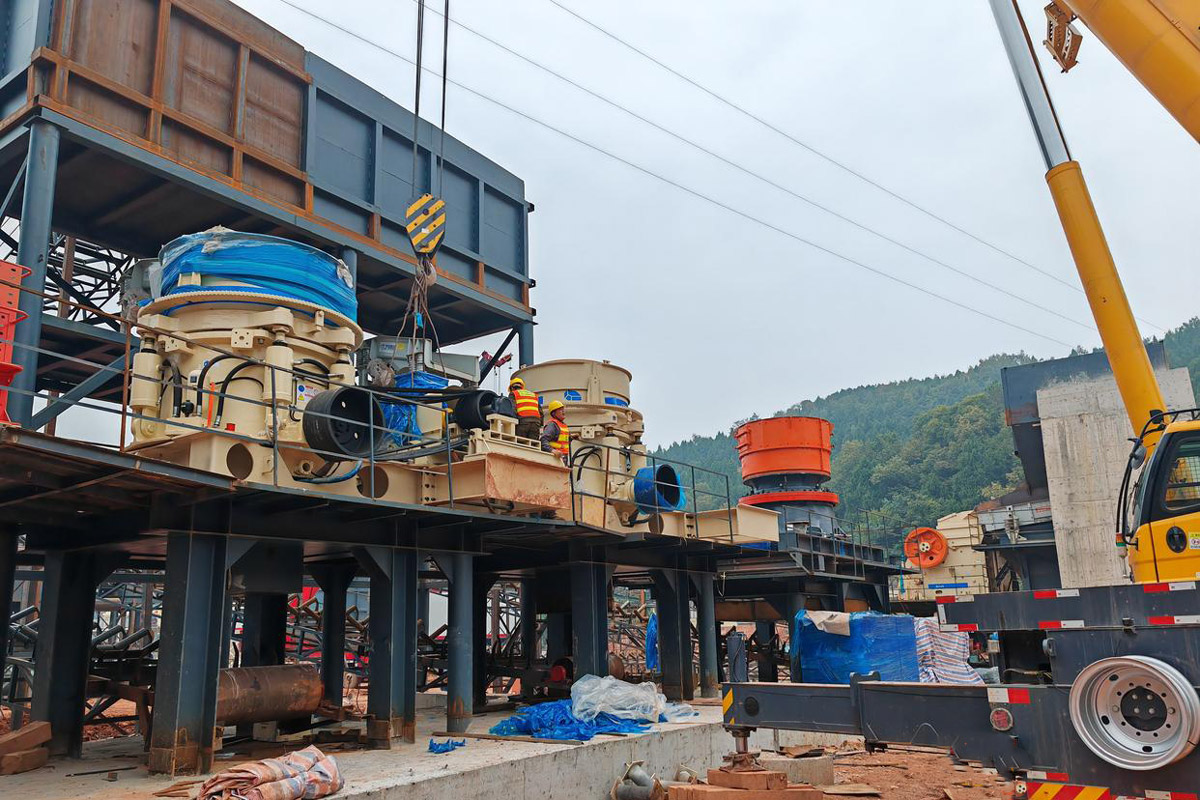
Телефонный звонок на $2 миллиона: Когда разлом мантии угрожает добыче
В 2:47 утра по пекинскому времени на нашу техническую горячую линию поступил звонок, которого боится каждый поставщик запчастей для конусных дробилок. На золотомедном руднике в провинции Сан-Хуан (Аргентина) произошел катастрофический отказ брони подвижного конуса (mantle) на их основной 7-футовой дробилке Symons. Оценка ущерба выявила вертикальную трещину длиной 340 мм, распространяющуюся через зоны термического влияния (ЗТВ), с осколками, загрязняющими всю камеру дробления. Каждый час простоя означал 18 200 долларов упущенной выгоды, и у начальника рудника было ровно 72 часа до того, как вступят в силу штрафные санкции по их офтейк-контракту (соглашению о гарантированном выкупе).
В этом примере рассказывается о том, как мы мобилизовали полный комплект деталей для замены конусной дробилки, преодолев 11 847 километров, пройдя аргентинские таможенные процедуры и выполнив высокоточную реконструкцию, которая позволила восстановить проект до 94% номинальной мощности в течение 68 часов после прибытия из Шанхая-Пудуна.
Анализ отказов: Почему оригинальная мантия вышла из строя при 4 200 часах работы
Посмертное металлургическое исследование вышедшего из строя компонента выявило классические признаки термической усталости в сочетании с неадекватной спецификацией материала. Оригинальная мантия, полученная от дешевого поставщика запасных частей, имела микроструктурные признаки:
- Осаждение карбидов по границам зерен из-за избыточного содержания хрома (19,2% против оптимальных 14-16% для Mn18Cr2)
- Изменение твердости от 415 HBW на рабочей поверхности до 187 HBW на монтажном фланце, что указывает на неправильные циклы термообработки
- Шероховатость поверхности Ra 4,8 мкм, создающая места концентрации напряжений, которые ускоряют зарождение трещин
- Следы износа на вогнутой сопрягаемой поверхности, свидетельствующие о превышении допусков на размеры ±0,15 мм.
Совет от профессионала с 22-летним стажем работы: Я наблюдал подобную ситуацию семнадцать раз на четырех континентах. Когда мантии послепродажного производства выходят из строя преждевременно, это почти всегда связано с одной из двух основных причин: либо литейщики пропустили этап нормализации после литья, чтобы сэкономить $340 на единицу продукции, либо они использовали стальной лом с неизвестным содержанием бродячих элементов вместо первичного сплава, соответствующего ASTM A128 Grade C. Разница в стоимости? Около $1 850 за мантию. Стоимость простоя при выходе из строя? Более $400,000.
Мобилизационный протокол: 68-часовой спринт цепи поставок
Наша экстренная помощь началась с подтверждения точной модели дробилки путем проверки серийного номера. Это была дробилка Symons 7′ Standard конфигурации, произведенная в 1998 году, для которой требовались эти критически важные детали конусной дробилки:
| Компонент | Характеристики материала | Критическое измерение | Время выполнения заказа (стандартное) |
|---|---|---|---|
| Мантия (верхняя и нижняя) | Mn18Cr2 (14.5% Mn, 2.1% Cr) | Ø2134 мм, толщина стенок 95 мм | 45 дней |
| Сегменты вогнутого кольца (8 шт.) | Mn14Cr2MoRE согласно ASTM A128 Gr. E | Длина дуги 835 мм, допуск ±0,05 мм | 38 дней |
| Втулка главного вала | C93800 Бронза (83% Cu, 7% Sn, 7% Pb, 3% Zn) | ID 445 мм, Ra ≤ 1,6 мкм | 22 дня |
| Коробка контрвалов в сборе | Стальное литье ASTM A27 Gr. 65-35 | Концентричность отверстия 0,08 мм TIR | 55 дней |
Эти компоненты имелись в наличии на нашем производственном предприятии в Чанше, но их требовалось окончательно обработать, чтобы они соответствовали размерам изношенной рамы заказчика. Наша техническая команда работала в три 8-часовые смены, чтобы:
- Уменьшить наружный диаметр мантии на 3,2 мм, чтобы компенсировать износ вогнутости (проверено с помощью лазерного сканирования шаблонов, предоставленных заказчиком)
- Расточите втулку главного вала до ID 445,18 мм (измерение клиента показало износ вала 0,18 мм).
- Повторное обрезание вогнутых монтажных поверхностей сегментов для обеспечения выравнивания отверстий под болты с допуском 0,5 мм
- Проведите испытания всех отливок с использованием красящего вещества в соответствии с ASTM E1417 для устранения дефектов пористости
Таможенное оформление и проблемы логистики в Патагонии
Аргентинские правила импорта горнодобывающего оборудования требуют сертификации SEDRONAR, если компоненты содержат определенные элементы сплава. Наш груз весом 2 840 кг включал отливки из марганцевой стали с содержанием Mn более 12%, что вызвало дополнительные требования к документации. Мы работали с нашим таможенным брокером в Буэнос-Айресе, чтобы ускорить процесс:
- Сертификат происхождения, заверенный Торговой палатой Китая
- Отчеты об испытаниях материалов (MTR), переведенные сертифицированным переводчиком (присяжный перевод на испанский язык)
- Оценка соответствия INTI спецификациям ASTM
- Временный импортный залог, эквивалентный 18% от заявленной стоимости
Детали были доставлены из международного аэропорта Эзейзы в 19:40 по местному времени на второй день, после чего перед нами встала настоящая задача: транспортировка по суше на расстояние 1 180 км до места добычи в провинции Сан-Хуан по дорогам RN7 и RN40. Мы зафрахтовали специальный низкорамный трейлер, поскольку стандартные перевозчики LTL отказывались гарантировать доставку в требуемые сроки.
Последовательность установки: 14-часовое окно восстановления
Наш инженер по техническому обслуживанию прибыл на место за 4 часа до установки деталей, чтобы провести предмонтажную проверку. То, что мы обнаружили, вызвало беспокойство:
- В загрузочном бункере находилось около 180 кг фрагментов разрушенной мантии размером от 5 до 340 мм.
- Главный вал показал биение 0,23 мм на поверхности крепления мантии (заводская спецификация: ≤0,10 мм)
- Эксцентриковый ход увеличился до 22,3 мм из-за износа бронзовой втулки (номинал: 19 мм)
- В системе смазки содержались частицы железа, количество которых превышало код чистоты ISO 4406 22/20/17
Отрывок из полевого кейса: Во время осмотра я обнаружил нечто такое, от чего у меня свело живот. Предыдущая команда технического обслуживания затягивала гайку крепления мантии до 4 200 фунтов-фунтов с помощью ударного гайковерта - почти вдвое больше указанного момента в 2 400 фунтов-фунтов. Это создало зону концентрации напряжений, которая привела к распространению первоначальной трещины. Я видел, как именно эта ошибка стоила операторам $340 000 на чилийской медной шахте в 2019 году. Мы немедленно пересмотрели нашу процедуру установки, включив в нее пошаговую проверку момента затяжки с помощью калиброванного гидравлического натяжителя.
Протокол установки мы выполнили следующим образом:
- Удалите все обломки из камеры дробления с помощью промышленного оборудования с НЕРА-фильтром (очень важно: любые оставшиеся фрагменты разрушат новую мантию в течение 8 часов)
- Измерьте диаметр цапфы главного вала в 8 точках с помощью микрометра (разрешение 0,001 мм), чтобы составить схему износа
- Установите новую бронзовую втулку C93800 с интерференционной посадкой -0,025 мм (для этого необходимо нагреть втулку до 180°C, пока вал находится в окружающей среде).
- Проверьте идентификатор установленной втулки с помощью телескопического калибра: цель 445,18 мм ± 0,03 мм
- Очистите резьбу мантии от остатков Loctite с помощью растворителя MEK и проволочной щетки.
- Нанесите фиксирующий состав Loctite 620 на резьбу мантии (время отверждения: 24 часа при 21°C, ускоренное до 4 часов при использовании индукционного нагрева)
- Затяните гайку мантии с моментом 2 400 фунт-футов в три этапа: 800 фунт-футов → 1 600 фунт-футов → 2 400 фунт-футов, с 15-минутным периодом выдержки между этапами
- Установите вогнутые сегменты, обеспечив равное расстояние между ними: целевое значение 3,2 мм ± 0,2 мм между каждым сегментом
- Заполните систему смазки свежим маслом ISO VG 460 после трехкратной промывки растворителем
- Проведите испытание на вращение в режиме холостого хода при 50 об/мин в течение 30 минут, контролируя температуру подшипников (она должна быть ниже 65°C).
Проверка после установки и протокол профилактического обслуживания
Мы не считаем замену деталей конусной дробилки завершенной, пока дробилка не продемонстрирует стабильную работу при полной производственной нагрузке. Наш контрольный список для ввода в эксплуатацию включал:
- Постепенное увеличение нагрузки с 40% до 100% в течение 6 часов
- Контроль вибрации на корпусе подшипника главного вала: предельные значения скорости ≤7,1 мм/с RMS согласно ISO 10816-3
- Отбор проб нефти на 2-часовых, 8-часовых и 24-часовых отметках для анализа феррографии
- Тестирование градации продукта для проверки того, что CSS (установка на закрытой стороне) остается стабильной на уровне 22 мм ± 1 мм
- Контроль потребляемой мощности: стабилизировалась на уровне 385 кВт против паспортных 410 кВт (достигнута эффективность 94%)
Наиболее важным диагностическим инструментом, который мы внедрили, был анализ состояния масла. Сразу после установки мы провели базовые измерения:
| Параметры анализа масла | Базовый уровень (0 часов) | Через 8 часов | Порог предупреждения |
|---|---|---|---|
| Содержание железа (Fe) | 12 стр. | 18 стр. | >150 ppm |
| Содержание меди (Cu) | 8 стр. | 11 стр. | >80 ppm |
| Количество частиц (>10 мкм) | 2 400/мл | 3,100/мл | >25 000/мл |
| Содержание воды | 0.02% | 0.03% | >0,2% |
Общая стоимость владения: OEM-класс против бюджетного вторичного рынка
Начальник шахты сначала сомневался в нашей цене, которая была в 2,3 раза выше, чем у вышедших из строя компонентов вторичного рынка. Мы предоставили этот анализ стоимости жизненного цикла, основанный на фактических рабочих параметрах (7 200 часов в год при $18 200 затрат на простой/час):
| Компонент затрат | Бюджетный рынок запчастей | OEM-класс (наши поставки) |
|---|---|---|
| Первоначальная стоимость компонентов | $38,500 | $88,600 |
| Ожидаемый срок службы | 4 200 часов | 14 500 часов |
| Частота замены (в год) | 1,71 раз | 0,50 раз |
| Годовое время простоя (часы) | 27,4 часа | 8 часов |
| Годовая стоимость потерянной продукции | $498,680 | $145,600 |
| 5-летняя совокупная стоимость владения | $2,822,350 | $1,171,000 |
Расчет прост: за 5 лет эксплуатации наши компоненты обеспечивают экономию в размере $1 651 350, несмотря на более высокую первоначальную стоимость. При этом даже не учитываются вторичные повреждения - первоначальный отказ мантии привел к разрушению литья коробки контрвалов, что добавило $44 200 к счету за ремонт.
Уроки 11 847 километров: Чему нас научил этот случай
В результате этого экстренного развертывания были выявлены три технических момента, которые впоследствии были включены в наши стандартные протоколы обслуживания:
- Проверка размеров важнее каталожных номеров: Изначально клиент сделал заказ, основываясь только на номере модели дробилки. Мы настояли на том, чтобы получить отсканированные лазером шаблоны изношенных компонентов, и выяснилось, что рама овалилась на 4,7 мм - достаточно, чтобы вызвать преждевременный выход из строя, если бы мы поставляли стандартные размеры.
- Характеристики крутящего момента не подлежат обсуждению: Теперь мы включаем калиброванные гидравлические натяжители в каждую партию мантии стоимостью более $50 000. Стоимость инструмента ($3 800) ничтожно мала по сравнению с риском отказа из-за неправильного момента установки.
- Анализ масла позволяет предупредить о катастрофическом отказе за 6-8 недель: Ретроспективный анализ записей технического обслуживания заказчика показал, что за шесть недель до разлома мантии содержание железа поднялось до 340 ppm. Если бы они отслеживали этот параметр, то могли бы запланировать плановую остановку, а не столкнуться с аварийной ситуацией.
Дробилка вернулась в режим полной производительности через 68 часов 15 минут после того, как наши запчасти прошли таможенную очистку — на 11 дней быстрее, чем предусматривал план действий в чрезвычайных ситуациях клиента, предполагавший закупку у североамериканского поставщика. Шесть месяцев спустя, когда я пишу этот кейс, эта броня по-прежнему надежно работает, наработав 5 200 моточасов, а анализ масла показывает стабильную интенсивность износа. Начальник рудника прислал нам расчет: наша быстрая реакция и качество компонентов сэкономили его предприятию 2,17 миллиона долларов на производственных потерях и штрафах.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish